
El moldeo por inyección con compuerta desempeña un papel clave en el flujo del plástico fundido. Determina la eficiencia con que el material llena la cavidad, la resistencia de la zona alrededor de la compuerta y la calidad de su acabado superficial. Comprender este aspecto ayuda a mejorar la calidad, reducir los residuos y aumentar la eficiencia de producción.
En esta guía, Moldie explica los fundamentos del moldeo por inyección con compuerta y cómo los materiales y las aplicaciones determinan el tipo de compuerta que debe utilizarse. Conocer estos conceptos básicos le ayudará a tomar mejores decisiones para optimizar el proceso de producción y el producto.
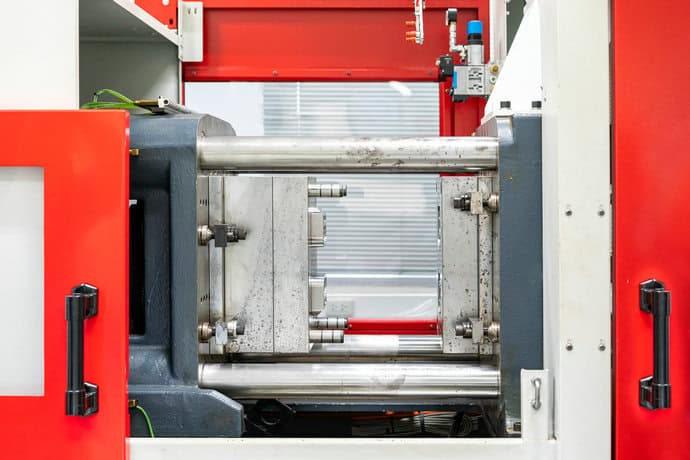
Fundamentos del moldeo por inyección con compuerta
¿Qué es una compuerta en el moldeo por inyección?
Como componente del molde de inyección de plástico, la compuerta es una pequeña abertura que conecta el sistema de canales con la cavidad. Permite que el plástico fundido fluya hacia la cavidad durante el proceso de moldeo por inyección. Su tamaño, forma y tipo determinan la facilidad con que el material llena el molde y cómo se separa la compuerta después del enfriamiento.
Entre los tipos de compuerta más comunes se encuentran lateral, directa (bebedero), abanico, punta, túnel y otros. Cada tipo se adapta a distintas geometrías y necesidades de producción. Una compuerta de tamaño adecuado ayuda a mantener un flujo uniforme del plástico y evita problemas como llenados incompletos o tensiones excesivas.
Función de las compuertas en el proceso de moldeo por inyección
Las compuertas controlan cómo entra el plástico fundido en la cavidad y cómo aumenta la presión durante el llenado y la compactación. Actúan como un regulador del flujo, equilibrando la velocidad y la temperatura para garantizar una distribución uniforme del material.
La compuerta también influye en el enfriamiento, tiempo de ciclo, y la separación de la compuerta. Una compuerta pequeña se enfría rápidamente y permite ciclos más cortos, pero puede restringir el flujo. Una compuerta más grande mejora el llenado, aunque puede dejar una marca o vestigio más visible.
El diseño adecuado de la compuerta reduce defectos como marcas de hundimiento, líneas de soldadura o vacíos. También ayuda a mantener una densidad uniforme y la precisión dimensional de la pieza. Los ingenieros ajustan su tamaño, forma y posición a la viscosidad del material y al espesor y la complejidad de la pieza.
Ubicación de la compuerta y su impacto
La ubicación de la compuerta determina dónde comienza el flujo del plástico y cómo se distribuye por la cavidad. Una posición inadecuada puede provocar un llenado desigual, aire atrapado o líneas de flujo visibles que reducen la calidad de la pieza.
Colocar la compuerta cerca de las secciones más gruesas ayuda a controlar la contracción y reduce las tensiones internas. En piezas estéticas, los diseñadores suelen ubicarla en superficies no visibles para minimizar las marcas.
La ubicación equilibrada de las compuertas favorece trayectorias de flujo uniformes en moldes multicavidad. La siguiente tabla muestra cómo afecta la ubicación al rendimiento:
| Ubicación de la compuerta | Efecto en el flujo | Impacto en el aspecto |
|---|---|---|
| Centrada | Llenado uniforme y baja tensión | Marcas mínimas |
| Lateral | Llenado más rápido y posibles líneas de soldadura | Marcas visibles |
| Oculta (subcompuerta) | Superficie limpia | Marcas en superficies inclinadas u ocultas |
Tipos de compuertas para moldeo por inyección
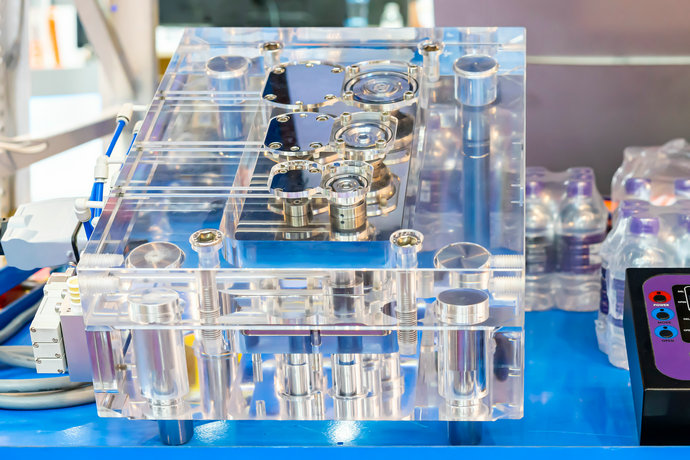
Compuertas de corte manual
Estas compuertas son sencillas y económicas, pero requieren una etapa adicional de recorte después del moldeo.
- Compuerta de bebedero: Compuerta grande que va directamente del bebedero a la pieza. Es adecuada para moldes grandes de una sola cavidad en los que el aspecto no sea prioritario. Es sencilla, pero deja una marca visible.
- Compuerta lateral: Está situada en la línea de partición del molde. Es versátil, sirve para una amplia variedad de piezas y es fácil de mecanizar.
- Compuerta de lengüeta: Utiliza una pequeña lengüeta entre el canal y la pieza para reducir tensiones y evitar marcas de flujo. Es ideal para piezas planas que requieren un mejor acabado superficial.
- Compuerta de abanico: Amplía el paso del flujo para distribuir el plástico uniformemente en una superficie extensa. Es excelente para piezas delgadas y anchas y ayuda a evitar deformaciones.
Compuertas automáticas
Estas compuertas aumentan la eficiencia al eliminar el recorte manual, por lo que son ideales para producciones de gran volumen.
- Compuerta de túnel (submarina): Compuerta inclinada que se corta automáticamente durante la expulsión. Oculta la marca por debajo de la línea de partición y es perfecta para piezas pequeñas y redondas.
- Compuerta de punta: Compuerta circular muy pequeña que suele utilizarse en sistemas de canal caliente. Deja una marca mínima y limpia y es común en piezas estéticas de alta precisión, como lentes.
Compuertas para necesidades de flujo específicas
Algunas piezas requieren compuertas especiales para controlar la entrada del plástico en la cavidad.
- Compuerta de diafragma: Alimenta el material uniformemente alrededor de un núcleo central. Es ideal para piezas cilíndricas y garantiza un flujo equilibrado y resistencia.
- Compuerta de anacardo: Compuerta curva similar a un túnel que alimenta el plástico desde la parte posterior de la pieza y oculta por completo la marca en las superficies visibles.
En nuestra guía sobre los tipos de compuertas para moldeo por inyección.
Cómo influyen los materiales y las aplicaciones en la elección de la compuerta
Termoplásticos y flujo del material
Diferentes termoplásticos tienen viscosidades de fusión y velocidades de enfriamiento únicas que influyen en la selección de la entrada. Materiales amorfos como ABS, PS y HIPS fluyen fácilmente y toleran pequeñas aberturas de entrada, como entradas de punto pin o túnel. Estas entradas ayudan a mantener un buen acabado superficial y permiten la separación automática.
Plásticos cristalinos como POM o PA necesitan tamaños de entrada equilibrados para un embalaje adecuado debido a su rápida cristalización y altas tasas de contracción. Las resinas rellenas de vidrio requieren entradas diseñadas para minimizar el cizallamiento excesivo y la rotura de la fibra, tales como entradas de lengeta o entradas de borde de tamaño adecuado.
Porque materiales transparentes como PC y PMMA, las entradas de ventilador o túnel reducen las líneas de flujo y los defectos ópticos. El PVC y el HDPE a menudo usan entradas de borde o directas que proporcionan un flujo estable y un recorte fácil. El tipo de entrada coincidente con el flujo de material garantiza un llenado constante y minimiza el estrés o el alabeo.
Parte Geometría y espesor de la pared
La forma de la parte y el grosor de la pared determinan cómo la masa fundida entra y llena la cavidad. Piezas de paredes gruesas o componentes estructurales grandes a menudo usan entradas directas o de borde para acortar las trayectorias de flujo y mantener la presión. Estas entradas reducen el riesgo de disparos cortos y enfriamiento desigual.
Partes planas tales como cubiertas o cajas de electrónica de consumo se benefician de entradas de ventilador o lengeta. Estos distribuyen el material uniformemente y ayudan a mantener una superficie lisa. Porque piezas cilíndricas o profundasSe prefieren las entradas de túnel o de punta de alfiler porque permiten la colocación de entradas ocultas y la expulsión limpia.
La ubicación de la entrada debe promover un flujo equilibrado y evitar líneas de soldadura. Los diseñadores de herramientas a menudo usan análisis de flujo elegir una entrada que soporte un llenado eficiente y de alta calidad de la pieza.
Volumen de producción y eficiencia
La escala de producción afecta directamente la elección de la entrada y el diseño del molde. Moldes de alto volumen a menudo utilizan puntos pin o entradas de túnel para la delegación automática, lo que acorta el tiempo de ciclo y mejora la eficiencia de producción. Estas entradas soportan moldes de cavidades múltiples y reducen el trabajo manual.
Porque tiradas de bajo volumen Las herramientas o prototipos, las entradas de borde o directas son más rentables. Son más fáciles de mecanizar y modificar, pero requieren un recorte manual.
Cuando la producción anual es alta, los sistemas de entrada automatizados reducen el tiempo de inactividad y el desgaste. Seleccionar una entrada que coincida con el volumen de producción ayuda a equilibrar el costo de las herramientas, la calidad de las piezas y la confiabilidad a largo plazo.







