
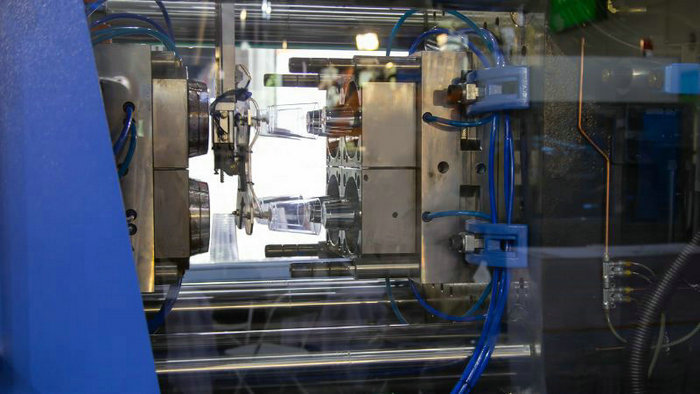
Einführung in das Polycarbonat-Spritzgießen
Beim Polycarbonat-Spritzgießen lassen sich Produkte mit einer präzisen Kombination aus hoher Zähigkeit, Klarheit und Schlagfestigkeit herstellen. Polycarbonat ist ein amorpher Thermoplast , der für seine bemerkenswerten Eigenschaften bekannt ist.
Was Polycarbonat besonders macht
Sehen wir uns an, was diesen Werkstoff so besonders macht.
Polycarbonat ist ein thermoplastischer Kunststoff, der sich durch seine außergewöhnliche Steifigkeit und geringes Gewicht auszeichnet. Polycarbonat wird oft mit der Abkürzung „PC“ bezeichnet und verfügt über mehrere vorteilhafte Eigenschaften, die es für verschiedene Anwendungen geeignet machen.
Chemisch besteht dieser Kunststoff aus Carbonatgruppen, die entlang der Polymerkette zwischen aromatischen Ringen gebunden sind. Diese Struktur verleiht Polycarbonat Festigkeit und Steifigkeit. Als amorpher, transparenter Werkstoff lässt es Licht leicht hindurch. Gleichzeitig ist Polycarbonat sehr schlagfest und hält erheblichen Kräften stand, ohne zu brechen oder Risse zu bekommen.
Die Herstellung von Polycarbonat beginnt mit der Reaktion von Bisphenol A (BPA) und Phosgen, bei der das Polymerrückgrat entsteht. Je nach Endanwendung lässt es sich anschließend zu massiven Platten formen oder in unterschiedliche Geometrien spritzgießen.
Beim Formgebungsverfahren kann Polycarbonat in Ihre gewünschte Form gebracht werden, wobei seine mechanischen Eigenschaften wie Biege- und Schlagfestigkeit erhalten bleiben. Das Material ist hitzebeständig, was die Langlebigkeit erhöht und das Material für Produkte geeignet macht, die hohen Temperaturen ausgesetzt sind.
Darüber hinaus ist die optische Klarheit dieses Kunststoffs mit seiner Transparenz vergleichbar. So entstehen Bauteile, die zugleich fest und klar sind. Diese Eigenschaften machen Polycarbonat zu einer ausgezeichneten Wahl für zahlreiche Anwendungen, darunter Fahrzeugkomponenten, Unterhaltungselektronik und Schutzausrüstung.
Formgestaltung und Werkzeugkonstruktion
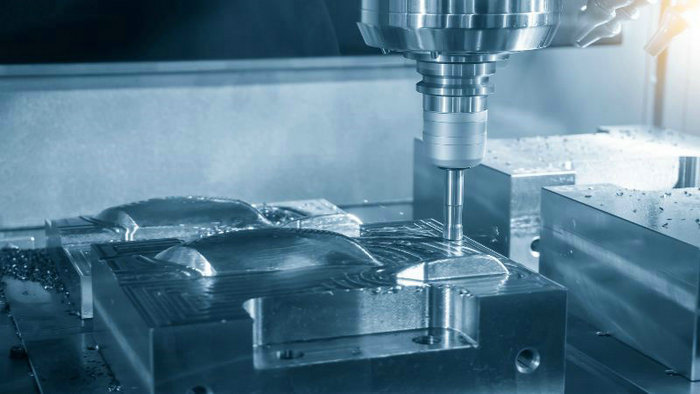
Bevor Sie sich mit dem Spritzgießen von Polycarbonat befassen, sollten Sie wissen, dass die Gestaltung und Konstruktion der Formen entscheidend für hochwertige, gleichbleibende Bauteile ist. Dabei sind zahlreiche technische Aspekte zu berücksichtigen – von der Wahl der passenden Materialien bis zum Einsatz moderner Software für eine präzise Konstruktion.
Werkstoffauswahl für die Form
Ihre Wahl des Formmaterials beeinflusst unmittelbar die Qualität und Lebensdauer Ihrer Polycarbonatprodukte. Werkzeugstähle werden wegen ihrer Langlebigkeit und Verschleißfestigkeit häufig verwendet. Berücksichtigen Sie bei der Auswahl:
- Wärmeleitfähigkeit: Sie beeinflusst Abkühlgeschwindigkeit und Zykluszeit.
- Härte: Sie bestimmt die Widerstandsfähigkeit gegen Oberflächenfehler und Abrieb.
Präzisionskonstruktion von Formen
Das Einhalten enger Toleranzen ist bei der Formenkonstruktion von größter Bedeutung. Präzisionsbearbeitung stellt sicher, dass die Formen die exakten Vorgaben für Gestalt und Größe Ihrer Bauteile erfüllen. Dabei gilt:
- Toleranzen: Sie beeinflussen Passung und Funktion der montierten Bauteile.
- Bauteilgrößen: Ob klein oder groß – sie hängen allesamt von der Präzision Ihrer Formen ab.
Oberflächenbehandlung und Endbearbeitung
Die Oberflächenbehandlung von Formen verbessert die Entformungseigenschaften und verringert Oberflächenfehler. Zu den möglichen Endbearbeitungen zählen:
- Polieren: Sorgt für eine glatte, glänzende Oberfläche.
- strukturieren: Erzeugt eine matte oder gemusterte Oberfläche, die funktionalen oder ästhetischen Zwecken dienen kann.
Entlüftung und Anschnittpositionierung
Eine geeignete Entlüftung und Positionierung der Anschnitte sind entscheidend, um Fehler zu vermeiden und einen optimalen Fluss der thermoplastischen Harze sicherzustellen. Beachten Sie dabei:
- Entlüftung: Sie lässt Luft aus dem Formhohlraum entweichen und verhindert dadurch Lufteinschlüsse.
- Anschnittpositionen: Sie beeinflussen den Harzfluss und können Aussehen und Integrität des Bauteils beeinträchtigen.
CAD- und Formenkonstruktionssoftware
Mit CAD (rechnergestütztem Konstruieren) und spezieller Formenkonstruktionssoftware lässt sich der Fertigungsprozess optimieren. Damit können Sie:
- Eine Fließanalyse durchführen: Sie hilft, die Harzverteilung in der Form vorherzusagen und zu verbessern.
- Anschnittpositionen und Bauteilformen visualisieren: So lassen sich mögliche Fertigungsprobleme bereits vor der Werkzeugherstellung angehen.
Beim Spritzgießen von Polycarbonat bestimmen diese Details der Formgestaltung und Werkzeugkonstruktion den Weg vom Rohmaterial zum fertigen Produkt und bilden eine klare Grundlage für den Erfolg.
Ablauf des Polycarbonat-Spritzgießens
Spritzgegossene Polycarbonatteile weisen hervorragende Eigenschaften wie Schlag- und Wärmebeständigkeit auf. Die Verarbeitung kann dennoch komplex sein, da einige Sorten eine geringe Schmelzfließrate haben.
Beim Spritzgießen von Polycarbonat ist die Steuerung der Prozessparameter entscheidend für die Qualität des Endprodukts. Sehen wir uns die Einzelheiten an, damit Sie optimale Ergebnisse erzielen.
Polycarbonat vorbereiten
- Zu den gängigen Polycarbonattypen zählen Standardsorten, hochwärmebeständige Sorten, UV-stabilisierte Sorten und flammhemmende Sorten. PC-Harz muss vor dem Spritzgießen auf einen Feuchtigkeitsgehalt von unter 0,02 % getrocknet werden, um Fehler zu vermeiden.
- Üblicherweise wird das Material 2 bis 4 Stunden bei 120 °C getrocknet.
Spritzgießmaschine einstellen
- Die Schließkraft sollte 0,7 bis 0,8 Tonnen pro Quadratzoll projizierter Bauteilfläche betragen.
- Die Maschinengröße sollte dem 1,5- bis 2-Fachen des Bauteilgewichts entsprechen.
- Die Schnecke sollte ein L/D-Verhältnis von mindestens 15:1, idealerweise 20:1, sowie einen Rückstromsperrring und einen allmählichen Übergang aufweisen.
- Die Düsenöffnung sollte etwas kleiner als die Anschnittgröße sein.
Form vorbereiten
- Die Form muss gereinigt und mit Trennmittel beschichtet werden, damit sich das Bauteil leichter auswerfen lässt.
- Die Entlüftungen müssen frei sein, damit die Luft beim Füllen der Form entweichen kann.
- Die Kühlkanäle sollten für gleichmäßiges Abkühlen und kürzere Zykluszeiten optimiert werden.
Prozesseinstellungen
- Schmelzetemperatur: Je nach Sorte 280 bis 320 °C.
- Formtemperatur: 70 bis 120 °C. Höhere Temperaturen sorgen für bessere Oberflächen und geringere Spannungen.
- Einspritzdruck: Möglichst hoch, typischerweise 850 bis 1.400 bar. Dadurch wird die Form schnell gefüllt.
- Einspritzgeschwindigkeit: Bei kleinen Anschnitten und Kantenanschnitten langsamer, ansonsten schneller.
- Nachdruck: Möglichst niedrig, um Eigenspannungen zu minimieren.
Arbeitsschritte nach dem Spritzgießen
- Kunststoffteile werden ausgeworfen, sobald sie ausreichend abgekühlt sind, um den Belastungen beim Entformen standzuhalten.
- Anschnittmarken werden durch Beschneiden entfernt.
- Eine Temperung bei 120 bis 130 °C für 30 Minuten bis 1 Stunde kann Eigenspannungen abbauen.
- Maßprüfungen und Sichtkontrollen stellen die Bauteilqualität sicher.
Einzelheiten des Auswurfmechanismus
Das Material Entformungs prozess muss sorgfältig gesteuert werden, damit die erstarrten Polycarbonat-Spritzgussteile nicht beschädigt werden.
- Auswerferstifte: Platzieren Sie die Stifte so, dass die Auswurfkräfte gleichmäßig verteilt werden.
- Auswurfgeschwindigkeit: Passen Sie die Geschwindigkeit an, damit das Bauteil weder haften bleibt noch sich verformt.
Wenn Sie diese technischen Einzelheiten beachten, können Sie den komplexen Prozess des Polycarbonat-Spritzgießens besser bewältigen.
Fortgeschrittene Verfahren beim Polycarbonat-Spritzgießen
Beim Erlernen der Polycarbonatverarbeitung werden Sie feststellen, dass fortgeschrittene Verfahren entscheidend zur Verbesserung von Festigkeit, Optik und Funktionalität beitragen können. Sehen wir uns an, wie diese innovativen Methoden Ihre Produkte aufwerten.
Spritzprägeverfahren
Beim Spritzprägeverfahren wird Polycarbonat zunächst in eine leicht geöffnete Form eingespritzt und anschließend zusätzlich verpresst, wodurch die Gleichmäßigkeit des Produkts verbessert wird. Diese Methode verbindet die Grundsätze des Spritzgusses und des Formpressens und sorgt für geringere Spannungen sowie dünnere und präzisere Bauteile.
Gas- und wasserunterstütztes Spritzgießen
Beim gasunterstützten Spritzgießen wird nach dem Einspritzen Stickstoff in den Formhohlraum eingeleitet. Dadurch entstehen innenliegende Kanäle und der Materialverbrauch sinkt, ohne die strukturelle Integrität zu beeinträchtigen. Im Gegensatz dazu erzielt das wasserunterstützte Spritzgießen ähnliche Ergebnisse mit Wasser und verbessert dabei Kühlung und Zykluszeit.
- Vorteile:
- Gewichtsreduzierung
- Erhöhte Festigkeit
- Kürzere Zykluszeiten
Mehrkomponenten- und Co-Injektions-Spritzgießen
Kommen wir nun zum Mehrkomponenten-Spritzgießen (Zweikomponenten-Spritzgießen): Dabei lässt sich Polycarbonat in einem einzigen Zyklus mit unterschiedlichen Werkstoffen zu Verbundstrukturen verarbeiten. Beim Co-Injektions-Spritzgießen, einer Variante dieses Verfahrens, werden zwei verschiedene Polymere nacheinander in dieselbe Form eingespritzt. So entstehen Bauteile mit unterschiedlichen Materialschichten.
- Zusammensetzung von Verbundbauteilen:
- Kernmaterial: Üblicherweise der günstigere oder weniger robuste Werkstoff.
- Hautmaterial: Meist der haltbarere Werkstoff, der die Oberfläche des Bauteils bildet.
Jedes Verfahren trägt dazu bei, Polycarbonatbauteile gezielt auf bestimmte Anforderungen abzustimmen – von strukturellen bis zu ästhetischen Merkmalen. Mit diesen fortgeschrittenen Methoden können Ihre Polycarbonatprodukte selbst die Erwartungen anspruchsvollster Anwendungen erfüllen und übertreffen.
Nachhaltigkeit und Umweltauswirkungen
Wenn Sie sich mit Polycarbonat beschäftigen, sollten Sie neben den praktischen Anwendungen auch die Auswirkungen seiner Herstellung und seines Lebenszyklus auf die Umwelt verstehen. In diesem Abschnitt betrachten wir, wie Recycling und effiziente Produktionsverfahren zur Nachhaltigkeit beitragen.
Polycarbonat recyceln und wiederverwenden
Dank seiner Robustheit wird Polycarbonat in zahlreichen Produkten eingesetzt – von Brillengläsern bis zu kugelsicherem Glas. Wenn diese Produkte das Ende ihrer Lebensdauer erreichen, sind Recycling und Wiederverwendung von Polycarbonat entscheidend, um Abfälle und Umweltbelastungen zu verringern. Glücklicherweise lässt sich Polycarbonat mechanisch recyceln und so seine Umweltbilanz verbessern. Dazu sind folgende Schritte erforderlich:
- Zerkleinern: Polycarbonatprodukte werden in kleinere Stücke zermahlen.
- Reinigen: Verunreinigungen werden entfernt, um das Material für die Wiederverwendung vorzubereiten.
- Schmelzen: Die gereinigten Polycarbonatreste werden schnell erhitzt und zu neuen Produkten oder Polycarbonatplatten umgeformt.
Durch Extrusion lässt sich Polycarbonatabfall zu Granulat verarbeiten und anderen Kunststoffprodukten beimischen. So kann das Material länger genutzt und Umweltverschmutzung verhindert werden.
Energieeffizienz in der Produktion
Um die Nachhaltigkeit zu verbessern, ist es entscheidend, auf die Energieeffizienz bei der Polycarbonatherstellung zu achten. Im Herstellungsprozess werden hochwertige Platten oder Produkte meist durch schnelles Erhitzen und präzise Steuerung gefertigt. Zur Energieeinsparung wurden Verfahren weiterentwickelt, die Folgendes ermöglichen:
- Prozesse optimieren: Produktionsparameter präzise einstellen, um Energieverluste zu minimieren.
- Umweltfreundliche Technologien integrieren: Wenn möglich, energiesparende Anlagen und erneuerbare Energiequellen einsetzen.
Diese kontinuierlichen Verbesserungen sollen den gesamten Energieverbrauch und den CO₂-Fußabdruck der Polycarbonatherstellung senken. Wenn Sie diese Praktiken priorisieren, können auch Sie umweltfreundlichere Initiativen in der Branche unterstützen.
Häufig gestellte Fragen
Welche Temperaturen sind für den Polycarbonat-Spritzguss erforderlich?
Für erfolgreiches Spritzgießen ist eine präzise Temperaturregelung sehr wichtig. Typischerweise muss Polycarbonat Temperaturen von −40 °C/−40 °F bis 120 °C/248 °F standhalten. Diese Werte tragen dazu bei, dass Polycarbonat während des Prozesses seine Festigkeit und Stabilität behält.
Welche häufigen Probleme treten beim Polycarbonat-Spritzguss auf und wie lassen sie sich beheben?
Häufige Probleme sind Verzug, Blasenbildung und unvollständige Formfüllung. Optimieren Sie die Entlüftung, kontrollieren Sie die Prozessparameter und sorgen Sie für gleichmäßige Wandstärken, um diese Fehler zu vermeiden.
Wie werden Polycarbonatplatten im Drapierverfahren geformt?
Beim Drapierverfahren wird die Polycarbonatplatte auf eine formbare Temperatur erhitzt und anschließend über eine Form gelegt, um die gewünschte Gestalt zu erzielen. Durch Abkühlen wird die Form fixiert.
Welche Schritte umfasst die Verarbeitung von Polycarbonat?
Zur Verarbeitung von Polycarbonat wird das Material auf die empfohlene Temperatur erhitzt, in Formen eingespritzt und zum Erstarren abgekühlt. Anschließend werden die fertigen Spritzgussteile ausgeworfen.
Wie funktioniert das Thermoformen von Polycarbonat?
Beim Thermoformen von Polycarbonat wird die Platte bis zum Erweichungspunkt erhitzt, über eine Form gezogen und anschließend abgekühlt. So entsteht ein starres Produkt in der gewünschten Form.
Welche Nachteile hat der Polycarbonat-Spritzguss?
Die höhere Viskosität von Polycarbonat führt zu längeren Spritzgießzyklen und höheren Einspritzdrücken. Zudem sind robustere Formen erforderlich, was die Kosten des Spritzgießens erhöhen kann. Auch die Fehlerkontrolle ist anspruchsvoller.







