
Das Spritzgießen dient zur Herstellung identischer Kunststoffteile, sogenannter Formteile. Dabei wird geschmolzener Kunststoff oder ein anderes Material unter hohem Druck in den Formhohlraum eingespritzt.
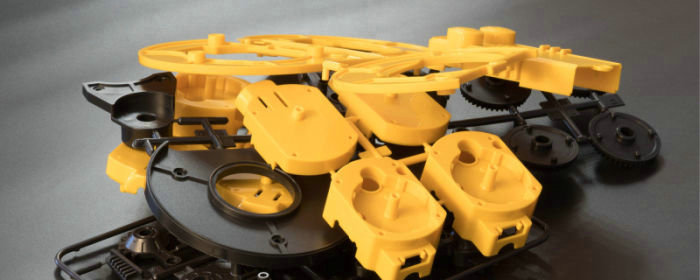
Im zweiten Schritt kühlt das Material in der Form ab und erstarrt. Dabei nimmt es die Kontur des Formhohlraums an. Anschließend wird die Form geöffnet und das Formteil entnommen. Der Vorgang wird wiederholt, um viele identische Teile herzustellen.
Spritzgussformen werden häufig aus besonders festem Stahl gefertigt, damit sie dem hohen Druck und der Wärme während des Spritzgießens standhalten. Für genaue und gleichmäßige Teile müssen die Formen präzise ausgeführt sein.
Die Formenkonstruktion hat einen erheblichen Einfluss auf die Qualität des Endprodukts. Sie kann komplex sein, da unter anderem der zu formende Werkstoff, die gewünschte Form des fertigen Teils und die Fertigungsverfahren berücksichtigt werden müssen.
Formteile kommen in vielen Produkten zum Einsatz – von einfachen Haushaltswaren bis zu komplexen mechanischen Komponenten in der Automobil-, Elektronik- und Medizintechnikbranche. Dank seiner Flexibilität und Wirtschaftlichkeit ist Spritzguss ein beliebtes Fertigungsverfahren für zahlreiche Produkte.
Spritzgussprodukte: Anlagen und Verfahren
Beim industriellen Spritzguss entstehen mithilfe spezieller Maschinen Formteile aus thermoplastischen oder duroplastischen Materialien. Für die Herstellung von Spritzgussprodukten sind folgende Komponenten erforderlich:
Anlagen
Beim Spritzgießen kommen folgende Anlagen zum Einsatz:
- Spritzgießmaschine: Diese Maschine umfasst unter anderem einen Trichter, einen beheizten Zylinder, eine hin- und herlaufende Schnecke und eine Formschließeinheit. Sie bildet das Herzstück des Spritzgießprozesses. Die Maschine schmilzt Kunststoffgranulat und spritzt es unter hohem Druck in die Form, wo ein Formteil entsteht.
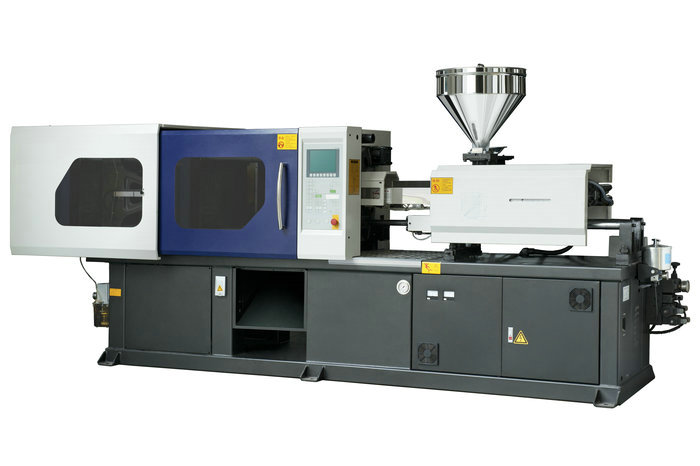
- Formkavität: Dieses meist aus Stahl oder Aluminium gefertigte Werkzeug gibt dem Kunststoff seine Form. Beim Spritzgießen werden zwei Formhälften miteinander verbunden.
- Materialtrichter: Hier wird das Kunststoffgranulat aufbewahrt, bevor es in den beheizten Zylinder der Spritzgießmaschine gelangt.
- Beheizter Zylinder: In diesem Teil des Spritzgießprozesses wird das Granulat aufgeschmolzen, damit es anschließend in die Form eingespritzt werden kann.
- Hin- und herlaufende Schnecke: Dieser Teil der Spritzgießmaschine erwärmt den Kunststoff und fördert ihn anschließend in Richtung Form.
- Formschließeinheit: Dieses System erzeugt den Druck, der zum Einspritzen der Kunststoffschmelze in die Form erforderlich ist, und hält die Form während des Spritzgießens geschlossen.
- Kühlsystem: Das Kühlsystem kühlt die Spritzgussteile nach ihrer Herstellung ab. Dazu kann Luft, Wasser oder eine Kombination aus beidem verwendet werden.
Dies sind die wesentlichen Komponenten einer Spritzgussanlage. Je nach Anforderungen des Verfahrens können zusätzliche Hilfsanlagen eingesetzt werden, etwa Granulatoren, Materialtrockner und Temperaturregelgeräte.
Kunststoff-Einspritzeinheit
Beim Spritzgießen schmilzt die Kunststoff-Einspritzeinheit das Material und spritzt es in den Formhohlraum. Dazu werden ein beheizter Zylinder, eine Schnecke und eine Düse verwendet.
Anschließend wird der Kunststoff in den Zylinder gefüllt, wo die bewegliche Schnecke ihn erwärmt und mischt. Sobald das Material die richtige Temperatur und Konsistenz erreicht hat, spritzt die Düse es in den Formhohlraum. Dort kühlt es ab und härtet aus, bis das gewünschte Produkt entstanden ist.
Damit die Ausgabe konstant und hochwertig bleibt, muss die Kunststoff-Einspritzeinheit als wichtiger Teil des Spritzgießprozesses fachgerecht gesteuert werden.
Formschließeinheit
Die Formschließeinheit hält die beiden Formhälften während des Einspritzens und Abkühlens fest geschlossen. Sie erzeugt und hält die erforderliche Schließkraft, damit die Hälften zusammenbleiben und kein Kunststoff aus dem Formhohlraum austritt.
Die Formschließeinheit besteht aus einer festen und einer beweglichen Aufspannplatte, die mit einem hydraulischen oder mechanischen System verbunden sind. Beim Einsetzen der Form in die Maschine werden die Platten zusammengeführt und anschließend mit Schließkraft geschlossen gehalten.
Die erforderliche Schließkraft hängt von Größe und Komplexität der Form sowie von der Art des verwendeten Kunststoffs und der Formkonstruktion ab. Als wichtiger Teil des Spritzgießprozesses muss die Formschließeinheit genau überwacht werden, damit eine sichere und effiziente Fertigung gewährleistet ist.
Verfahren: Thermoplastische Polymere im Spritzguss verarbeiten
Das Spritzgießen thermoplastischer Polymere umfasst in der Regel folgende Schritte:
Die Spritzgussform
Beim Spritzgießen thermoplastischer Polymere ist die Spritzgussform entscheidend. Sie formt geschmolzenen Kunststoff zum gewünschten Endprodukt. Die beiden Hauptbestandteile der Form – Kavität und Kern – sind normalerweise so konstruiert, dass sie zusammen eine dreidimensionale Form bilden.
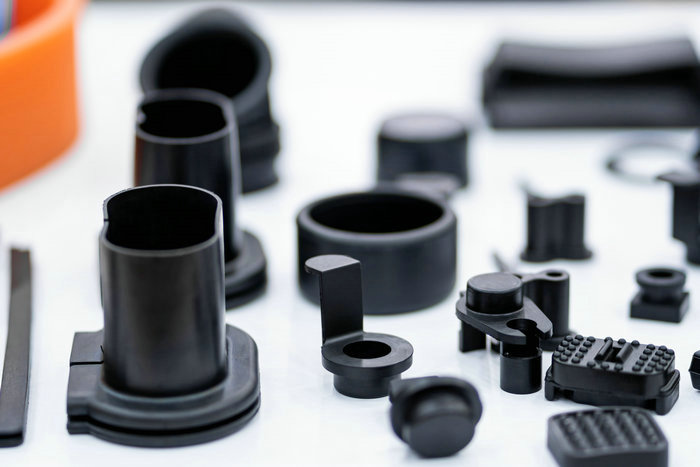
Nach dem Einspritzen in den Formhohlraum kühlt der Kunststoff ab, erstarrt und nimmt die Form der Kavität an. Die Konstruktion der Form bestimmt die endgültige Gestalt und Größe des Produkts und ist deshalb ein zentraler Bestandteil des Spritzgießprozesses.
Die Form muss sorgfältig konstruiert werden, damit der Kunststoff mühelos in alle Kavitäten fließt und schnell sowie gleichmäßig abkühlt. Außerdem muss sie aus Materialien bestehen, die den hohen Temperaturen und Drücken beim Spritzgießen standhalten.
Da die Form beim Spritzgießen wiederverwendet wird, lassen sich damit zahlreiche identische Teile herstellen. Um sie in gutem Zustand zu halten und weiterhin hochwertige Formteile zu fertigen, muss die Form regelmäßig gereinigt und gewartet werden.
Zwei-Platten-Form
Die Zwei-Platten-Form ist ein verbreiteter Formtyp für das Spritzgießen thermoplastischer Polymere. Sie besteht aus zwei Teilen, die an den beiden Aufspannplatten der Formmaschine befestigt sind: der Kavitäten- und der Kernhälfte. Der Name bezieht sich auf die zwei Formteile, die durch eine Trennlinie voneinander getrennt werden.
Die Zwei-Platten-Form bringt den geschmolzenen Kunststoff in die gewünschte Endform. Das Material wird über einen Anschnitt an der Trennlinie in die Kavitätenhälfte eingespritzt. Nachdem die Kavität gefüllt ist, kühlt der Kunststoff ab und erstarrt. Das fertige Produkt wird entnommen, sobald die beiden Formhälften geöffnet werden.
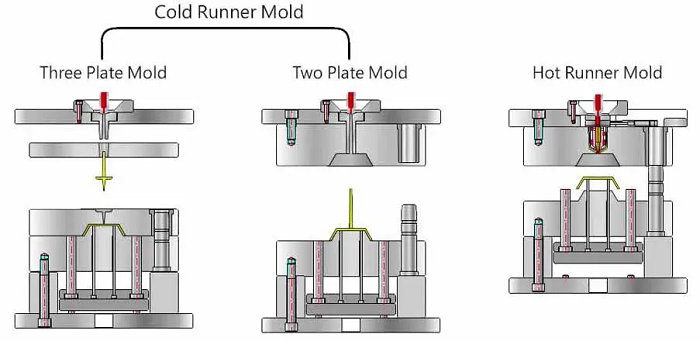
Da sie nur zwei Platten und wenige einfache Komponenten benötigt, ist die Zwei-Platten-Form relativ einfach und kostengünstig. Sie eignet sich für Teile mit unkomplizierter Geometrie, etwa für flache oder abgerundete Formen.
Für Teile mit komplexerer Geometrie ist sie möglicherweise ungeeignet, da sich die Kavität in diesen Fällen schwer mit Kunststoff füllen lässt. Beim Spritzgießen ist die Zwei-Platten-Form vielseitig einsetzbar und weit verbreitet, insbesondere für einfache Teile und kleinere Produktionsmengen.
Drei-Platten-Form
Die Drei-Platten-Form wird ebenfalls zum Spritzgießen thermoplastischer Polymere eingesetzt. Im Vergleich zur Zwei-Platten-Form ist sie vielseitiger und bietet mehr Funktionen. Sie besteht aus drei Platten: zwei beweglichen und einer feststehenden.
Die Drei-Platten-Form formt spritzgegossene Kunststoffteile in die gewünschte Endform. Das Material wird über einen Anschnitt an der Trennlinie in die Kavitätenhälfte eingespritzt.
Sobald sich die Kunststoffschmelze in der Kavität befindet, lösen sich die beiden beweglichen Platten von der feststehenden Platte. Dadurch kann das Kunststoffteil aus der Form ausgeworfen werden. Die dritte Platte zwischen Kavitäten- und Kernhälfte wird als Angussplatte oder Zwischenplatte bezeichnet.
Mit dieser Platte lässt sich ein spezielles Angusskanalsystem einrichten, das den Kunststofffluss zu verschiedenen Kavitäten oder Bereichen innerhalb einer Kavität leitet. Dadurch wird der Spritzgießprozess flexibler und effizienter.
Die Drei-Platten-Form wird häufig für größere Teile eingesetzt, bei denen eine Zwei-Platten-Form größer ausfallen oder um zusätzliche Elemente wie Auswerfer erweitert werden müsste. Durch mehrere Kavitäten in der Form lassen sich verschiedene Teile in einem einzigen Zyklus herstellen.
Die Drei-Platten-Form ist vielseitig und effizient und kommt beim Spritzgießen häufig zum Einsatz, insbesondere bei größeren Teilen und Produktionsserien.
Anguss und Läufer in Zwei- und Drei-Platten-Formen wiederverwenden
Wie viel Anguss und Läufer im Spritzguss wiederverwendet werden kann, hängt vom Material, der Teilegeometrie und den gewünschten Eigenschaften des Endprodukts ab. In der Spritzgussbranche werden Angüsse und Läufer häufig wiederverwendet, um Kosten und Abfall zu reduzieren.
In einer Zwei-Platten-Form sind Anguss und Läufer normalerweise mit dem Formteil verbunden; die gesamte Baugruppe wird ausgeworfen. Anschließend kann das Teil manuell von Anguss und Läufer getrennt werden, die sich dann für weitere Formzyklen verwenden lassen.
Vor der Wiederverwendung müssen Anguss und Läufer möglicherweise weiterverarbeitet werden, etwa durch Mahlen oder erneutes Aufschmelzen, damit das Material die richtige Form erhält. Bei einer Drei-Platten-Form trennt der Auswurfvorgang Anguss und Läufer vom Formteil. Der Anguss wird häufig in weiteren Formzyklen wiederverwendet.
Die Angussplatte ist meist abnehmbar. Dadurch ist das Angusskanalsystem leicht zugänglich und Anguss und Läufer können wiederverwendet werden. Die Wiederverwendung kann die Konsistenz und Qualität des Endprodukts erheblich beeinflussen.
Wiederverwendetes Material kann Verunreinigungen oder Schwankungen aufweisen, die Festigkeit und Haltbarkeit des Kunststoffs beeinflussen. Für gleichbleibend hochwertige Produkte müssen der Formgebungsprozess und die Qualität des Recyclingmaterials kontinuierlich überwacht werden.
In der Spritzgussbranche werden Anguss und Läufer in Zwei- und Drei-Platten-Formen häufig wiederverwendet, um Kosten und Abfall zu senken. Damit die Qualität und die Eigenschaften des Endprodukts erhalten bleiben, sind sorgfältige Planung und Kontrolle erforderlich.
Spritzgießmaschinen
Für den Spritzgießprozess werden unter anderem folgende Maschinen eingesetzt:
Einspritzeinheiten
Die Einspritzeinheit schmilzt den Kunststoff und spritzt ihn in die Form. Sie ist ein wichtiger Bestandteil der Spritzgießmaschine. Zu ihren typischen Komponenten gehören Zylinder, Heizung, Schnecke oder Kolben, Trichter und Einspritzeinheit.
Der Kunststoff wird zunächst in den Trichter gefüllt und dort aufbewahrt, bevor er in den Zylinder gelangt. Die bewegliche Schnecke oder der Kolben sowie die Wärme der Heizung schmelzen und homogenisieren den Kunststoff im Zylinder. Während sie sich vorwärtsbewegen, spritzen Schnecke oder Kolben die Schmelze durch einen Anschnitt in die Form.
Die Einspritzeinheit regelt während des Spritzgießens präzise Temperatur, Druck und Durchfluss des Kunststoffs. So wird das Material gleichmäßig homogenisiert, korrekt aufgeschmolzen und in die Form eingespritzt.
Auch Geschwindigkeit, Druck und Volumen der Einspritzeinheit lassen sich einstellen. Das ist besonders wichtig, wenn Teile mit komplexer Geometrie oder engen Toleranzen gefertigt werden. Je nach Anwendung unterscheiden sich Art und Größe der Einspritzeinheit: Manche Maschinen sind für große Produktionsvolumen ausgelegt, andere für präzise oder kleinere Serien.
Die Einspritzeinheit ist entscheidend für hochwertige Kunststoffprodukte und gehört zu den wichtigsten Komponenten, die Leistung und Fähigkeiten einer Spritzgießmaschine bestimmen.
Spritzgießmaschine mit hin- und herlaufender Schnecke
Eine Spritzgießmaschine mit hin- und herlaufender Schnecke schmilzt den Kunststoff und spritzt ihn mithilfe der Schneckenbewegung in die Form. Aufgrund ihrer Vielseitigkeit, Effizienz und der hohen Produktqualität wird sie in der Spritzgussbranche häufig eingesetzt.
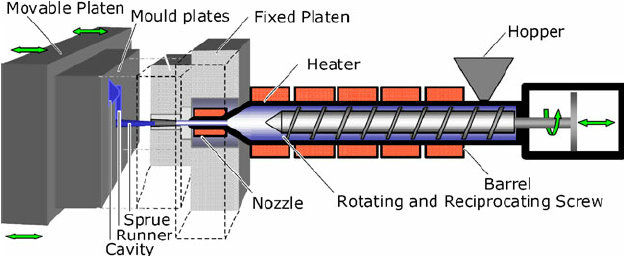
Beim Spritzgießen thermoplastischer Materialien schmilzt und spritzt eine Schnecke den Kunststoff in eine Form. Sie fördert das Kunststoffgranulat in den Maschinenzylinder, wo es durch Wärme und Druck aufgeschmolzen wird.
Nach dem Schmelzen wird der Kunststoff mit der Schnecke unter hohem Druck in die Form eingespritzt, um dem Endprodukt die gewünschte Gestalt zu geben.
Schneckenvorplastifiziermaschine oder Zweistufenmaschine
Eine Zweistufen-Spritzgießmaschine verfügt über zwei unabhängige Einspritzeinheiten: eine zum Schmelzen des Kunststoffs und eine weitere, um ihn in die Form einzuspritzen.
Das Schmelzen und Vorbereiten des Kunststoffs für das Einspritzen bildet die erste Stufe, die sogenannte Plastifizierung. Dabei erzeugt eine hin- und herlaufende Schnecke Wärme und Druck, um den Kunststoff beim Zuführen in die primäre Einspritzeinheit der Maschine aufzuschmelzen.
In der zweiten Stufe, der Dosierung, wird der geschmolzene Kunststoff in die Form gepumpt. Dazu wird er von der primären in die sekundäre Einspritzeinheit befördert und anschließend unter hohem Druck in die Form eingespritzt.
Zweistufenmaschinen werden häufig für große und komplexe Teile eingesetzt. Sie ermöglichen eine bessere Kontrolle des Formgebungsprozesses und ein präziseres Einspritzen des Kunststoffs in die Form.
Schließeinheiten
Zur Herstellung von Spritzgussteilen kommen folgende Schließeinheiten zum Einsatz:
Kniehebel-Schließeinheiten
Kniehebel-Schließeinheiten halten die beiden Formhälften während des Einspritzens zusammen. Sie erzeugen eine hohe Schließkraft, damit die Form während des Einspritzens der Kunststoffschmelze geschlossen und korrekt ausgerichtet bleibt.
Kniehebel-Schließeinheiten übertragen die Schließkraft über ein Gestängesystem auf die Form. Beim Einrasten entsteht ein mechanischer Vorteil, der die auf die Form wirkende Kraft erhöht. So kann mit vergleichsweise geringer Eingangskraft eine hohe Schließkraft erzeugt werden.
Kniehebel-Schließeinheiten sind beim Spritzgießen beliebt, weil sie eine robuste und zuverlässige Haltekraft bieten, die sich an den jeweiligen Prozess anpassen lässt. Sie lassen sich schnell ein- und ausrasten und sind einfach zu bedienen. Dadurch verkürzt sich die Gesamtzykluszeit.
Hydraulische Schließeinheiten
Hydraulische Schließeinheiten halten die beiden Formhälften während des Einspritzens zusammen. Sie nutzen Hydraulikdruck, um eine hohe Schließkraft auf die Form auszuüben und sie während des Einspritzens der Kunststoffschmelze sicher geschlossen und ausgerichtet zu halten.
Ein herkömmliches Hydrauliksystem im Schließmechanismus besteht aus einer Hydraulikpumpe, Steuerventilen und Zylindern. Bei Aktivierung des Systems bewegen die Zylinder die Schließplatte oder Formaufspannplatte und üben dabei Druck auf die Form aus.
Hydromechanische Schließeinheiten
Beim Spritzgießen halten hydromechanische Schließeinheiten, auch Kniehebel-Schließeinheiten mit hydraulischer Unterstützung genannt, die beiden Formhälften während des gesamten Einspritzvorgangs zusammen.
Hydromechanische Schließeinheiten kombinieren die Vorteile hydraulischer und mechanischer Verfahren: Ein Hydrauliksystem startet den Schließvorgang, während ein mechanischer Kniehebelmechanismus die Schließkraft erhöht und aufrechterhält.
Ein Hydraulikzylinder bewegt die Schließplatte in Richtung der festen Platte und erzeugt so die Schließkraft. Sobald ein bestimmter Wert erreicht ist, verriegelt der Zylinder. Anschließend übernimmt der mechanische Kniehebelmechanismus und hält die Schließkraft aufrecht.







