
Пресовање лима производни је поступак обликовања металних делова који се користе у свакодневним производима, од аутомобила и кућних апарата до електронике и медицинских уређаја. У овом уводном водичу објашњавамо како овај поступак и даље подстиче иновације у различитим индустријама и зашто је неопходан за поуздану производњу металних делова у великом обиму.
Основе металног стампања
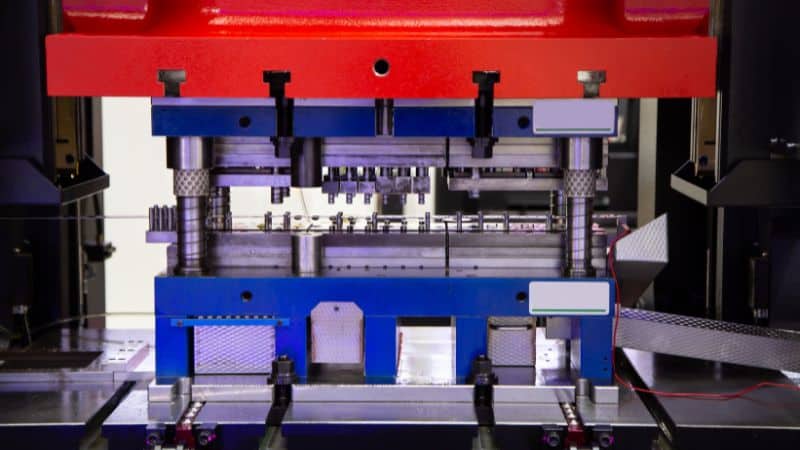
Метално печатање је процес производње који формира металне листове или завојнице у дефинисане облике користећи притисак и посебну мртву. Процес може укључивати неколико операција, као што су:
- брисање — сечење основног облика из листова
- Ударање — стварање рупа или исечања
- Уклапање — формирање углова или кривина
- Утискање — подизање или прекидање површинских могућности
Ове радње се одвијају под високим притиском, често у хладном стању, да би се одржала јачина материјала и прецизност. Ова техника штампања метала назива се „ хладним обликом“, што је најчешћа техника. Међутим, „ вруће печатање“ се такође користи за специјализоване програме.
Модерно печатање користи рачунарски управљане пресе и прецизност умире да би испунио стандарде високих перформанси. Аутоматизација и дигитални дизајн сада омогућавају брже подешавање, побољшану прецизност и мању производњу.
Процеси штампања метала
пражњење и пирсинг
Пражњење и пробијање су често први кораци металног штампања. Брисање сече равне делове, назване празне, са већег листа. Ове празнине постају основа за касније формирање операција. Процес користи умрло и ударац да чисти метал, производећи делове са тачним ивицама и минималним отпадом.
Пирсинг ствара рупе или отворе у празном користећи сличну боју. Уклања нежељени материјал уместо да формира нови облик. Произвођачи често обављају пражњење и пробијање у истом ударцу за штампу да би побољшали ефикасност.
Поравнање алата, зазор између матрице и пробијача и дебљина материјала одређују квалитет ивица и димензијску тачност. У овим поступцима користе се алатни челици високе чврстоће и одговарајућа мазива како би се смањили хабање и стварање срха, што је кључно за уједначену производњу делова за аутомобилску индустрију, кућне апарате и електронику.
Одм› јеравање и одмрзавање
Уклапање мења облик металних листова без мењања њихове дебљине. Користи ударац и умире да примени силу дуж праве линије, формирајући углове или кривуље. Процес зависи од материјалне канализације, полупречника савитка и притисните тонажу.
Клизање протеже ивицу дела савијањем под одређеним углом, често 90 степени или мање. Ово јача ивице, побољшава уклапање и дозвољава деловима да се повежу са другим компонентама.
И савијање и лупање захтевају пажљиву контролу пролећа, тенденцију метала да се мало врати према свом првобитном облику. Оператори прилагођавају тоолинг геометрију или користе прекомерну контролу да би одржавали тачност.
Ударање и кованица
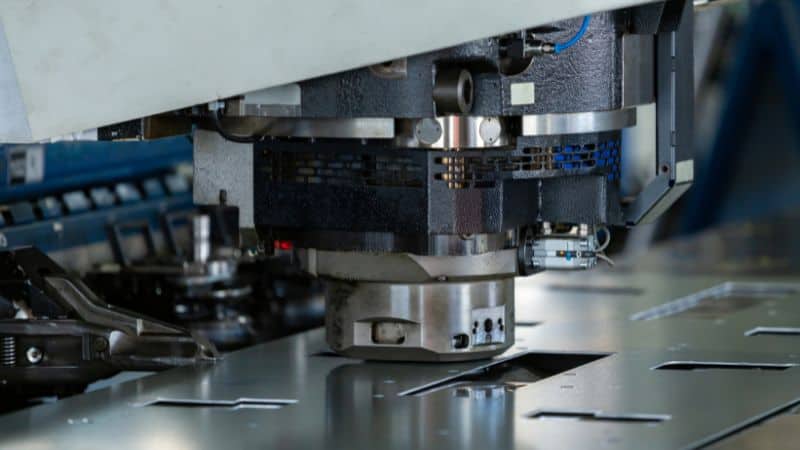
Уклањање материјала из листова ради стварања рупа, слотова или облика. Користи пунч и умире слично као и пирсинг, али често при већим брзинама за понављајуће обрасце. Овај процес подржава производњу високих волана са уским толеранцијама.
Ковањем у калупу метал се сабија под изузетно високим притиском како би се обликовали фини детаљи или прилагодила дебљина. Материјал се утискује у шупљину матрице, чиме се побољшавају завршна обрада површине и димензијска прецизност.
Ковање се широко користи за производњу релефних логотипа, тачака контакта и перача прецизности. Такође елиминише прскалице и оштре ивице, смањујући секундарну завршетак. Заједно, ударац и сковање пружају тачност потребна за електричне конекторе, причвршћиваче и декоративне компоненте.
Утицање и дубоко цртање
Утисак на утисак подиже или прекида одређене површине метала листова за стварање текстура, образаца или ознака идентификације. Користи поклопљене мушке и женске умиру које притискују материјал у жељено олакшање без ис› ијецања. Процес повећава изглед и може повећати укоченост танких листова.
Дубоко цртање формира равне празнине у шупље или шољу облику делова. Протеже метал у умирућу шупљину користећи ударац док контролишу проток материјала са празним држачом. Овај процес је идеалан за производњу резервоара за гориво, конзерви и кухињских судопера, који су често направљени са материјалима са добром водоводљивошћу, као што су алуминијум и нерђајући челик.
Материјали за операције металног штампа
Уобичајени типови метала
Производиоци често користе челик, нерђајући челик, алуминијум, бакар и месинг за метални печат.
- Угљен челик је јак, приступачан и лак за формирање, што га чини корисним за аутомобилске и индустријске делове.
- Високо-јачина ниска (ХСЛА) челик обезбеђује снагу без додавања много тежине.
- Нерђајући челик нуди отпор корозије и издржљивост за храну, медицинске и морске компоненте.
- Алуминијум је лак и одупре се корозији, што га чини идеалним за транспорт и свемир.
- Бакар и месинг обезбеђују одличну електричну преводљивост за електронске и ХВАЦ делове.
Други метали као што су титаниј, никел легуре и цинк легуре појављују се у специјализованим употребама где су потребни отпор температуре, јачина или сложени облици.
Својства материјала и погодности
Најбољи материјал зависи од механичких својстава потребна за део. Снага, водоводност и тврдоћа утичу на то како метални лист формира под притиском.
Формалност одређује како се метал лако савије или протеже без пукотине. Мекши метали, као што су алуминијум и нискоугљени челик, а тежим легурама можда треба више снаге или специјализованог савијања. Међутим, треба да се примети да унутар сваког типа метала, одређених оцена и температура нуде различите нивое формалности.
Покрет отпора на корозије је битан када се делови суоче са влагом или хемикалијама.
Проводљивост је важна за електричне компоненте, доношење пожељних избора бакра и меса. Тежина такође утиче на избор; лакши метали смањују укупну масу производа и употребу енергије.
Урамнотежење ових фактора помаже да се осигура да печатне металне компоненте испуне и циљеве перформанси и трошкова.
Опрема за штампање и производњу метала
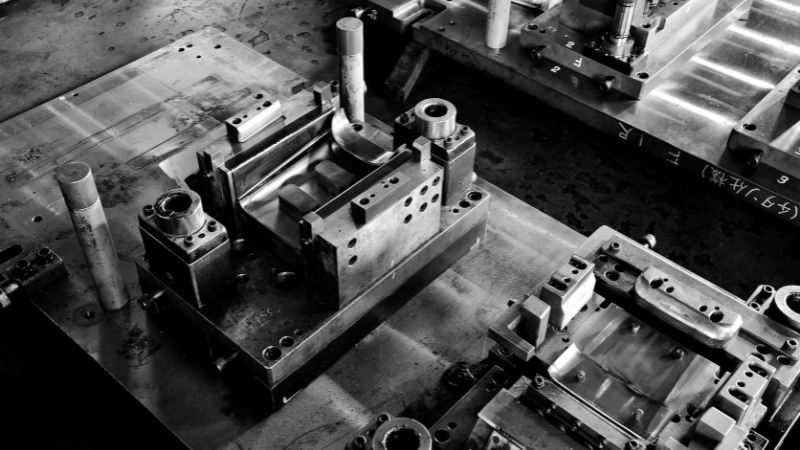
Умреће и типови алатки металног штампања
Умирање штампа је специјализована алатка која се користи у штампи за сечење или формирање металних листова у одређене облике. Састоји се од два главна дела: скуп умирања (доња секција) и пунч (горе секција). Заједно контролишу облик и димензије последњег дела.
Уобичајени типови укидања печата укључују:
| Тип умрла | Функција |
|---|---|
| Умреће пражњење | Сече равне облике од лист метала. |
| Пирсинг Умри | Ствара рупе или отворе. |
| Формирање умиру | Савије се или обликује метал без сечења. |
| Композит Умри | Изводи више операција у једном ударцу. |
| Напредна умирање | Премешта лист кроз неколико станица за више операција. |
Сваки тип умрећа подржава различите потребе производње. Прогресивне смрти често се користе за покретање великих количина, док једностаница умире одело је једноставнијим или нижим деловима.
Типови штампачких обележја
Стампинг пресе пружају силу потребну за обликовање металних листова умирућима. Долазе у два главна типа: механичким пресама и хидрауличким пресама. Механичке пресе доводе доследне, брзим ударцима, што их чини идеалним за производњу високих волана. Хидрауличке пресе користе притисак течности за већу контролу и пожељне су за дебље или сложеније делове.
Брзоходне пресе раде са знатно већим бројем ходова, често стотинама у минути. Користе напредне системе за увлачење који брзо и прецизно проводе металну траку кроз алат. Ове пресе се често користе у аутомобилској индустрији и електроници, где се у великим количинама израђују мали, детаљни делови.
вишеклизно и напредно печатање
Вишеклизно штампање користи неколико слајдова који ударају метал из различитих углова. Ова поставка омогућава комплексне савијене и облике у једном поступку. Умањује потребу за секундарним машинирањем и може успешно да рукује сложеним геометријама.
Прогресивно штампање умиру доводи металну траку кроз низ умирања, при чему свака станица извршава одређену радњу као што су ударање, савијање или сечење. Завршна станица производи завршен део. Овај метод је ефикасан за континуирано производње и одржава тесне толеранције у хиљадама идентичних делова. За разлику од тога, штампање преноса користи засебан механички систем за премештање појединачних делова са једне станице у другу.
Обе методе побољшавају искоришћеност материјала и скраћују време руковања. Широко се користе за конекторе, носаче и мале механичке делове код којих су прецизност и поновљивост неопходне.
Технике прецизног штампања
Стамповање прецизности усредсређено је на постизање изузетно тесне толеранције и глатко завршетак. Често користи фино пражњење, микро-печатирање или серво-покренуте притиске за побољшање контроле над притиском и покретом. Ове технике омогућавају чисте ивице и тачне димензије без додатних корака завршетка.
Произвођачи користе CAD (компјутерски дизајн) и CAM (компјутерска производња) за одржавање конзистентности. Инжењери користе CAD софтвер за моделирање, симулирају деформацију материјала и проверавају толеранције пре производње. ЦАМ софтвер претвара ове дигиталне дизајне у машинске упутства за израду алатки. Ова интеграција умањује грешке дизајна и убрзава производњу алатки.
3Д моделирање омогућава инжењерима да визуализују скупове умирања и оптимизују распореде за ефикасан проток метала. У комбинацији са компјутерским симулацијама, они помажу да се предвиђају тачке носења, побољшају прецизност и скратују време олова у производњи.
Контрола квалитета и послепроцеса
Инспекција и осигурање квалитета
Контрола квалитета у обради метала почиње прегледом и испитивањем у више фаза производње. Техничари користе алате као што су помична мерила, микрометри и координатне мерне машине (CMM) за проверу димензија и толеранција делова.
Провера квалитета у процесу (ИПКЦ) помаже у раном откривању одступања, спречавајући велике серије дефектних делова. Графикон контроле процеса (СЗЦ) често се користе за праћење података производње и одржавање стабилности процеса.
Типичан план инспекције може укључивати:
| Фаза | Намена | Метод |
|---|---|---|
| Пров› јера материјала | Пров› јери разред метала и дебљину | визуелни и хемијски тестови |
| У процесу | Откриј грешке формирања или поравнања | СПЦ, узорак |
| Завршна инспекција | Потврди спецификације | Пров› јере димензије и површине |
Доследна документација резултата омогућава следљивост и усклађеност са индустријским стандардима као што је ISO 9001.
Завршавање и постпроцесивних корака
Након печатања и инспекције, делови често захтевају постпроцесу да би се побољшао квалитет површине и перформанси. Заједнички завршни кораци укључују испразњавање, полирање, електропластирање и облачење. Ови процеси уклањају оштре ивице, повећавају отпор корозије и припремају компоненте за састављање или сликање.
Топлотна обрада може се применити и за ојачавање метала или ублажавање унутрашњих напрезања насталих пресовањем. Поступци чишћења, попут ултразвучног прања, уклањају уља и честице преостале из производње.
Произвођачи бирају методе завршенја на основу функције и типа материјала. На пример, делови нерђајућег челика могу да добију пасив, док алуминијумске компоненте могу бити анодизоване за додату заштиту и изглед.
Програми металног стампинга
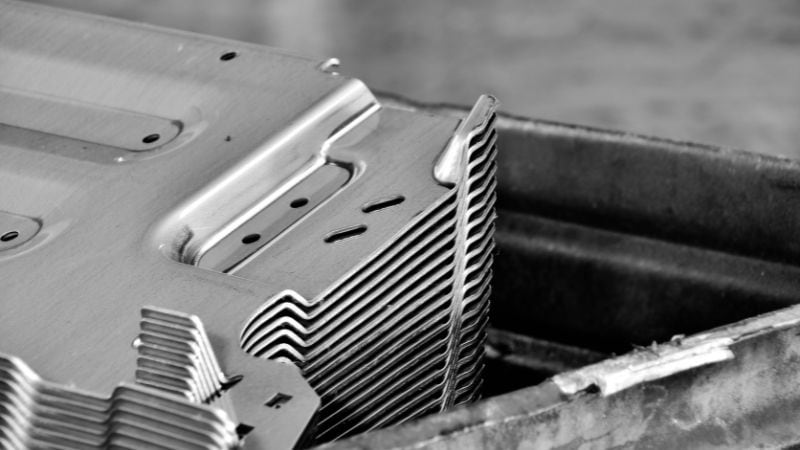
Изаберите Moldie за услуге пресовања метала
Избор поузданог сервиса штампања метала укључује процену техничке могућности, контролу квалитета и опције прилагођавања. квалификовани добављач користи напредне дизајнске и производне технологије да обезбеди доследне резултате. Купиоци треба да прегледају и контактирају компанију о сертификатима, производном капацитету и ограничењима толеранције пре постављања наређења.
Уходани производни процеси, искуство, снажна подршка клијентима и јасна комуникација помажу да се циљеви дизајна ускладе са резултатима производње. Неки добављачи нуде и развој прототипова и производњу великих серија, па клијенти могу ефикасно тестирати и повећавати обим производње.
У компанији Moldie имамо управо оно што вам је потребно: доказано искуство у различитим поступцима производње метала и индустријама. Контактирајте нас већ данас за поуздане делове и бољу дугорочну вредност!
Често постављана питања
Који су кључни пројекти за стварање дела за метално печатање?
Када се дизајнира део за печатање, треба да се фокусира на чиниоце као што су избор материјала, савијање радија (да би се избегло пукотине), рупу и величину чворова (релативно на дебљину материјала) и укључење могућности као што су ребра или перле да би се то ојачало.
Како да одаберем између прогресивног умирања и преноса?
Избор често зависи од величине и сложености дела. Прогресивне смрти су идеалне за мање, ласкаве делове који се могу преносити на металној траци кроз више станица. Трансферне пресе су боље погодне за веће делове или оне које захтевају значајну 3Д формацију, као што механички систем преноси део са једне на другу станицу, ослобађајући га са траке носиоца.







