
Бризгање пластике почело је крајем 1800-их година као начин за брзу и ефикасну израду прецизних пластичних делова. Овај поступак покренуо је развој индустрије пластике и променио начин производње свакодневних предмета попут играчака, посуда и аутомобилских делова.
На овом блогу ћете научити историју обликовања пластичне ињекције, што вам помаже да разумете како обликује свет око вас и зашто је тако широко коришћен.
Пионири и рани иницијатори
Рани рад у пластичној индустрији обликованој будућности пластичног материјала, кључни појединци и индустријске промене довели су до нових машина, бољих материјала и све веће коришћење производа.
Џон и Исаија Хјатт је изум
Историја бризгања пластике сеже до 1872. године, када су Џон Весли Хајет и његов брат Исаја Хајет изумели прву машину за калупљење. Њихова машина је клипом потискивала загрејани целулоид у калуп. Тако су пластични делови први пут могли да се производе у великим количинама сваког дана.
Браћу Хајет ангажовао је произвођач билијарских кугли који је тражио замену за слоновачу, јер је смањење популације слонова повећавало цену производа од слоноваче. Њихове кугле од целулоида нису биле савршена замена, пошто су при снажном ударцу имале обичај да експлодирају уз гласан прасак, али су ипак показале потенцијал синтетичких материјала.
Прва машина браће Хајет била је прилично једноставна. Састојала се од загрејаног цилиндра, клипа којим се често управљало ручном полугом и стеге која је држала затворен дводелни калуп. Поступак је захтевао много рада, а загревање је било неуједначено, али представљао је револуционаран почетак. Затим су почели да израђују дугмад, чешљеве и друге мале предмете. Машина браће Хајет поставила је стандард за рану производњу пластике.
Напредак браће Хиат
Уочивши ограничења првобитног дизајна, Џон Весли Хајет наставио је са иновацијама. Развио је и патентирао вишешупљински калуп, који је омогућио истовремену производњу више једнаких делова у једном циклусу и знатно повећао производни учинак. Експериментисао је и са различитим методама хлађења ради скраћивања циклуса. Ова револуционарна унапређења била су кључна за уверавање произвођача у комерцијалну исплативост бризгања.
Компанија браће Хајат је напредовала, производећи не само билијар лопти, већ и широк низ целулоидних производа, од зубних плоча и клавир кључева до кошуља огрлице и лисице, који су били озлоглашено запаљиви, али изузетно популарни.
Развој у индустрији производње пластике
До краја 1800-их и почетка 1900-их, други проналазачи и компаније почели су да користе и унапређују машину браће Хајет. Индустрије су уочиле предности пластичних делова, попут ниске цене и могућности израде нових облика.
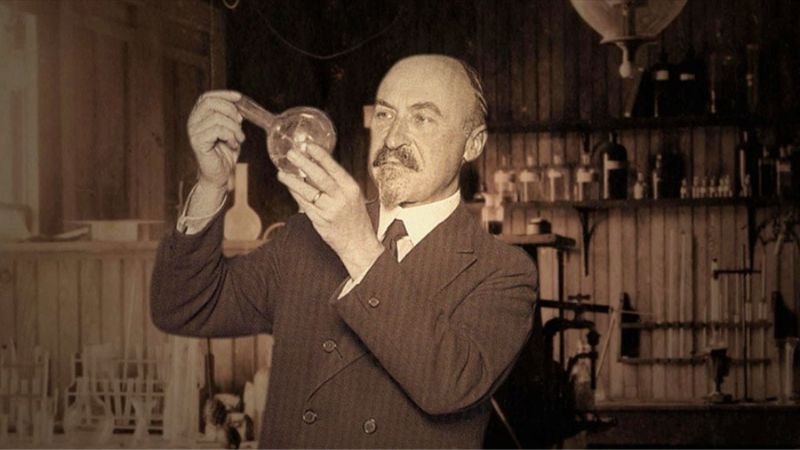
Важан преокрет догодио се 1909. године када је Лео Бекеланд изумео бакелит. Био је то први прави синтетички материјал који није садржао молекуле присутне у природи. Бакелит је био термосетни материјал, што значи да се загревањем трајно стврдњавао, а имао је и одлична својства електричне изолације и отпорности на топлоту. Бекеланд је изумео и посебну машину за бризгање овог новог материјала. Патент за машину „Бакелизер” и сам материјал отворили су потпуно нова тржишта, нарочито у брзо растућој електроиндустрији и аутомобилској индустрији, за компоненте попут разводних капа, радио-кућишта и кућишта телефона.
Током 1920-их и 1930-их развијени су нови термопластични материјали, попут полистирена и поливинил-хлорида (PVC-a), који су могли више пута да се топе и поново обликују. Тиме је омогућена директна рециклажа отпадне пластике у фабрици. Отприлике у исто време, Артур Ајхенгрин је развио растворљиве облике целулозног ацетата у праху, погодне за бризгање пластике, као што су Целлит и Целлон, редом 1903. и 1939. године. Ови мање запаљиви облици могли су се обликовати бризгањем.
У том периоду немачки хемичари у компанији BASF почели су да пионирски примењују пужне екструдере за пластификацију материјала, што ће касније постати кључно за производни поступак бризгања. Иако су машине са клипом и даље биле доминантне, припремао се терен за велики технолошки скок. Потражња за јефтином робом широке потрошње масовне производње између два рата подстакла је израду већих, аутоматизованијих машина са клипом, мада су и даље имале потешкоће са контролом температуре убризгавања и уједначеношћу растопљене пластике.
Како је технологија напредовала, машине су могле да производе веће делове уз већу прецизност. Пластични производи постали су доступни у све више области, од аутомобила до електронике. До средине 1900-их бризгање је знатно проширило употребу пластике у производњи и учинило услуге бризгања много доступнијим.
Проширење током Другог светског рата
Током Другог светског рата, пластично убризгавање брзо је постало неопходан процес.
Материјална иновација за масовну производњу
Ратни напори знатно су повећали потражњу за новим материјалима са посебним својствима. Најлон, измишљен непосредно пре рата, брзо је преусмерен са првобитне намене за чарапе на кључни материјал за падобране, ужад и лежајеве. Акрил је пружио алтернативу стаклу отпорну на ломљење за куполе авиона. Полиетилен, који су британски хемичари случајно открили током 1930-их, постао је неопходан као изолациони материјал за радарске каблове и пружио савезничким снагама значајну технолошку предност.
Поступак бризгања био је идеалан за масовну производњу хиљада ових кључних компоненти уз потребну уједначеност и брзину. Ово раздобље изазвало је дотад незабележен убрзани развој науке о полимерима и брзо ширење производње пластике.
Прецизност бризганих делова показала се пресудном за сложену војну опрему. На пример, близински упаљачи за артиљеријске гранате захтевали су сићушне, прецизно обликоване пластичне компоненте за смештај осетљивих електронских механизама. Уједначеност коју пружа калупљење била је знатно боља него код других производних метода, попут машинске обраде или компресионог калупљења. У том периоду учврстила се веза између војно-индустријског комплекса и индустрије пластике, а то партнерство наставило је да подстиче иновације током наредних деценија.
Улога у производственој индустрији
Рат је такође довео до значајног напретка у техници прављења муљаже. Потреба за брзом производњом нових делова захтевала је брже и трајније стварање муљажа. Ово је подстакло коришћење бољих челика и прецизнијих процеса машинерије. Поред тога, због интензивних захтева за пластичне делове, концепт „пројекта за манутуралност“ постао је кључан; инжењери су морали да дизајнирајују делове који би могли бити ефикасно и поуздано производљени на машинама за обликовање ињекције, разматрајући факторе као што су дебелина зида, дизајн ребра и постављање капија.
Поред тога, због све веће несташице челика дошло је до јасног преласка са метала на пластику. Произвођачи су се ослањали на поступак калупљења за израду делова са уским толеранцијама и уједначеним квалитетом. То је било кључно за комуникациону опрему и медицинске уређаје.
По завршетку рата, велики индустријски капацитети изграђени за производњу пластике преусмерени су на робу широке потрошње. Произвођачи који су усавршили израду робусних и поузданих пластичних делова за војску применили су то искуство у производњи приступачних кућних производа. Тако је настало „доба пластике” 1950-их и 60-их, када су бризгани пластични производи — од посуда Tupperware и играчака до кућних апарата и намештаја — постали симбол савременог живота.
Модерна историја фолирања пластичне ињекције
Рани модели користе једноставне дизајне, али касније машине доносе нову технологију која је производњу учинила бржем и ефикаснијим.
Од плунгера до машина за убризгавање избацивања
Прва машина за обликовање ињекције, изумевана крајем 1800-тих, користила је систем за батиљање. Пластичне кугле су биле загрејане све док нису биле меке, а онда је бутилица гурнула истопљену пластику у калуп.
Фундаментални проблем са батеријом био је њена неспособност да хомогенизује топљење. Пластика најближа грејаним зидовима цилиндра често би се прегрејала и деградирала током процеса убризгавања, док се материјал у средишту можда не би потпуно истопио. То је довело до делова видљивих знакова структурне интегритете и варијација у боји. Да би се то делимично решило, неке машине су укључиле „ торпедо “ или „ ширење “ у цилиндар, што је помогло да се усмери проток пластике према грејаним зидовима, али то је било несавршено решење. Ограничења машине за батиљање су била примарно грло за постизање вишег квалитета и сложенијих делова.
Велико унапређење било је увођење машине за бризгање са пужним вијком. Изум реципрочног пужа обично се приписује америчким проналазачима H. G. Де Матији и Џејмсу Вотсону Хендрију, који су израдили прве прототипове током 1940-их и 50-их. Хендријев рад био је нарочито утицајан. Његов дизајн омогућио је пужу да обавља две функције: најпре се ротирао како би допремао, топио и хомогенизовао пластичну смолу у предњем делу цилиндра, што се назива пластификација. Затим би се читав пуж померао напред попут клипа и убризгавао припремљени растоп у шупљину калупа. Овај повратни ход представљао је велики искорак. Омогућио је много уједначенији растоп, што је директно довело до квалитетнијих делова и мањег броја недостатака.
Машине за убризгавање убризгавања омогућавају стварање сложенијих пластичних компонента са већом прецизношћу и мање отпада.
Џејмс Вотсон Хендри је заоставштина
Џејмс Вотсон Хендри није се зауставио на реципрочном пужу, већ је наставио са иновацијама и постао једна од водећих личности у индустрији калупљења пластике. Током 1970-их развио је први поступак бризгања уз помоћ гаса, који је омогућио израду сложених шупљих делова уз минимално скупљање и деформације. У тренутку смрти, 2014. године, у 94. години, имао је више од 80 патената за технологије обраде пластике.
Ова иновација наглашава да је еволуција машинерије омогућила потпуно нови дизајн производа. Поред тога, усвојење система за контролу затворене рупе у другом делу 20. века довело је до прецизности у процесу без преседана. Сензори су могли да надгледају притисак и температуру у реалном времену, што је довело до прилагођавања хидраулике и грејалица машине како би се одржала савршена конзистенција током производње.
Док су традиционалне машине користиле хидрауличку енергију, која је била моћна, али склона цурењу, енергетској неефикасности и температурним варијацијама уља, свим електричним машинама који су користили серво моторе за контролу сваког покрета, ове електричне машине које су постале комерцијално одрживе 1980-их и 90-их година, понудиле су већу прецизност, тишу операцију, чистију производњу, чистију производњу (без хидрауличког уља) и значајну штедњу енергије — често користећи до 60% мање енергије.
Будућност м› ијењања пластичне ињекције
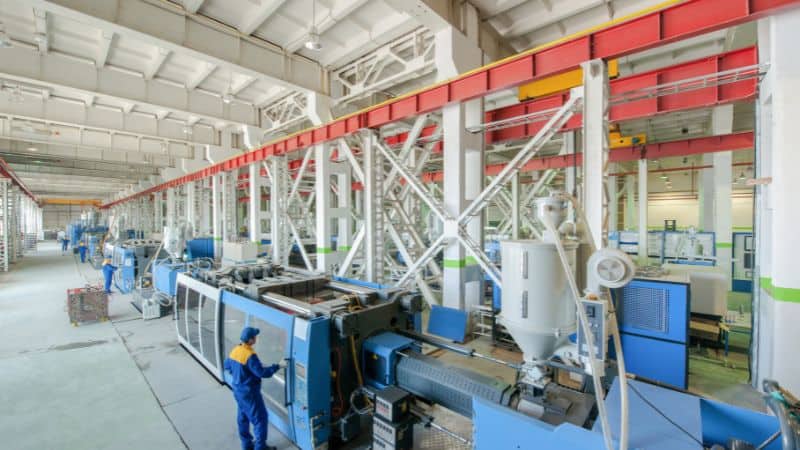
Данас се развој машина за бризгање усмерава на интеграцију начела Индустрије 4.0. Савремене машине опремљене су софистицираним системима за надзор који прикупљају велике количине података о сваком циклусу убризгавања. Ti подаци могу се користити за предиктивно одржавање, осигурање квалитета и оптимизацију ефикасности производње. Будућност води ка потпуно повезаним „паметним фабрикама” у којима машине самостално прилагођавају параметре променама материјала или окружења како би обезбедиле беспрекоран квалитет делова уз минималну људску интервенцију.
Често постављана питања
Можете ли да опишете различите врсте пластичне инјекције?
Наћи ћете неколико главних типова обликовања убризгавања. Традиционално обликовање убризгавања је најчешћа метода и користи један шупљи калуп за производњу идентичних делова.
Премотавање комбинује два или више материјала током процеса обликовања. Овај метод је користан за стварање производа са меким захватима или више слојева.
Убацивање обликовања додаје метал или друге компоненте у калуп пре убризгавања пластике око њих. Овај процес је уобичајен за израду електронских делова и навојених уметкова.
Микробризгањем се израђују веома мале и прецизне компоненте, често за електронику или медицинске уређаје. Калупљење структурне пене користи средство за експандирање како би се израдили делови са чврстом спољашњом љуском и пенастим језгром.
Који су неки од кључних иновација које су обликовали модерну индустрију обликовања ињекције?
Дизајн помоћу рачунара (ЦАД) и производња помоћу рачунара (ЦАМ) направили су калуп прецизнији. Сада можете стварати калупе брже и са мање грешака.
Систем врућих тркача је заменио хладне тркаче у многим фабрикама. Ова промена смањује отпад држећи пластику истопљену и спремну за следећи део.
Електричне машине за убризгавање су замениле неке традиционалне хидрауличне машине.
Побољшани сензори и технологије праћења процеса омогућавају вам да помно контролишете притисак и температуру.







