
Vstrekovanie plastov sa začalo používať koncom 1800-tych rokov ako rýchly a efektívny spôsob výroby presných plastových dielov. Tento proces pomohol vytvoriť plastikársky priemysel a zmenil výrobu predmetov každodennej potreby, ako sú hračky, nádoby a automobilové diely.
V tomto článku sa dozviete o histórii vstrekovania plastov, ktorá vám pomôže pochopiť, ako formuje svet okolo nás a prečo sa tak široko používa.
Priekopníci a raní inovátori
Prvé kroky v odvetví vstrekovania plastov ovplyvnili budúcnosť plastových materiálov. Významné osobnosti a zmeny v odvetví priniesli nové stroje, lepšie materiály a širšie využitie plastov vo výrobkoch.
Vynález Jána a Izaiáša Hyatta
História vstrekovania plastov siaha do roku 1872, keď John Wesley Hyatt a jeho brat Isaiah Hyatt vynašli prvý vstrekovací stroj. Ich stroj používal piest na vstrekovanie horúceho celuloidu do formy. Po prvýkrát tak bolo možné denne vyrábať veľké množstvo plastových dielov.
Hyattovci dostali zákazku od výrobcu biliardových gúľ, ktorý hľadal náhradu za slonovinu, pretože pokles populácie slonov zvyšoval cenu výrobkov zo slonoviny. Hoci ich celuloidové biliardové gule neboli dokonalou náhradou, pretože pri silnom náraze často hlasno praskali, ukázali potenciál syntetických materiálov.
Prvý stroj bratov Hyattovcov bol pomerne jednoduchý. Pozostával z vyhrievaného valca, piestu, ktorý sa často ovládal ručnou pákou, a svorky, ktorá držala dvojdielnu formu zatvorenú. Proces si vyžadoval veľa práce a ohrev bol nerovnomerný, no išlo o revolučný začiatok. Neskôr začali vyrábať gombíky, hrebene a ďalšie malé predmety. Stroj Hyattovcov stanovil štandard prvých postupov výroby plastov.
Pokročilosť Hyattových bratov
John Wesley Hyatt si uvedomoval obmedzenia pôvodnej konštrukcie a pokračoval v inováciách. Vyvinul a patentoval viacdutinovú formu, ktorá umožňovala súčasne vyrábať viacero rovnakých dielov v jednom cykle a výrazne zvyšovala výrobnú kapacitu. Experimentoval aj s rôznymi spôsobmi chladenia na skrátenie času cyklu. Tieto prelomové zlepšenia pomohli presvedčiť výrobcov o komerčnej životaschopnosti vstrekovania plastov.
Podnik bratov Hyattovcov prosperoval a vyrábal nielen biliardové gule, ale aj širokú škálu celuloidových výrobkov – od zubných platničiek a klávesov na klavíre až po golieriky a manžety košieľ, ktoré boli známe vysokou horľavosťou, no zároveň mimoriadne obľúbené.
Vývoj v priemysle výroby plastov
Koncom 1800-tych a začiatkom 1900-tych rokov začali stroj bratov Hyattovcov používať a vylepšovať ďalší vynálezcovia a spoločnosti. Priemyselné odvetvia si všimli výhody plastových dielov, ako sú nízke náklady a možnosť vytvárať nové tvary.
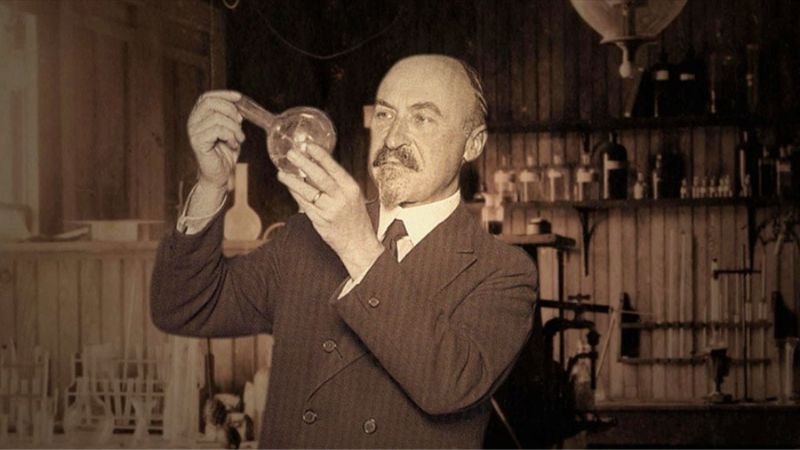
Zásadný zlom nastal v roku 1909, keď Leo Baekeland vynašiel bakelit. Išlo o prvý skutočne syntetický plast, ktorý neobsahoval molekuly nachádzajúce sa v prírode. Bakelit bol reaktoplast, čiže pri zahriatí natrvalo stvrdol. Vyznačoval sa vynikajúcou elektrickou izoláciou a tepelnou odolnosťou. Baekeland vynašiel aj špeciálny vstrekovací stroj na spracovanie nového materiálu. Patent na stroj „Bakelizer“ a samotný materiál otvorili nové trhy, najmä v rýchlo rastúcom elektrotechnickom a automobilovom priemysle. Používal sa napríklad na kryty rozdeľovačov, rádií a telefónov.
V 1920s a 1930s vznikli nové termoplastické materiály, napríklad polystyrén a polyvinylchlorid (PVC), ktoré bolo možné opakovane roztaviť a pretvarovať. Vďaka tomu sa vo fabrike otvorila možnosť priamo recyklovať odpadový plast. Približne v tom istom období vyvinul Arthur Eichengrün v rokoch 1903 a 1939 rozpustné formy acetátu celulózy na vstrekovanie plastov, napríklad Cellit a Cellon. Išlo o menej horľavé práškové formy vhodné na vstrekovanie.
V tomto období začali nemeckí chemici v spoločnosti BASF presadzovať aj používanie závitovkových extrudérov na plastifikáciu materiálov, čo sa neskôr stalo kľúčovým pre proces vstrekovania plastov. Hoci piestové stroje zostali dominantné, pripravoval sa pôvod pre veľký technologický skok. Dopyt po lacnom, sériovo vyrábanom spotrebnom tovare v medzivojnovom období podporil vývoj väčších a automatizovanejších piestových strojov. Stále však mali problémy s reguláciou teploty vstrekovania a konzistentnosťou roztaveného plastu.
S rozvojom technológií dokázali stroje vyrábať väčšie diely s vyššou presnosťou. Plastové výrobky sa tak dostali do viacerých oblastí, od automobilov až po elektroniku. V polovici 1900-tych rokov sa vďaka rozšíreniu vstrekovania plastov stala bežnejšou aj ich výroba a dostupnosť služieb vstrekovania.
Rozšírenie počas druhej svetovej vojny
Počas druhej svetovej vojny sa vstrekovanie plastov rýchlo stalo nevyhnutným výrobným procesom. Vojna priniesla významný pokrok v materiáloch a výrobných metódach.
Materiálová inovácia pre masovú výrobu
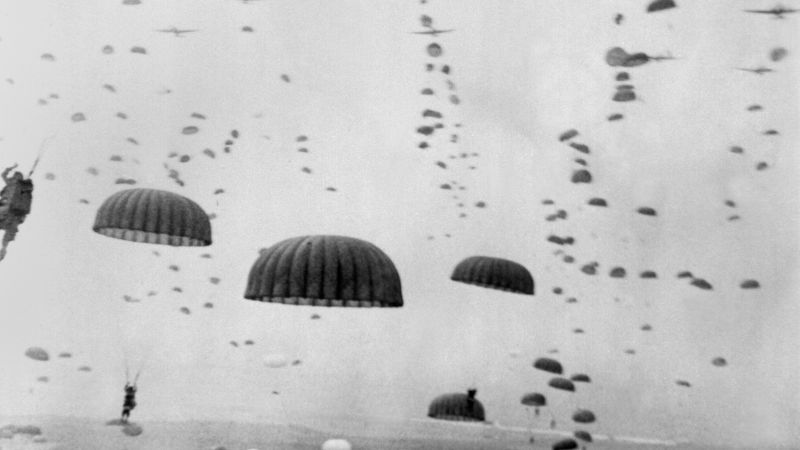
Vojnové úsilie výrazne zvýšilo dopyt po nových materiáloch so špecifickými vlastnosťami. Nylon, vynájdený krátko pred vojnou, sa rýchlo presmeroval od pôvodného použitia na pančuchy ku kritickým aplikáciám pri padákoch, lanách a ložiskách. Akryláty poskytli alternatívu k sklu odolnú proti rozbitiu pri kabínach lietadiel. Polyetylén, ktorý britskí chemici náhodne objavili v 1930s, sa stal nevyhnutným izolačným materiálom pre radarové káble a poskytol spojeneckým silám výraznú technologickú výhodu.
Proces vstrekovania plastov bol ideálny na sériovú výrobu tisícov týchto dôležitých komponentov s požadovanou konzistentnosťou a rýchlosťou. Toto obdobie prinútilo bezprecedentne urýchliť vývoj vedy o polyméroch a rýchlo rozšíriť výrobu plastov.
Presnosť vstrekovaných dielov sa ukázala ako zásadná pri zložitom vojenskom vybavení. Napríklad bezkontaktné zapaľovače delostreleckých granátov potrebovali drobné, dokonale vytvarované plastové komponenty na uloženie citlivých elektronických mechanizmov. Konzistentnosť vstrekovania bola oveľa vyššia než pri iných výrobných metódach, ako sú obrábanie alebo lisovanie v uzavretej forme. V tomto období sa upevnilo prepojenie vojensko-priemyselného komplexu s plastikárskym odvetvím a partnerstvo po desaťročia poháňalo inovácie.
Úloha vo výrobnom priemysle
Vojna priniesla aj významný pokrok v technikách výroby foriem. Potreba rýchlo vyrábať nové diely si vyžadovala rýchlejšiu a trvácnejšiu výrobu foriem. To podporilo používanie kvalitnejších nástrojových ocelí a presnejšie obrábacie procesy. Navyše, intenzívny dopyt po plastových dieloch zvýraznil význam „konštrukcie s ohľadom na vyrobiteľnosť“. Inžinieri museli navrhovať diely tak, aby sa dali efektívne a spoľahlivo vyrábať na vstrekovacích lisoch, pričom zohľadňovali hrúbku stien, konštrukciu rebier a umiestnenie vtokov. Tento prístup sa natrvalo stal súčasťou priemyselného inžinierstva.
S rastúcim nedostatkom ocele sa zároveň začal jasný prechod od kovu k plastu. Výrobcovia sa spoliehali na lisovanie pri výrobe dielov s úzkymi toleranciami a rovnomernou kvalitou. To je dôležité napríklad pri komunikačných zariadeniach a zdravotníckych pomôckach.
Po skončení vojny sa rozsiahle výrobné kapacity vybudované na výrobu plastov presmerovali na spotrebný tovar. Výrobcovia, ktorí zdokonalili výrobu pevných a spoľahlivých plastových dielov pre armádu, využili tieto skúsenosti na cenovo dostupné výrobky do domácností. Začala sa tak „plastová éra“ 1950s a 60s, keď sa vstrekované plastové výrobky – od nádob Tupperware a hračiek až po domáce spotrebiče a nábytok – stali symbolmi moderného života.
Moderná história vstrekovania plastov
Vstrekovacie stroje sa v priebehu času výrazne zmenili. Prvé modely mali jednoduchú konštrukciu, no neskoršie stroje priniesli nové technológie, ktoré zrýchlili a zefektívnili výrobu.
Od piestu k vstrekovacím strojom so závitovkovým plastifikátorom
Prvé vstrekovacie stroje, vynájdené koncom 1800-tych rokov, používali piestový systém. Plastové granuly sa zahriali, až kým nezmäkli, a piest potom zatlačil roztavený plast do formy. Tieto stroje boli jednoduché, ale mali viacero problémov.
Zásadným problémom piesta bola neschopnosť homogenizovať taveninu. Plast pri vyhrievaných stenách valca sa počas vstrekovania často prehrial a degradoval, zatiaľ čo materiál v strede nemusel byť úplne roztavený. Výsledkom boli diely s viditeľnými striebornými pruhmi, slabou štrukturálnou integritou a farebnými odchýlkami. Niektoré stroje tento problém čiastočne riešili vložením „torpéda“ alebo „rozvádzača“ do valca, ktoré usmerňovali tok plastu k vyhrievaným stenám. Išlo však o nedokonalé riešenie. Obmedzenia piestového stroja boli hlavnou prekážkou pri zvyšovaní kvality a výrobe zložitejších dielov.
Významné zlepšenie priniesol závitovkový vstrekovací lis. Vynález vratnej závitovky sa všeobecne pripisuje americkým vynálezcom H. G. De Mattiovi a Jamesovi Watsonovi Hendrymu, ktorí vytvorili prvé prototypy v 1940s a 50s. Hendryho práca mala obzvlášť veľký vplyv. Jeho konštrukcia umožnila závitovke plniť dve funkcie: najprv sa otáčala, podávala, tavila a homogenizovala plastovú živicu v prednej časti valca (proces nazývaný plastifikácia). Potom sa celá závitovka posunula dopredu ako piest a vstrekla pripravenú taveninu do dutiny formy. Tento vratný pohyb znamenal zásadný prelom. Zabezpečil oveľa konzistentnejšiu a rovnomernejšiu taveninu, čo priamo zvýšilo kvalitu dielov a znížilo počet chýb.
Závitovkové vstrekovacie lisy umožnili vyrábať zložitejšie plastové komponenty s vyššou presnosťou a menším odpadom. Dali sa pri nich použiť aj rozmanitejšie druhy plastov.
Odkaz Jamesa Watsona Hendryho
James Watson Hendry sa pri vratnej závitovke nezastavil. Pokračoval vo svojej práci a stal sa jednou z popredných osobností plastikárskeho priemyslu. V 1970s vyvinul prvý proces vstrekovania s podporou plynu, ktorý umožnil vyrábať zložité duté diely s minimálnym zmršťovaním a deformáciou. Keď v roku 2014 zomrel vo veku 94 rokov, vlastnil viac než 80 patentov v oblasti technológií spracovania plastov.
Táto inovácia ukázala, že vývoj strojov umožňuje vytvárať úplne nové návrhy výrobkov. Zavedenie systémov riadenia s uzavretou spätnou väzbou v druhej polovici 20. storočia prinieslo bezprecedentnú presnosť. Senzory začali v reálnom čase monitorovať tlak a teplotu a vykonávať drobné úpravy hydrauliky a ohrievačov stroja, aby sa počas celej výrobnej série zachovala dokonalá konzistentnosť.
Ďalším zásadným posunom bol vývoj plne elektrických vstrekovacích lisov. Tradičné stroje využívali hydraulický pohon, ktorý bol síce výkonný, ale náchylný na úniky, neefektívnu spotrebu energie a kolísanie teploty oleja. Plne elektrické stroje používali servomotory na riadenie každého pohybu. Tieto stroje, ktoré sa stali komerčne životaschopnými v 1980s a 90s, ponúkali vyššiu presnosť, tichšiu prevádzku, čistejšie výrobné prostredie bez hydraulického oleja a výraznú úsporu energie – často až o 60% nižšiu spotrebu. Vďaka tomu boli ideálne pre vysoko presné odvetvia, napríklad výrobu zdravotníckych pomôcok.
Budúcnosť vstrekovania plastov
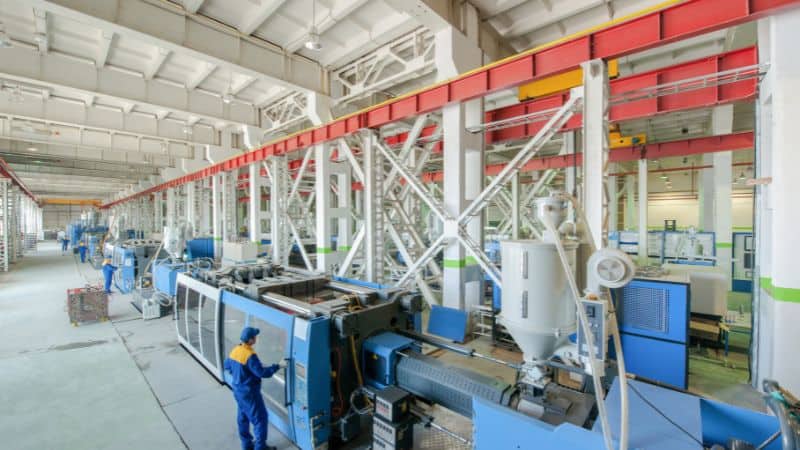
Budúcnosť vstrekovacích strojov sa dnes spája s integráciou princípov Priemyslu 4.0. Moderné stroje sú vybavené pokročilými monitorovacími systémami, ktoré zhromažďujú veľké množstvo údajov o každom vstrekovacom cykle. Tieto údaje možno využiť na prediktívnu údržbu, zabezpečenie kvality a optimalizáciu efektívnosti výroby. Budúcnosť smeruje k plne prepojeným „inteligentným továrňam“, v ktorých vstrekovacie stroje autonómne upravujú parametre podľa zmien materiálu alebo prostredia a zabezpečujú dokonalú kvalitu dielov s minimálnym zásahom človeka.
Často kladené otázky
Môžete opísať rôzne typy techník vstrekovania plastov?
Existuje niekoľko hlavných typov vstrekovania plastov. Tradičné vstrekovanie je najbežnejšia metóda a používa formu s jednou dutinou na výrobu rovnakých dielov.
Pri viacnásobnom vstrekovaní sa počas procesu lisovania spájajú dva alebo viaceré materiály. Táto metóda je vhodná na výrobu výrobkov s mäkkými úchopovými plochami alebo viacerými vrstvami.
Pri lisovaní s vložkou sa pred vstreknutím plastu do formy vložia kovové alebo iné komponenty a plast sa vstrekne okolo nich. Tento proces sa bežne používa pri výrobe elektronických dielov a závitových vložiek.
Mikrovstrekovanie umožňuje vyrábať veľmi malé a presné komponenty, často pre elektroniku alebo zdravotnícke pomôcky. Pri lisovaní štrukturálnej peny sa používa penotvorné činidlo, ktoré vytvára diel s pevnou škrupinou a penovým jadrom.
Ktoré kľúčové inovácie formovali moderné odvetvie vstrekovania plastov?
Počítačom podporovaný návrh (CAD) a počítačom podporovaná výroba (CAM) zvýšili presnosť výroby foriem. Dnes ich možno zhotoviť rýchlejšie a s menším počtom chýb.
Horúce vtokové systémy v mnohých továrňach nahradili studené vtokové systémy. Tým sa znižuje odpad, pretože plast zostáva roztavený a pripravený na výrobu ďalšieho dielu.
Elektrické vstrekovacie lisy nahradili niektoré tradičné hydraulické stroje. Spotrebúvajú menej energie a poskytujú lepšiu kontrolu nad procesom lisovania.
Pokročilé senzory a technológie monitorovania procesu umožňujú presnejšie riadiť tlak a teplotu. Tým sa zvyšuje kvalita a znižuje podiel chybných dielov.







