
Пластмасово инжектиране започна в края на 1800 г. като начин за създаване на точни пластмасови части бързо и ефективно. Този процес създаде пластмасовата индустрия и промени как са направени всекидневни елементи като играчки, контейнери и автомобилни части.
В този блог ще научите историята на пластмасовото инжектиране, което ви помага да разберете как оформя света около вас и защо той е толкова широко използван.
Пионери и ранни инвеститори
Ранна работа в пластмасовата промишленост за инжектиране, оформяйки бъдещето на пластмасовия материал. Ключовите индивидуални и промишлени промени доведоха до нови машини, по-добри материали и нарастваща употреба в продукти.
Изобретението на Йоан и Исаия Хиат
Историята на шприцването на пластмаси започва през 1872 г., когато Джон Уесли Хайът и брат му Айзая Хайът изобретяват първата формовъчна машина. В нея бутало вкарва нагрят целулоид в матрица. За пръв път пластмасови детайли могат да се произвеждат в големи количества всеки ден.
Братята Hyatt са възложени от производител на топка билярд, търсейки алтернатива на слонова кост, тъй като спадът в населението на слоновете е каране на разходите за слонова кост продукти. Докато техните целилоидни билиярд топки не са били перфектен наследник, тъй като те са склонни да експлодират с силен пробив върху тежко въздействие, те все още демонстрират потенциала на синтетични материали.
Първата машина на братята е сравнително проста. Тя се състои от нагрят цилиндър, бутало, задвижвано често с ръчен лост, и затягащ механизъм, който държи затворена двукомпонентната матрица. Процесът е трудоемък, а нагряването — неравномерно, но това е революционно начало. След това те започват да произвеждат копчета, гребени и други малки предмети. Машината на Хайът задава стандарта за ранното производство на пластмаси.
Напредък от братята Хаят
Осъзнавайки ограниченията на първоначалната си конструкция, Джон Уесли Хайът продължава да внедрява нововъведения. Той разработва и патентова многокухинна матрица, която позволява едновременно производство на няколко еднакви детайла в един цикъл и значително увеличава производителността. Експериментира и с различни методи за охлаждане, за да съкрати циклите. Тези революционни подобрения са от ключово значение за убеждаването на производителите, че шприцването е икономически жизнеспособно.
Компанията на братята Hyatt процъфтява, произвежда не само билярд топки, но и широка гама от целулоидни продукти, от дентални плочки и клавиши за пиано до ризи яки и белезници, които са известни, но изключително популярни.
Развитие в производствената промишленост на Пластика
До края на 1800 и началото на 1900 г., други изобретатели и компании започнаха да използват и подобряват на Hyatt братя машина. Индустриите видяха ползите от пластмасови части, като ниски разходи и способността за създаване на нови форми.
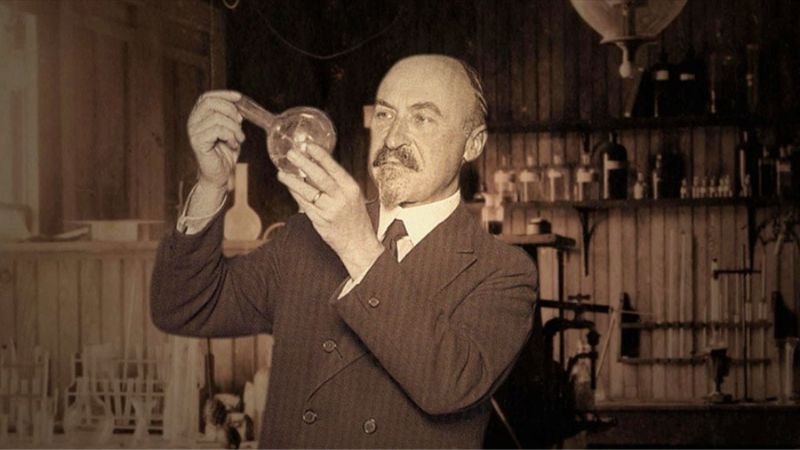
Един ключов момент дойде през 1909 г. с изобретението на Bakelite от Leo Baekeland. Това беше първата истинска синтетична пластмаса, която не съдържа молекули, намерени в природата. Bakelite е термосет материал, което означава, че тя е затвърдена постоянно, когато се затопля, и притежава отлична електрическа некондуктивност и топлосъпротивление. Baekeland също така изобрети специална инжекционна машина за обработка на новия му материал. Патентът за неговата „Бакелизер“ машина и самият материал отвориха напълно нови пазари, особено в бързо нарастващите електрически и автомобилни индустрии за компоненти като дистрибутерски капачки, радио шкафове и телефонни жилища.
През 1920-те и 1930-те са видели развитието на нови термопластични материали, като полистирен и поливинилхлорид (PVC), които биха могли да бъдат многократно стопени и преобразени. Това направи рециклирането от пластмаса директно във фабриката възможност. В същото време, разтворимите форми на целулозен ацетат за пластмаса, като Celit и Cellon, са разработени от Артър Eichengrün съответно през 1903 и 1939 г., предлагайки по-малко запаллива и инжекционна форма на прах от пластмаса.
През този период, немските химици в БАСФ също започнаха да пионират за използването на винтови екструдери за пластизиращи материали, концепция, която по-късно щеше да бъде от решаващо значение за процеса на производство на инжекции. Докато машините за бутало оставаха доминиращи, сцената се настройваше за голям технологичен скок. Търсенето на евтини, масово произведени потребителски стоки през междувоенния период подпали изграждането на по-големи, по-автоматични бутални машини, въпреки че все още се бореха с контроли върху температурата на инжектиране и последователността на разтопената пластмаса.
С напреднали технологии, машините могат да произвеждат по-големи части с по-висока прецизност. Това позволява на потребителите да намират пластмасови продукти на повече места, от автомобили до електроника. Разпространението на инжекционно моделиране направи пластмасово производство и инжекционно моделиране услуги много по-често до средата на 1900-те.
Разширение по време на Втората световна война
По време на Втората световна война, пластмасовото инжектиране бързо се превърна в съществен процес. Можем да наблюдаваме основен напредък в материалите и производствените методи, които подкрепят войната.
Материал Иновации за масово производство
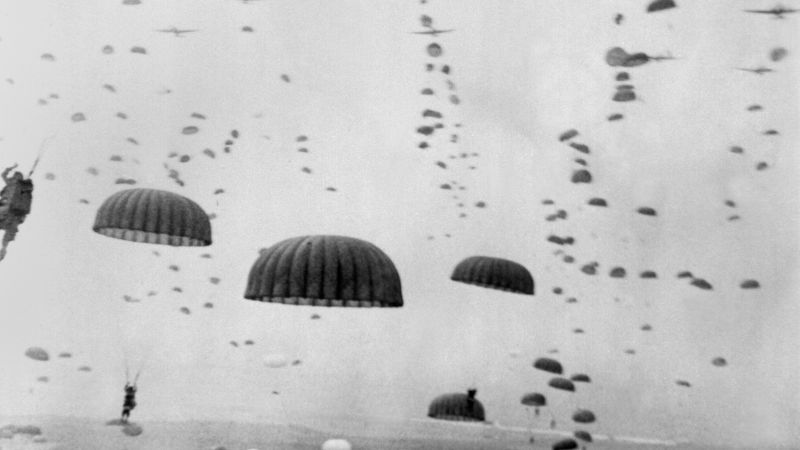
Найл, изобретен точно преди войната, беше бързо отклонен от предназначението си в чорапи, за да се превърне в критичен материал за парашути, въжета и лагери. Акрилите осигуряваха разрушителна алтернатива на стъклото за канопиите на въздухоплавателни средства. Полиетилен, открит случайно от британските химици през 1930-те, стана незаменим като изолационен материал за радарски кабели, давайки на съюзни сили значително технологично предимство.
Инжекционният процес е идеално подходящ за масово производство на хиляди от тези основни компоненти с необходимата последователност и скорост. Този период принуди безпрецедентно ускорение в полимерната наука и бързото разширяване на пластмасовото производство.
Прецизността на инжекционно модираните части се оказа жизненоважна за комплексното военно оборудване. Например, предпазните фитили в артилерийските черупки изискват малки, идеално образувани пластмасови компоненти, за да се настанят крехките електронни механизми. Консистентността, предлагана от формацията, беше много по-добра от другите производствени методи, като маневриране или компресия. Тази епоха засече връзката между военния индустриален комплекс и пластмасовата индустрия, партньорство, което ще продължи да движи иновациите в следващите десетилетия.
Роля в производствената промишленост
Войната води и до значителен напредък в методите за изработка на матрици. Необходимостта от бързо производство на нови детайли налага по-бърза и по-издръжлива изработка на матриците. Това стимулира използването на по-качествени инструментални стомани и по-прецизни методи за машинна обработка. Освен това острият недостиг на пластмасови детайли прави концепцията „проектиране за технологичност“ от съществено значение: инженерите трябва да проектират детайли, които могат ефективно и надеждно да се произвеждат на машини за шприцване, като вземат предвид фактори като дебелина на стената, конструкция на ребрата и разположение на ливника. Този подход става постоянна част от индустриалното инженерство.
Също така се наблюдава ясен преход от метал към пластмаса, когато нараства недостигът на стомана. Производителите разчитат на процеса на оформяне, за да направят части, които се вписват в тесни толерантности и имат еднообразно качество. Това е жизненоважно за неща като комуникационна техника и медицински изделия.
След края на войната огромният индустриален капацитет за производство на пластмаси се насочва към потребителски стоки. Производителите, усъвършенствали изработката на здрави и надеждни пластмасови детайли за военните, прилагат знанията си за създаването на достъпни продукти за дома. Така настъпва „пластмасовата епоха“ на 1950-те и 60-те години, когато шприцваните изделия — от кутии Tupperware и играчки до домакински уреди и мебели — се превръщат в символ на съвременния начин на живот.
Модерна история на пластмасова инжекция
Инжекционните машини се промениха много с течение на времето. Раните модели използваха прости дизайни, но по-късно машините донесоха нова технология, която направи производството по-бързо и по-ефективно.
От Plunger до Extrusion Винт Инжекционни машини
Първите машини за шприцване, изобретени в края на 1800-те години, използват бутална система. Пластмасовите гранули се нагряват до омекване, след което бутало избутва разтопената пластмаса в матрица. Тези машини са прости, но имат някои недостатъци.
Основният проблем с буталото беше неговата невъзможност за хомогенизиране на разтопителя. Пластмасата, която е най-близка до отоплителните стени на цилиндъра, често прегряла и разграждала по време на процеса на инжектиране, докато материалът в центъра не може да бъде напълно стопен. Това доведе до части с видими следи от игра, слаба структурна почтеност и вариации в цветовете. За да се отрази частично на това, в цилиндъра са включени „торпедо“ или „разпространител“, което помогна за насочване на потока от пластмаса срещу отоплителните стени, но това е несъвършено решение. Ограниченията на машината за бутало са основното гривничко за постигане на по-високо качество и по-сложни части.
Голямо подобрение настъпва с появата на машината за шприцване с шнек. Изобретяването на възвратно-постъпателния шнек обикновено се приписва на американските изобретатели H. G. De Mattia и James Watson Hendry, създали първите прототипи през 1940-те и 50-те години. Работата на Hendry оказва особено голямо влияние. Конструкцията му позволява на шнека да изпълнява две функции: първо, той се върти, за да подава, разтопява и хомогенизира полимерната смола в предната част на цилиндъра — процес, наречен пластифициране. След това целият шнек се придвижва напред като бутало и впръсква подготвената стопилка в кухината на формата. Това възвратно-постъпателно движение е повратна точка. То осигурява много по-постоянна и хомогенна стопилка, което пряко води до по-високо качество на детайлите и по-малко дефекти.
Винт инжекционни машини, които позволяват създаването на по-сложни пластмасови компоненти с по-голяма точност и по-малко отпадъци. Можете също така да използвате по-широко разнообразие от пластмаси.
Наследството на Джеймс Уотсън Хендри
Джеймс Уотсън Хендри не спира с възвратно-постъпателния шнек; той продължава да работи и в крайна сметка се превръща във водеща фигура в индустрията за формоване на пластмаси. През 1970-те години разработва първия процес на шприцване с газова асистенция, който позволява изработването на сложни кухи детайли с минимално свиване и изкривяване. Когато умира на 94-годишна възраст през 2014 г., той притежава над 80 патента за технологии за обработка на пластмаси.
Тази иновация подчерта как еволюцията на машините е позволявала изцяло нови продуктови дизайни. Освен това, приемането на системи за управление на затворените лопи в последната част на 20-ти век е довело до безпрецедентна точност към процеса. Сензорите сега могат да следят налягането и температурата в реално време, правейки микро-адапции към хидравликите и нагревателите на машината, за да поддържат перфектната последователност по време на производство.
Друга голяма промяна е разработването на изцяло електрически машини за шприцване. Традиционните машини използват хидравлично задвижване, което е мощно, но е податливо на течове, ниска енергийна ефективност и колебания в температурата на маслото. При изцяло електрическите машини серводвигатели управляват всяко движение. Те стават търговски жизнеспособни през 1980-те и 90-те години и осигуряват по-висока прецизност, по-тиха работа, по-чиста производствена среда (без хидравлично масло) и значителни икономии на енергия — често с до 60% по-ниска консумация. Затова са идеални за отрасли с високи изисквания за прецизност, като производството на медицински изделия.
Бъдеще на пластмасовото инжектиране
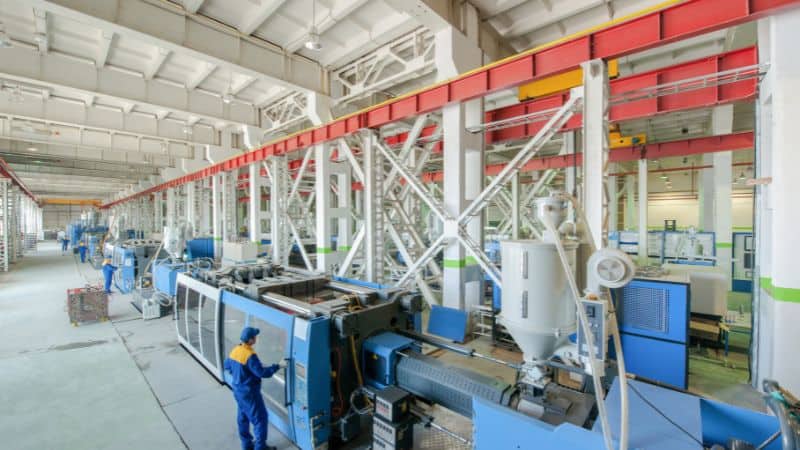
Днес развитието на машините за шприцване е насочено към интегриране на принципите на Индустрия 4.0. Съвременните машини са оборудвани със сложни системи за наблюдение, които събират големи количества данни за всяко впръскване. Тези данни могат да се използват за прогнозна поддръжка, осигуряване на качеството и оптимизиране на производствената ефективност. Бъдещето принадлежи на напълно свързани „интелигентни фабрики“, в които машините за шприцване самостоятелно настройват параметрите си, за да компенсират вариациите в материала или промените в околната среда и да осигуряват безупречно качество на детайлите с минимална човешка намеса.
Често задавани въпроси
Можете ли да опишете различните видове пластмасови техники за инжектиране?
Традиционното инжектиране е най-често срещаният метод и използва единична кухина за производство на идентични части.
Пренасочване съчетава два или повече материали по време на процеса на формация. Този метод е полезен за създаване на продукти с меки сцепления или множество слоеве.
При шприцването с вложки метални или други компоненти се поставят в матрицата преди впръскването на пластмаса около тях. Този процес често се използва за производство на електронни компоненти и резбови вложки.
Микроинжектирането прави много малки, прецизни компоненти, често за електроника или медицински изделия. Структурната пяна използва духащо средство, за да създаде части със солидна черупка и пяна ядро.
Кои са някои от ключовите иновации, които са оформили модерната промишленост на инжектиране?
Компютърното проектиране (CAD) и компютърно подпомаганото производство (CAM) направиха изработката на матрици по-прецизна. Днес матриците могат да се изработват по-бързо и с по-малко грешки.
В много предприятия системите с горещ канал замениха системите със студен канал. Тази промяна намалява отпадъците, като поддържа пластмасата разтопена и готова за следващия детайл.
Някои традиционни хидравлични машини са заменени от електрически машини за шприцване. Те използват по-малко енергия и осигуряват по-добър контрол върху процеса.
Подобрени сензори и технология за мониторинг на процесите ви позволяват да контролирате налягането и температурата по-близо. Това помага за повишаване на качеството и намалява дефектите.







