
Պլաստմասսայի ներարկմամբ ձուլումը սկսվեց 1800-ականների վերջին՝ որպես ճշգրիտ պլաստիկ դետալներն արագ և արդյունավետ պատրաստելու միջոց։ Այս գործընթացը ստեղծեց պլաստիկի արդյունաբերությունը և փոխեց ամենօրյա իրերի՝ օրինակ՝ խաղալիքների, տարաների և ավտոմեքենայի դետալների արտադրության եղանակը։
Այս բլոգում կիմանաք պլաստմասսայի ներարկմամբ ձուլման պատմության մասին, ինչը կօգնի հասկանալ, թե ինչպես է այն ձևավորում մեր շրջապատող աշխարհը և ինչու է այդքան լայնորեն կիրառվում։
Ռահվիրաներ եւ վաղ նորարարներ
Պլաստմասսայի ներարկմամբ ձուլման ոլորտի վաղ աշխատանքները ձևավորեցին պլաստիկ նյութերի ապագան։ Կարևոր անհատներն ու ոլորտային փոփոխությունները հանգեցրին նոր մեքենաների, ավելի լավ նյութերի և արտադրանքի մեջ դրանց աճող կիրառության։
Ջոն եւ Եսայիայի հայտնագործությունը
Պլաստմասսայի ներարկմամբ ձուլման պատմությունը սկսվում է 1872 թվականից, երբ Ջոն Ուեսլի Հայաթը և նրա եղբայր Այզայա Հայաթը հայտնագործեցին առաջին ձուլման մեքենան։ Նրանց մեքենան մխոցով տաք ցելյուլոիդը մղում էր կաղապարի մեջ։ Սա առաջին անգամն էր, որ պլաստիկ դետալները հնարավոր եղավ ամեն օր մեծ քանակությամբ արտադրել։
Բիլիարդի գնդակներ արտադրողը պատվիրեց աշխատանքը Հայաթ եղբայրներին՝ փղոսկրին այլընտրանք գտնելու համար, քանի որ փղերի թվաքանակի նվազումը թանկացնում էր փղոսկրե արտադրանքը։ Թեև նրանց ցելյուլոիդե բիլիարդի գնդակները կատարյալ փոխարինող չէին, քանի որ ուժեղ հարվածից հաճախ բարձր ճայթյունով պայթում էին, դրանք, այնուամենայնիվ, ցույց տվեցին սինթետիկ նյութերի ներուժը։
Եղբայրների առաջին մեքենան համեմատաբար պարզ էր։ Այն բաղկացած էր տաքացվող գլանից, ձեռքի լծակով հաճախ գործարկվող մխոցից և երկու մասից բաղկացած կաղապարը փակ պահող սեղմակից։ Գործընթացը աշխատատար էր, իսկ տաքացումը՝ անհավասար, սակայն դա հեղափոխական մեկնարկային կետ էր։ Այնուհետև նրանք սկսեցին կոճակներ, սանրեր և այլ փոքր առարկաներ պատրաստել։ Հայաթների մեքենան սահմանեց պլաստիկի արտադրության վաղ գործընթացի չափանիշը։
Եղբայրների երաշխիքը
Գիտակցելով իրենց սկզբնական նախագծի սահմանափակումները՝ Ջոն Ուեսլի Հայաթը շարունակեց նորարարություններ մշակել։ Նա ստեղծեց և արտոնագրեց բազմախոռոչ կաղապար, որը թույլ էր տալիս մեկ ցիկլի ընթացքում միաժամանակ արտադրել մի քանի նույնական դետալ՝ կտրուկ բարձրացնելով թողարկումը։ Նա նաև փորձարկեց հովացման տարբեր մեթոդներ՝ ցիկլի տևողությունը կրճատելու համար։ Այս հեղափոխական բարելավումները վճռորոշ էին արտադրողներին ներարկմամբ ձուլման առևտրային կենսունակության մեջ համոզելու համար։
Հայաթ եղբայրների ընկերությունը բարգավաճեց՝ արտադրելով ոչ միայն բիլիարդի գնդակներ, այլև ցելյուլոիդե բազմաթիվ այլ ապրանքներ՝ ատամնապրոթեզային թիթեղներից և դաշնամուրի ստեղներից մինչև վերնաշապիկների օձիքներ ու թևքերի մանժետներ, որոնք հայտնիորեն դյուրավառ էին, բայց չափազանց տարածված։
Կենսագրություն
1800-ականների վերջին և 1900-ականների սկզբին այլ գյուտարարներ ու ընկերություններ սկսեցին կիրառել Հայաթ եղբայրների մեքենան և կատարելագործել այն։ Արդյունաբերությունը տեսավ պլաստիկ դետալների առավելությունները, օրինակ՝ ցածր արժեքը և նոր ձևեր ստեղծելու հնարավորությունը։
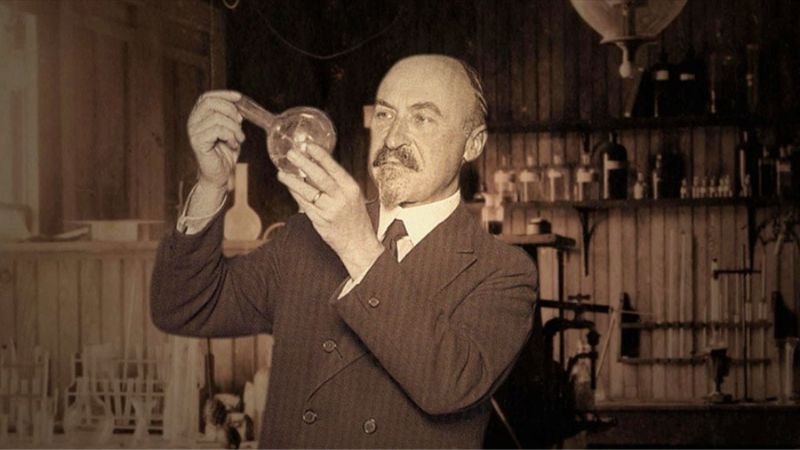
Վճռորոշ պահ եղավ 1909 թվականին Լեո Բաքելանդի կողմից բակելիտի հայտնագործությունը։ Սա առաջին իսկական սինթետիկ պլաստիկն էր, որը չէր պարունակում բնության մեջ հանդիպող մոլեկուլներ։ Բակելիտը թերմոռեակտիվ նյութ էր, այսինքն՝ տաքացնելիս մշտապես կարծրանում էր, ինչպես նաև ուներ գերազանց էլեկտրամեկուսիչ հատկություններ և ջերմակայունություն։ Բաքելանդը նաև հայտնագործեց հատուկ ներարկման ձուլման մեքենա՝ իր նոր նյութը մշակելու համար։ Նրա «Bakelizer» մեքենայի և հենց նյութի արտոնագրերը նոր շուկաներ բացեցին, հատկապես արագ աճող էլեկտրական և ավտոմոբիլային ոլորտներում՝ դիստրիբյուտորի կափարիչների, ռադիոյի պատյանների և հեռախոսի պատյանների նման բաղադրիչների համար։
1920-ական և 1930-ական թվականներին մշակվեցին նոր թերմոպլաստիկ նյութեր, օրինակ՝ պոլիստիրոլը և պոլիվինիլքլորիդը (PVC), որոնք կարելի էր բազմիցս հալեցնել և վերաձևել։ Սա գործարանում պլաստիկի ջարդոնը անմիջապես վերամշակելու հնարավորություն ստեղծեց։ Մոտավորապես նույն ժամանակ Արթուր Այխենգրյունը 1903 և 1939 թվականներին մշակեց ցելյուլոզայի ացետատի լուծելի ձևեր, օրինակ՝ Cellit-ը և Cellon-ը, որոնք նախատեսված էին պլաստիկի ներարկման համար և ապահովում էին պլաստիկի ավելի քիչ դյուրավառ, ներարկմամբ ձուլման համար պիտանի փոշենման ձև։
Այս ժամանակաշրջանում BASF-ի գերմանացի քիմիկոսները սկսեցին նաև առաջատար աշխատանքներ պլաստիկացվող նյութերի համար պտուտակավոր էքստրուդերների կիրառման ուղղությամբ․ գաղափար, որը հետագայում վճռորոշ դարձավ ներարկմամբ ձուլման արտադրական գործընթացի համար։ Թեև մխոցային մեքենաները շարունակում էին գերակշռել, տեխնոլոգիական մեծ թռիչքի հիմքերն արդեն դրվում էին։ Միջպատերազմյան շրջանում էժան, զանգվածային սպառողական ապրանքների պահանջարկը խթանեց ավելի մեծ, ավտոմատացված մխոցային մեքենաների կառուցումը, թեև դրանք դեռ դժվարանում էին վերահսկել ներարկման ջերմաստիճանն ու հալված պլաստիկի համաչափությունը։
Տեխնոլոգիայի առաջընթացի հետ մեքենաները կարողացան արտադրել ավելի մեծ դետալներ՝ ավելի բարձր ճշգրտությամբ։ Դրա շնորհիվ սպառողները պլաստիկ արտադրանք գտան ավելի շատ վայրերում՝ ավտոմեքենաներից մինչև էլեկտրոնիկա։ Ներարկմամբ ձուլման տարածումը 1900-ականների կեսերին պլաստիկի արտադրությունն ու ներարկմամբ ձուլման ծառայությունները շատ ավելի տարածված դարձրեց։
Երկրորդ համաշխարհային պատերազմի տարիներին
Երկրորդ համաշխարհային պատերազմի ընթացքում պլաստմասսայի ներարկմամբ ձուլումն արագորեն դարձավ կարևոր գործընթաց։ Տեսնում ենք նյութերի և արտադրական մեթոդների զգալի առաջընթաց, որոնք աջակցում էին պատերազմին։
Նյութական նորություն
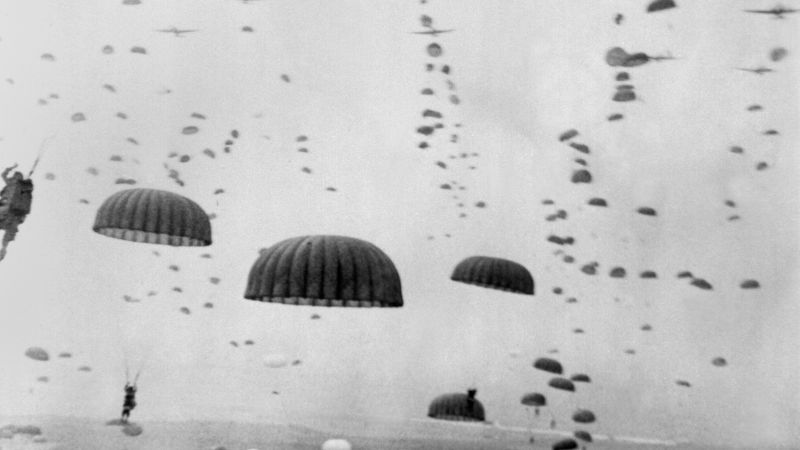
Պատերազմական ջանքերը զգալիորեն մեծացրին հատուկ հատկություններով նոր նյութերի պահանջարկը։ Պատերազմից անմիջապես առաջ հայտնագործված նեյլոնը գուլպաների համար նախատեսված կիրառությունից արագորեն ուղղվեց դեպի պարաշյուտների, պարանների և առանցքակալների արտադրություն՝ դառնալով կարևոր նյութ։ Ակրիլային նյութերը ինքնաթիռների խցիկների համար ապակու՝ կոտրվելուն դիմակայող այլընտրանք էին։ 1930-ական թվականներին բրիտանացի քիմիկոսների կողմից պատահաբար հայտնաբերված պոլիէթիլենն անփոխարինելի դարձավ որպես ռադարային մալուխների մեկուսիչ նյութ՝ դաշնակից ուժերին տալով զգալի տեխնոլոգիական առավելություն։
Ներարկմամբ ձուլման գործընթացը կատարելապես հարմար էր այս կարևոր բաղադրիչներից հազարավորները պահանջվող համաչափությամբ և արագությամբ զանգվածաբար արտադրելու համար։ Այս ժամանակաշրջանը աննախադեպ արագացրեց պոլիմերագիտության զարգացումն ու պլաստիկի արտադրության արագ ընդլայնումը։
Ներարկմամբ ձուլված դետալների ճշգրտությունը կենսական նշանակություն ունեցավ բարդ ռազմական սարքավորումների համար։ Օրինակ՝ հրետանային արկերի մոտակայքային պայթուցիչների համար անհրաժեշտ էին փոքր, կատարյալ ձևավորված պլաստիկ բաղադրիչներ՝ փխրուն էլեկտրոնային մեխանիզմները տեղավորելու համար։ Ձուլման ապահոված համաչափությունը շատ ավելի բարձր էր, քան այլ արտադրական մեթոդներինը, օրինակ՝ մեխանիկական մշակմանը կամ սեղմումով ձուլմանը։ Այս ժամանակաշրջանում ամրապնդվեց ռազմարդյունաբերական համալիրի և պլաստմասսայի արդյունաբերության կապը՝ գործընկերություն, որը շարունակեց խթանել նորարարությունը հետագա տասնամյակների ընթացքում։
Մանրամասնորեն մշակվող արդյունաբերության մեջ
Պատերազմը նաև զգալի առաջընթաց բերեց կաղապարների պատրաստման տեխնիկայում։ Նոր դետալներն արագ արտադրելու անհրաժեշտությունը պահանջում էր կաղապարներ ավելի արագ և դիմացկուն պատրաստել։ Դա խթանեց ավելի լավ գործիքային պողպատների և ավելի ճշգրիտ մշակման գործընթացների կիրառումը։ Բացի այդ, պլաստիկ դետալների մեծ պահանջարկի պատճառով «արտադրելիության համար նախագծում» հասկացությունը դարձավ վճռորոշ․ ինժեներները պետք է նախագծեին դետալներ, որոնք հնարավոր կլիներ արդյունավետ և հուսալիորեն արտադրել ներարկման ձուլման մեքենաներով՝ հաշվի առնելով այնպիսի գործոններ, ինչպիսիք են պատի հաստությունը, կողերի նախագիծը և լցման դարպասների տեղադրությունը։ Այս մոտեցումը դարձավ արդյունաբերական ինժեներիայի մշտական մասը։
Պողպատի պակասի խորացմանը զուգընթաց տեղի ունեցավ նաև մետաղից պլաստիկի անցման հստակ տեղաշարժ։ Արտադրողները հենվում են ձուլման գործընթացի վրա՝ խիստ թույլատրելի շեղումներով և համաչափ որակով դետալներ պատրաստելու համար։ Սա կենսական նշանակություն ունի կապի սարքավորումների և բժշկական սարքերի նման արտադրանքի համար։
Պատերազմի ավարտից հետո պլաստիկի արտադրության համար ստեղծված հսկայական արդյունաբերական հզորություններն ուղղվեցին դեպի սպառողական ապրանքներ։ Արտադրողները, որոնք կատարելագործել էին բանակի համար ամուր և հուսալի պլաստիկ դետալներ պատրաստելու հմտությունը, այդ փորձն օգտագործեցին տան համար մատչելի արտադրանք ստեղծելու նպատակով։ Սա հանգեցրեց 1950-ականների և 60-ականների «պլաստիկի դարաշրջանին», երբ ներարկմամբ ձուլված պլաստիկ իրերը՝ Tupperware տարաներից ու խաղալիքներից մինչև կենցաղային տեխնիկա և կահույք, դարձան ժամանակակից կյանքի խորհրդանիշներ։
Պլաստմասսայի ներարկմամբ ձուլման ժամանակակից պատմությունը
Ժամանակի ընթացքում ներարկմամբ ձուլման մեքենաները շատ են փոխվել։ Վաղ մոդելներն ունեին պարզ կառուցվածք, իսկ ավելի ուշ մեքենաներն իրենց հետ բերեցին նոր տեխնոլոգիաներ, որոնք արտադրությունն ավելի արագ և արդյունավետ դարձրին։
Մխոցային մեքենաներից մինչև էքստրուդերային պտուտակով ներարկման մեքենաներ
1800-ականների վերջին հայտնագործված առաջին ներարկման ձուլման մեքենաներն օգտագործում էին մխոցային համակարգ։ Պլաստիկ հատիկները տաքացվում էին մինչև փափկելը, ապա մխոցը հալված պլաստիկը մղում էր կաղապարի մեջ։ Այս մեքենաները պարզ էին, բայց որոշ խնդիրներ ունեին։
Մխոցի հիմնական խնդիրը հալույթը համասեռացնելու անկարողությունն էր։ Գլանի տաքացվող պատերին ամենամոտ պլաստիկը ներարկման ընթացքում հաճախ գերտաքանում և քայքայվում էր, մինչդեռ կենտրոնում գտնվող նյութը կարող էր ամբողջությամբ չհալվել։ Արդյունքում դետալների վրա առաջանում էին տեսանելի հոսքի հետքեր, կառուցվածքային ամրությունը թուլանում էր, իսկ գույնը՝ անհամաչափ դառնում։ Այս խնդիրը մասամբ լուծելու համար որոշ մեքենաներում գլանի մեջ տեղադրում էին «տորպեդո» կամ «բաշխիչ», որն օգնում էր պլաստիկի հոսքն ուղղել դեպի տաքացվող պատերը, սակայն դա կատարյալ լուծում չէր։ Մխոցային մեքենայի սահմանափակումները հիմնական խոչընդոտն էին ավելի բարձրորակ և բարդ դետալներ ստանալու համար։
Մեծ բարելավում եղավ պտուտակային ներարկման ձուլման մեքենայի ներդրմամբ։ Փոխադարձ շարժմամբ պտուտակի հայտնագործությունը լայնորեն վերագրվում է ամերիկացի գյուտարարներ H. G. De Mattia-ին և James Watson Hendry-ին, որոնք առաջին նախատիպերը պատրաստեցին 1940-ական և 50-ական թվականներին։ Hendry-ի աշխատանքը հատկապես ազդեցիկ էր։ Նրա նախագիծը պտուտակին երկու գործառույթ էր տալիս․ նախ այն պտտվում էր՝ գլանի առջևի մասում պլաստիկ խեժը սնուցելու, հալեցնելու և համասեռացնելու համար (գործընթաց, որը կոչվում է պլաստիկացում)։ Այնուհետև ամբողջ պտուտակը մխոցի նման առաջ էր շարժվում՝ պատրաստված հալույթը կաղապարի խոռոչ ներարկելու համար։ Այս փոխադարձ շարժումը շրջադարձային առաջընթաց էր։ Այն ապահովում էր շատ ավելի կայուն և համասեռ հալույթ, ինչն անմիջականորեն բարձրացնում էր դետալների որակը և նվազեցնում թերությունները։
Պտուտակային ներարկման ձուլման մեքենաները հնարավորություն տվեցին ավելի բարձր ճշգրտությամբ և պակաս թափոններով ստեղծել ավելի բարդ պլաստիկ բաղադրիչներ։ Հնարավոր դարձավ նաև պլաստմասսաների ավելի լայն տեսականի օգտագործել։
Ջեյմս Ուոթսոնի ժառանգությունը
James Watson Hendry-ն չսահմանափակվեց փոխադարձ շարժմամբ պտուտակով․ նա շարունակեց իր աշխատանքը և ի վերջո դարձավ պլաստմասսայի ձուլման ոլորտի առաջատար դեմքերից մեկը։ 1970-ական թվականներին նա մշակեց գազային օժանդակությամբ ներարկմամբ ձուլման առաջին գործընթացը, որը թույլ տվեց ստեղծել բարդ, խոռոչավոր դետալներ՝ նվազագույն կծկմամբ և ծռվածքով։ Մահվան պահին՝ 94 տարեկան հասակում, 2014 թվականին, նա ուներ պլաստմասսայի մշակման տեխնոլոգիաների ավելի քան 80 արտոնագիր։
Այս նորարարությունը ցույց տվեց, թե ինչպես է մեքենաների զարգացումը հնարավորություն տալիս ստեղծել արտադրանքի բոլորովին նոր նախագծեր։ Ավելին, 20-րդ դարի վերջին հատվածում փակ օղակով կառավարման համակարգերի ներդրումը գործընթացին աննախադեպ ճշգրտություն հաղորդեց։ Այժմ սենսորները կարող էին իրական ժամանակում վերահսկել ճնշումն ու ջերմաստիճանը և փոքր ճշգրտումներ կատարել մեքենայի հիդրավլիկ համակարգում ու տաքացուցիչներում՝ արտադրական գործարկման ամբողջ ընթացքում կատարյալ համաչափություն պահպանելու համար։
Մեկ այլ խոշոր փոփոխություն ամբողջությամբ էլեկտրական ներարկման ձուլման մեքենաների մշակումն էր։ Ավանդական մեքենաներն օգտագործում էին հիդրավլիկ հզորություն, որը թեև ուժեղ էր, բայց հակված էր արտահոսքերի, էներգիայի անարդյունավետ օգտագործման և յուղի ջերմաստիճանի տատանումների։ Իսկ ամբողջությամբ էլեկտրական մեքենաները յուրաքանչյուր շարժում կառավարում էին սերվոշարժիչներով։ 1980-ական և 90-ական թվականներին առևտրային կիրառության համար կենսունակ դարձած այս էլեկտրական մեքենաներն ապահովում էին ավելի բարձր ճշգրտություն, ավելի անաղմուկ աշխատանք, ավելի մաքուր արտադրական միջավայր (առանց հիդրավլիկ յուղի) և էներգիայի զգալի խնայողություն՝ հաճախ օգտագործելով մինչև 60% պակաս էներգիա։ Սա դրանք իդեալական էր դարձնում բարձր ճշգրտություն պահանջող ոլորտների, օրինակ՝ բժշկական սարքերի արտադրության համար։
Պլաստմասսայի ներարկմամբ ձուլման ապագան
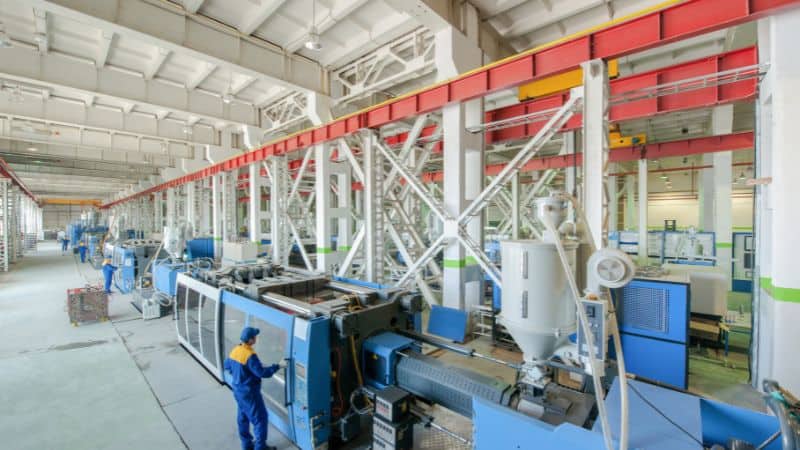
Այսօր ներարկման ձուլման մեքենաների զարգացման առաջնագիծը Արդյունաբերություն 4.0 սկզբունքների ինտեգրումն է։ Ժամանակակից մեքենաները համալրված են բարդ մոնիթորինգի համակարգերով, որոնք յուրաքանչյուր ներարկման ցիկլի վերաբերյալ մեծ քանակությամբ տվյալներ են հավաքում։ Այս տվյալները կարելի է օգտագործել կանխատեսող սպասարկման, որակի ապահովման և արտադրության արդյունավետության օպտիմալացման համար։ Ապագան ուղղված է ամբողջովին միացված «խելացի գործարաններին», որտեղ ներարկման ձուլման մեքենաներն ինքնուրույն կարգավորում են իրենց պարամետրերը՝ նյութի տատանումները կամ շրջակա միջավայրի փոփոխությունները փոխհատուցելու և մարդկային նվազագույն միջամտությամբ դետալների կատարյալ որակ ապահովելու համար։
Հաճախ տրվող հարցեր
Կարո՞ղ եք նկարագրել պլաստմասսայի ներարկմամբ ձուլման տարբեր տեխնիկաները։
Ներարկմամբ ձուլման մի քանի հիմնական տեսակ կա։ Ավանդական ներարկմամբ ձուլումն ամենատարածված մեթոդն է և նույնական դետալներ արտադրելու համար օգտագործում է մեկ խոռոչով կաղապար։
Գերծածկույթով ձուլումը ձուլման գործընթացի ընթացքում համադրում է երկու կամ ավելի նյութեր։ Այս մեթոդը օգտակար է փափուկ բռնակներով կամ մի քանի շերտով արտադրանք ստեղծելու համար։
Ներդիրների ձուլման դեպքում պլաստիկը ներարկելուց առաջ կաղապարի մեջ տեղադրվում են մետաղական կամ այլ բաղադրիչներ, որոնց շուրջը ներարկվում է պլաստիկը։ Այս գործընթացը տարածված է էլեկտրոնային դետալներ և պարուրակավոր ներդիրներ պատրաստելիս։
Միկրոներարկմամբ ձուլմամբ պատրաստվում են շատ փոքր, ճշգրիտ բաղադրիչներ, հաճախ՝ էլեկտրոնիկայի կամ բժշկական սարքերի համար։ Կառուցվածքային փրփուրով ձուլման դեպքում փչեցնող նյութ է օգտագործվում՝ ամուր արտաքին շերտով և փրփուրային միջուկով դետալներ ստեղծելու համար։
Որո՞նք են ժամանակակից ներարկման ձուլման ոլորտը ձևավորած հիմնական նորարարություններից մի քանիսը։
Համակարգչային նախագծումը (CAD) և համակարգչային օժանդակությամբ արտադրությունը (CAM) կաղապարների պատրաստումն ավելի ճշգրիտ են դարձրել։ Այժմ կաղապարները կարելի է ավելի արագ և ավելի քիչ սխալներով պատրաստել։
Շատ գործարաններում տաք լցման համակարգերը փոխարինել են սառը լցման համակարգերին։ Այս փոփոխությունը նվազեցնում է թափոնները՝ պլաստիկը հալված և հաջորդ դետալի համար պատրաստ պահելով։
Էլեկտրական ներարկման ձուլման մեքենաները փոխարինել են ավանդական հիդրավլիկ մեքենաներից մի քանիսին։ Այս էլեկտրական մեքենաներն ավելի քիչ էներգիա են օգտագործում և ձուլման գործընթացի նկատմամբ ավելի մեծ վերահսկողություն են ապահովում։
Բարելավված սենսորներն ու գործընթացի մոնիթորինգի տեխնոլոգիան թույլ են տալիս ավելի ճշգրիտ վերահսկել ճնշումն ու ջերմաստիճանը։ Սա օգնում է բարձրացնել որակը և նվազեցնել թերությունների մակարդակը։







