
Литьё пластмасс под давлением появилось в конце 1800-х годов как способ быстрого и эффективного изготовления точных пластиковых деталей. Этот процесс положил начало пластмассовой промышленности и изменил производство повседневных предметов, таких как игрушки, контейнеры и автомобильные детали.
В этой статье вы узнаете об истории литья пластмасс под давлением, что поможет понять, как эта технология формирует окружающий мир и почему она получила столь широкое распространение.
Пионеры и ранние новаторы
Первые разработки в отрасли литья пластмасс под давлением определили будущее пластмассовых материалов. Благодаря ключевым специалистам и изменениям в отрасли появились новые машины, улучшенные материалы и расширилось применение пластиковых изделий.
Изобретение Иоанна и Исаии Хаята
История литья пластмасс под давлением началась с изобретения Джоном Уэсли Хайаттом и его братом Исайей Хайаттом первой формовочной машины в 1872 году. В ней использовался плунжер, который проталкивал горячий целлулоид в пресс-форму. Это был первый случай, когда пластиковые детали удалось ежедневно производить в больших количествах.
Братьям Хайатт заказал разработку производитель бильярдных шаров, искавший замену слоновой кости: из-за сокращения популяции слонов дорожали изделия из этого материала. Их целлулоидные бильярдные шары не стали идеальной заменой, поскольку при сильном ударе могли взрываться с громким треском, однако они всё же продемонстрировали потенциал синтетических материалов.
Первая машина братьев была относительно простой. Она состояла из нагреваемого цилиндра, плунжера, которым часто управляли ручным рычагом, и зажима, удерживавшего закрытой двухчастную пресс-форму. Процесс требовал много ручного труда, а нагрев был неравномерным, но это стало революционным началом. Затем братья перешли к изготовлению пуговиц, расчёсок и других небольших предметов. Машина Хайаттов задала стандарт для раннего производства пластика.
Улучшение положения братьев Хьятт
Понимая ограничения своей первоначальной конструкции, Джон Уэсли Хайатт продолжил внедрять новшества. Он разработал и запатентовал многогнёздную пресс-форму, которая позволяла за один цикл одновременно производить несколько одинаковых деталей, значительно повышая выпуск. Он также экспериментировал с различными способами охлаждения, чтобы сократить длительность цикла. Эти революционные усовершенствования сыграли важную роль в том, чтобы убедить производителей в коммерческой целесообразности литья под давлением.
Компания братьев Хайатт процветала: она выпускала не только бильярдные шары, но и широкий ассортимент изделий из целлулоида — от зубных пластинок и клавиш для пианино до воротничков и манжет. Несмотря на известную легковоспламеняемость, эти товары пользовались огромной популярностью.
Развитие промышленности по производству пластмасс
К концу 1800-х и началу 1900-х годов другие изобретатели и компании начали применять и совершенствовать машину братьев Хайатт. Промышленность увидела преимущества пластиковых деталей, например низкую стоимость и возможность создавать новые формы.
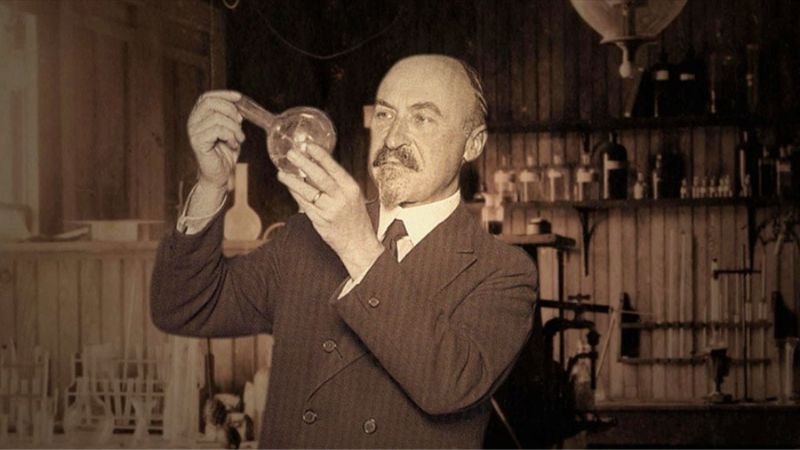
Переломным моментом стало изобретение бакелита Лео Бакеландом в 1909 году. Это был первый полностью синтетический пластик, не содержащий молекул, встречающихся в природе. Бакелит относился к термореактивным материалам: при нагревании он необратимо затвердевал, обладал отличными электроизоляционными свойствами и теплостойкостью. Бакеланд также изобрёл специальную машину для литья под давлением этого нового материала. Патент на машину «Bakelizer» и сам материал открыли совершенно новые рынки, особенно в быстро развивавшихся электротехнической и автомобильной отраслях, где из него изготавливали крышки распределителей зажигания, корпуса радиоприёмников и телефонные корпуса.
В 1920-х и 1930-х годах появились новые термопластичные материалы, например полистирол и поливинилхлорид (PVC), которые можно было многократно плавить и формовать заново. Это позволило перерабатывать пластиковые отходы прямо на заводе. Примерно в то же время Артур Эйхенгрюн разработал растворимые формы ацетата целлюлозы для литья пластмасс под давлением: Cellit в 1903 году и Cellon в 1939 году. Эти материалы выпускались в виде менее горючего порошка, пригодного для литья под давлением.
В этот период немецкие химики BASF также начали экспериментировать с червячными экструдерами для пластификации материалов. Позднее эта концепция стала ключевой для производства методом литья под давлением. Хотя машины с плунжерным впрыском всё ещё преобладали, уже закладывалась основа для крупного технологического прорыва. Спрос на недорогие товары массового производства в межвоенный период стимулировал создание более крупных и автоматизированных плунжерных машин, хотя они всё ещё плохо справлялись с контролем температуры впрыска и стабильности расплава пластмассы.
По мере развития технологий машины стали выпускать более крупные детали с более высокой точностью. Благодаря этому потребители встречали пластиковые изделия во всё большем числе сфер — от автомобилей до электроники. С распространением литья под давлением производство пластика и услуги по литью стали гораздо более обычными к середине 1900-х годов.
Расширение во время Второй мировой войны
Во время Второй мировой войны литьё пластмасс под давлением быстро стало незаменимым процессом. В этот период произошли значительные достижения в области материалов и методов производства, необходимых для военных нужд.
Инновации в области материалов для массового производства
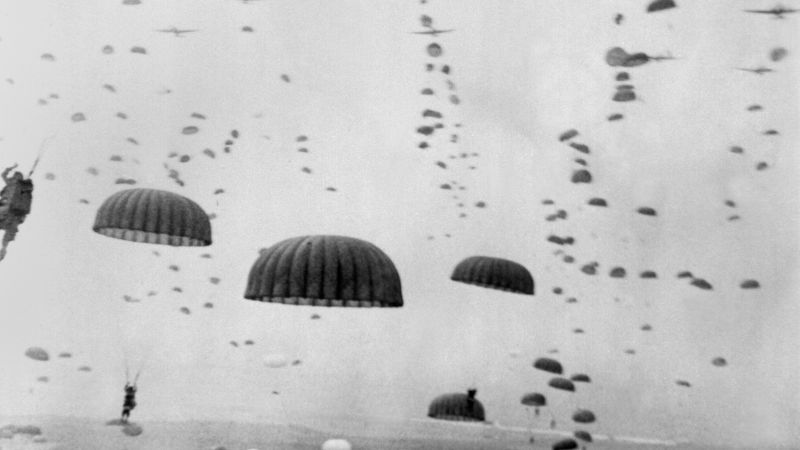
Нейлон, изобретенный незадолго до войны, был быстро отвлечен от запланированного использования в чулок, чтобы стать критическим материалом для парашютов, веревок и подшипников. " Акрилик " обеспечивала ударно-стойкую альтернативу стеклянному пологу для воздушных судов. " Полиэтилен " , который был случайно обнаружен британскими химиками в 1930-х годах, стал незаменимым изоляционным материалом для радиолокационных кабелей, давая союзникам значительные технологические преимущества.
Литьё под давлением идеально подходило для массового производства тысяч таких необходимых компонентов с требуемыми стабильностью качества и скоростью. В этот период наука о полимерах развивалась беспрецедентно быстро, а производство пластмасс стремительно расширялось.
Точность деталей, изготовленных литьём под давлением, оказалась крайне важна для сложного военного оборудования. Например, для радиовзрывателей артиллерийских снарядов требовались крошечные пластиковые компоненты безупречной формы, вмещавшие хрупкие электронные механизмы. Стабильность, обеспечиваемая литьём, значительно превосходила возможности других методов производства, таких как механическая обработка или прессование. Именно в эту эпоху укрепилась связь между военно-промышленным комплексом и индустрией пластмасс; это партнёрство продолжало стимулировать инновации ещё многие десятилетия.
Роль в обрабатывающей промышленности
Война также привела к значительному прогрессу в технологиях изготовления пресс-форм. Необходимость быстро производить новые детали потребовала ускорить изготовление пресс-форм и повысить их долговечность. Это способствовало применению более качественных инструментальных сталей и более точных процессов обработки. Кроме того, из-за высокого спроса на пластиковые детали ключевое значение приобрёл принцип «проектирования с учётом технологичности производства»: инженерам пришлось проектировать детали, которые можно эффективно и надёжно изготавливать на машинах для литья под давлением, учитывая такие факторы, как толщина стенки, конструкция рёбер и расположение литников. Этот подход стал постоянной частью промышленного инжиниринга.
По мере усиления дефицита стали также произошёл явный переход от металла к пластику. Производители используют формование, чтобы изготавливать детали с жёсткими допусками и стабильным качеством. Это крайне важно, например, для коммуникационного оборудования и медицинских устройств.
С окончанием войны огромные производственные мощности, созданные для выпуска пластика, были переориентированы на потребительские товары. Производители, освоившие изготовление прочных и надёжных пластиковых деталей для военных нужд, применили этот опыт для создания доступных товаров для дома. Так в 1950-х и 60-х годах наступила «пластиковая эпоха»: изготовленные литьём под давлением пластиковые изделия — от контейнеров Tupperware и игрушек до бытовой техники и мебели — стали символами современной жизни.
Современная история впрыскивания пластика
Ранние модели использовали простые дизайны, но позднее машины принесли новые технологии, которые сделали производство более быстрым и эффективным.
От плунжерных машин к литьевым машинам с червячным шнеком
В первых машинах для литья пластмасс под давлением, изобретённых в конце 1800-х годов, использовалась плунжерная система. Пластиковые гранулы нагревали до размягчения, а затем плунжер проталкивал расплавленный пластик в пресс-форму. Эти машины были простыми, но имели ряд недостатков.
Основная проблема с винтом заключалась в том, что пластик, близкий к нагреваемым стенкам баллона, часто перегревался и разлагался во время инжекторного процесса, в то время как материал в центре не мог быть полностью расплавлен. Это привело к тому, что у него были части с видимыми следами, слабой структурной целостностью и вариациями цвета. Для частичного решения этой проблемы некоторые машины включали в цилиндр «торпед» или «распылитель», что помогло направить поток пластика на подогрев стен, но это было несовершенным решением.
Серьёзным усовершенствованием стало появление машины для литья пластмасс под давлением с шнеком. Изобретение возвратно-поступательного шнека обычно приписывают американским изобретателям Х. Г. Де Маттиа и Джеймсу Уотсону Хендри, построившим первые прототипы в 1940-х и 50-х годах. Работа Хендри оказала особенно большое влияние. Его конструкция позволила шнеку выполнять две функции: сначала он вращался, подавая, расплавляя и гомогенизируя полимерную смолу в передней части цилиндра (этот процесс называется пластификацией). Затем весь шнек перемещался вперёд, как плунжер, и впрыскивал подготовленный расплав в полость пресс-формы. Это возвратно-поступательное движение стало настоящим прорывом. Оно обеспечило значительно более стабильный и однородный расплав, что напрямую повысило качество деталей и сократило число дефектов.
Машины для литья под давлением с червячным шнеком позволили создавать более сложные пластиковые компоненты с повышенной точностью и меньшим количеством отходов. Кроме того, стало возможным использовать более широкий ассортимент пластмасс.
Наследие Джеймса Уотсона Хендри
Джеймс Уотсон Хендри не остановился с винтом, на самом деле, он сохранил свой импульс и в конце концов стал одним из ведущих фигур в индустрии производства пластмассового формования. В 1970-х годах он начал развивать первый процесс закачки с помощью газа, который позволил создать сложные, пустые части с минимальным упадком и износом. К тому времени, как он умер в возрасте 94 лет в 2014 году, он владел более 80 патентами на технологии пластмассовой переработки.
Это нововведение показало, что развитие оборудования открывает возможности для создания совершенно новых конструкций изделий. Кроме того, внедрение систем управления с обратной связью во второй половине 20-го века обеспечило беспрецедентную точность процесса. Датчики смогли отслеживать давление и температуру в реальном времени и вносить небольшие корректировки в работу гидравлической системы и нагревателей машины, поддерживая высокую стабильность в течение всего производственного цикла.
Ещё одним важным изменением стало появление полностью электрических машин для литья пластмасс под давлением. В традиционных машинах использовался гидравлический привод: он был мощным, но мог давать утечки, отличался низкой энергоэффективностью и вызывал колебания температуры масла. В полностью электрических машинах для управления каждым движением применяются сервомоторы. Эти машины стали коммерчески рентабельными в 1980-х и 90-х годах. Они обеспечили более высокую точность, более тихую работу, более чистые производственные условия (без гидравлического масла) и значительную экономию энергии — часто до 60% меньше энергопотребления. Поэтому они идеально подходят для высокоточных отраслей, например для производства медицинских устройств.
Будущее литья пластмасс под давлением
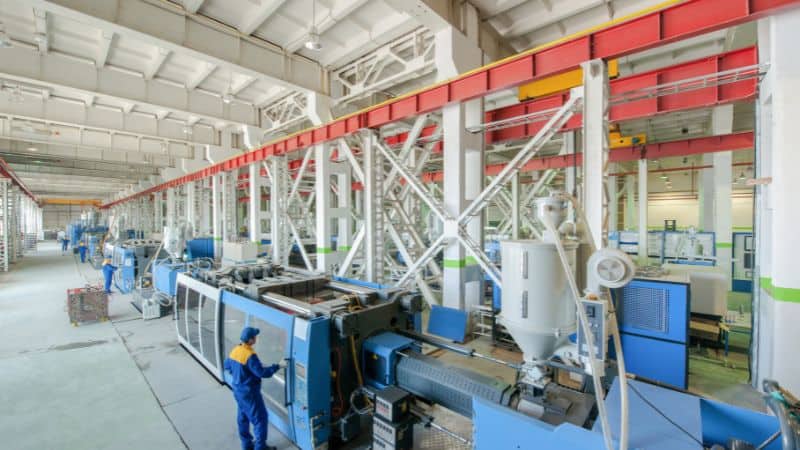
Сегодня передний край развития оборудования для литья под давлением связан с внедрением принципов Индустрии 4.0. Современные машины оснащены сложными системами мониторинга, которые собирают большие объёмы данных о каждом цикле впрыска. Эти данные можно использовать для прогнозного обслуживания, контроля качества и оптимизации эффективности производства. Будущее — за полностью связанными «умными фабриками», где машины для литья под давлением автономно корректируют параметры, компенсируя изменения материала или условий окружающей среды и обеспечивая безупречное качество деталей при минимальном вмешательстве человека.
Часто задаваемые вопросы
Можете ли вы описать различные виды литья пластмасс под давлением?
Существует несколько основных видов литья под давлением. Традиционный способ является наиболее распространённым: для изготовления одинаковых деталей в нём используется пресс-форма с одной полостью.
Этот метод полезен для создания продуктов с мягкими сцеплениями или несколькими слоями.
При литье с закладными элементами перед впрыском пластика в пресс-форму помещают металлические или другие компоненты. Этот процесс часто используют для изготовления электронных деталей и резьбовых вставок.
Микролитьё под давлением позволяет изготавливать очень маленькие и точные компоненты, часто предназначенные для электроники или медицинских устройств. При формовании конструкционной пены используют вспенивающий агент, чтобы создать деталь с твёрдой оболочкой и пенным сердечником.
Какие ключевые инновации сформировали современную отрасль литья под давлением?
Системы автоматизированного проектирования (CAD) и автоматизированного производства (CAM) повысили точность изготовления пресс-форм. Теперь их можно производить быстрее и с меньшим количеством ошибок.
На многих заводах системы " горячего побега " заменили холодные побеги, что сокращает отходы, сохраняя расплавленную пластмассу и готовую к следующей части.
Электрические инжекторные машины заменили некоторые традиционные гидравлические машины, которые используют меньше энергии и обеспечивают больший контроль над процессом формования.
Усовершенствованные датчики и технологии контроля за процессом позволяют вам более строго контролировать давление и температуру. Это помогает повысить качество и снизить частоту дефектов.







