
Трансферно обликовање је процес производње где се прегрејани полимерни материјал присиљава у затворену шупљину.
У овом процесу прво ставите тежину материјала у комору познату као лонац за премештање.
Када је спреман, притисак тера материјал кроз канале, који се такође називају тркачима, у шупљину калупа. Овај метод омогућава прецизну контролу над начином на који материјал испуњава калуп.
Историјат и еволуција премештања преноса
Преношење обликовања појавило се када су произвођачи требали прецизније методе за стварање комплексних пластичних делова, еволуирало је од компресија, додавајући лонац за пренос и тркаче за побољшање протока материјала и делом доследности.
Ова техника постала је популарна средином 20. века када се, због потражње у електронској индустрији и производњи робе широке потрошње, почело захтевати више сложених пластичних компоненти. Прве примене биле су усмерене на електричне делове код којих су прецизне димензије биле кључне.
Временом је опрема постајала аутоматизованија, а рачунарско управљање заменило је ручне операције. Савремене машине за трансферно калупљење омогућавају прецизну регулацију температуре и притиска, као и трајања циклуса.
Данашњи системи могу да произведу делове са тесним толеранцијама и сложеним геометријама који нису били могући са ранијим методама.
Материјали који се користе у м› ијењању преноса
Полимери термосета
Ови материјали почињу као течне или полу-стабилне смоле које се стално стврдњују када се загреју.
Популарне опције за термосет укључују:
- Епокси- смоле: одличне за електронске компоненте због њихових изолационих својстава
- Полиуретан: нуди добру флексибилност и хемијски отпор
- Фенолни једињења: Обезбеђивање високог отпора на топлоту и димензионалне стабилности
Термопластични сузавачи
Иако су термопластичке смоле мање уобичајене у обликовању преноса, када су потребна посебна својства, за разлику од термопластике, термопластика може да се топи и поново користи.
Две популарне термопластике које добро раде у обликовању преноса су:
- Полипропилен: нуди добре карактеристике протока и хемијски отпор
- Поликарбонат: обезбеђује одличну јачину удара и оптичку јасноћу
Композитни материјали
Композитни материјали комбинују полимерне смоле са ојачавајућим влакнима или пунилима како би побољшали перформансе. У поређењу са стандардним полимерима нуде бољи однос чврстоће и тежине.
Уобичајено појачање укључује:
Стаклена влакна: побољшање структурне тврдоте и димензионалне стабилности Угљеникова влакна: обезбеди изузетну снагу са минималном тежином Минералних пуњача: побољшање отпора на топлоту и смањење трошкова
Када вам је потребно специјализована својства као што су електрична проводљивост или отпор пламена, додатаци могу бити уграђени у базну смолу. На пример, додавање угљеника у црно ствара електрично проводљиве делове.
Композити су нарочито вредни у авијацији и аутомобилским применама где су уштеде тежине и снага критични, могу бити обликовани како би испунили одређене услове за термално проширење, заостајање пламена или УВ стабилност.
Процес премештања преноса
Припрема материјала
Прво, морате изабрати право једињење за свој пројекат.
Мораћете да измерите тачну количину материјала потребног за ваш део. Ово се зове „пуњење“ или „пуњење тежине“. Превише мало материјала значи непотпуне делове, док превише узрокује вишак флеша и отпада.
Опрема за м› ијењање
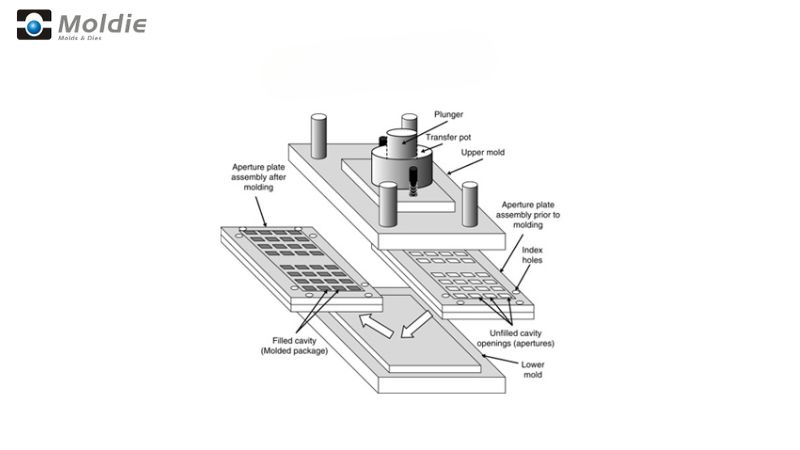
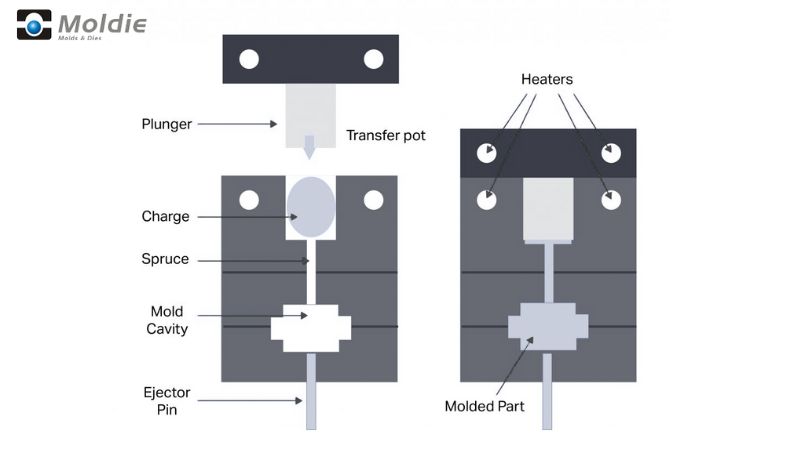
Поставке обликовања преноса садржаће неколико кључних компонента. Главни делови су пот за пренос (где је материјал прво постављен), клип и шупљина калупа.
Тенджер за премештање је на врху скупштине, а ви ћете ставити напојницу за материјал пре него што га гурну у калуп.
Извођачи и капије повезују лонац за пренос са шупљином калупа. Стварају путеве кроз које материјал пролази. Њихов дизајн утиче на то колико добро материјал испуњава калуп.
Након што се материјал стави у трансферни лонац, почиње загревање. Материјал мора достићи одређену температуру, обично између 300 и 400 °F, у зависности од смеше.
Док се материјал загрева, постаје више течности. Клип онда примењује притисак (обично 1000-10.000 пси) да би се омекшао материјал кроз тркаче и ушао у шупљину.
Притисак мора бити доследан да би се осигурало чак и попуњавање калупа. Сувише мало притиска може изазвати празнине или недовршене делове.
Врућина се одржава током овог процеса. Температура м› ијешања пажљиво се контролише како би се осигурао одговарајући проток и почетно лечење.
Излечење и избацивање
Време лечења варира засновано на материјалу и дебљини д› ијелова. Ово може потрајати од неколико секунди до неколико минута.
Када се излечење заврши, калуп се отвара и шипке избацивања из завршног дела. У овој фази, ваш део је потпуно укочен и одржава свој облик.
Након избацивања, мораћете да уклоните било који вишак материјала (бљесак) са дела. Ово се дешава дуж раздвајачке линије где се половина калупа састаје.
Програми за премештање преноса
Електричне компоненте
Електрични конектори, прикључци и прекидачи, многи се праве кроз обликовање преноса. Ова техника омогућава прецизан убацивање металних контаката док се одржавају својства електричне изолације.
Овај процес такође има користи од терминалских блокова и поља са раскрсницама. Програм високог притиска обезбеђује потпуну попуну сложених шупљина, што доводи до поузданих делова са доследним димензијама.
Уобичајене електричне апликације укључују:
- Паковање полупроводника
- Електрични изолатори
- Компоненте прекидача кругова
- Хватачи за прикључке
Аутомотивни делови
Делови испод комшилука као што су сензори, модули паљења и контролне јединице захтевају отпор топлоте и димензионалну стабилност коју овај процес пружа.
Ове делове су потребне прецизне димензије да спрече цурење док су издржљиве екстремне температуре и хемијске изложености.
Унутрашње компоненте, као што су дугмета, ручке и дугмад, такође се производе на овај начин. Процес омогућава убацивање обликовања, где су метални делови „ флуцирани “ у шупљини, а затим окружени материјалом за обликовање.
Кључни аутопрограми:
- Сензорски станови
- Компоненте управљања мотором
- Делови закоченог система
- Компоненте електричне дистрибуције
Медицинска средства
Хируршки инструменти имају користи од способности преношења обликовања да произведе ергономске ручке са прецизним димензијама. Процес обезбеђује конзистентан квалитет потребан за медицинске примене.
Уређаји и компоненте за дијагностичку опрему захтевају високу прецизност коју пренос обликовања испоручује.
Медицински програми укључују:
- Хируршке ручке и компоненте
- Делови дијагностичке опреме
- Имплантне компоненте
- Делови уређаја за испоруку дроге
Погодности премештања преноса
прецизност и сложеност
Пренос обликовања одликована је у стварању делова са острим ивицама и сложеним дизајнима. Можете постићи много финији детаљ у поређењу са другим методама обликовања. Ово га чини савршеним за производе којима су потребне прецизне спецификације.
Преношење производи минимално бљесак (прекомерни материјал на ивицама д› ијелова). Микромељци смањују потребу за преливањем, што резултира скоро без флеша. То значи да ћете мање времена и новца трошити на секундарне радње.
Када вам је потребан сложен облик са тесним толеранцијама, обликовање преноса доноси доследне резултате. Контролисана расподела притиска осигурава униформно попуњавање шупљине мувла, чак и у малим, детаљним подручјима.
Ефикасност коришћења материјала
Са обликовањем преноса, протраћићете мање материјала у поређењу са неким алтернативним процесима. Измерена количина материјала који се користи за сваки циклус помаже да се минимизира вишак.
Процес вам даје бољу контролу над протоком материјала. То значи предвидљивије резултате и мање производње отпада током производње.
Способност стварања више делова у једном циклу са великим бројем шупљина побољшава материјалну ефикасност. Добијате више завршених производа из исте количине сировине.
Изазови и разматрања
Контрола и оптимизација процеса
Контрола температуре је кључна. Ако је температура превисока, материјал може пребрзо да очврсне и неће потпуно испунити калуп. Ако је прениска, можда неће правилно тећи.
Брзина преноса је такође важна много. Пребрзо померање материјала може ухватити ваздух и створити празнине у вашем завршном производу. Померање сувише споро може дозвољавати прерано лечење пре него што се калуп испуни.
Припремање ваших материјала правилно помаже да се избегну ови проблеми
Ограничења дизајна
Дебљина зида мора бити пажљиво испланирана, сувише танка и материјал неће протећи како треба, предебео, и имаћете дуже циклусе и потенцијалне проблеме са смањењем.
Уметање захтева посебну пажњу. Постављање металних уметања погрешно може довести до пукотине, извртања или слабих тачака у завршеним деловима.
Ограничења величине постоје са обликовањем преноса. Веома велики делови можда нису погодни због ограничења опреме и неравне дистрибуције притиска.
Модирање преноса против компресовања
Компресија обликовања је једноставнија, али нуди мање контроле над протоком материјала. Пренос обликовање побољшава се прегрејањем материјала и коришћењем контролисаног притиска да би се калупе попуниле доследније.
Преношење обликовања надмашује на:
- Стварање делова са уметцима
- Произвођење комплексних облика са тесним толеранцијама
- Рад са материјалима који захтевају топлотну лечење
- Минимизација замке ваздуха у завршном производу
Поступак ствара више отпадног материјала у тркачима и преноси лонац од компресија, такође има дуже циклусе од обликовања ињекције, што га чини мање погодним за производњу високих волана.
| Аспект | м› ијењање преноса | Компресионо обликовање |
|---|---|---|
| Процес | Материјал је припремљен и присиљен у затворени калуп под притиском. | Материјал се ставља директно у отворен калуп, који је онда затворен и загрејан. |
| Дизајн м› ијешања | Користи дводелни калуп са лонцем, буттом, и тркачима. | Користи једноставан дводелни калуп без тркача. |
| Постављање материјала | Материјал се ставља у засебну комору (пот) пре него што се пребаци у калуп шупљину. | Материјал се ставља директно у калуп шупљину. |
| Притисак | Високи притисак се примењује да се материјал преноси у калуп. | Притисак се примењује да се стисне материјал у калупу. |
| Време циклуса | Обично брже због прегревања и ефикасног протока материјала. | Спорије због потребе за материјалом да се греје и излечи у калуп. |
| материјални отпад | Већи отпад због тркача и шприцева. | Минимални отпад као материјал је директно стављен у калуп. |
| Комплексност делова | Погодан за сложеније и сложеније делове са финим детаљима. | Боље за једноставније, мање компликоване делове. |
| Обим производње | Идеално за средње до високу производњу. | Погодан за ниске до средње производње обима. |
| Типови материјала | Добро ради са термосетирање пластике, гуме и неких композита. | Пре свега се користи за термосетирање пластике и гуме. |
Често постављана питања
Како процес преноса обликовања ради за гумене производе?
Приликом преношења гуме, гумено једињење се претеже у лонац за премештање или комору.
Омекшани материјал се онда присиљава кроз канале у шупљину калупа. Ова метода обезбеђује чак и попуњавање сложених облика калупа.
Гуме лече унутар грејаног калуп, стварајући коначан облик производа пре него што се калуп отвори за уклањање дела.
Којих фактора треба размотрити када бирате машину за премештање?
Размотрите величину и сложеност делова при одабиру рачунара. За веће или сложеније делове требају машине са одговарајућим капацитетом.
Сила стегања потребна за посебан материјал је још један важан фактор, различити полимери захтевају различите притиске.
И количина производње је битна – виши обеми могу оправдати аутоматизовану или вишу опрему.
Како се пренос обликовање разликује од компресија обликовање у погледу процеса и апликација?
У обликовању преноса, материјал се прегреје у одвојеној комори пре него што се пребаци у шупљину.
Трансферно обликовање обично производи делове са боље конзистенције и мање ваздушних замки него компресија обликовање.
Наћи ћете боље обликовање за сложене делове са сложеним детаљима, док компресија обликовање ради добро за једноставније, веће делове.







