
Пресовање и бризгање два су најчешћа производна процеса за серијску производњу пластичних делова. Оба подразумевају обликовање пластике у калупу под дејством топлоте и притиска, али се начини на које ти процеси функционишу битно разликују.
За произвођаче је важно да разумеју разлике између пресовања и бризгања како би утврдили који је поступак најпогоднији за одређену примену. Ипак, специфичности ових поступака могу бити збуњујуће чак и онима који познају производњу пластике.
Овај чланак има за циљ да обезбеди јасан преглед сличности и разлика између обликовања компресије и убризгавања. Разбићемо основне кораке који су укључени у сваку технику и како се разликују. Такође ће бити испитани фактори као што су погодност дизајна делова, циклуса, материјалног отпада и трошкова.
Преглед ињекције и компресовања
Разум› јевање м› ијењања ињекције
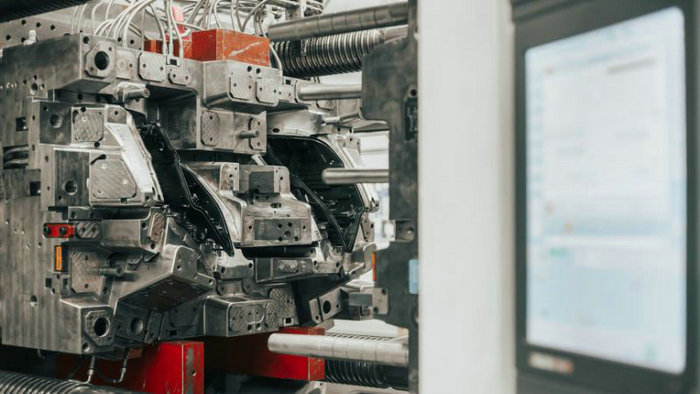
Бризгање је производни метод који подразумева загревање материјала, обично термопласта, и његово убризгавање у затворени калуп кроз левак и пужни вијак. Материјал се хлади и очвршћава, попримајући жељени облик. Бризгање нуди бројне предности, као што су:
- Погодност за сложене делове: добро одговара за делове са сложеним детаљима и сложеним облицима.
- Велика аутоматија: овај процес обично не треба константан људски надзор.
- Брзо време производње: обликовање инјекције има краћи циклус пута него компресија.
Међутим, обликовање убризгавања има своје недостатке, укључујући високе почетне трошкове навођења и тешкоће у производњи веома великих делова.
Дефинише се компресовање
Компресорно обликовање је процес производње где се прегрејани материјал, обично термосетирајућа пластика, ставља у шупљину калупа. Калуп је онда затворен, а притисак се примењује како би се материјал прилагодио облику муљаже. Овај процес је добро прикладан за једноставне геометрије и велике панеле. Међутим, има нека ограничења, укључујући:
- Ограничени на једноставније дизајне: компресија обликовања није најбољи избор за сложене детаље или сложене геометрије.
- Успорије производње: времена цикла су дужа у поређењу са обликовањем ињекције.
- Радно-интензивно: Енбсп; за материјално постављање често је потребно више ручног рада.
Главне разлике између компресије и убризгавања обликовања:
- Компресорно обликовање обично се користи за веће, једноставније делове као што су гасење. Убризгавање је боље за мале, сложене, високопрецизне делове.
- Компресија обликовања има мање трошкове али спорије циклусе. Ињекција обликовање има брже циклусе пута и бољи је за квалитетне делове, што га чини популарним избором за многе индустрије.
- Ињекција обликовање нуди вишу димензионалну прецизност и доследност.
Укратко, обликовање компресије је одличан избор за једноставније делове са већим панелима, док је обликовање убризгавање боље за сложеније и детаљније компоненте. Док су оба процеса корисна и свестрана, разумевање специфичних захтева пројекта ће вам помоћи да изаберете најбољу технику за ваше потребе.
Материјалне разматрања
Избор материјала за компресовање
Компресорно обликовање користи термосет материјале, који нуде одличну снагу, димензионалну стабилност и отпор на високе температуре.
- Маса за пресовање (BMC): Смеша полиестерске смоле, стаклених влакана и минералних пунила која обезбеђује механичку чврстоћу и димензиону стабилност. Често се користи у аутомобилској и електричној индустрији и за производе широке потрошње.
- СМЦ се састоји од термосетне смоле у комбинацији са стакленим влакнима. СМЦ има виши однос јачине и тежине и погодан је за веће компоненте, као што су аутомобилски делови тела и аеропросторне компоненте.
- Диаллилфталат (ДАП): Ендбсп: термосетућа пластика која нуди одлична електрична изолациона својства, ДАП се често користи у електричним компонентама и применама прекидача.
- Фенолике Амп Винил Естерс: Енбсп Ови материјали имају јаку отпорност на хемикалије и топлоту. Фенолици се често користе за електричне компоненте, док винилни естери налазе пут ка корозија-отпорним применама.
Уметање материјала у убризгавању
С друге стране, обликовање ињекције често се користи у термопластици Енднбсп; материјали који се могу истопити и поново користити. Следећа су неке популарне термопластике које се користе у обликовању:
- Полиетилен (ПЕ): Инбсп; универзална пластика коришћена у широком спектру примена, као што су паковање, играчке и потрошачке робе, може се наћи у различитим облицима, укључујући полиетилен високе густине (ХДПЕ) и полиетилен с ниском густином (ЛДПЕ).
- Полипропилен (PP): Познат по хемијској отпорности, ударној чврстоћи и трајности, PP се користи за аутомобилске делове, амбалажу за храну и медицинске уређаје.
- Поливинилни хлорид (PVC): Ендбсп, који се користи само за цеви и фитиље, ПВЦ нуди одличну отпорност на хемикалије и временско време.
- Полистирен (ПС): & nbsp; Од производа за једнократну услугу хране до домаћих уређаја, ПС је често коришћен материјал због ниских трошкова и лакоће обраде.
- Најнора је запослен у применама као што су аутомобилски делови, текстил и електричне компоненте.
Машина за стављање
Компресионе машине за м› ијењање
Главне компоненте машине за компресија су:
- Мехур, обично направљен од челика, алуминијума или епоксије, састоји се од две половине које садрже шупљину.
- Гријање Плочице – загреј калуп да би се топила пластична смола.
- Хидраулика Рам примењује висок притисак да затвори калуп и стисне материјал.
- Систем избацивача – пинови, рукави, стриптизете које помажу уклањање обликованог дела.
Сировина почиње у облику гранула и прегреје се и ставља у шупљину калупа. Плочице су близу и примењује се притисак, присиљавајући сирув пластични материјал да узме облик калуп. Након хлађења и лечења, калуп се отвара и део се избацује.
машине за м› ијењање ињекције
Главне компоненте машине за убризгавање укључују:
- Хопер држи пластичне крупе или грануле пре обликовања
- Барел — садржи вијак који узвраћа који се ротира да би се топио материјал
- Виј – ротира и меша пластику топи, а затим је убризгава у калуп
- Единица за стезање — отвара и затвара половину калупа
- Врућине – грејалице окруже цев да истопе пластику
- Хидраулички системи – Примени притисак за убризгавање и стезање
- Систем избацивања — пинови, рукави и стриптизете уклањају део
Грануле се из левка убацују у цилиндар. Док се пужни вијак окреће, трење и топлота топе материјал. Затим пужни вијак под високим притиском убризгава растопљену пластику у шупљину калупа. Материјал се хлади и очвршћава у коначни облик дела, а затим се избацује.
Убризгавање у односу на компресовање: & lt; lt; The Modding Proces in detail
Процес компресовања
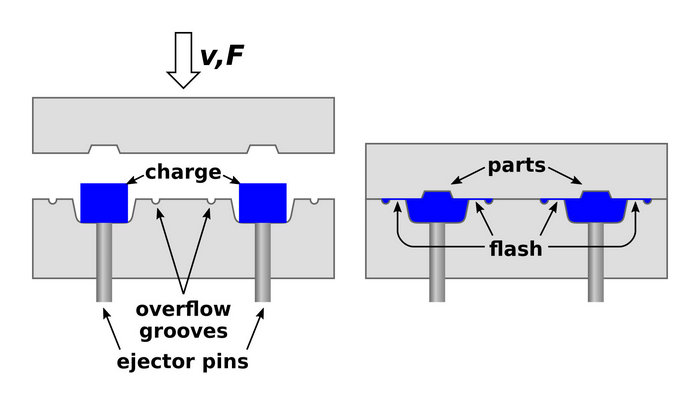
У процесу пресовања сировина, обично претходно загрејана гума или термореактивна пластика, поставља се директно у шупљину калупа. Шупљина је обликована према жељеном коначном производу и претходно загрејана, што побољшава проток материјала и очвршћавање. Калуп се затим затвара и примењује се притисак како би материјал у потпуности испунио његову шупљину.
Процес убризгавања
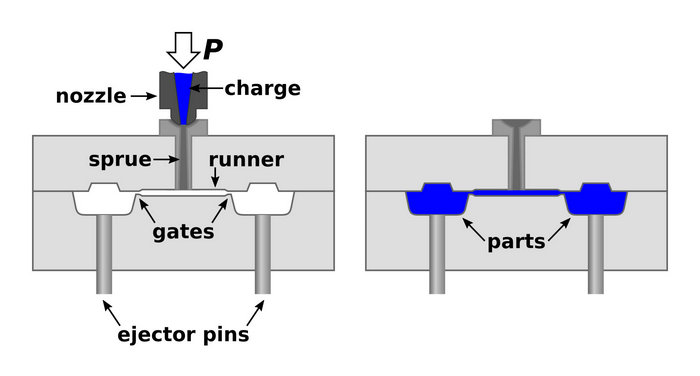
Бризгање је, с друге стране, нешто сложенији поступак. Најпре се сировина, обично у облику пластичних гранула, убацује у левак. Затим се материјал потискује кроз пужни вијак, који загрева и топи пластику док не пређе у течно стање.
Затим се течна пластика под високим притиском убризгава у загрејану шупљину калупа и потпуно је испуњава. Материјал се хлади и очвршћава у калупу, попримајући жељени облик. На крају се калуп отвара, а готов производ избацује.
Овај процес је идеалан за производњу високог обема, с обзиром на свој потенцијал за производњу веома детаљних и сложених делова. Ињекција може такође да постигне брже производње у поређењу са компресијама.
Укратко, ево кратког поређења два процеса:
| Компресионо обликовање | Бризгање пластике | |
| Сирово постављање материјала | Приручник, у загрејаној шупљини калупа | Преко скакача и вијта, у грејану калуп шупљину |
| Притисак | Прим› ијењен при затварању калупа | Високи притисак током убризгавања |
| топлота | Прегрејана мувла и материјал | Шраф загрева материјал; грејана шупљина калупа |
| Детаљна сложеност | Подешен за једноставније дизајне | Способност производње сложених детаља и комплексних геометрија |
| Обим производње | средњи волумен | велики волумен |
| Интензитет рада | Више ручног рада за постављање материјала | Мање радно-интензивна, јер материјал се храни кроз скакача и вијке |
Прилагођавање и производња трошкова
Када за свој пројекат упоређујете пресовање и бризгање, важно је да разумете разлике у трошковима алата и производње. Следеће информације помоћи ће вам да боље сагледате ове поступке са становишта трошкова.
Трошкови облачења
Компресовано молдирање: трошкови припремања компресија углавном су мањи од обликовања убризгавања. Калупе је лакше одржавати и имати дужи животни век. Ово чини компресија изводљивом опцијом за трошковито ефикасан процес производње, нарочито за мање производње и једноставније дизајне.
Убризгавање: Трошкови припреме за убризгавање могу бити виши због сложености калупа, који често захтевају више делова и систем за хлађење. Међутим, на дуже стазе, почетна инвестиција у вртење квалитета за обликовање убризгавања може се исплатити, нарочито ако планирате велике производње или требају замршенији делови.
Производствени процес и трошкови
Компресија: У процесу компресовања обликовања, прегрејани материјали се стављају у шупљину калупа, која је онда затворена и подвргнута грејању и притиску. Због своје радно интензивне природе, ова метода може довести до већих трошкова по делу, посебно за мању производњу.
Убризгавање: процес обликовања ињекције укључује убризгавање истопљеног материјала у шупљину калупа под високим притиском. Овај процес има предност бржих производњи у поређењу са компресијама, што може смањити трошкове делова када се ради о великој производњи. Аутоматизована природа обликовања убризгавања такође може довести до боље конзистентности и квалитета завршених делова.
Сажетак:
| Компресионо обликовање | Бризгање пластике | |
| Трошкови облачења | Доњи, лакши за одржавање | Више, сложеније |
| Производња | Радно интензивна, спорија | Аутоматски, брже |
| трошкови-ефикасни | Мања производња ради | Велика производња ради |
| Умешани делови | Није идеално за сложене делове | Погодан за сложене делове |
Програми и фактори погодности
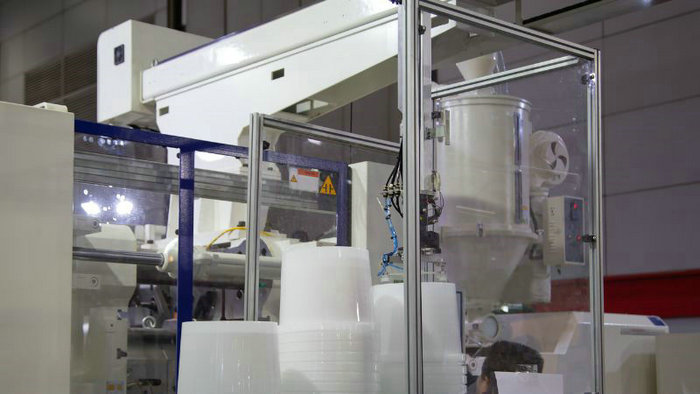
Примене компресовања укључују аутомобилске, индустријске и потрошачке производе, популарни избор за производњу гаскета, печата и других гумених компонента.
Ињекција производи и аутомобилске производе, који стварају замршене, високопрецизне делове у индустрији попут медицине.
Ево сажетка:
| Ум› јештавање процеса | Користи слова |
| Компресионо обликовање | – Аутомотив: затезање, фоке, гумене компоненте НБСП‐ медицина: силиконови компоненти због биокомпатибилности НБСП — Индустријски: велики, издржљиви делови за опрему за тешке дужности |
| Бризгање пластике | – Аутомотив: пластичне компоненте за унутрашњост, спољашње, моторне делове, конекторе ~@ ¦НБСПП¦NBSP¦: високопрецизни медицински уређаји, конзумљиви уређаји, дијагностичка опрема НБСП — производи потрошача: играчке, посуде за храну — висока брзина и ефикасност производње |
Снага и издржљивост компресовања и м› ијењања инјекција
При упоређивању обликовања компресије и убризгавања, неопходно је размотрити снагу и издржљивост производње делова. Оба процеса могу да произведу велике материјале, али одређени фактори утичу на укупну снагу.
Ево брзог поређења оба процеса у вези са снагом и издржљивошћу:
| Компресионо обликовање | Бризгање пластике | |
| Избори материјала | Уретан, композити | Пластика, метали |
| Јачина Јачина | Дубоки, јаки делови | зависи од материјала |
| Комплексни облици | Ограничене опције | Већа флексибилност |
Често постављана питања
Које су кључне разлике између компресовања и ињекције обликовања?
У обликовању компресије, премерена количина материјала је смештена у шупљину калупа, која је онда затворена и компресована под топлотом и притиском да формира жељени облик. Убризгавање, с друге стране, укључује убризгавање грејаног, ликвификованог материјала (обично пластично) у шупљину калупа за стварање компонента и делова. Док је обликовање убризгавања углавном аутоматски и пригодније за комплексне делове, обликовање компресије се често користи за једноставније геометрије и може захтевати више људских интервенција.
Како се трошкови поређују између компресовања и убризгавања?
Трошкови компресије и убризгавања могу варирати у зависности од специфичних захтева пројекта. Компресија је обично приступачнија за градњу једноставних компонента, нарочито када се разматрају напред и трошкови опреме. Међутим, већа аутоматија и ефикасност обликовања убризгавања могу понудити трошкове у великој производњи или при стварању сложених компоненти.
Који су материјали погодни за компресовање у односу на убризгавање?
Оба поступка могу да обрађују различите материјале, укључујући термопласте, термореактивне пластике и еластомере. Бризгање се претежно користи за термопласте, док се пресовање обично примењује за термореактивне пластике и гумене материјале. Неопходно је изабрати одговарајући поступак обликовања на основу својстава конкретног материјала и захтева примене.
У којој индустрији се компресија обликовање и убризгавање најчешће користи?
Пресовање и бризгање примењују се у бројним индустријама, као што су аутомобилска, ваздухопловна, медицинска и електронска индустрија, као и у производњи робе широке потрошње. Бризгање се често бира за израду сложених делова за електронику и медицинске уређаје. Пресовање се обично користи за израду гумених компоненти, као што су заптивке, и за производњу великих панела у аутомобилској и ваздухопловној индустрији.
Које су главне предности убризгавања обликовања преко компресија обликовања?
Ињекција обликовања нуди неколико предности у односу на компресовање. Укључује већу аутоматизацију, која смањује трошкове рада и потребу за сталним надзором, повећаном прецизношћу и подвигом у стварању сложених компонента, и брже производње због смањеног циклуса. То чини убризгавањем пожељног избора за велику производњу и сложене пројекте.
Како се циклусе пута и стопа производње разликују између компресија обликовање и убризгавање обликовање?
Убризгавање обично има краћа циклусна путања и већу производњу у поређењу са компресијама. То је зато што је обликовање убризгавања аутоматски процес, који омогућава бржи убризгавање материјала, хлађење и тврђавање. С друге стране, компресовање захтева време за стављање материјала у калуп, компресовање, грејање, а затим охлађивање пре него што се уклони. Стога, спорији циклус обликовања компресије може довести до мањих укупних производњи за овај процес.







