

Нерђајући челик умре кастинг
Нерђајући челик је популаран материјал за производњу одливака. Његова главна разлика у односу на друге легуре гвожђа јесте стабилан пасивациони слој који га штити од влаге и ваздуха. Осим тога, веома је отпоран на корозију, што га чини одличним избором за бројне примене. У наставку је све што треба да знате о ливењу нерђајућег челика под притиском:
Значење нерђајућег челика
Ливање нерђајућег челика или инвестиција нерђајућег челика је индустријски метод производње завршеног производа убацивањем истопљеног нерђајућег челика у модел или мешавину калупа. Овај процес почиње конструкцијом калупа у жељене облике ваш коначни производ треба да претпостави.
После тога, загреј неопходни нерђајући челик док се не истопи, то ће претворити чврст метал у течно стање.
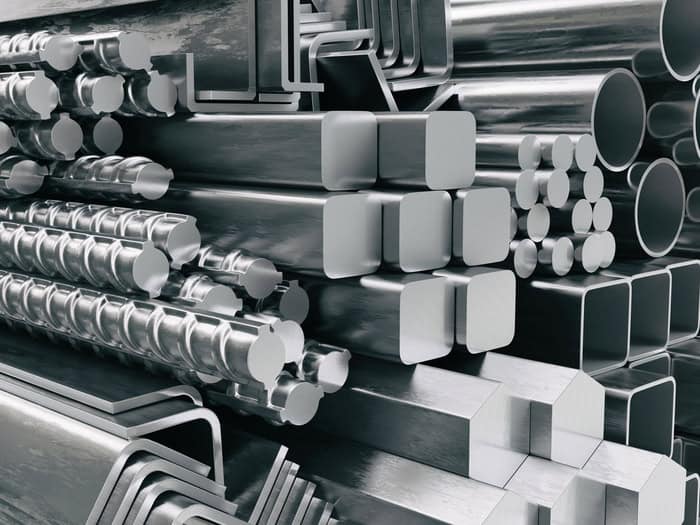
За разлику од процеса хромног нерђајућег челика, овај поступак производи прецизнији димензионалније производе који уклањају потребе поштанске машинерије.
Материјални оцени за кастинг инвестиције у нерђајући челик
Нерђајући челик је класа ниског угљениковог челика, сачињен је од малог процената хромијума, који формира кром-оксид. Овај филм је одговоран за висока снага отпорна на корозију нерђајућег челика и њене могућности да преживи у присуству кисеоника. Ево неких материјала који се користе у инвестицијама нерђајућег челика:
- Дуплекс нерђајући челик
- Аустентички нерђајући челик
- Мартензитски нерђајући челик
- Нерђајући челик
- Феритски нерђајући челик
Процес кастрирања нерђајућег челика
Поступак обликовања метала прецизним ливењем подразумева израду воштаног модела обложеног керамичким слојем како би се направио керамички калуп. Восак се уклања топљењем, тако да керамички слој остаје као калуп. Затим се растопљени нерђајући челик улива у калуп да би се формирао одливак од нерђајућег челика. Када се метал охлади и очврсне, калуп се уклања.
Примене кастинга за инвестицију у нерђајући челик
Разне индустрије користе нерђајући челик због својих посебних физичких својстава. Испод су неке индустријске примене:
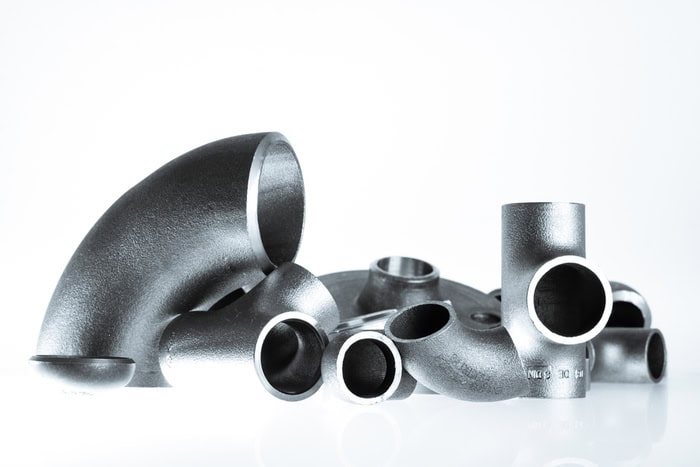
Решење за цевне спојеве: елементи цевних спојница користе се у бројним индустријама за контролу протока, повезивање цеви или промену њиховог смера. Ливење нерђајућег челика најисплативији је производни поступак за израду малих серија.
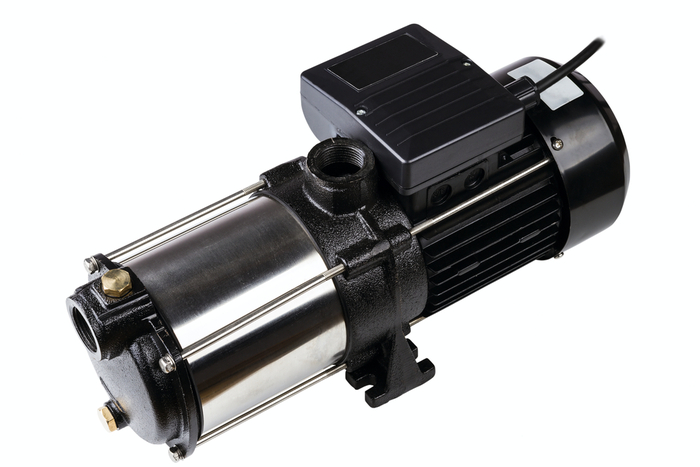
Компоненте вентила и пумпи: оне су кључне за рад различитих уређаја. Одливци од нерђајућег челика могу се користити за израду сложених облика погодних за компоненте вентила и пумпи. Неке од компоненти вентила и пумпи израђених ливењем нерђајућег челика су тело вентила, ротор пумпе, поклопац вентила и друге.
Примена мора: бројне челичне легуре користе се за производњу морских компонента због њихових корозија отпорних својстава и високог отпора на топлоту.
Машине за прераду хране: због отпорности на рђу, одливци од нерђајућег челика израђени прецизним ливењем примењују се у готово свакој опреми за прераду хране. Један од главних примера таквих одливака у прехрамбеној индустрији јесу компоненте апарата за кафу.
Методи кастрирања нерђајућег челика
Испод су главни процеси ливања нерђајућег челика:
Цилиндрично ливање од нерђајућег челика: флуфугални ливање је једна од најизванреднијих метода ливања. За разлику од других процеса који користе притисак и гравитација, запошљава чврсту центрифуgalну силу, из тог разлога је погодан за стварање шупљих структура и цилиндричних делова.
У овом поступку се обично израђују цилиндрични калупи, а центрифугална сила користи се за добијање одливака. Одливци су од трајног метала и обично се израђују од гвожђа или челика.
Можете добити центрифугирајуће одливање помоћу две методе: вертикално центрифугирање и хоризонтално центрифугирање. Два варирају у зависности од места нагињења цилиндричних облика. За прву, користите мешавину машине за ливање које обрћу цилиндричне облике вертикално. С друге стране, машине ротирају обрасце хоризонтално за прву.
Процес ливања песка од нерђајућег челика: ово користи песак да би створио посебне делове. Пешчани одливци су корисни док могу да издрже високе температуре.
Улагање у нерђајући челик: шупљине у овом техничком процесу сачињене су од пене или воска. Облик је обично прекривен рефракторним материјалом, формирајући калуп. Након тога, восак се топи када се топи метал у калуп. На крају, ливада се охлади и очврсти.
Континуирано ливење нерђајућег челика назива се и континуирано ливење гредица. Често се користи у индустријској производњи за обликовање нерђајућег челика одређене дужине. Поступак почиње уливањем растопљеног челика у међупосуду, одакле он тече кроз вертикални калуп. Калуп има систем за хлађење који хлади и очвршћава растопљени челик. Главне предности ове методе су минималан отпад материјала, велики обим производње и одливци врхунског квалитета.
Притисак из нерђајућег челика да умре: ово је једна од најпожељнијих и најефикаснијих производних метода за производњу високог дела металних ливада са дизајном облика близу до мреже. Ова метода укидања укључује убацивање високог притиска истопљеног нерђајућег челика у шупљину муљаве. Да бисте створили шупљину калупа, користите столицу за алатку умиру са одговарајућим неопходним облицима. Након попуњавања истопљеног метала у калупима, брзо се охлади и затрпи да се формира жељени нето облик ливљења.
Завршни производи овог процеса су углови који се углавном користе за подстицање контејнера.
Нерђајући челик је изгубио восак: ово укључује убацивање истопљеног нерђајућег челика у воштане ливаде. Затим прикључујете воштане обрасце у калупе. После тога, угрејете модел воска да би се восак истопио и исушио након што је облик спреман. Разлог због кога се ова метода назива изгубљеним воском је што се восак уклања.
У основи, воштани модели за прецизно ливење могу се припремити на два начина: директно и индиректно. Код првог се модели израђују од воштаних узорака, док се код другог користе копије воштаних узорака.
Нерђајући челик умре кастинг
Несумњиво је да је ливење под притиском сложен и прецизан процес којим се добијају делови од нерђајућег челика са прецизним димензијама. У овој методи користе се вишекратни калупи који се називају кокиле; отуда назив ливење у кокили под притиском. Осим тога, овај поступак ливења захтева различиту опрему, као што су машине за ливење под притиском и пећи.
У суштини, ова метода ливања укључује топљење нерђајућег челика у пећи при високим температурама.
Доступне су две машине за изумирање: прва је врућа комора, која производи легуре са ниским тачкама топљења, последња је машина за хладње коморе, која се користи за стварање легура са високим тачкама топљења.
Погодности кастрирања инвестиција у нерђајући челик
Инвестициони литви различитих легура од нерђајућег челика нуде много предности, као што су:
- Врхунски отпор корозије
- флексибилност величине
- Уски нивои толеранције
- отпорност на топлоту
- Могућност производње сложених облика
- Потребно је минимално довршење површине после ливања