Polipropilena injectie modelare este un proces de fabricație extrem de eficient și versatil utilizat pentru a produce o gamă largă de piese și produse din plastic. Leading proprietățile unice ale polipropilenă (PP), acest proces permite crearea de componente complicate, durabile, și eficiente din punct de vedere al costurilor potrivite pentru diferite industrii.
Ce este Polipropilena?
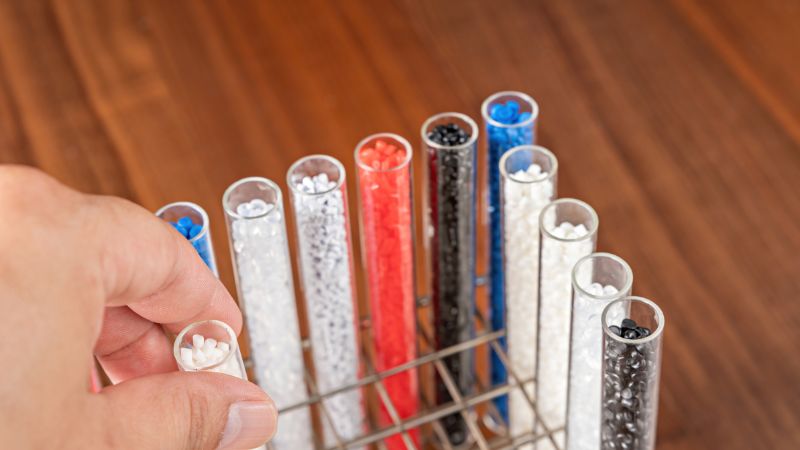
Plasticul polipropilenă este un material popular pentru turnarea prin injecție și este utilizat în numeroase aplicații.
O rezistență de polipropilenă este rezistența sa chimică. Se ridică bine la diferite acizi și baze. Aceasta face o alegere excelentă pentru containere și ambalaje.
Există două tipuri principale de polipropilenă: homopolimer și copolimer. Polipropilena Homopolimer oferă un echilibru mare în ceea ce privește proprietățile mecanice și stabilitatea. Polipropilena copolimer, pe de altă parte, are o mai bună rezistență la impact, ceea ce îl face util pentru medii dure.
Aici este o masă pentru tine de a avea o verificare rapidă a diferitelor tipuri de polipropilenă:
| Tip | Descriere | Proprietăți | Aplicații |
| Homopolimer PP (PP-H) | Produs numai din monomeri de propilenă, PP-H este cel mai frecvent tip de polipropilenă. | – Rigiditate ridicată și rezistență la tracțiune – Rezistență chimică bună – Rezistență la impact mai mică | Containere rigide, piese auto, textile, echipamente de laborator |
| Copolimer aleatoriu PP (PP-R) | Încorporează unități de etilenă, rezultând o distribuție aleatorie de-a lungul lanțului polimeric. | – Îmbunătăţirea clarităţii şi a rezistenţei la impact în comparaţie cu PP-H<br> | Containere transparente, sisteme de conducte, piese auto |
| Copolimer de impact PP (PP-I) | Conține o proporție mai mare de etilenă, de obicei la un capăt al lanțului polimeric. | – Rezistenţă sporită la impact, chiar şi la temperaturi scăzute – Duritate şi flexibilitate mai mari | Balamale vii, componente auto, bunuri de consum |
| Copolimer de bloc PP (PP-B) | Conține blocuri de etilenă și propilenă, oferind o combinație de proprietăți. | – Duritate superioară – Rezistenţă mai bună la fisuri de stres – Flexibilitate sporită | Aplicaţii de înaltă presiune, ambalaje flexibile, dispozitive medicale |
| Metallocen PP | Produs cu ajutorul catalizatorilor metaloceni, care permit un control precis asupra structurii polimerice. | – claritatea excepţională şi consistenţa culorilor – Distribuţia precisă a greutăţii moleculare | Aplicaţii de înaltă precizie, ambalaje, dispozitive medicale |
Versatilitatea polipropilenei inseamna ca este folosita in orice lucru de la industria auto la bunuri de uz casnic si produse de consum. Natura sa reciclabila este un bonus pentru producatorii constienti de mediu.
Proprietăți materiale din polipropilenă în topirea prin injecție
| Categoria de proprietate | Proprietate | Valoare/Descriere |
| Fizic | Densitate | 0.895 – 0.93 g/cm³ |
| Greutate moleculară | Relativ ridicat | |
| Finisajul suprafeței | Smooth | |
| Transparență | Natural opace, pot fi făcute transparente | |
| Mecanic | Rezistența la tracțiune | 4,800 psi (33 MPa) |
| Modul de tracțiune | 195,000 psi (1,34 GPa) | |
| Concentraţie flexurală | 7,000 psi (48 MPa) | |
| Modul flexural | 180.000 psi (1,24 GPa) | |
| Duritate | 92 Rockwell R | |
| Concentraţia de impact | Bine, mai jos de polietilenă | |
| Elasticitate | Foarte elastic. | |
| Temporar | Punct de topire (Homopolimer) | 160 – 165°C |
| Punct de topire (Copolimer) | 135 – 159°C | |
| Temperatura de înmuiere | În jur de 130°C | |
| Temperatura maximă de funcționare | 180°F (82,2°C) | |
| Conductivitatea termică | Scăzut | |
| Expansiunea termică | Scăzut | |
| Substanță chimică | Rezistenţă chimică | Excelent pentru multe substanțe chimice, acizi, solvenți |
| Absorbţia apei | < 0,01% în 24 ore | |
| Absorbţia umezelii | Scăzut | |
| Rezistența la acidi | Bun | |
| Rezistenţa la Alkalis | Bun | |
| Rezistența la solvenți organici | Bun | |
| Susceptibil | Acizi oxidanți, hidrocarburi clorurate, solvenți aromatici | |
| Electrice | Izolare electrică | Bun |
Care sunt avantajele şi dezavantajele polipropilenei?
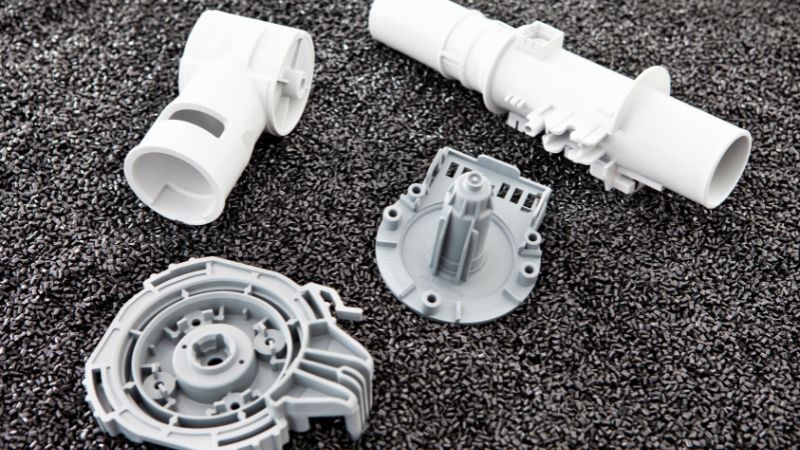
Proprietăți mecanice
Avantaje:
- Rezistenţă şi flexibilitate la întindere înaltă: Polipropilena prezintă o rezistenţă excelentă la întindere, permiţându-i să reziste la un stres semnificativ fără rupere. Flexibilitatea sa inerentă o face potrivită pentru aplicaţii care necesită un anumit grad de îndoire fără fisurare.
- Rezistenta excelenta la impact: PP este rezistenta la umiditate, ceea ce il face ideal pentru produsele care sunt supuse unor forte sau socuri bruste.
- Rezistenţă la oboseală bună: Materialul poate suporta cicluri repetate de încărcare şi descărcare, menţinând integritatea structurală în timp.
Dezavantaje:
- Rigiditatea inferioară: În comparaţie cu plasticul, cum ar fi policarbonatul sau ABS, polipropilena este mai puţin rigidă. Aceasta poate fi o limitare în aplicaţiile în care rigiditatea ridicată este esenţială.
- Performanță limitată la temperaturi ridicate: PP se poate deforma în condiții de expunere prelungită la temperaturi ridicate, limitându-și utilizarea în aplicații care necesită stabilitate termică dincolo de temperatura de deformare termică.
Rezistenţă chimică
Avantaje:
- Rezistenţă chimică largă: Polipropilena este foarte rezistentă la o varietate de substanţe chimice, inclusiv acizi, baze şi solvenţi. Acest lucru îl face ideal pentru containere, sisteme de conducte şi echipamente de procesare chimică.
- Absorbție în umiditate scăzută: PP absoarbe umiditatea minimă, asigurând stabilitatea dimensională și prevenind degradarea în medii umede.
Dezavantaje:
- Sensibilitatea la anumiţi solvenţi şi uleiuri: În timp ce PP rezistă multor substanţe chimice, aceasta se poate degrada atunci când este expusă unor solvenţi, uleiuri şi hidrocarburi specifice, limitându-şi utilizarea în anumite aplicaţii industriale.
Proprietăți termice
Avantaje:
- Punct de topire ridicat: Cu o temperatură de topire de obicei între 160°C și 170°C, polipropilena poate rezista la diferite condiții de prelucrare, asigurând stabilitatea în timpul mulajului injecției.
- Temperatura bună de deflecţie termică (HDT): PP îşi menţine forma şi integritatea structurală sub stres termic moderat, potrivite pentru produsele expuse la căldură.
Dezavantaje:
- Performanță limitată de înaltă temperatură: PP începe să se înmoaie la temperaturi mai mari decât HDT-ul său, ceea ce îl face nepotrivit pentru aplicații care necesită rezistență la căldură extremă.
- Britleness in Cold Mediums: Fără adăugarea modificatorilor de impact, polipropilena poate deveni fragilă şi predispusă la fisurare în condiţii de temperatură scăzută.
Proprietăți electrice
Avantaje:
- Izolator electric excelent: Rezistenţa electrică ridicată a polipropilenei îl face un material ideal pentru componentele electrice şi electronice, cum ar fi conectorii, carcasa izolatoare şi condensatorii.
- Rezistenta ridicata: asigura pierderi minime de energie si performanta eficienta in aplicatii electrice.
Dezavantaje:
- Degradare UV: Expunerea prelungită la lumina ultravioletă (UV) poate degrada polipropilena, ducând la decolorarea și pierderea proprietăților mecanice, cu excepția cazului în care sunt încorporate stabilizatori UV.
Prelucrarea și fabricarea
Avantaje:
- Caracteristici excelente de curgere: PP-ul curge ușor în cavitățile matriței, permițând fabricarea cu precizie ridicată a pieselor elaborate și detaliate.
- Usurinta procesarii: Materialul poate fi prelucrat cu timpi minimi de ciclu, sporind eficienta productiei si reducand costurile.
- Foarte reciclabil: Polipropilena poate fi reciclată de mai multe ori fără pierderi semnificative de proprietăţi, promovând practici de producţie durabile.
Dezavantaje:
- Nevoia de control precis: Realizarea unor piese de înaltă calitate necesită un control meticulos al parametrilor de procesare, cum ar fi temperatura, presiunea și ratele de răcire pentru a preveni defecte cum ar fi deformarea, semne de chiuvetă, sau linii de debit.
Costuri și disponibilitate
Avantaje:
- Costul relativ scăzut: Polipropilena este una dintre termoplasticele mai eficiente din punct de vedere al costurilor, făcând din aceasta o alegere economică pentru producţia la scară largă şi aplicaţii sensibile din punct de vedere al costurilor.
- Disponibilitate largă: Materialul este disponibil în diferite clase și forme, asigurând ușurința aprovizionării pentru producători.
Dezavantaje:
- Costul crescut pentru gradele specializate: gradele de polipropilenă de înaltă performanță sau specializate cu proprietăți îmbunătățite (de exemplu, ignifug ignifug, claritate ridicată) pot suporta costuri mai mari, afectând bugetele de producție generale.
Consideraţii de proiectare pentru muls din polipropilenă
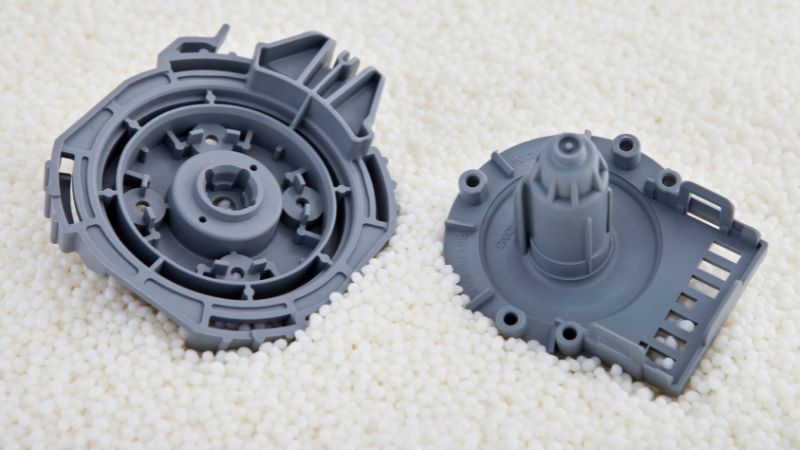
Proiectarea eficientă a matriței este fundamentală pentru reușita turnării prin injecție a polipropilenei (PP). Interacțiunea complexă dintre geometria matriței, proprietățile materialului și parametrii de prelucrare determină calitatea, uniformitatea și eficiența produsului final.
Mai jos sunt prezentate aspectele esențiale de proiectare de care producătorii trebuie să țină cont la proiectarea matrițelor pentru turnarea prin injecție a polipropilenei.
Selecție de materiale Mold
- Tool Steel: folosit în mod obișnuit din cauza duritatea, rezistența la uzură, și capacitatea de a menține caracteristici ascuțite.
- H13: Excelent pentru aplicatii la temperaturi ridicate si ofera rezistenta buna.
- P20: Ideal pentru modelarea generală cu suficientă durabilitate.
- S7: potrivit pentru matrițe rezistente la șocuri, cu detalii complexe.
- Aluminum: Utilizat pentru prototipare sau producție de volum redus din cauza costurilor sale mai mici și ușurința de prelucrare. Cu toate acestea, acesta este mai puțin durabil decât oțelul de scule și nu este recomandat pentru rulaje de mare volum.
Proiectarea porții
Poarta este punctul de intrare prin care polipropilena topită pătrunde în cavitatea matriței. Proiectarea corectă este esențială pentru umplerea uniformă, reducerea defectelor și facilitarea ejectării.
- Tipuri de porți:
- Poartă pe muchie: simplă și economică, potrivită pentru piesele cu pereți subțiri. Totuși, poate lăsa o urmă vizibilă pe piesă.
- Poartă submarină: poziționată sub suprafață, minimizează urmele vizibile și este ideală pentru piesele cu cerințe estetice.
- Poartă pentru canal cald: menține temperatura materialului topit în sistemul de canale, reducând risipa de material și durata ciclurilor. Este avantajoasă pentru producția de volum mare.
- Poartă evantai: distribuie uniform PP-ul topit în cavitate, minimizând liniile de sudură și asigurând calitatea uniformă a piesei.
Proiectarea sistemului de răcire
Răcirea eficientă este vitală pentru reducerea timpilor de ciclu, reducerea deformare și asigurarea unei calități uniforme a pieselor.
- Layout canal de răcire:
- Canale drepte vs. Spiral: Canalele drepte sunt mai ușor de mașini și curate, în timp ce canalele spiralate asigură răcire uniformă.
- Răcire copac vs. Răcire inel: Răcirea copacilor oferă o răcire orientată pentru geometrii complexe, în timp ce răcirea inelului este potrivită pentru piese mai simple.
- Tipul și temperatura răcitorului:
- Tip: În mod normal, se folosesc lichid de răcire pe bază de apă din cauza capacității lor termice ridicate și a rentabilității.
- Temperatura: Menținerea unei temperaturi constante a lichidului de răcire (de obicei între 20°C și 50°C) asigură rate stabile de răcire și minimizează gradienții termici.
Proiecte de unghiuri
Includerea unor unghiuri de degajare adecvate facilitează ejectarea pieselor din polipropilenă și reduce riscul deformării sau deteriorării acestora.
- Unghi standard de proiect: variază în mod tipic de la 1° la 3°, în funcție de complexitatea și cerințele de finisare a suprafeței ale părții.
- Factori care influenţează proiectul de unghi:
- Grosimea peretelui: Pereţii mai groşi pot necesita unghiuri mai mari pentru a compensa forţele de ejecţie mai mari.
- Textura suprafetei: Textura neteda sau complicata poate necesita unghiuri mai abrupte pentru a preveni lipirea sau ruperea.
Locația porții și numărul
Stabilirea numărului optim și plasarea porților este esențială pentru a asigura o umplere eficientă, reducerea timpului de ciclu și reducerea deșeurilor materiale.
- Single vs. Gates multiple:
- Poartă unică: mai simplă și mai rentabilă, dar poate cauza umplerea neuniformă a pieselor complexe sau mari.
- Porți multiple: asigură umplerea echilibrată și reduc durata ciclurilor, dar sporesc complexitatea matriței și riscul de risipă a materialului.
- Poziția porții:
- Plasament central: Promovează umplere uniformă și minimizează liniile de sudură.
- Plasament periferic: Potrivit pentru piese cu grosime uniformă și geometrii simple.
Design-ul de bază și cavitar
Designul de miezuri și carii influențează direct forma, detaliul și calitatea generală a părților din polipropilenă modelate.
- Geometrii complexe: utilizați tehnici avansate de prelucrare și software de proiectare a matrițelor pentru a crea matrițe capabile să producă forme elaborate și detalii fine.
- Subdecupări și glisiere: integrați glisierele și dispozitivele de ridicare necesare pentru a permite formarea subdecupărilor și a geometriilor complexe fără deteriorarea piesei sau uzarea matriței.
- Controlul toleranțelor: asigurați toleranțe strânse în proiectarea matriței pentru precizie dimensională și uniformitate pe toate seriile de producție.
Proiectarea matrițelor pentru turnarea prin injecție a polipropilenei cu Moldie
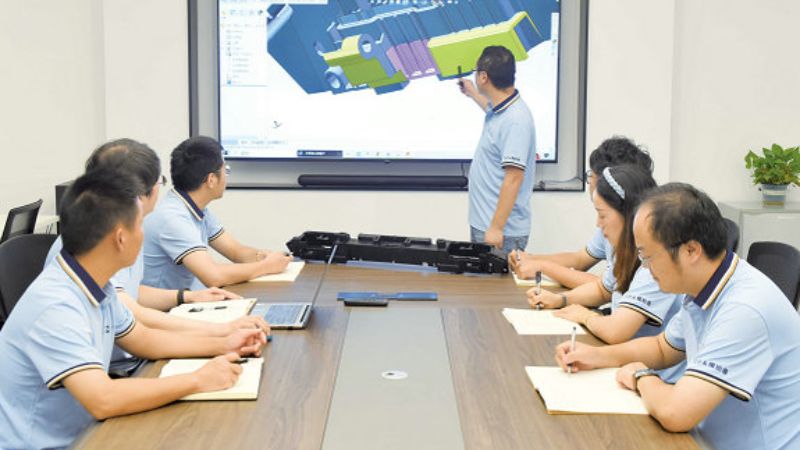
Pentru a îmbunătăți eficiența proiectării matriței pentru turnarea prin injecție a polipropilenei, luați în considerare colaborarea cu Moldie pentru aplicarea următoarelor bune practici:
- Procesul de proiectare colaborativă:
- Implicați proiectanții matriței, inginerii și echipele de producție încă de la începutul proiectului pentru a aborda toate aspectele funcționalității, aspectului și fabricabilității piesei.
- Utilizarea instrumentelor avansate de simulare:
- Utilizați software de simulare pentru a prezice și a reduce problemele potențiale de turnare și pentru a optimiza proiectarea matriței în vederea eficienței și calității.
- Punerea în aplicare a măsurilor de control al calității:
- Caracteristicile corporative care facilitează inspecția și controlul calității, cum ar fi punctele de măsurare integrate sau accesul ușor la instrumentele de inspecție.
- Considerații privind durabilitatea:
- Modele pentru deşeuri materiale minime, răcire eficientă şi reciclabilitate uşoară pentru sprijinirea practicilor de producţie durabile.
- Îmbunătăţire continuă:
- Revizuiți și actualizați periodic proiectarea matriței pe baza feedbackului din producție, a datelor despre performanța pieselor și a progreselor în tehnologiile de fabricare a matrițelor.
Ce este procesul de topire a soluţiei de polipropilenă?
Pentru a obține cele mai bune rezultate de la injecție de polipropilenă modelare, este esențial pentru a gestiona factorii de proces, cum ar fi temperatura și presiunea. Controlul acestor elemente poate ajuta la reducerea defectelor și de a spori calitatea produsului final.
Selecţie şi preparare materiale
Polipropilena este disponibila in diverse grade, si este higroscopica, ceea ce inseamna ca poate absorbi umezeala din mediu. Umiditatea excesiva poate duce la hidroliză in timpul topirii, rezultand proprietati mecanice slabe si defecte de suprafata cum ar fi splay sau dungi de argint. Prin urmare, este esential sa se usuce peletele PP inainte de prelucrare:
- Temperatura de uscare: de obicei între 90°C și 120°C.
- Timp de uscare: aproximativ 4 până la 6 ore, în funcție de conținutul de umiditate și dimensiunea peleților.
- Echipament de uscare: Utilizați un buncăr de uscare dedicat sau un sistem de uscare online integrat cu mașina de turnare injecție.
Încălzire şi topire
Peletele uscate de polipropilenă se hrănesc cu elicopterul maşinii de mulaj, unde sunt transportate spre butoiul încălzit de mecanismul şurubului.
Pe măsură ce peletele se deplasează de-a lungul butoiului încălzit, ele se topesc din cauza energiei termice aplicate combinate cu forfecare mecanică din rotaţia şurubului.
- Zone de încălzire: Butelia are de obicei mai multe zone de încălzire, fiecare controlat individual pentru a obține o temperatură uniformă de topire.
- Temperatură de topire: Menţineţi o temperatură constantă de topire, de obicei între 220°C şi 260°C, în funcţie de calitatea specifică a PP şi de cerinţele părţii.
Tratament de injectare
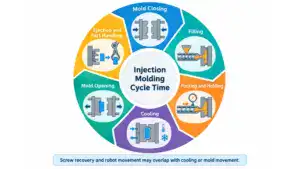
După topirea și omogenizarea completă a PP-ului, șnecul injectează rapid materialul topit în cavitatea matriței.
- Presiunea de injecție: suficient de mare pentru umplerea completă a matriței, fără a provoca bavură sau presare excesivă. De obicei, variază între 800 și 1,200 bar, dar poate diferi în funcție de complexitatea piesei și grosimea peretelui.
- Viteza de injectare: Optimizat pentru a preveni defecte, cum ar fi jetting sau linii de debit. Vitezele de injectare mai rapide sunt benefice pentru piese cu pereți subțiri, în timp ce viteze mai lente pot fi necesare pentru secțiuni mai groase.
PP-ul topit curge în cavitatea matriței și preia detaliile complexe și geometria acesteia. Curgerea corectă este esențială pentru a evita defecte precum umplerea parțială, urmele de contracție sau umplerea incompletă. După injecția inițială, se aplică presiune suplimentară (presiune de presare) pentru a compensa contracția materialului pe măsură ce polimerul se răcește.
- Timp de ambalaj: Durata variază în funcţie de dimensiunea părţii şi caracteristicile materialului.
- Presiune ambalaj: atent controlat pentru a asigura precizia dimensională și finisarea suprafeței.
Faza de răcire
După umplerea și presarea matriței, polipropilena topită începe să se răcească și să se solidifice în cavitate.
- Canale de răcire: Un sistem eficient de răcire cu canale poziţionate strategic asigură o distribuţie uniformă a temperaturii, minimizând deformarea şi reducerea timpilor ciclului.
- Timpul de răcire: în funcție de grosimea piesei și proiectarea matriței, acesta variază de obicei între 10 și 30 de secunde.
Mențineți temperaturile optime ale matriței (de obicei între 20°C și 80°C).
Deschiderea matriței și ejectarea piesei
După răcirea și solidificarea suficientă a polipropilenei, matrița se deschide pentru a elibera piesa nou formată.
Știfturile sau plăcile ejectoare împing piesa afară din cavitate. Proiectarea corectă a ejectării previne deformarea sau deteriorarea piesei la scoatere.
- Poziționarea știfturilor ejectoare: acestea sunt amplasate strategic pentru a evita urmele sau defectele pe suprafața piesei.
- Presiunea de ejecţie: controlată pentru a asigura o ejecţie fără defecte.
Aplicații de piese din polipropilenă Mold
Bunuri de consum și industriale
Interacţionaţi cu polipropilena prin multe obiecte de zi cu zi. Este folosit de obicei în ambalaje, cum ar fi containere alimentare, sticle, şi capace, pentru că păstrează produsele proaspete şi sigure. Pentru produsele de uz casnic, polipropilena poate fi găsită în articole cum ar fi containere reutilizabile de depozitare, mobilier din plastic, şi articole de bucătărie. Se ridică bine pentru a purta şi rupe, făcându-l potrivit pentru aceste scopuri.
În lumea industrială, polipropilena este folosită în cabluri, textile şi chiar componente electronice. Este aleasă pentru durabilitatea şi capacitatea sa de a rezista condiţiilor dure. În diferite setări, polipropilena oferă un amestec de rezistenţă şi rezistenţă.
Componente medicale şi automotive
În domeniul medical, polipropilena este apreciată pentru a fi hipoalergică şi cu uşurinţă igienizată. Este comună în seringi de unică folosinţă, containere medicale şi chiar instrumente chirurgicale. Rezistenţa sa la bacterii şi uşurinţa sterilizării sunt esenţiale pentru condiţiile de sănătate.
Când vine vorba de autoturisme, polipropilena este utilizată în bare de protecție, borduri și tapițerie interioară. Acesta este ușor, ajutând la îmbunătățirea eficienței și performanței combustibilului. Rezistența sa la impact înseamnă că vă poate proteja în coliziuni minore, toate oferind în același timp un finisaj atractiv la interiorul vehiculului.
Întrebări frecvente
Cum se compară injectarea prin polipropilenă cu alte materiale plastice?
Polipropilena este adesea mai eficientă din punct de vedere al costurilor decât alte materiale plastice, ceea ce o face o opţiune favorabilă bugetului pentru producţia la scară largă. În ciuda preţului său mai mic, nu compromite calitatea, oferind un echilibru bun între costuri şi performanţe.
Care sunt diferenţele dintre turnarea prin injectare a polipropilenei şi poliuretanului?
Polipropilena este mai rigida, in timp ce poliuretanul este flexibil si elastic. Aceste diferente afecteaza utilizarile lor, cu polipropilena favorizata pentru produse rigide si poliuretanice pentru obiecte care trebuie sa se intinde sau sa se indoiasca. Procesele de modelare de asemenea difera usor datorita acestor proprietati materiale.