
Calitatea suprafeței se obține în două etape. Cavitatea formei transferă luciul, finisajul mat sau textura în timpul formării. Procesele secundare, precum galvanizarea, acoperirea în vid, vopsirea prin pulverizare, imprimarea, marcarea cu laser și etichetele cristaline, se aplică după formare pentru a adăuga culoare, elemente grafice, efecte metalice, identificare, protecție sau proprietăți electrice.
Finisajul trebuie definit înainte de lansarea sculelor, deoarece poate influența selecția rășinii, unghiul de scoatere, pregătirea cavității, pozițiile punctelor de injecție și ale ejectoarelor, mascarea, inspecția, costul și timpul de execuție. Moldie oferă atât fabricarea formelor de injecție, cât și tratamente de suprafață după formare, ceea ce permite analizarea împreună a acestor decizii.
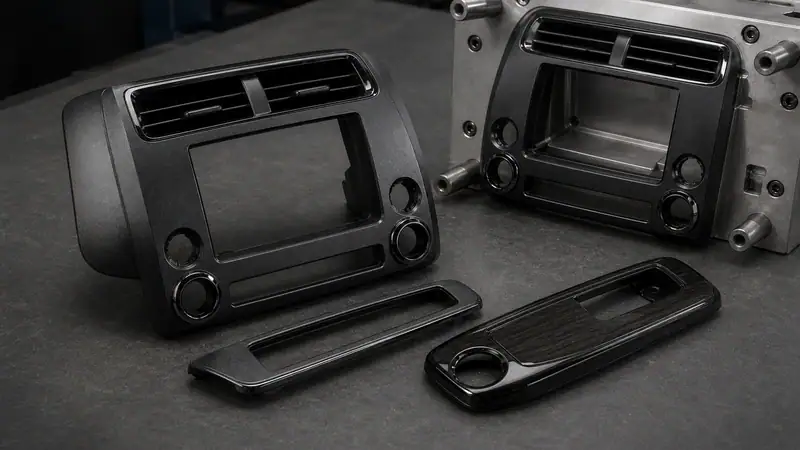
Finisajul formei și tratamentul secundar
Finisajul formei se realizează pe cavitate sau pe miez și se reproduce pe fiecare piesă. Acesta controlează luciul, rugozitatea, granulația și modelul piesei formate, fără a adăuga o folie separată. Un tratament secundar se aplică fiecărei piese formate și poate adăuga un strat de acoperire, un strat imprimat, un marcaj permanent sau o etichetă.
| Punct | Finisajul formei | Tratament secundar |
| Etape | Înainte de a modela pe cavitatea sau miezul | După ce partea este modelat |
| Rezultatul principal | Gloss, mat, rugozitate, grăunte sau model | Culoare, efect metalic, grafică, marcare, protecție sau conductivitate |
| Controale-cheie | Grad de finisare, cod textura, proiect, material, și harta de suprafață cosmetice | Compatibilitatea, pregătirea, mascarea, vindecarea, aderența și testarea funcțională |
Cele două metode sunt adesea combinate. O carcasă poate utiliza textura modelată pe icoanele de control exterior, imprimat cu pad-uri și marcarea laser pentru trasabilitate. Desenele ar trebui să identifice tratamentul și limita pentru fiecare suprafață cosmetică sau funcțională.
Finisaje de suprafață aplicate formei
Polishing produce suprafete lucioase sau transparente. Hârtia abraziva si piatra creeaza finisaje semi-gloss sau matte, în timp ce sablare, EDM, gravura chimica, și texturare laser produce suprafețe mai dure sau modelate. SPI, VDI 3400, și Mold-Tech sunt referințe utilizate în mod obișnuit.
SPI Termină familiile
| Familie | Metoda | Aspect tipic | Tipic pentru Ra μm |
| SPI A-1 la A-3 | Buff de diamant | luciu ridicat la luciu normal | 0.012 to 0.100 |
| SPI B-1 la B-3 | Hârtie abrazivă | Fine to normal semi-gloss | 0.05 to 0.32 |
| SPI C-1 până la C-3 | Piatră | Fine to normal matte | 0.35 to 0.70 |
| SPI D-1 la D-3 | Blastică din sticlă sau oxid | Satin la textură dură | 0.80 to 18.0 |
Clasele SPI definesc modul de finisare a formei, însă aspectul final depinde și de plastic. Atunci când este importantă consecvența aspectului cosmetic, utilizați un eșantion realizat din rășina și culoarea de producție.
Referințe VDI și Mold Tech
| Referință | Suprafață sau adâncime | Rezultatul tipic | Proiect |
| VDI 12 | Ra 0,40 μm | Lustruire redusă | Specific proiectului |
| VDI 18 | Ra 0.80 µm | Satin | Specific proiectului |
| VDI 24 | Ra 1,60 μm | Mată de prepeliță | Specific proiectului |
| VDI 30 | Ra 3,15 μm | Textură plictisitoare | Specific proiectului |
| VDI 45 | Ra 18.00 μm | Textură foarte grosolană | Specific proiectului |
| MT-11010 | 0.001 in / 0.0254 mm | Nisip fin ca o mată | Minim 1,5° |
| MT-11020 | 0.0015 in / 0.0381 mm | Mată medie | minimum 2,5° |
| MT-11030 | 0.002 in / 0.0508 mm | Coarse mat | Minim 3° |
Valorile VDI mai mari indică o rugozitate mai mare. Mold-Tech este specificat printr-un cod textura și adâncime, cu mai mult proiect necesar pe măsură ce adâncimea texturii crește. Valori de rugozitate similare între sisteme nu garantează același luciu sau model, astfel încât suprafețele critice ar trebui să fie aprobate împotriva unui standard numit și eșantion fizic.
Proiect de material si suprafete cosmetice
Același finisaj al formei poate arăta diferit pe materiale diferite. Materialele plastice dure reproduc textura fină mai clar decât cele moi, culorile închise fac textura mai vizibilă, iar materialele de umplutură din sticlă sau minerale pot reduce claritatea detaliilor sau pot crea dâre. În mod normal, piesele transparente necesită lustruirea corespunzătoare a ambelor fețe optice.
Textura afectează, de asemenea, eliberarea. Proiectul trebuie verificat în funcție de adâncimea texturii, adâncimea peretelui, micșorarea rășinii, rigiditatea și direcția de ejectare. Coastele adânci și recesiunile înguste pot fi dificil de lustruit sau textura în mod consecvent.
Tratamente post-moldare disponibile de la Moldie
| Tratament | Cel mai potrivit | Principalele puncte de control |
| Pulverizarea vopselei | Culori multiple și acoperire uniformă netedă pe forme complexe | Adeziune, preparare, mascare, vindecare, abraziune, substanțe chimice și UV |
| Electroplatizarea | Aspect luminos sau mat crom cu posibile beneficii de duritate și coroziune | Substratul compatibil, pretratarea, pauzele, marginile, punctele rack, și costul |
| Învelire cu vid | Folie metalică subțire sau suprafețe conductoare și neconductive | Rășină de bază, materiale depozitate, palton, mascare și validare electrică |
| Imprimare ecran | Grafică mai mare pe zone plate sau ușor curbate | Compatibilitatea, înregistrarea, aderența și uzura cernelii |
| Tipărire pe suport de hârtie | Grafică mică pe suprafeţe curbate, înmuiate sau neregulate | Suprafață imprimată, înregistrare, compatibilitate cu cerneala și aderență |
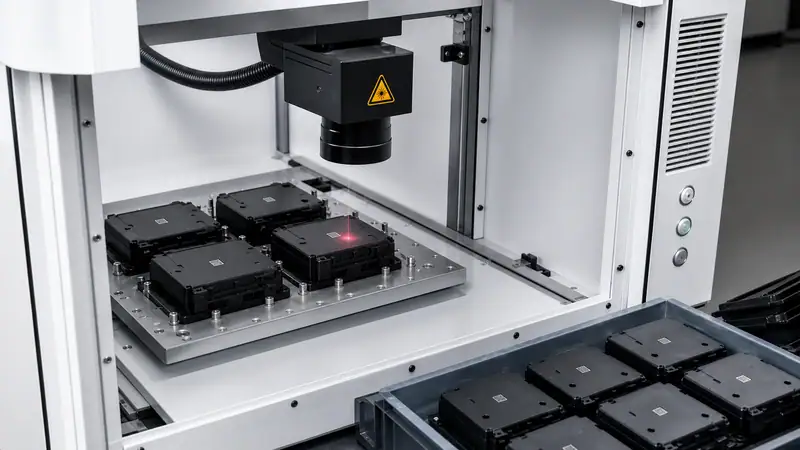
| Marcaj laser | Sigle, simboluri permanente, numere de serie și coduri de trasabilitate | Contrast depinde de rășină, pigment, aditivi, finisaj, și setările laser |
| Etichete de cristal | Branding decorativ transparent sau translucid | Plasarea, aderența la margine, expunerea chimică și condițiile de serviciu |
Moldie enumeră galvanizarea cu crom luminos și mat, un strat de vid neconductiv pe bază de stadion, un strat conductor pe bază de aluminiu, pulverizarea vopselelor multicolore, imprimarea ecranului și a tamponului, tratamente cu laser negru și gri și etichete de cristal în mai multe modele.
Electroplatizarea și acoperirea cu vid creează atât un efect metalic, dar rutele lor de proces și rezultatele lor funcționale diferă. Finisajele conductive ar trebui să fie testate electric, mai degrabă decât acceptate prin aspect. Pentru imprimare, costume de imprimare ecran mai largi, zone flatate, în timp ce un tampon de silicon permite imprimarea tampon pentru a ajunge la geometrie curbată sau neregulată.
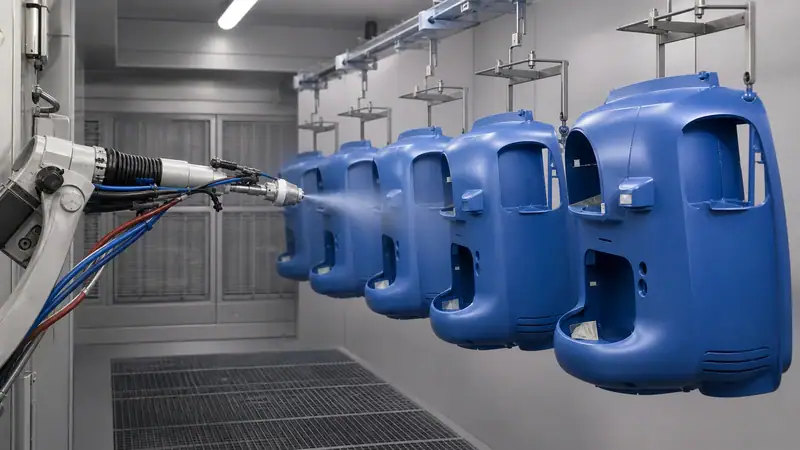
Cum să alegi tratamentul corect
| Rezultatul necesar | Traseu probabil | Confirmă înainte de eliberare |
| Limbă sau transparență ridicată | SPI A sau un alt strat de poliamidă specificat | Claritatea rășinii, ambele fețe optice, punctul de injecție, liniile de sudură, ejectarea și manipularea |
| Mate sau grăunte topite | SPI C sau D, VDI 3400, Mold-Tech, sau textura personalizată | Standard, grad, schiță, direcția texturii, acces și eșantion de producție-rezin |
| Culoarea specifică sau efectul de acoperire | Pulverizarea vopselei | Adeziune, mascare, sistem de acoperire, vindecare și expunere la servicii |
| Look luminos sau metal mat | Electroplatizarea | Substrat, pretratare, geometrie, puncte raft, și criterii cosmetice |
| Efect metalic subțire sau conductivitate | Învelire cu vid | Cerința conductivă sau neconductivă și încercarea funcțională |
| Grafică | Imprimarea ecranului sau imprimarea tamponului | Geometrie parte, culoare, înregistrare, aderență și uzură |
| Cod permanent sau simbol | Marcaj laser | Contrast și lizibilitate pe rășina finală și finisaj turnat |
| Branding decorativ ridicat | Eticheta de cristal | Plasarea, aderența la margine, substanțele chimice și mediul de funcționare |
Lista de verificare a ingineriei
- Hartă cosmetice, funcţionale, mascate, şi suprafeţe ca-molded pe desen.
- Specificați sistemul de finisare și gradul în loc de a utiliza numai termeni, cum ar fi mat sau lustruit.
- Confirmaţi producţia de răşină, culoare, şi conţinutul de umplere înainte de aprobarea aspectul final.
- Analizați unghiul de scoatere, accesul pentru texturare, punctele de injecție, liniile de separație, urmele ejectoarelor, punctele de sprijin pe raft și limitele zonelor de mascare.
- Definește cerințele relevante privind abraziunea, substanțele chimice, UV, umiditatea, căldura și energia electrică.
- Se aprobă partea reală din materialul și procesul avut în vedere, apoi se înregistrează criteriile de acceptare cosmetică și funcțională.
Alegeți tratamentul de suprafață cu Moldie
Moldie poate analiza rășina, finisajul formei, geometria piesei, tratamentul secundar, mediul de utilizare și cerințele de inspecție ca un singur traseu de producție. Analiza timpurie ajută la evitarea modificărilor în timpul probelor sculelor și al eșantionării tratamentului de suprafață.
Pentru o analiză tehnică, furnizați modelul CAD, rășina și culoarea, standardul de finisare, zona de tratament, volumul anual, condițiile de utilizare și criteriile de acceptare. Consultați serviciile Moldie pentru tratarea suprafeței pieselor turnate prin injecție sau contactați Moldie pentru a discuta procesul și planul de eșantionare.







