
Este posibil să nu fiți familiarizați cu HDPE și turnarea prin injecție. Piesele din HDPE sunt frecvent utilizate în aplicații industriale, iar turnarea prin injecție poate produce părți de diferite forme și mărimi.
În acest articol cuprinzător, vom cerceta în lumea de turnare injecție HDPE, acoperind toate aspectele esențiale pe care ar trebui să le cunoașteți.
Vom începe prin explorarea proprietăţilor unice ale HDPE care îl fac potrivit pentru turnarea prin injecţie, inclusiv rezistenţa ridicată, rezistenţa la umiditate şi proprietăţile termice. Apoi vom discuta despre procesul de mulaj prin injecţie, inclusiv paşii cheie implicaţi, cum ar fi topirea, injectarea şi răcirea HDPE.
Ce este HDPE?
Polietilenă de înaltă densitate (HDPE) sau polietilenă de înaltă densitate (PEHD) este un polimer termoplastic utilizat pe scară largă, cunoscut pentru rezistența la tracțiune ridicată și rezistența chimică excelentă.
De obicei, disponibile sub formă de pelete pentru aplicații de turnare prin injecție, HDPE oferă o gamă versatil de proprietăți care îl fac potrivit pentru produse care variază de la bunuri de consum comune la sisteme de conducte industriale.
Unul dintre avantajele cheie ale polietilenei de înaltă densitate este durabilitatea și duritatea sa. Cu rezistență la impact ridicat și fisurare de stres, produsele din PEÎD pot rezista la sarcini grele și medii de înaltă presiune. Acest lucru îl face un material ideal pentru aplicații, cum ar fi containere chimice, sisteme de conducte și cherestea de plastic, care necesită atât rezistență, cât și rezistență chimică.
De ce să alegeți HDPE ca material pentru turnarea prin injecție
Avantajele soluţiei injectabile din PEÎD:
- Eficient din punct de vedere al costurilor: HDPE este o răşină de marfă relativ ieftină în comparaţie cu alte materiale plastice, ceea ce face din aceasta o alegere economică pentru turnarea de înaltă volum a injecţiei.
- Raport de înaltă rezistență-densitate: HDPE are un raport excelent de rezistență-densitate, oferind proprietăți mecanice bune în timp ce este ușor. Acest lucru îl face potrivit pentru aplicații care necesită duritate și durabilitate.
- Rezistenţă chimică: HDPE oferă o bună rezistenţă la multe substanţe chimice, inclusiv acizi, alcooli, baze şi esteri. Acest lucru îl face potrivit pentru produsele expuse la substanţe chimice dure.
- Rezistenţa la umiditate: HDPE are o rezistenţă excelentă la umiditate, ceea ce îl face ideal pentru produsele care vor fi expuse la apă sau umiditate.
- Versatilitate: HDPE poate fi uşor colorat, vopsit, imprimat sau gravat cu laser, permiţând o gamă largă de opţiuni de personalizare pentru a satisface cerinţele specifice de proiectare.
- Reciclabilitatea: HDPE este un material reciclabil, care poate ajuta producătorii să îndeplinească obiectivele de durabilitate și să reducă impactul asupra mediului.
Cu toate acestea, HDPE plastic are, de asemenea, unele dezavantaje, cum ar fi rezistența limitată la temperatură sau inflamabilitate. Dacă vă gândiți dacă să utilizați HDPE ca un material de turnare injecție, este important pentru a evalua cerințele specifice ale produsului dumneavoastră și proprietățile HDPE pentru a determina dacă este o potrivire bună.
Procesul de injecție din plastic PEÎD
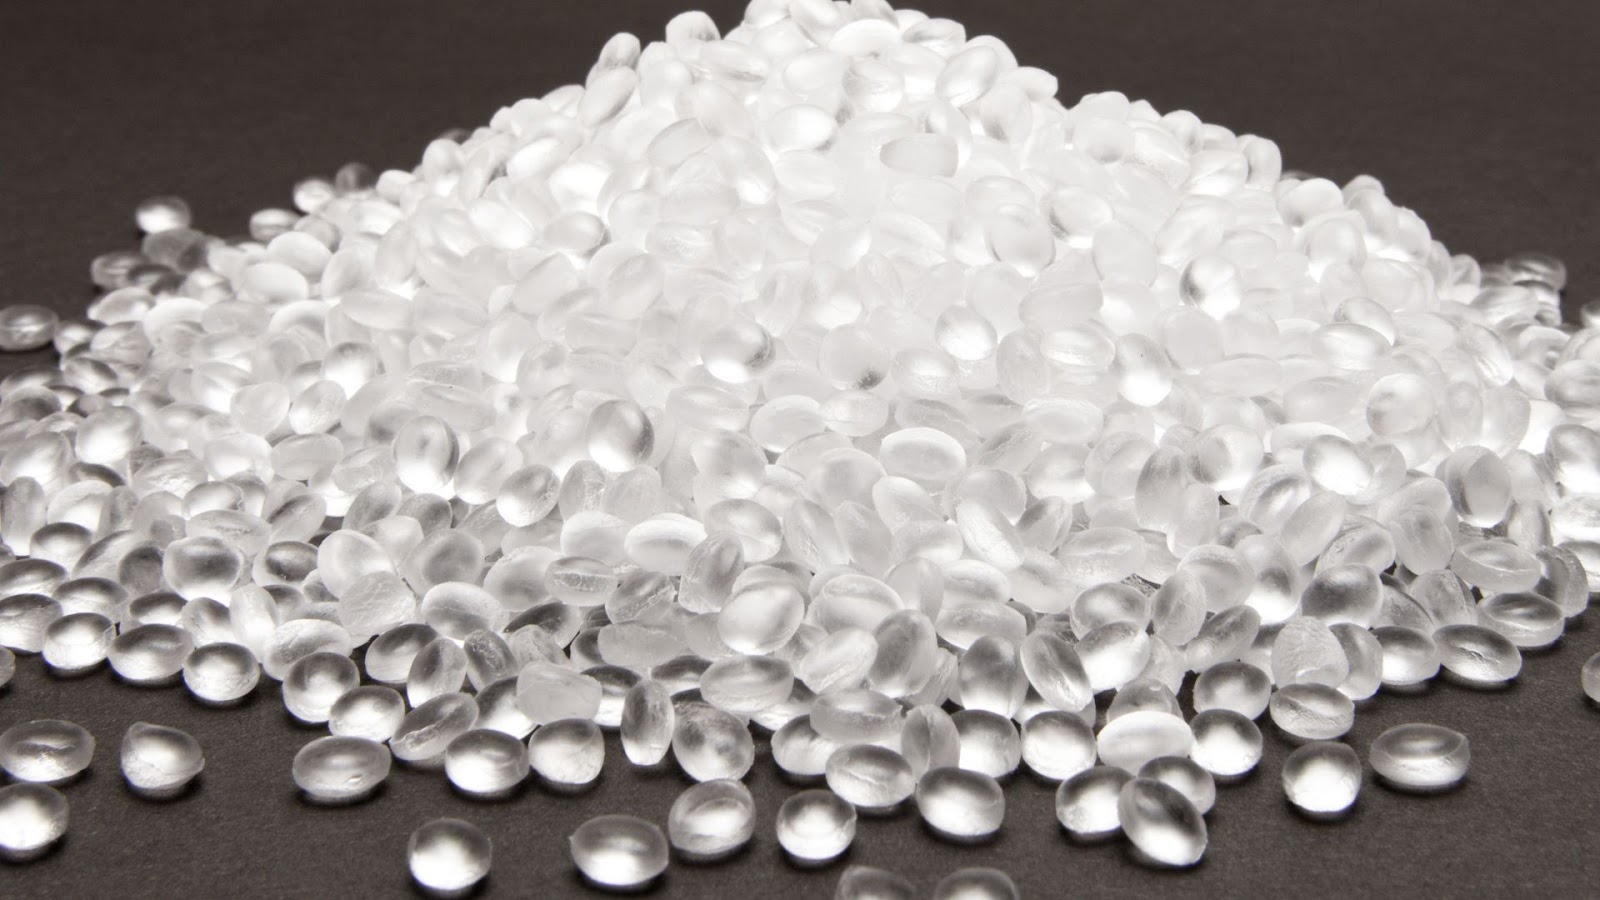
Procesul de turnare a injecţiei cu HDPE implică câţiva paşi cheie.
Mai întâi, rășina HDPE sub formă de granule este introdusă în cilindrul mașinii de turnare prin injecție, unde este încălzită și topită până devine modelabilă. Apoi, HDPE-ul topit este injectat la presiune ridicată într-o cavitate a matriței, care este menținută închisă de mașină.
Pe măsură ce plasticul fierbinte umple matrița, este supus unor forțe mari de forfecare, care ajută la amestecarea și omogenizarea materialului.
După umplerea matriței, HDPE-ul se răcește și se solidifică în forma cavității. Controlul atent al vitezei de răcire este esențial pentru a preveni deformarea, distorsiunea sau fisurarea piesei.
După un timp de răcire suficient, matrița se deschide, iar piesa solidificată este ejectată. Apoi matrița se închide, iar procesul se repetă pentru piesa următoare.
Lucruri care merită cunoscute în procesul de injectare din PEÎD
Trebuie luaţi în considerare şi controlaţi câţiva factori importanţi în timpul injectării HDPE, pentru a asigura o calitate ridicată a pieselor.
Temperatura de topire, presiunea și viteza de injecție, temperatura matriței și durata răcirii sunt parametri esențiali ai procesului, care influențează proprietățile piesei finale. Proiectarea matriței, inclusiv grosimea peretelui, sistemul de porți și canale de distribuție și canalele de răcire, este de asemenea esențială.
Comparativ cu alte materiale plastice, HDPE are un coeficient relativ ridicat de expansiune termică, ceea ce poate duce la probleme de micşorare şi de război, dacă nu este contabilizat în mod corespunzător.
- Temperatura de topire: Gama de temperaturi de topire recomandată pentru HDPE este de obicei între 400-535°F (200-280°C). Pentru gradele de greutate moleculară ridicată, se sugerează o gamă mai mică de 392-482°F (200-250°C) pentru a minimiza degradarea.
- Presiunea de injectare: Presiunile de injectare pentru HDPE variază de obicei de la 10000-15.000 psi (70-105 MPa). Presiunea necesară depinde de geometria părţii, grosimea peretelui şi calea de curgere. Piesele cu pereţi subţiri pot necesita presiuni de până la 26.000 psi (180 MPa).
- Viteza de injecție: pentru HDPE se recomandă, în general, o viteză mare, în special la piesele cu pereți subțiri, pentru a asigura umplerea completă a matriței înainte ca materialul topit să se răcească și să înghețe.
- Temperatura matriței: pentru HDPE, temperatura matriței variază între 50-95°F (10-35°C) la piesele cu grosimea peretelui mai mare de 0.24 in (6 mm) și poate ajunge până la 175°F (80°C) la piesele mai subțiri, cu grosimea sub 0.24 in (6 mm). Temperaturile mai ridicate ale matriței oferă un finisaj mai lucios, dar prelungesc timpul de răcire. Temperatura trebuie să fie uniformă pentru a minimiza contracția diferențială la răcire și deformarea.
- Timp de răcire: timpul de răcire este cea mai lungă parte a ciclului de turnare prin injecție pentru HDPE, de multe ori 80-85% din timpul total al ciclului. Timpii de răcire tipice variază de la 10 secunde pentru 0,08 în părți groase (2 mm) la peste 30 de secunde pentru 0,16 în (4 mm) părți groase. Ejectarea prematură poate provoca război și distorsiune.
- Coeficientul de dilatare termică: HDPE are un coeficient de dilatare termică liniară (CLTE) relativ ridicat față de alte materiale plastice, de obicei aproximativ 6-8 x 10^-5 in/in/°F (10-14 x 10^-5 cm/cm/°C). Aceasta înseamnă că piesele din HDPE au o contracție ridicată în matriță, de obicei de 1.5-4%, în funcție de tipul de material și de condițiile de prelucrare.
Aplicațiile produselor din PEÎD
- Ambalaje și containere
- Containere cu alimente și băuturi, cum ar fi ulcioare cu lapte, sticle de șampon și căptușeli cu cutii de cereale
- Containere chimice pentru produse de curățare, detergenți și produse chimice industriale
- Ambalaje cosmetice și de îngrijire personală, cum ar fi spălarea feței, loțiune, și sticle de medicamente
- Sisteme de conducte și conducte
- Conducte de apă și gaze pentru uz rezidențial, comercial și industrial
- Aplicații de conducte subterane și supraterane
- Înlocuire pentru țevi din beton și oțel în diferite industrii
- Construcţii şi infrastructură
- Conducte din PEÎD pentru conducte de apă, canalizare și conducte de apă potabilă
- Lemn din plastic ca substitut al lemnului tradiţional în podiumuri şi trotuare
- Agricultură
- Conducte de irigare, conducte de tubulatură și sisteme de irigare prin picurare
- Sisteme de pulverizare a pesticidelor
- Coperți cu efect de seră, tuneluri de mers pe jos și filme mulching
- Aplicaţii medicale şi medicale
- Produse medicale, cum ar fi plasturii, echipamentele de protecție personală și filmele de ambalare
- HDPE de calitate alimentară este sigur pentru contactul direct cu alimente și băuturi
- Bunuri de consum și produse de uz casnic
- Jucării, ustensile, găleți și articole de bucătărie
- Containere de gunoi, cutii de gheață și articole de casă
- Aplicații industriale
- Echipamente de prelucrare și componente ale mașinilor
- Învelișuri rezistente la coroziune pentru rezervoare și containere
- Conducte flexibile din PEÎD pentru pulberi, efluenți și transporturi chimice în diverse industrii
- Aplicații pentru mediul marin și exterior
- Componente pentru bărci, echipament de piscină și punte marină
- Mobilier exterior rezistent la UV și echipamente de teren de joacă
- Electrice și electronice
- Izolare prin cablu și sârmă cu copolimeri de polietilenă sau PE cu legătură încrucișată
Pe scurt, proprietățile unice ale HDPE îl fac un material versatil potrivit pentru o gamă largă de aplicații, variind de la produsele de consum de zi cu zi la utilizările industriale specializate. Durabilitatea, rezistența chimică și rezistența la umiditate, combinate cu rentabilitatea și reciclabilitatea acestuia, au făcut din HDPE o alegere populară în mai multe sectoare.
Întrebări frecvente
Care mașini de injecție HDPE sunt recomandate pentru întreprinderile mici?
Pentru întreprinderile mici, sunt recomandate mașini de tip banctop sau mașini mici de injecție care oferă un control precis al temperaturii și presiunii. Caută mașini de la producători reputați care se ocupă cu producția la scară mică și oferă suport post-vânzare.
Care este diferența dintre HDPE și LDPE?
În timp ce HDPE şi LDPE sunt tipuri de polietilenă cu proprietăţi similare, HDPE are o structură mai liniară, o densitate mai mare, o rezistenţă mai mare şi rigiditate şi o rezistenţă mai bună la căldură şi chimice. LDPE, pe de altă parte, este mai flexibil, transparent şi are un punct de topire mai mic, ceea ce îl face potrivit pentru aplicaţiile care necesită aceste proprietăţi.
Ce alte metode de modelare sunt utilizate în mod obișnuit pentru a produce PEÎD în afară de turnarea prin injecție?
Extrudarea prin suflare, turnare prin rotaţie, compresie şi extrudare sunt, de asemenea, utilizate pe scară largă în funcţie de tipul de produs fiind fabricate.







