
Turnarea prin injecție este un proces de fabricație în care piesele din plastic sunt create prin injectarea materialului topit într-o matriță. O componentă esențială a procesului este canalul de turnare din plastic, indispensabil pentru obținerea cu succes a pieselor. Canalul, fabricat adesea din polistiren sau policlorură de vinil, servește drept pasaj prin care materialul lichid pătrunde în matriță și ajunge la cavitățile piesei, unde se solidifică.
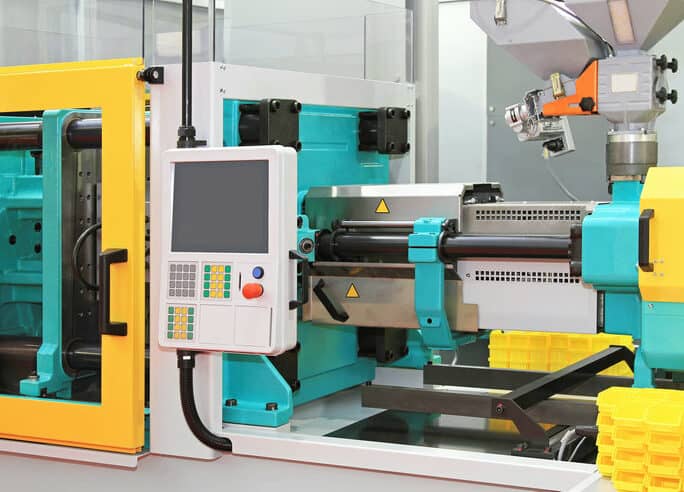
Înțelegerea funcției canalului de turnare din plastic este esențială pentru proiectarea și producția eficientă a pieselor turnate. De regulă, canalul este conectat la o rețea de canale de distribuție și porți, care direcționează și controlează curgerea materialului topit în cavitățile matriței. Amplasarea canalului în secțiunea cea mai groasă a piesei poate optimiza umplerea cavității, reducând riscul defectelor precum golurile, urmele de contracție și deformările.
Concluzii cheie
- Canalul de turnare din plastic este esențial pentru dirijarea materialului topit în matriță în procesul de turnare prin injecție.
- Canalul de turnare se conectează la canalele de distribuție și la porți pentru a controla curgerea materialului și a optimiza calitatea piesei.
- Poziţionarea molid la partea cea mai groasă a produsului turnat minimizează defectele şi îmbunătăţeşte eficienţa.
Înţelegerea molidului şi rolul său
În turnarea prin injecție, canalul de turnare are un rol esențial în dirijarea plasticului topit în camera matriței. Este pasajul care conectează duza mașinii de injecție la cavitatea matriței. Canalul asigură curgerea eficientă a plasticului topit, minimizând defectele și producând un produs final uniform.
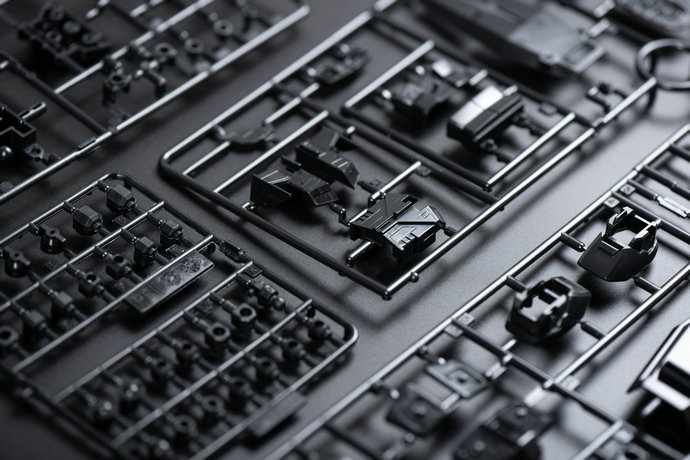
Canalul de turnare funcționează împreună cu alte componente, precum canalele de distribuție și porțile. Canalul de distribuție este un sistem care dirijează plasticul topit de la canalul de turnare spre fiecare cavitate a matriței. Astfel, fiecare piesă primește un flux uniform și controlat de plastic, facilitând umplerea și formarea corespunzătoare.
Atunci când se determină diametrul molidului, este esențial să se ia în considerare dimensiunea și grosimea piesei modelate. Diametrul ar trebui să fie suficient de mare pentru a se potrivi fluxul de plastic topit, dar nu atât de mare încât să creeze presiune excesivă și să provoace defecte. Acesta este de obicei conceput pentru a fi conice, devenind treptat mai îngust spre sfârșitul pentru a ajuta la reducerea cantității de material utilizat și să ofere un flux mai neted.
Bucșa canalului de turnare este o altă componentă esențială. Ea este proiectată să fixeze canalul și să mențină alinierea corectă cu matrița. De obicei, se prinde cu două șuruburi pentru a preveni desprinderea cauzată de presiunile ridicate de injecție. Bucșa contribuie și la injectarea precisă și uniformă a plasticului topit în matriță.
Procesul de injecție și molid
În turnarea prin injecție a pieselor din plastic, plasticul topit curge prin canalul de turnare, un pasaj care conectează unitatea de injecție la cavitatea matriței. Acesta este punctul principal prin care materialul topit pătrunde în cavitățile matriței.
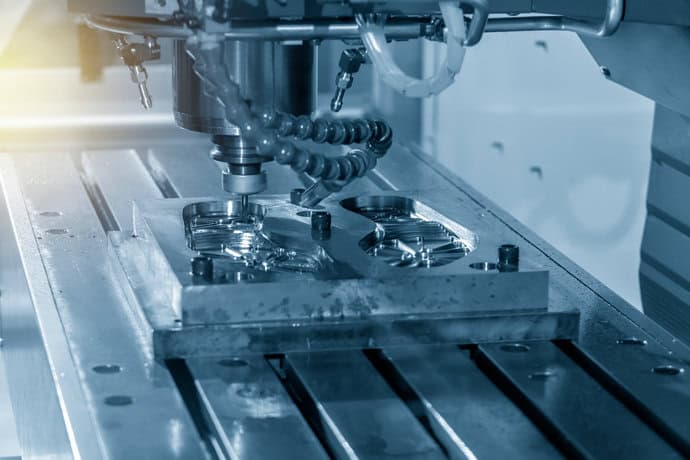
În timpul procesului, unitatea de injecție încălzește materialul plastic până când acesta se topește. Apoi îl împinge prin canalul de turnare, care îi dirijează curgerea spre cavitățile matriței. Pe măsură ce se răcește și se solidifică, materialul capătă forma piesei specificate în proiectul matriței.
Prin optimizarea designului și a locației molidului, puteți reduce timpul de ciclu, reduce la minimum deșeurile materiale și preveni defectele părților, cum ar fi deformarea sau chiuveta, care pot apărea atunci când materialul nu umple cariile uniform.
La proiectarea canalului de turnare și a cavității matriței, rețineți următoarele aspecte:
- Amplasarea molid: Poziţionaţi molid la cea mai groasă secţiune a părţii pentru a umple eficient cavitatea şi pentru a preveni goluri sau defecte.
- Diametrul molidului: Asigurați-vă că molidul este suficient de mare pentru a permite un flux adecvat, dar nu atât de mare încât provoacă scăderi excesive de presiune sau probleme de micşorare.
- Lungime de molid: Ajustați lungimea molidului pentru a echilibra presiunea de injectare și a minimiza riscul înghețării materialelor sau al loviturilor scurte.
Luând în considerare acești factori, puteți integra cu succes canalul de turnare în proces și puteți obține piese din plastic de înaltă calitate. Nu uitați că rolul principal al canalului este să faciliteze curgerea lină și eficientă a plasticului topit din unitatea de injecție în cavitatea matriței. Acordați, așadar, atenție proiectării și dimensiunilor canalului pentru a asigura reușita procesului.
Proiectarea și formarea de molid din plastic
În această secțiune, veți afla despre proiectarea și formarea de molid plastic în turnarea injecției.
Mai întâi, este esențial să proiectați corect canalul de turnare pentru a optimiza curgerea plasticului topit. Canalul trebuie să aibă un unghi de degajare, adică o înclinare ușoară, pentru a putea fi scos din matriță după solidificare.
Cu cât unghiul de degajare este mai mare, cu atât canalul se scoate mai ușor din matriță. Unghiul ajută și la reducerea rezistenței în etapa de umplere, permițând plasticului topit să curgă mai lin.
După ce intră în matriță, plasticul topit curge din canalul de turnare spre cavitățile individuale prin sistemul de canale de distribuție. Acest sistem de distribuție trebuie proiectat cu atenție, deoarece influențează calitatea și uniformitatea pieselor turnate finale.
Pentru a obține distribuția dorită a materialului se pot folosi diferite tipuri de porți, precum poarta pe muchie, poarta evantai sau poarta tunel. Fiecare tip are dimensiuni și forme diferite, așadar este esențial să alegeți poarta potrivită pentru aplicația dumneavoastră.
Porţile de margine, de exemplu, sunt subţiri şi înguste, asigurând o separare curată şi fără sudură între partea turnată şi molid. Pe de altă parte, porţile ventilatorului au o deschidere mai largă, permiţând un flux mai uniform de material plastic topit.
Astfel, cavitățile matriței se umplu mai uniform, reducând riscul de contracție sau deformare a materialului. Porțile tunel se folosesc de obicei pentru turnarea pieselor mai complexe sau delicate, deoarece permit controlul precis al curgerii plasticului topit.
În etapa de proiectare trebuie luată în considerare și solidificarea plasticului în canalul de turnare. Matrița trebuie prevăzută cu canale de răcire adecvate, pentru ca materialul să se răcească corespunzător. Astfel se previn defectele și se îmbunătățește calitatea generală a piesei finale.
Sisteme de canale de turnare
În turnarea prin injecție, sistemul de canal de turnare și canale de distribuție este esențial pentru a distribui plasticul topit prin matriță până la fiecare cavitate.
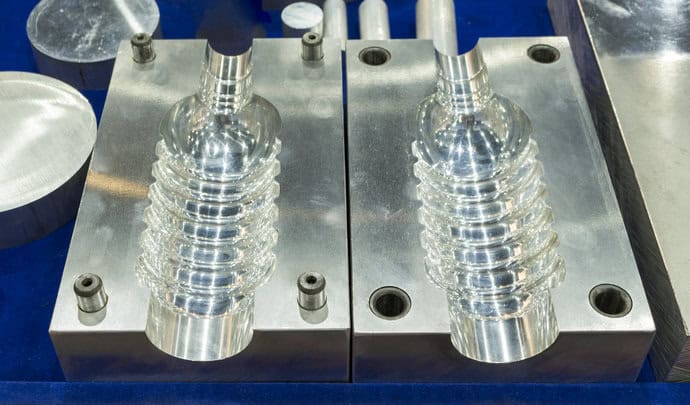
Pe măsură ce plasticul topit intră în matriță prin canalul de turnare, acesta curge în canalele de distribuție. Aceste canale transportă materialul spre porți, care sunt deschideri ce permit plasticului să pătrundă controlat în fiecare cavitate. Porțile și canalele asigură o curgere lină și echilibrată, pentru o calitate uniformă a produsului.
Într-un sistem de canal de turnare și canale de distribuție se pot folosi diferite tipuri de porți și canale. De exemplu, un canal secundar se poate ramifica din canalul principal, oferind un control mai precis al distribuției materialului în matrițele multicavitate.
Utilizarea canalelor secundare facilitează reglarea fină a procesului de umplere, reducând durata ciclului și îmbunătățind eficiența generală a turnării.
La proiectarea sistemului de canale este esențial să asigurați o curgere echilibrată. Materialul topit trebuie să ajungă simultan în fiecare cavitate a matriței, la presiune și volum egale, pentru a obține umplerea uniformă și răcirea omogenă a tuturor pieselor din matriță.
Iată câțiva factori-cheie de luat în considerare în sistemele de alergare molid:
- Dimensiunile canalelor de distribuție: diametrul, lungimea și forma acestora trebuie proiectate cu atenție pentru a menține curgerea echilibrată și a minimiza căderile de presiune.
- Tipul și dimensiunea porții: alegeți poarta potrivită pentru aplicația dumneavoastră, luând în considerare factori precum proiectarea piesei, materialul și caracteristicile de curgere dorite. Asigurați-vă că dimensiunea porții menține un flux uniform al materialului.
- Curgere echilibrată: optimizați proiectarea canalului de turnare și a canalelor de distribuție pentru a obține o curgere echilibrată în toate cavitățile, cu umplere și răcire uniforme.
Nu uitați: un sistem eficient de canal de turnare și canale de distribuție este esențial pentru reușita turnării prin injecție. Luând cu atenție în considerare fiecare factor, puteți proiecta un sistem care oferă echilibrul dorit al curgerii materialului și îmbunătățește eficiența și calitatea pieselor turnate.
Provocări şi soluţii în proiectarea molidului
Proiectarea corectă a molidurilor este esenţială pentru obţinerea unor produse de calitate şi a unui proces eficient. Această secţiune va discuta câteva provocări comune în proiectarea molidului şi soluţii potenţiale.
Una dintre principalele provocări pe care le puteți întâlni în proiectarea molidului este scăderea presiunii. Pe măsură ce plasticul curge prin molid, viteza sa trebuie să fie gestionată pentru a minimiza pierderea de presiune și pentru a asigura debitul optim.
O soluție la această provocare este selectarea dimensiunea și forma dreapta a molidului, care permite un flux optim și reduce rezistența.
O altă problemă care poate apărea este volumul insuficient în molid, ceea ce duce la ejectarea slabă și formarea de goluri în părțile finite. Abordarea acestei probleme necesită calcularea cu atenție a volumului materialului necesar și ajustarea designului molid pentru a-l găzdui. În plus, utilizarea unui sistem adecvat de ejectare va preveni deformarea parțială și va asigura răcirea uniformă în întreaga parte.
Reglarea fluxului de materiale în molid poate ajuta, de asemenea, la evitarea urmelor de chiuvetă și a warp-urilor în părțile injectate.
Pentru aceasta, poate fi necesar să reglați debitul optimizând diametrul canalului de turnare, dimensiunea canalelor de distribuție și poziția porții.
În privința risipei de material și a sustenabilității, proiectarea canalului de turnare are un rol important. Optimizarea proiectului poate reduce cantitatea de material care trebuie regranulată, economisind resurse și îmbunătățind eficiența. Utilizarea unui sistem cu canal rece pentru materiale care pot fi ușor regranulate poate reduce și ea deșeurile.
Prin abordarea acestor probleme cu ajustări adecvate de proiectare și optimizare, puteți asigura producția de piese din plastic de înaltă calitate și de a îmbunătăți eficiența generală a procesului de injecție.
Întrebări frecvente
1. Care sunt tipurile de canale de distribuție folosite la turnarea prin injecție?
Există două tipuri principale de canale de distribuție în turnarea prin injecție: reci și calde. Canalele reci sunt canale simple în matriță, care dirijează plasticul topit de la canalul de turnare spre cavitate. Pot fi fabricate din același material ca matrița și, prin urmare, se răcesc pe măsură ce plasticul se solidifică, facilitând scoaterea piesei din matriță.
În schimb, canalele calde sunt sisteme mai complexe, proiectate să mențină plasticul topit la temperatura dorită în timp ce acesta se deplasează de la canalul de turnare la cavitatea matriței. De regulă, includ încălzitoare sau elemente de încălzire care mențin o temperatură constantă, reducând risipa de material și îmbunătățind eficiența generală a procesului.
2. Prin ce diferă canalul de turnare de canalul de distribuție în procesul de turnare?
Deși atât canalul de turnare, cât și canalele de distribuție transportă plasticul topit în procesul de turnare prin injecție, ele au funcții diferite. Canalul de turnare este pasajul vertical inițial care conectează duza mașinii de turnare prin injecție la cavitatea matriței.
În schimb, canalul de distribuție împarte plasticul către mai multe cavități sau zone diferite ale matriței. Canalul de turnare este punctul de intrare al plasticului topit, iar rolul principal al canalelor de distribuție este să repartizeze materialul uniform în matriță.
3. Ce rol joacă Sprue în casting?
În turnare, canalul de turnare are un rol asemănător cu cel din turnarea prin injecție. Este pasajul vertical prin care materialul lichid, precum metalul topit sau plasticul, este introdus în matriță. Canalul creează o cale de curgere spre cavitate, asigurând umplerea uniformă a matriței și obținerea unei piese finale fără defecte și bule de aer. Astfel se elimină excesul de material și risipa.
În multe procese de turnare, molidul ajută, de asemenea, la controlul fluxului de material topit prin duza mașinii de injecție, făcându-l o componentă critică în crearea de piese turnate de înaltă calitate.
4. Care este semnificaţia formei de molid?
Forma molidului are un impact semnificativ asupra eficienței și calității procesului de turnare a injecției. Un molid bine proiectat ar trebui să minimizeze deșeurile materiale, să faciliteze curgerea netedă a plasticului topit și să reducă riscul de defecte, cum ar fi goluri, semne de chiuvetă și de război în partea finală. De obicei, plasarea molidului la cea mai groasă secțiune a părții ar fi cel mai bine, permițând umplerea eficientă a cavității. O formă conică sau conică poate ajuta la minimizarea picăturilor de presiune ca materialul curge prin moliu, asigurând un proces de injectare mai neted și mai controlat.
5. Cum funcţionează o tufă de molid?
Bucșa canalului de turnare a matriței este o componentă esențială a procesului de turnare prin injecție, care conectează duza mașinii la sistemul de canale al matriței. Ea formează interfața dintre duza mașinii de injecție și canalul de turnare, asigurând o etanșare fermă și prevenind scurgerile sau pierderea materialului.
Bucșa canalului de turnare asigură transferul eficient și precis al plasticului topit din furtunul mașinii de injecție în canalul de turnare al matriței, reducând risipa și asigurând că materialul ajunge în cavitate în starea dorită pentru producerea optimă a pieselor.
Comanda piese din plastic în vrac
Când colaborați cu noi, nu trebuie să vă faceți griji cu privire la calitatea canalului de turnare pentru plastic. Ne puteți comanda piese de înaltă calitate, realizate prin turnare prin injecție. Indiferent unde vă aflați, livrăm rapid, conform acordului nostru.
Vă rugăm să ne trimiteţi un mesaj prin intermediul formularului de contact al clienţilor de pe site pentru a comanda astăzi.







