
Brizganje plastike proizvodni je postupak u kojem se plastični dijelovi izrađuju ubrizgavanjem rastaljenog materijala u kalup. Jedna od ključnih sastavnica postupka jest uljevni kanal, koji je važan za uspješnu izradu plastičnih dijelova. Uljevni kanal, često izrađen od polistirena ili polivinil-klorida, služi kao prolaz kojim tekući materijal ulazi u kalup i dolazi do šupljina u kojima se skrutne.
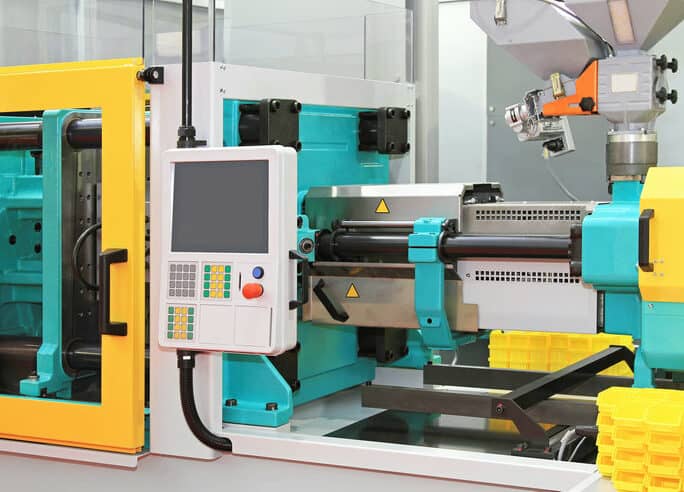
Za učinkovito projektiranje i proizvodnju kalupljenih dijelova važno je razumjeti funkciju uljevnog kanala. On je obično povezan s mrežom razvodnih kanala i uljevnih otvora koji usmjeravaju i reguliraju tok rastaljenog materijala prema šupljinama kalupa. Postavljanje uljevnog kanala na najdeblji dio proizvoda može omogućiti optimalno punjenje šupljine i smanjiti rizik od nedostataka kao što su šupljine, udubljenja zbog skupljanja i deformacije.
Ključni zaključci
- Uljevni kanal važan je za usmjeravanje rastaljenog materijala u kalup tijekom postupka brizganja.
- Šprica se povezuje s trkačima i kapijama kako bi upravljala protokom materijala i optimizirala kvalitetu dijela.
- Pozicioniranje sprue na najdeblji dio oblikovanog proizvoda minimizira defekte i poboljšava učinkovitost.
Razumjeti svoju ulogu i ulogu
Pri ubrizgavanju, sprue je od presudne važnosti u usmjeravanju rastopljene plastike u kalup komoru. To je prolaz koji povezuje mlaznicu stroja za ubrizgavanje i šupljinu. Sprie osigurava da otopljena plastika teče učinkovito i učinkovito, minimizira defekte i proizvodi konzistentan konačni proizvod.
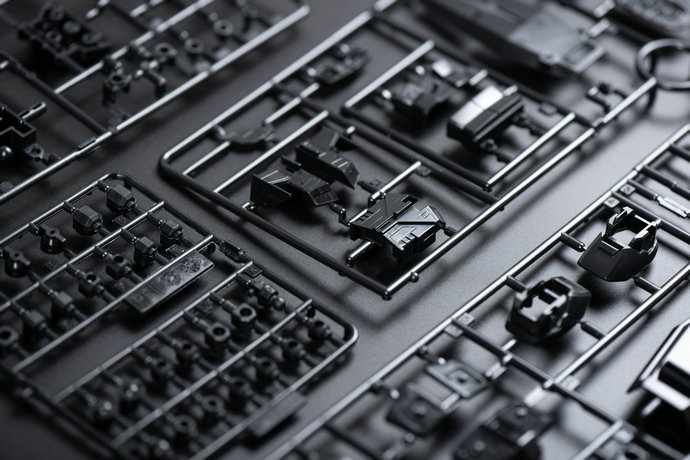
Trkač je sustav za distribuciju koji usmjerava rastopljenu plastiku od praska do svake šupljine unutar kalup. To osigurava da konzistentan i kontroliran protok plastike dođe do svakog dijela, olakšavajući pravilno punjenje i formiranje.
Pri određivanju promjera sprue, od ključne je važnosti razmotriti veličinu i debljinu oblikovanog dijela. Promjer bi trebao biti dovoljno velik da prilagođava protok rastopljene plastike, ali ne i toliko velik da stvara prekomjerni tlak i uzrokuje defekte. Obično je dizajniran da bude opterećen, postepeno postaje uži prema kraju kako bi pomogao smanjiti količinu korištenog materijala i osigurati glađi protok.
Šprica je još jedna kritična komponenta kada se koristi sprue. To je dizajniran kako bi osigurao sprue i održava pravilno ravnanje s plijeskom. To je obično pričvršćena s dva vijaka kako bi se spriječilo neasocijacija uzrokovana visokim tlakom injekcije. Također, sprue grm pomaže u osiguravanju točne i dosljedne injekcije otopljene plastike u kalup.
Proces moldiranja injekcije i svrbež
Tijekom ubrizgavanja kako bi se stvorili plastični dijelovi, rastopljena plastika teče kroz sprue, kanal ili prolaz koji povezuje jedinicu za ubrizgavanje s šupljinom od kalupa. To služi kao primarna ulazna točka za otopljeni materijal za protok u šupljine unutar kalup.
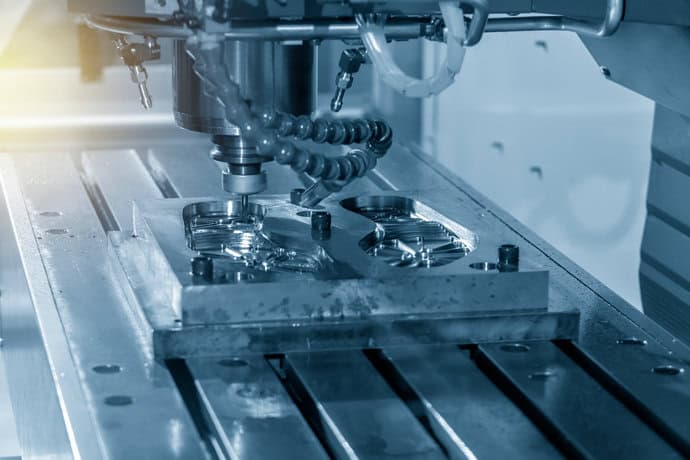
Tijekom procesa, jedinica za ubrizgavanje zagrijava plastični materijal dok ne dostigne otopljeno stanje. Zatim sili ovaj materijal kroz sprue, vodeći protok u šupljine kalup. Kako se materijal ohladi i očvrsne, on uzima oblik dijela određenog vašim dizajnom kalup.
Optimizirajući dizajn i lokaciju sprue, možete smanjiti vrijeme ciklusa, minimizirati materijalni otpad, i spriječiti djelomične defekte kao što su iskrivljenje ili pomivaone oznake koje se mogu dogoditi kada materijal ne popunjavanje šupljine ujednačeno.
Pri projektiranju uljevnog kanala i šupljine kalupa uzmite u obzir sljedeće čimbenike:
- Sprue mjesto: Postavite sprue na najdeblji dio dijela kako bi učinkovito ispuniti šupljinu i spriječiti praznine ili defekte.
- Promjer sprue: Osigurajte da je sprue dovoljno velik da se omogući odgovarajući protok, ali ne toliko velik da uzrokuje prekomjerno pad tlaka ili snižavanje problema.
- Duljina sprue: Prilagodite duljinu sprue kako biste uravnotežili tlak injekcije i minimizirali rizik od smrzavanja ili kratkih injekcija.
Obraćajući se tim čimbenicima, možete uspješno uključiti sprue u proces ubrizgavanja i postići visokokvalitetne plastične dijelove. Zapamtite, primarna funkcija sprue je olakšati glatko i učinkovito protok rastopljene plastike iz jedinice za injekciju u svoju šupljinu. Stoga, obratite pažnju na dizajn i dimenzije sprue kako bi osigurali uspjeh u Vašem injekcijskom projektiranju.
Dizajn i formacija plastične pruge
U ovom dijelu, saznat ćete o dizajnu i formiranju plastične sprue u obliku injekcije.
Prvo, od presudne je važnosti da se osigura pravi dizajn sprue optimizirati otopljeni plastični protok materijala. Sprue treba nacrt, ili blagi kut, kako bi se olakšalo njegovo oslobađanje iz kalup nakon učvršćivanja.
Što je nacrt širi, to je lakše ukloniti sprue iz kalup. Nacrt također pomaže smanjiti otpor tijekom faze punjenja, što rezultira glađe protok rastopljene plastike.
Nakon ulaska u kalup rastaljena plastika teče od uljevnog kanala prema pojedinačnim šupljinama kroz sustav razvodnih kanala. Taj distribucijski sustav treba pažljivo projektirati jer utječe na kvalitetu i ujednačenost gotovih kalupljenih dijelova.
Za postizanje željene raspodjele materijala mogu se upotrijebiti različite vrste uljevnih otvora, primjerice rubni, lepezasti ili tunelski. Svaka se vrsta razlikuje po veličini i obliku, stoga je za određenu primjenu ključno odabrati odgovarajući uljevni otvor.
Primjerice, rubni uljevni otvori tanki su i uski te omogućuju čisto i glatko odvajanje kalupljenog dijela od uljevnog kanala. Lepezasti uljevni otvori, s druge strane, imaju širi otvor koji omogućuje ravnomjerniji tok rastaljene plastike.
Tako se šupljine kalupa pune ravnomjernije, čime se smanjuje mogućnost skupljanja materijala ili deformacije. Tunelski uljevni otvori obično se upotrebljavaju za složenije ili osjetljivije dijelove jer omogućuju preciznu kontrolu toka rastaljene plastike.
Potrebno je razmotriti i učvršćivanje plastičnog materijala unutar sprue tijekom procesa projektiranja. U kalup treba ugraditi odgovarajuće kanale hlađenja, osiguravajući prikladno hlađenje materijala. To pomaže u sprječavanju defekta i poboljšanju ukupne kvalitete konačnog dijela.
Sustavi uljevnog i razvodnih kanala
U brizganju je sustav uljevnih i razvodnih kanala ključan za raspodjelu rastaljene plastike kroz kalup, sve do svake šupljine.
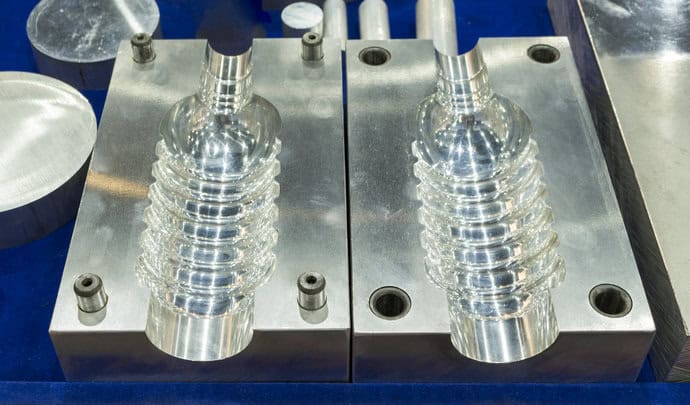
Kad rastaljena plastika kroz uljevni kanal uđe u kalup, teče razvodnim kanalima. Ti kanali prenose materijal do uljevnih otvora, odnosno otvora kroz koje plastika kontrolirano ulazi u svaku šupljinu. Uljevni otvori i razvodni kanali omogućuju gladak i uravnotežen tok te ujednačenu kvalitetu proizvoda.
Postoje različite vrste kapija i trkača u sustavu trčanja sprue. Na primjer, podrunner može grana off vodećeg trkača, pružajući precizniju kontrolu nad distribucijom materijala u više kalupa.
Korištenjem podtručnika olakšava se fino uravnavanje procesa punjenja, smanjenje ciklusa i poboljšanje ukupne učinkovitosti oblikovanja.
Prilikom projektiranja sproe trkačkog sustava nužno je uzeti u obzir uravnoteženi protok. To znači da rastopljeni materijal treba istovremeno doći do svake šupljine, s jednakim tlakom i volumenom, što rezultira dosljednim punjenjem i jedinstvenim hlađenjem svih dijelova unutar kalup.
Evo nekih ključnih čimbenika koje treba uzeti u obzir u sprue trkačkim sustavima:
- Dimenzije trkača: Promjer, dužina i oblik trkača treba pažljivo dizajnirati za održavanje uravnoteženog protoka i minimizirati pad tlaka.
- Vrsta i veličina uljevnog otvora: Odaberite odgovarajući uljevni otvor za svoju primjenu uzimajući u obzir čimbenike kao što su dizajn dijela, materijal i željene značajke toka. Provjerite je li otvor odgovarajuće veličine kako bi tok materijala ostao ujednačen.
- Uravnoteženi protok: Optimizirati sprue i trkač dizajn kako bi se postigao uravnotežen protok kroz sve šupljine, osiguravajući ujednačeno punjenje i hlađenje.
Zapamtite, učinkovit sustav trčanja sprue je od presudne važnosti za uspješno ubrizgavanje. Razmatrajući svaki od tih čimbenika pažljivo, možete dizajnirati sustav koji nudi željenu ravnotežu protoka materijala i poboljšava učinkovitost i kvalitetu vaših oblikovanih dijelova.
Izazovi i rješenja u dizajnu spruea
Pravilno je dizajniranje spruesa od ključne važnosti za postizanje kvalitetnih proizvoda i učinkovitog procesa. Ovaj dio će razmotriti neke zajedničke izazove u dizajnu i mogućim rješenjima.
Jedan od glavnih izazova na koje se možete susresti u dizajnu sprue je pad tlaka. Budući da plastika teče kroz sprue, njegova brzina mora se upravljati kako bi se smanjio gubitak tlaka i osigurati optimalnu stopu protoka.
Rješenje za ovaj izazov je odabir prave veličine sprue i oblika koji omogućuje optimalni protok i smanjuje otpor.
Drugi problem koji se može pojaviti je nedovoljan volumen u sprue, što dovodi do lošeg izbacivanja i formiranja praznina u završenim dijelovima. Rešavanje ovog problema zahtijeva pažljivo računanje potrebnog volumena materijala i prilagođavanje dizajna sprue da ga smjesti. Osim toga, korištenje pravilnog sustava izbacivanja će spriječiti djelomično deformiranje i osigurati jedinstveno hlađenje diljem dijela.
Regulacija protoka materijala u sprue također može pomoći izbjeći tragove umivaonika i ratne stranice u ubrizganim dijelovima.
Možda ćete morati prilagoditi protok brzinom optimizirajući promjer sprue je, veličinu trkača, i mjesto kapije kako bi se to.
Što se tiče materijalnog otpada i održivosti, dizajn sprue igra značajnu ulogu. Optimizacija dizajna može smanjiti količinu materijala koji treba premještati, što štedi resurse i poboljšava učinkovitost. Provedba hladnog trkačkog sustava za lako regindabilne materijale također može smanjiti otpad.
Rešavajući ove probleme odgovarajućim prilagodbama dizajna i optimizacijom, možete osigurati proizvodnju visokokvalitetnih plastičnih dijelova i poboljšati ukupnu učinkovitost procesa oblikovanja injekcije.
Česta pitanja
1. Koje su vrste trkača u injekciji oblikovanje?
U brizganju postoje dvije glavne vrste razvodnih kanala: hladni i vrući. Hladni razvodni kanali jednostavni su kanali unutar kalupa koji vode rastaljenu plastiku od uljevnog kanala do šupljine kalupa. Mogu biti izrađeni od istog materijala kao i kalup pa se hlade dok se plastika skrućuje, što olakšava vađenje dijela iz kalupa.
Vrući razvodni kanali, s druge strane, složeniji su sustavi projektirani tako da rastaljena plastika zadrži željenu temperaturu na putu od uljevnog kanala do šupljine kalupa. Obično uključuju grijače ili grijaće elemente koji održavaju ujednačenu temperaturu, smanjuju otpad materijala i povećavaju ukupnu učinkovitost postupka.
2. Kako se sprue razlikuje od trkača u procesu oblikovanja?
Dok su i sprue i trkač kanali koji prevoze rastopljenu plastiku u procesu ubrizgavanja, oni služe različite funkcije. Sprue je početni vertikalni prolaz koji povezuje mlaznicu stroja za ubrizgavanje kalupa šupljine.
Za razliku od toga, trkač je kanal koji distribuira plastiku na više šupljina ili različite dijelove kalup. Sprue služi kao ulazna točka za rastopljenu plastiku, dok je trkačeva primarna uloga je da raspodijeli materijal ravnomjerno kroz kalup.
3. Kakvu ulogu Sprue igra u kastingu?
U lijevanju uljevni kanal ima ulogu sličnu onoj u brizganju. To je okomiti prolaz kojim se tekući materijal, primjerice rastaljeni metal ili plastika, uvodi u kalup. Uljevni kanal stvara put kojim materijal dolazi do šupljine kalupa, čime se osigurava ravnomjerno punjenje te smanjuje mogućnost nedostataka i mjehurića zraka u gotovom dijelu. Time se smanjuje višak materijala i otpad.
U mnogim procesima ulivanja, sprue također pomaže kontrolirati protok rastopljenog materijala kroz mlaznicu stroja za ubrizgavanje, što ga čini kritičnom komponentom u stvaranju visokokvalitetnih livanih dijelova.
4. Koji je značaj sprue oblika?
Obrazac sprue značajno utječe na učinkovitost i kvalitetu procesa ubrizgavanja. Dobro osmišljena sprue treba minimizirati materijalni otpad, olakšati glatki protok rastopljene plastike, i smanjiti rizik od defekta, kao što su praznine, umivaone oznake, i ratna stranica u završnom dijelu. Obično, stavljanje sprue na najdeblji dio dijela bi bilo najbolje, omogućuje učinkovito punjenje šupljine. Namazani ili konusni oblik može pomoći u minimiziranju tlaka, dok materijal teče kroz sprue, osiguravajući glađi i kontroliraniji postupak ubrizgavanja.
5. Kako buđasta šprica funkcionira?
Ubrizgavanje kalupa ključna je komponenta u procesu ubrizgavanja, koja povezuje mlaznicu stroja za ubrizgavanje s sustavom trkača. Oblikuje sučelje između šobe stroja za ubrizgavanje i sprue, čime se omogućuje čvrsto zatvaranje i sprječavanje curenja ili gubitka materijala.
Čahura uljevnog kanala omogućuje učinkovit i precizan prijenos rastaljene plastike iz cijevi stroja za brizganje u uljevni kanal kalupa, smanjuje otpad i osigurava da materijal u željenom stanju stigne do šupljine kalupa radi optimalne proizvodnje dijela.
Naručite plastične dijelove u bulku
Ne brine vas kvaliteta plastičnog spruea kada se bavite s nama. Možete naručiti visokokvalitetne plastične injekcije od nas. Bez obzira na Vašu lokaciju, mi brzo isporučujemo, prema našem dogovoru.
Pošaljite nam poruku putem obrasca za korisnike na web stranici da naručite danas.







