
Литье под давлением — это производственный процесс, при котором пластиковые детали получают путем впрыска расплавленного материала в пресс-форму. Один из важных компонентов этого процесса — пластиковый литник, необходимый для успешного изготовления деталей. Литник, часто изготовленный из полистирола или поливинилхлорида, служит каналом, по которому жидкий материал поступает в пресс-форму и направляется к полостям деталей, где затвердевает.
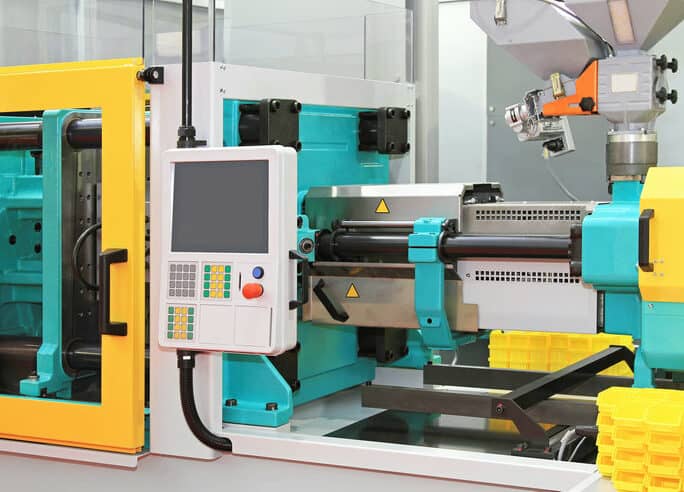
Для эффективного проектирования и производства формованных деталей важно понимать функцию пластикового литника. Обычно он соединен с системой литниковых каналов и впускных литников, которые направляют и регулируют поток расплавленного материала в полости пресс-формы. Расположение литника в самом толстом сечении детали может обеспечить оптимальное заполнение полости и снизить риск таких дефектов, как пустоты, следы усадки и коробление.
Основные выводы
- Пластиковый литник необходим для направления расплавленного материала в пресс-форму при литье под давлением.
- Литник соединяется с разводящими каналами и впусками, обеспечивая управление потоком материала и высокое качество деталей.
- Расположение серпы на самой толстой части формованного продукта сводит к минимуму дефекты и повышает эффективность.
Понимаешь ли ты, какова ее роль?
При литье под давлением литник играет важную роль, направляя расплавленный пластик в камеру пресс-формы. Это канал, соединяющий сопло машины для литья под давлением с полостью пресс-формы. Литник обеспечивает эффективное и равномерное течение расплава, сводя к минимуму дефекты и помогая получать стабильный результат.
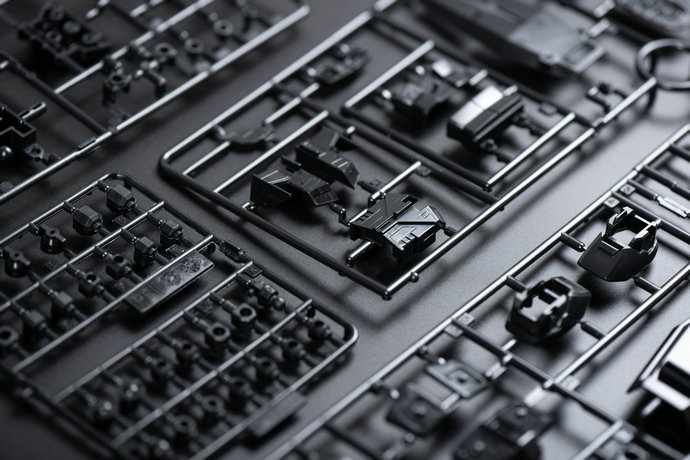
Литник работает совместно с другими компонентами, такими как литниковые каналы и впускные литники. Литниковый канал — это система распределения, направляющая расплавленный пластик от литника к каждой полости пресс-формы. Она обеспечивает равномерный и контролируемый поток пластика ко всем участкам, способствуя правильному заполнению и формованию.
При определении диаметра скобки необходимо учитывать размеры и толщину формованного элемента. Диаметр должен быть достаточно большим, чтобы обеспечить наличие расплавленного пластика, но не настолько большим, чтобы создать избыточное давление и вызвать дефекты. Он, как правило, должен быть стерты и постепенно сжиматься до конца, с тем чтобы сократить количество используемого материала и обеспечить более плавный поток.
При использовании литника важным компонентом является литниковая втулка. Она удерживает литник и обеспечивает правильное совмещение с пресс-формой. Обычно втулку крепят двумя болтами, чтобы предотвратить ее отсоединение из-за высокого давления впрыска. Кроме того, она помогает обеспечить точный и равномерный впрыск расплавленного пластика в пресс-форму.
Процесс впрыскивания и скрута
При литье пластиковых деталей расплавленный пластик проходит через литник — канал, соединяющий узел впрыска с полостью пресс-формы. Он служит основным входом, через который расплав поступает в полости пресс-формы.
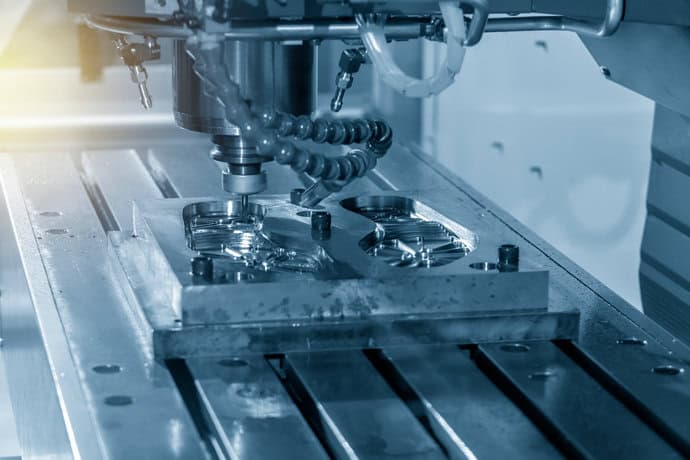
Во время процесса узел впрыска нагревает пластик до расплавленного состояния. Затем он проталкивает материал через литник, направляя его в полости пресс-формы. По мере охлаждения и затвердевания материал принимает форму детали, заданную конструкцией пресс-формы.
Оптимизируя дизайн и расположение серпы, вы можете сократить время цикла, свести к минимуму материальные отходы и предотвратить такие части дефектов, как измельчение или следы поглотителя, которые могут возникнуть, когда материал не заполняет пятна равномерно.
При проектировании литника и полости пресс-формы учитывайте следующие моменты:
- Расположение лопатки: Поместить строку на самую толстую часть части для эффективного заполнения полости и предотвращения пористости или дефектов.
- Диаметр лопатки: обеспечить, чтобы серва была достаточно большой, чтобы обеспечить адекватный поток, но не настолько большой, чтобы она вызывала чрезмерные падения давления или проблемы со снижением давления.
- Длина литника: отрегулируйте её, чтобы сбалансировать давление впрыска и свести к минимуму риск преждевременного застывания материала или недолива.
Учет этих факторов позволит правильно включить литник в процесс литья под давлением и получать качественные пластиковые детали. Помните, что основная задача литника — обеспечить плавное и эффективное течение расплавленного пластика от узла впрыска к полости пресс-формы. Поэтому внимательно отнеситесь к конструкции и размерам литника, чтобы добиться успеха в литье под давлением.
Проектирование и формирование пластика
В этом разделе вы узнаете о конструкции и формировании литника при литье пластмасс под давлением.
Прежде всего, необходимо правильно спроектировать литник, чтобы обеспечить оптимальное течение расплавленного пластика. Для облегчения извлечения из пресс-формы после затвердевания литнику требуется уклон — небольшой угол.
Чем больше угол уклона, тем проще извлечь литник из пресс-формы. Уклон также помогает уменьшить сопротивление на этапе заполнения, обеспечивая более плавное течение расплавленного пластика.
Поступив в пресс-форму, расплавленный пластик направляется от литника к отдельным полостям через систему литниковых каналов. Эту систему необходимо тщательно проектировать, поскольку она влияет на качество и однородность готовых формованных деталей.
Для достижения нужного распределения материала можно использовать различные типы впусков, например кромочные, веерные или туннельные. Размеры и формы впусков различаются, поэтому крайне важно выбрать тип, подходящий для конкретной задачи.
Например, кромочные впуски тонкие и узкие, поэтому они обеспечивают чистое и ровное отделение формованной детали от литника. Веерные впуски, напротив, имеют более широкое отверстие, позволяя расплавленному пластику течь равномернее.
Благодаря этому полости пресс-формы заполняются равномернее, что снижает вероятность усадки материала и коробления. Туннельные литники обычно применяют при формовании более сложных или деликатных деталей, поскольку они обеспечивают точный контроль течения расплавленного пластика.
При проектировании следует также учитывать затвердевание пластика внутри литника. В пресс-форму необходимо встроить подходящие каналы охлаждения, чтобы обеспечить правильное охлаждение материала. Это помогает предотвратить дефекты и повысить общее качество готовой детали.
Системы " Sprue Runner "
В литье под давлением система литника и литниковых каналов имеет ключевое значение для распределения расплавленного пластика по пресс-форме и его подачи в каждую полость.
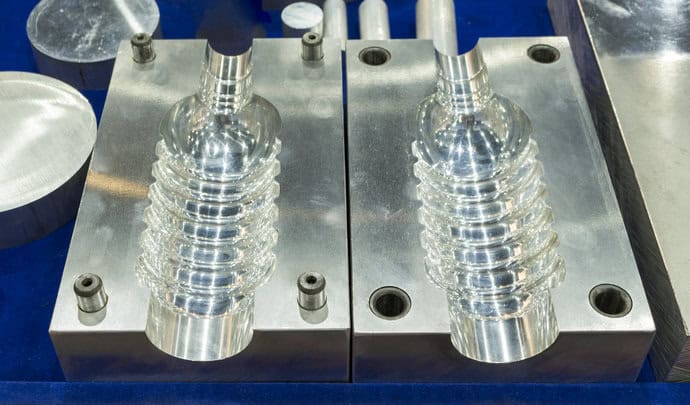
Поступая в пресс-форму через литник, расплавленный пластик проходит по литниковым каналам. Эти каналы подают материал к впускным литникам — отверстиям, через которые пластик контролируемо поступает в каждую полость. Впускные литники и литниковые каналы обеспечивают плавное и сбалансированное течение материала, что способствует стабильному качеству изделий.
В системе литника и разводящих каналов могут применяться разные типы впусков и каналов. Например, дополнительный разводящий канал может отходить от основного, обеспечивая более точный контроль распределения материала в многогнёздной пресс-форме.
Использование субруководителей облегчает отладку процесса заполнения, сокращая продолжительность цикла и повышая общую эффективность формирования.
При проектировании системы литника и литниковых каналов необходимо обеспечить сбалансированное течение. Это означает, что расплавленный материал должен одновременно поступать в каждую полость пресс-формы под одинаковым давлением и в одинаковом объеме. В результате все детали будут равномерно заполняться и охлаждаться.
Вот некоторые ключевые факторы, которые следует учитывать в системах побегов:
- Размеры разводящих каналов: их диаметр, длину и форму необходимо тщательно проектировать, чтобы поддерживать сбалансированный поток и сводить к минимуму потери давления.
- Тип и размер врат: Выберите соответствующие врата для приложения с учетом таких факторов, как конструкция частей, материал и желаемые характеристики потока. Убедитесь, что размер врат подходит для поддержания постоянного потока материала.
- Сбалансированный поток: оптимизируйте конструкцию литника и разводящих каналов, чтобы добиться равномерного течения во всех полостях пресс-формы и обеспечить их равномерное заполнение и охлаждение.
Помните: эффективная система литника и разводящих каналов жизненно важна для успешного литья под давлением. Тщательно учитывая каждый из этих факторов, вы сможете спроектировать систему с нужным балансом потока материала и повысить эффективность и качество формованных деталей.
Проблемы и решения в дизайне строений
Правильное проектирование литников необходимо для выпуска качественных изделий и эффективного производственного процесса. В этом разделе рассмотрены распространенные сложности проектирования литников и возможные решения.
Одной из главных проблем, с которыми вы можете столкнуться при проектировании сериала, является падение давления. По мере того, как пластик проходит через серу, его скорость должна быть обеспечена для сведения к минимуму потери давления и обеспечения оптимального расхода потока.
Решение этой проблемы заключается в выборе правильного размера и формы серпы, которые позволяют обеспечить оптимальное движение и уменьшают сопротивление.
Еще одна возможная проблема — недостаточный объем литника, из-за чего изделие может плохо выталкиваться, а в готовых деталях образуются пустоты. Чтобы решить эту проблему, необходимо тщательно рассчитать требуемый объем материала и скорректировать конструкцию литника. Кроме того, правильно спроектированная система выталкивания предотвратит деформацию детали и обеспечит ее равномерное охлаждение.
Регулирование потока материала в литнике также помогает избежать утяжин и коробления деталей, изготовленных литьём под давлением.
Для этого может потребоваться отрегулировать скорость потока, оптимизировав диаметр литника, размер разводящих каналов и расположение впусков.
Что касается материальных отходов и устойчивости, то значительную роль играет проектирование стружек. Оптимизация конструкции может уменьшить количество материалов, которые должны быть заземлены, что позволит сэкономить ресурсы и повысить эффективность.
Решая эти вопросы с надлежащей корректировкой конструкции и оптимизацией, вы можете обеспечить производство высококачественных пластмассовых деталей и повысить общую эффективность процесса закачки.
Часто задаваемые вопросы
1. Какие бывают типы разводящих каналов при литье под давлением?
В литье под давлением используют два основных типа литниковых каналов: холодные и горячие. Холодноканальные каналы — это простые каналы внутри пресс-формы, направляющие расплавленный пластик от литника к полости. Их можно изготовить из того же материала, что и пресс-форму. Поэтому они охлаждаются по мере затвердевания пластика, облегчая извлечение детали из формы.
Горячеканальные системы, напротив, сложнее: они поддерживают нужную температуру расплавленного пластика во время движения от литника к полости пресс-формы. Обычно они включают нагреватели или нагревательные элементы для поддержания стабильной температуры, что сокращает расход материала и повышает общую эффективность процесса.
2. Каким образом сТРУ отличается от спасателя в процессе формования?
Хотя литник и литниковый канал в процессе литья под давлением служат для транспортировки расплавленного пластика, их функции различаются. Литник — это первоначальный вертикальный канал, соединяющий сопло машины для литья под давлением с полостью пресс-формы.
Литниковый канал, напротив, распределяет пластик по нескольким полостям или разным участкам пресс-формы. Литник служит входом для расплавленного пластика, а основная задача канала — равномерно распределить материал по пресс-форме.
3. Какую роль играет Спру в кастинге?
В литейном производстве литник выполняет функцию, аналогичную его назначению при литье под давлением. Это вертикальный канал, по которому жидкий материал, например расплавленный металл или пластик, подается в форму. Литник создает путь для материала в полость и обеспечивает ее равномерное заполнение, помогая получить деталь без дефектов и воздушных пузырей. Это также сокращает излишек материала и отходы.
Во многих процессах литья литник также помогает управлять потоком расплавленного материала через сопло литьевой машины, поэтому он играет важную роль в изготовлении качественных отливок.
4. Какое значение имеет форма стручки?
На эффективность и качество процесса инжекторной формации существенно влияет форма гранулы. Хорошо продуманная гранулировка должна свести к минимуму материальные отходы, облегчить плавный поток расплавленного пластика и уменьшить риск возникновения дефектов, таких, как пористость, поглотительные отметины и борозды в конечной части. Как правило, лучше всего было бы поместить гравировку в самую толстую часть части, что позволяло бы эффективно заполнять полость. Изогнутая или коническая форма может помочь свести к минимуму падение давления по мере прохождения материала через скру, обеспечивая более плавный и более контролируемый процесс впрыска.
5. Как работает литниковая втулка пресс-формы?
Литниковая втулка — важный компонент процесса литья под давлением, соединяющий сопло машины с литниковой системой пресс-формы. Она образует сопряжение между соплом машины и литником, обеспечивая герметичное соединение и предотвращая утечки и потери материала.
Литниковая втулка обеспечивает эффективную и точную передачу расплавленного пластика из шланга машины для литья под давлением во впускной литник пресс-формы. Это сокращает отходы и обеспечивает поступление материала в полость в нужном состоянии для оптимального изготовления детали.
Заказать пластмассовые части навалом
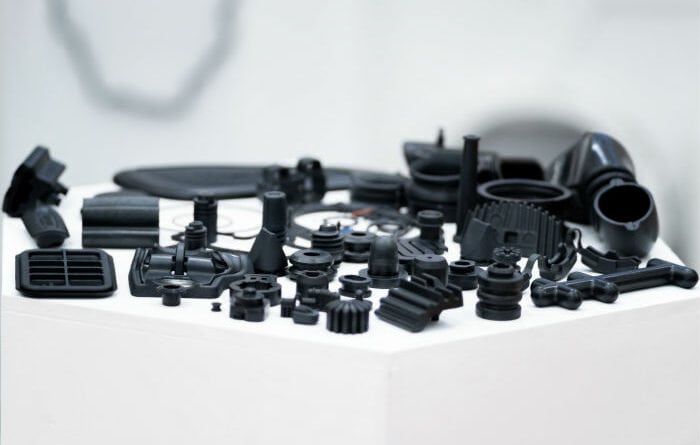
С нами вам не придётся беспокоиться о качестве пластикового литника. Заказывайте у нас высококачественные пластиковые детали, изготовленные литьём под давлением. Где бы вы ни находились, мы обеспечим быструю доставку в соответствии с договорённостями.
Пожалуйста, отправьте нам сообщение с помощью контактного бланка клиента на сайте для заказа сегодня.







