
Шприцването е производствен процес за изработване на пластмасови детайли, при който разтопен материал се впръсква във форма. Леякът за пластмаса е съществен елемент от процеса и е необходим за успешното производство на детайлите. Обикновено изработен от полистирен или поливинилхлорид, леякът служи като канал, по който течният материал навлиза във формата и достига гнездата на детайлите, където се втвърдява.
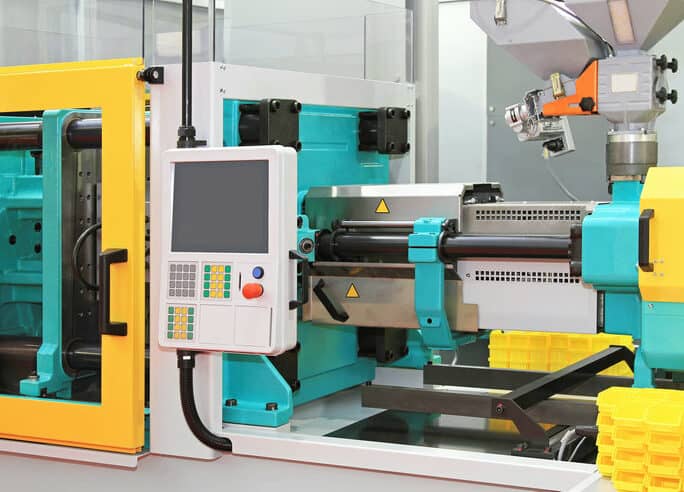
Разбирането на функцията на леяка за пластмаса е от съществено значение за ефективното проектиране и производство на формовани детайли. Леякът обикновено е свързан с мрежа от леякови канали и затвори, които насочват и управляват потока на разтопения материал към гнездата на формата. Разполагането му в най-дебелата част на детайла може да осигури оптимално запълване на гнездата и да намали риска от дефекти като кухини, хлътвания и деформации.
Основни изводи
- Пластмасова пръска е от съществено значение за насочване на разтопения материал в мухла в процеса на инжектиране.
- Спрю се свързва с тичащи и порти, за да управлява материалния поток и оптимизира качеството на частите.
- Поставянето на пръчка в най-дебелата част на моделирания продукт намалява дефектите и подобрява ефективността.
Разбиране на Спрай и ролята му
При шприцването леякът е важен за насочването на разтопената пластмаса към камерата на формата. Това е канал, който свързва дюзата на машината за шприцване с гнездото на формата. Леякът осигурява ефективно протичане на разтопената пластмаса, свежда дефектите до минимум и подпомага получаването на еднороден краен продукт.
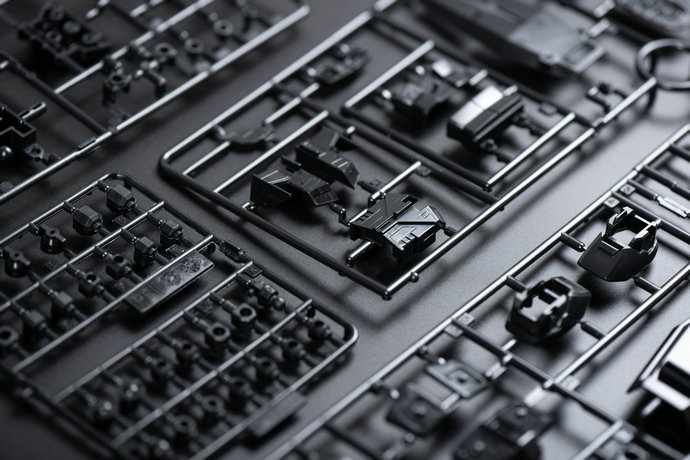
Леякът работи съвместно с други компоненти, например леяковия канал и затворите. Леяковият канал е разпределителна система, която отвежда разтопената пластмаса от леяка към всяко гнездо във формата. Така до всеки детайл достига равномерен и контролиран поток пластмаса, което подпомага правилното запълване и оформяне.
При определяне на диаметъра на пръскане, от съществено значение е да се обмисли размера и дебелината на моделираната част. Диаметърът трябва да бъде достатъчно голям, за да се удостои с потока на разтопената пластмаса, но не толкова голям, че да се създаде прекомерно налягане и да се предизвикат дефекти. Тя обикновено е проектирана да бъде сцепена, постепенно става по-тесна към края, за да се намали количеството на използваните материали и да се осигури по-гладък поток.
Втулката на леяка е друг важен компонент при използването му. Тя закрепва леяка и поддържа правилното му подравняване с формата. Обикновено се фиксира с два болта, за да не се разхлаби под действието на високото налягане на впръскване. Втулката също така помага за точното и равномерно впръскване на разтопената пластмаса във формата.
Инжекционно завиване процес и спрю
При шприцване на пластмасови детайли разтопената пластмаса преминава през леяк — канал, който свързва инжекционния възел с гнездото на формата. Той служи като основен вход, през който разтопеният материал достига гнездата във формата.
По време на процеса инжекционният възел нагрява пластмасата, докато тя се разтопи. След това я избутва през леяка, който насочва потока към гнездата на формата. Когато материалът се охлади и втвърди, той приема формата на детайла, зададена в конструкцията на матрицата.
Чрез оптимизиране на дизайна и местоположението на sprue можете да намалите времето на цикъла, да минимизирате материалните отпадъци и да предотвратите частичните дефекти като изкривяване или мивки, които могат да възникнат, когато материалът не запълва кариерите еднакво.
При проектирането на леяка и гнездото на формата имайте предвид следните съображения:
- Местоположение на пръскане: Поставяне на пръскане в най-дебелата секция на частта, за да се запълни ефективно кухината и да се предотвратят празнини или дефекти.
- Диаметър на спрю: Уверете се, че прюзата е достатъчно голяма, за да се позволи адекватен поток, но не толкова голям, че тя причинява прекомерно понижение на налягането или намаляване на проблемите.
- Дължина на леяка: регулирайте я така, че да балансирате налягането на впръскване и да сведете до минимум риска материалът да замръзне преждевременно или гнездото да остане недозапълнено.
Чрез разглеждане на тези фактори, можете успешно да включите спринцовката във вашия инжекционен процес и да постигнете висококачествени пластмасови части. Запомнете, основната функция на пръскачката е да улесни гладкия и ефективен поток от разтопена пластмаса от инжекционната единица във вашата мухла.
Проектиране и формация на пластмасова пръчка
В този раздел ще научите за дизайна и образуването на пластмасова спринцовка при инжектиране.
Първо, за оптимален поток на разтопената пластмаса е важно леякът да бъде правилно проектиран. Той трябва да има конусност, тоест лек наклон, който улеснява отделянето му от формата след втвърдяване.
Колкото по-голяма е конусността, толкова по-лесно леякът се изважда от формата. Конусността също намалява съпротивлението по време на запълването и така осигурява по-плавно протичане на разтопената пластмаса.
След навлизането си във формата разтопената пластмаса преминава от леяка към отделните гнезда чрез леяковата система. Тази разпределителна система трябва да бъде внимателно проектирана, тъй като влияе върху качеството и еднородността на готовите формовани детайли.
За постигане на желаното разпределение на материала могат да се използват различни видове затвори, например странични, ветрилообразни или тунелни. Размерите и формата им са различни, затова е важно да изберете подходящия затвор за конкретното приложение.
Например страничните затвори са тънки и тесни и осигуряват чисто и плавно отделяне на формования детайл от леяка. Ветрилообразните затвори, от друга страна, имат по-широк отвор, който позволява по-равномерен поток на разтопената пластмаса.
Това води до по-равномерно запълване на гнездата на формата и намалява вероятността от свиване на материала или деформация. Тунелните затвори обикновено се използват при формоване на по-сложни или деликатни детайли, тъй като позволяват прецизно управление на потока на разтопената пластмаса.
По време на процеса на проектиране също трябва да се обмисли стабилизирането на пластмасовия материал. Правилните охлаждащи канали трябва да се включат в мухла, като се гарантира, че материалът се охлажда правилно.
Системи с леяк и леякови канали
При шприцването леяково-разпределителната система е от решаващо значение за разпределянето на разтопената пластмаса във формата и достигането ѝ до всяко гнездо.
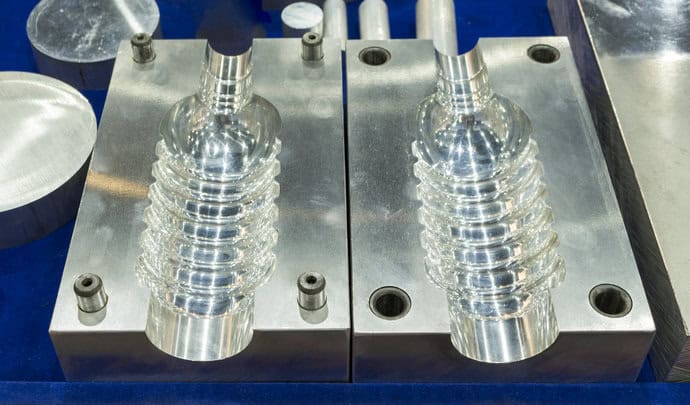
Когато разтопената пластмаса навлезе във формата през леяка, тя преминава в леяковите канали. Те отвеждат материала към затворите — отвори, през които пластмасата постъпва контролирано във всяко гнездо. Затворите и каналите осигуряват плавен и балансиран поток, който допринася за постоянно качество на изделията.
В леяковата система се използват различни видове затвори и канали. Например вторичен леяков канал може да се разклонява от основния и да осигурява по-прецизен контрол върху разпределението на материала във форми с много гнезда.
Използването на поддиригенти улеснява фино регулиране на процеса на пълнене, намаляване на цикълното време и подобряване на цялостната ефективност на оформянето.
При проектирането на леякова система е важно потокът да бъде балансиран. Това означава разтопеният материал да достига едновременно до всяко гнездо на формата при еднакви налягане и обем. Така се осигуряват равномерно запълване и еднородно охлаждане на всички детайли във формата.
Ето някои ключови фактори, които трябва да се обмисли в системите на скруй:
- Размери на леяковите канали: диаметърът, дължината и формата им трябва да бъдат внимателно проектирани, за да се поддържа балансиран поток и да се сведат до минимум загубите на налягане.
- Вид и размер на затвора: изберете подходящия затвор за приложението си, като вземете предвид конструкцията на детайла, материала и желаните характеристики на потока. Уверете се, че размерът му е подходящ за поддържане на постоянен поток на материала.
- Балансиран поток: Оптимизирайте дизайна на пръчиците и беглеца, за да постигнете балансиран поток във всички каюти, като гарантирате единно запълване и охлаждане.
Не забравяйте, една ефикасна система за подплата е жизненоважна за успешно инжектиране. Като се има предвид всеки един от тези фактори внимателно, можете да проектирате система, която предлага желания баланс на материалния поток и подобрява ефективността и качеството на формираните ви части.
Предизвикателства и решения в дизайна
Проектирането на спреите е от съществено значение за постигането на качествени продукти и ефективен процес. В тази секция ще се обсъдят някои общи предизвикателства в дизайна и потенциалните решения.
Едно от основните предизвикателства, които може да се сблъскате в дизайна на sprue е понижение на налягането. Тъй като пластмасата тече през напръчка, неговата скорост трябва да се управлява да се минимизира загубата на налягане и да се гарантира оптимален дебит.
Решение на това предизвикателство е избор на правилния размер и форма на пръчка, която позволява оптимален поток и намалява съпротивата.
Друг проблем, който може да възникне, е недостатъчен обем в пръчката, което води до лошо изхвърляне и образуване на празнини в завършените части. Решаването на този въпрос изисква внимателно изчисляване на необходимия обем на материала и регулиране на дизайна на пръчката, за да го настанят. Освен това, като се използва правилна система за изхвърляне ще се предотврати частично деформация и ще се осигури единно охлаждане в цялата част.
Регулирането на материалния поток в пръска също може да помогне да се избегнат следи от мивки и военни страници в инжектираните части.
За да постигнете това, може да се наложи да регулирате дебита, като оптимизирате диаметъра на леяка, размера на леяковите канали и местоположението на затвора.
По отношение на материали отпадъци и устойчивост, Sprue дизайн играе значителна роля. Оптимизирането на дизайна може да намали количеството на материала, който трябва да бъде пренасочен, който спестява ресурси и подобрява ефективността.
Чрез разглеждане на тези проблеми с правилни корекции на дизайна и оптимизация, можете да осигурите производството на висококачествени пластмасови части и да подобрите цялостната ефективност на вашия процес на инжектиране.
Често задавани въпроси
1. Какви видове леякови канали се използват при шприцване?
В шприцването има два основни вида леякови канали: студени и горещи. Студените леякови канали са прости канали във формата, които отвеждат разтопената пластмаса от леяка към гнездото. Те могат да бъдат изработени от същия материал като формата и затова се охлаждат заедно с втвърдяването на пластмасата, което улеснява изваждането на детайла.
За разлика от тях горещите леякови системи са по-сложни и поддържат разтопената пластмаса при желаната температура по пътя от леяка до гнездото на формата. Обикновено включват нагреватели или нагревателни елементи за поддържане на постоянна температура, което намалява разхода на материал и повишава общата ефективност на процеса.
2. Как се различава спрю в процеса на оформяне?
Леякът и леяковият канал са канали за пренасяне на разтопена пластмаса при шприцване, но функциите им са различни. Леякът е първоначалният вертикален проход, който свързва дюзата на машината за шприцване с кухината на формата.
За разлика от леяка, леяковият канал разпределя пластмасата към няколко гнезда или различни части на формата. Леякът е входната точка за разтопената пластмаса, а основната функция на канала е да разпредели материала равномерно във формата.
3. Каква роля играе Sprue в кастинг?
При леенето леякът изпълнява роля, подобна на тази при шприцването. Това е вертикален проход, през който във формата се подава течен материал, например разтопен метал или пластмаса. Леякът осигурява път на материала към кухината на формата и помага тя да се запълни равномерно, така че готовият детайл да няма дефекти и въздушни мехури. Така се избягват излишният материал и отпадъците.
В много процеси на кастинг, пръчката също помага за контролиране на потока на разтопен материал чрез предпазната дюза на машината за инжектиране, което го прави критичен компонент в създаването на висококачествени отливки.
4. Какво е значението на спрюната форма?
Формулярът на пръскането значително засяга ефективността и качеството на процеса на инжектиране. Добре проектирана пръскачка трябва да минимизира материалните отпадъци, да улесни гладкия поток на разтопената пластмаса и да намали риска от дефекти, като празнини, мивки и военна страница в последната част. Обикновено, поставянето на напръчка в най-дебелата част би било най-добре, като позволява ефективно запълване на кухината. Смалена или конична форма може да спомогне за минимизиране на налягането, тъй като материалът тече през шприца, гарантирайки по-гладък и по-контролиран процес на инжектиране.
5. Как функционира втулката на леяка във формата?
Втулката на леяка е ключов компонент в процеса на шприцване, който свързва дюзата на машината с леяковата система на формата. Тя образува интерфейса между дюзата и леяка, осигурява плътно уплътнение и предотвратява течове или загуба на материал.
Втулката на леяка осигурява ефективно и точно прехвърляне на разтопената пластмаса от маркуча на машината към леяка на формата. Така се намаляват отпадъците и се гарантира, че материалът достига гнездото в необходимото състояние за оптимално производство на детайла.
Поръчка Пластмасови части в масив
Вие нямате притеснения за пластмасово качество, когато се занимавате с нас. Можете да поръчате висококачествени пластмасови инжекционни части от нас. Независимо от вашето местоположение, ние доставяме бързо, съгласно нашето споразумение.
Моля, пратете ни съобщение чрез формуляра за контакт на сайта, за да поръчате днес.







