Ruiskuvalu on valmistusprosessi, jossa muoviosia valmistetaan ruiskuttamalla sulaa materiaalia muottiin. Yksi tämän prosessin olennainen osa on muovinen valukanava, joka on ratkaisevan tärkeä muoviosien onnistuneen valmistuksen kannalta. Valukanava, joka on usein valmistettu polystyreenistä tai polyvinyylikloridista, toimii käytävänä, jonka kautta nestemäinen materiaali saapuu muottiin ja kulkeutuu sieltä osien onteloihin, joissa se jähmettyy.
Muovisuuttimen toiminnan ymmärtäminen on olennaista valettujen osien tehokkaan suunnittelun ja tuotannon kannalta. Suutin on tyypillisesti yhdistetty jakokanavien ja porttien verkkoon, joka ohjaa ja hallitsee sulan materiaalin virtausta muotin onteloihin. Suuttimen sijoittaminen osan paksuimpaan kohtaan voi varmistaa onteloiden optimaalisen täytön, mikä vähentää virheiden, kuten tyhjien kohtien, uppoutumisjälkien ja käyristymien riskiä.
Keskeiset ostokset
- Muovinen syöttöputki on välttämätön sulan materiaalin ohjaamiseksi muottiin ruiskuvaluprosessissa.
- Suutin on yhdistetty jakokanaviin ja portteihin materiaalivirran hallitsemiseksi ja osien laadun optimoimiseksi.
- Valukanavan sijoittaminen muovatun tuotteen paksuimpaan kohtaan minimoi virheet ja parantaa tehokkuutta.
Spruen ja sen roolin ymmärtäminen
Ruiskuvalussa syöttökanava on ratkaisevan tärkeä sulan muovin ohjaamisessa muottipesään. Se on kanava, joka yhdistää ruiskutuskoneen suuttimen muottipesään. Syöttökanava varmistaa, että sula muovi virtaa tehokkaasti ja tuloksellisesti, mikä minimoi viat ja tuottaa tasaisen lopputuotteen.
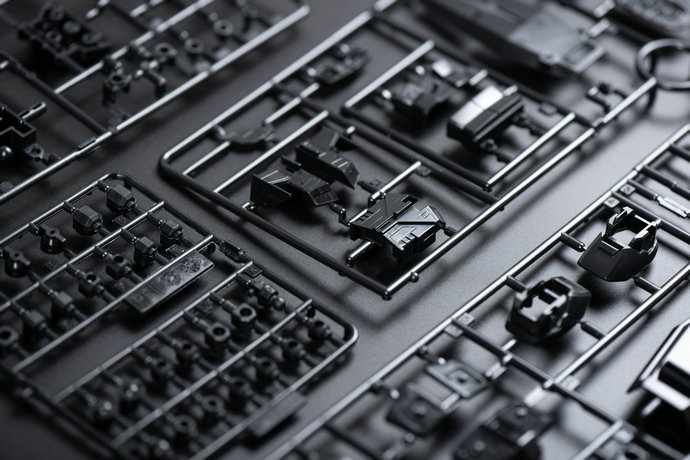
Valukanava toimii yhdessä muiden komponenttien, kuten valukanavan ja porttien, kanssa. Valukanava on jakelujärjestelmä, joka ohjaa sulan muovin valukanavasta muotin jokaiseen onteloon. Tämä varmistaa, että muovi virtaa tasaisesti ja hallitusti jokaiseen osaan, mikä helpottaa täyttöä ja muovausta.
Valukanavan halkaisijaa määritettäessä on tärkeää ottaa huomioon valetun osan koko ja paksuus. Halkaisijan tulee olla riittävän suuri sulan muovin virtauksen mahdollistamiseksi, mutta ei niin suuri, että se aiheuttaa liiallista painetta ja vikoja. Se on tyypillisesti suunniteltu kapenemaan vähitellen loppua kohti, mikä auttaa vähentämään käytetyn materiaalin määrää ja takaa tasaisemman virtauksen.
Ruiskutusholkki on toinen kriittinen osa syöttöruiskua käytettäessä. Se on suunniteltu kiinnittämään syöttöruisku ja ylläpitämään sen oikeaa kohdistusta muottiin. Se kiinnitetään tyypillisesti kahdella pultilla estämään korkeiden ruiskutuspaineiden aiheuttama irtoaminen. Lisäksi syöttöruiskutusholkki auttaa varmistamaan sulan muovin tarkan ja tasaisen ruiskutuksen muottiin.
Ruiskuvaluprosessi ja valukanava
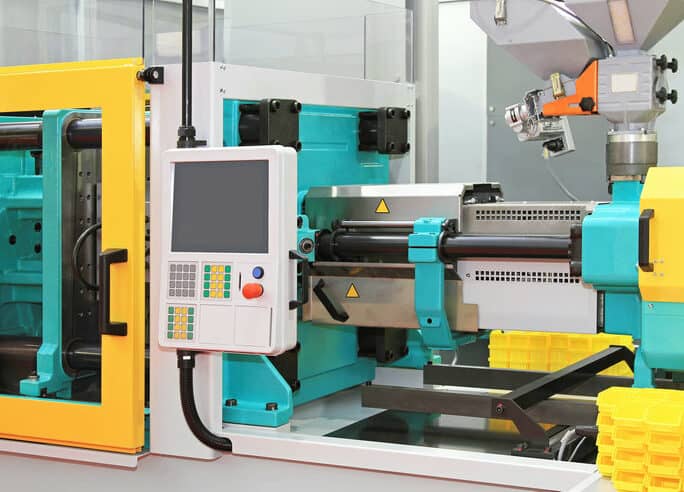
Muoviosien ruiskupuristuksessa sula muovi virtaa syöttökanavan, kanavan tai käytävän, joka yhdistää ruiskutusyksikön muottipesään, läpi. Se toimii ensisijaisena sisääntulokohtana, josta sula materiaali virtaa muotin onteloihin.
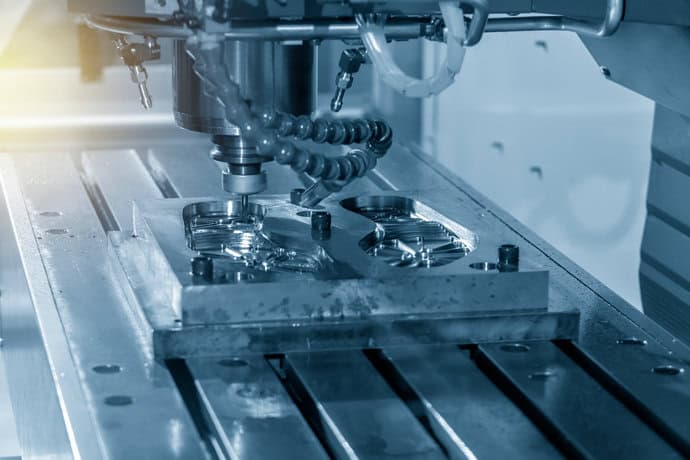
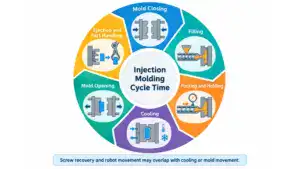
Prosessin aikana ruiskutusyksikkö lämmittää muovimateriaalia, kunnes se saavuttaa sulan tilan. Sitten se pakottaa materiaalin valuputken läpi ja ohjaa virtauksen muottikoloihin. Kun materiaali jäähtyy ja jähmettyy, se muotoutuu muotin suunnittelussa määritellyn osan mukaisesti.
Optimoimalla syöttökanavan suunnittelua ja sijaintia voit lyhentää sykliaikaa, minimoida materiaalihävikkiä ja estää osien vikoja, kuten vääntymistä tai uppoamisjälkiä, joita voi syntyä, kun materiaali ei täytä onteloita tasaisesti.
Suunnitellessasi valukanavaa ja muottipesää, pidä mielessä seuraavat seikat:
- Valukanavan sijaintiAseta valukappale osan paksuimpaan kohtaan täyttääksesi ontelon tehokkaasti ja estääksesi tyhjien kohtien tai vikojen muodostumisen.
- Valukanavan halkaisijaVarmista, että syöttökanavan koko on riittävän suuri riittävän virtauksen mahdollistamiseksi, mutta ei niin suuri, että se aiheuttaa liiallisia painehäviöitä tai kutistumisongelmia.
- Johdinkanavan pituusSäädä syöttöputken pituutta ruiskutuspaineen tasapainottamiseksi ja materiaalin jäätymisen tai lyhyiden ruiskutusten riskin minimoimiseksi.
Näiden tekijöiden huomioiminen auttaa sinua sisällyttämään syöttökanavan ruiskuvaluprosessiisi ja valmistamaan korkealaatuisia muoviosia. Muista, että syöttökanavan ensisijainen tehtävä on helpottaa sulan muovin sujuvaa ja tehokasta virtausta ruiskutusyksiköstä muottipesään. Kiinnitä siis tarkkaa huomiota syöttökanavan suunnitteluun ja mittoihin varmistaaksesi ruiskuvaluprojektisi onnistumisen.
Muovijousien suunnittelu ja muotoilu
Tässä osiossa opit muovisten valukanavien suunnittelusta ja muodostamisesta ruiskuvaluun.
Ensinnäkin on tärkeää varmistaa syöttökanavan oikea suunnittelu sulan muovimateriaalin virtauksen optimoimiseksi. Syötökanava tarvitsee vetoa eli pienen kulman, jotta se irtoaa muotista jähmettymisen jälkeen.
Mitä leveämpi ilmavirtaus on, sitä helpompi on poistaa valukanava muotista. Ilmavirtaus auttaa myös vähentämään vastusta täyttövaiheen aikana, mikä johtaa sulan muovin tasaisempaan virtaukseen.
Muottiin tullessaan sula muovi virtaa valumisputkesta yksittäisiin onteloihin jakojärjestelmän kautta. Tämä jakelujärjestelmä vaatii huolellista suunnittelua, koska se vaikuttaa lopullisten valettujen osien laatuun ja tasalaatuisuuteen.
Halutun materiaalin jakautumisen saavuttamiseksi voidaan käyttää erityyppisiä portteja, kuten reunaportteja, viuhkaportteja tai tunneliportteja. Jokainen porttityyppi vaihtelee kooltaan ja muodoltaan, joten sopivan portin valitseminen tiettyyn käyttötarkoitukseen on ratkaisevan tärkeää.
Esimerkiksi reunaportit ovat ohuita ja kapeita, mikä varmistaa puhtaan ja saumattoman eron valetun osan ja valukanavan välillä. Toisaalta viuhkaporteissa on leveämpi aukko, mikä mahdollistaa sulan muovimateriaalin tasaisemman virtauksen.
Tämä johtaa muottionteloiden tasaisempaan täyttymiseen, mikä vähentää materiaalin kutistumisen tai vääntymisen riskiä. Tunneliportteja käytetään tyypillisesti monimutkaisempien tai herkempien osien muovauksessa, koska ne mahdollistavat sulan muovimateriaalin virtauksen tarkan hallinnan.
Myös muovimateriaalin jähmettyminen syöttökanavassa tulisi ottaa huomioon suunnitteluprosessissa. Muottiin tulisi sisällyttää asianmukaiset jäähdytyskanavat, jotka varmistavat materiaalin asianmukaisen jäähtymisen. Tämä auttaa estämään vikoja ja parantamaan lopullisen osan yleistä laatua.
Sprue Runner Systems
Ruiskuvalussa syöttökanavajärjestelmä on ratkaisevan tärkeää sulan muovimateriaalin jakautumisessa koko muottiin ja lopulta jokaisen ontelon saavuttamisessa.
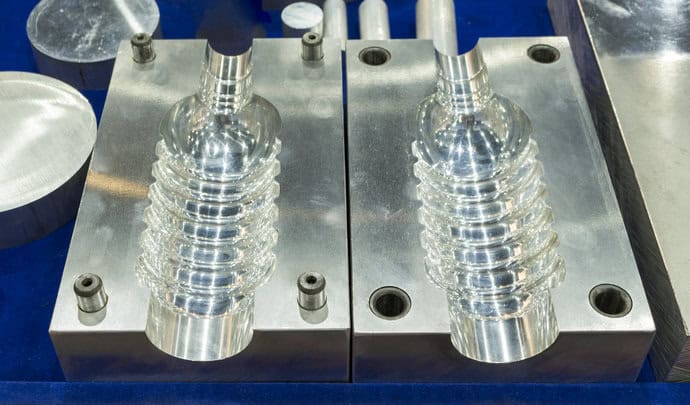
Kun sula muovi tulee muottiin sen läpi sprue, se virtaa juoksijaaJuoksukanavat ovat kanavia, jotka kuljettavat materiaalia portitNämä portit toimivat aukkoina, joiden kautta muovi pääsee hallitusti onteloihin. Portit ja jalasuut edistävät tasaista ja tasapainoista virtausta, mikä takaa tasaisen tuotteen laadun.
Valukanavajärjestelmässä on erityyppisiä portteja ja liukukiskoja. Esimerkiksi alikiskustaja voi haarautua etummaisesta jakokanavasta, mikä tarjoaa tarkemman hallinnan materiaalin jakautumiseen monipesäisissä muoteissa.
Alikulujen käyttö helpottaa täyttöprosessin hienosäätöä, lyhentää sykliaikaa ja parantaa muovauksen yleistä tehokkuutta.
Runkojärjestelmää suunniteltaessa on tärkeää ottaa huomioon tasapainoinen virtausTämä tarkoittaa, että sulan materiaalin tulisi saavuttaa jokainen muottipesä samanaikaisesti, samalla paineella ja tilavuudella, mikä johtaa tasaiseen täyttöön ja kaikkien muotin osien tasaiseen jäähdytykseen.
Tässä on joitakin keskeisiä tekijöitä, jotka on otettava huomioon valumaputkijärjestelmissä:
- Jakokanavien mitat: Jakokanavien halkaisija, pituus ja muoto tulee suunnitella huolellisesti tasapainoisen virtauksen ylläpitämiseksi ja painehäviöiden minimoimiseksi.
- Portin tyyppi ja koko: Valitse sovellukseesi sopiva portti ottaen huomioon tekijät, kuten osan suunnittelu, materiaali ja halutut virtausominaisuudet. Varmista, että portin koko sopii tasaisen materiaalivirtauksen ylläpitämiseksi.
- Tasapainoinen virtaus: Optimoi syöttökanavan ja jakokanavan rakenne tasapainoisen virtauksen saavuttamiseksi kaikissa onteloissa varmistaen tasaisen täytön ja jäähdytyksen.
Muista, että tehokas syöttökanavajärjestelmä on elintärkeä onnistuneelle ruiskuvaluun. Harkitsemalla huolellisesti kaikkia näitä tekijöitä voit suunnitella järjestelmän, joka tarjoaa halutun materiaalivirran tasapainon ja parantaa muovattujen osien tehokkuutta ja laatua.
Haasteita ja ratkaisuja kanavasuunnittelussa
Valukanavien asianmukainen suunnittelu on olennaista laadukkaiden tuotteiden ja tehokkaan prosessin saavuttamiseksi. Tässä osiossa käsitellään joitakin yleisiä valukanavien suunnittelun haasteita ja mahdollisia ratkaisuja.
Yksi suurimmista haasteista, joita saatat kohdata syöttökanavan suunnittelussa, on painehäviö. Kun muovi virtaa syöttökanavan läpi, sen nopeutta on hallittava painehäviön minimoimiseksi ja optimaalisen virtausnopeuden varmistamiseksi.
Ratkaisu tähän haasteeseen on valita oikean kokoinen ja muotoinen syöttökanava, joka mahdollistaa optimaalisen virtauksen ja vähentää vastusta.
Toinen mahdollinen ongelma on syöttökanavan riittämätön tilavuus, joka johtaa huonoon ulostyöntöön ja tyhjien paikkojen muodostumiseen valmiisiin osiin. Tämän ongelman ratkaiseminen edellyttää tarvittavan materiaalimäärän huolellista laskemista ja syöttökanavan rakenteen säätämistä sen mukaan. Lisäksi asianmukaisen ulostyöntöjärjestelmän käyttö estää osan muodonmuutoksen ja varmistaa tasaisen jäähdytyksen koko osassa.
Materiaalin virtauksen säätely syöttölaitteessa voi myös auttaa välttämään uppoamisjälkiä ja vääntymiä ruiskutetuissa osissa.
Saatat joutua säätämään virtausnopeutta optimoimalla syöttökanavan halkaisijan, jakokanavan koon ja portin sijainnin tämän saavuttamiseksi.
Materiaalijätteen ja kestävyyden kannalta syöttökanavan suunnittelulla on merkittävä rooli. Suunnittelun optimointi voi vähentää uudelleenjauhattavan materiaalin määrää, mikä säästää resursseja ja parantaa tehokkuutta. Kylmäkanavajärjestelmän käyttöönotto helposti uudelleenjauhatettaville materiaaleille voi myös vähentää jätettä.
Puuttumalla näihin ongelmiin asianmukaisilla suunnittelumuutoksilla ja optimoinnilla voit varmistaa korkealaatuisten muoviosien tuotannon ja parantaa ruiskuvaluprosessisi kokonaistehokkuutta.
Usein Kysytyt Kysymykset
1. Millaisia juoksuputkia ruiskuvalussa on?
Ruiskuvalussa on kahdenlaisia jakokanavia: kylmä- ja kuumajakokanavia. Kylmäjakokanavat ovat muotin sisällä olevia yksinkertaisia kanavia, jotka ohjaavat sulaa muovia syöttöaukosta muottipesään. Ne voidaan valmistaa samasta materiaalista kuin muotti, ja siksi ne jäähtyvät muovin jähmettyessä, mikä helpottaa osan poistamista muotista.
Toisaalta kuumakanavat ovat monimutkaisempia järjestelmiä, jotka on suunniteltu pitämään sula muovi halutussa lämpötilassa sen kulkiessa syöttöputkesta muottipesään. Ne sisältävät tyypillisesti lämmittimiä tai lämmityselementtejä, jotka ylläpitävät tasaista lämpötilaa, vähentävät materiaalihävikkiä ja parantavat prosessin kokonaistehokkuutta.
2. Miten sprue eroaa runner-putkesta muovausprosessissa?
Vaikka sekä syöttökanava että jakokanava ovat kanavia, jotka kuljettavat sulaa muovia ruiskuvaluprosessissa, niillä on eri tehtävät. Syötökanava on ensimmäinen pystysuora kanava, joka yhdistää ruiskuvalukoneen suuttimen muottipesään.
Sitä vastoin jakokanava on kanava, joka jakaa muovin useisiin onteloihin tai muotin eri osiin. Valukanava toimii sulan muovin sisääntulokohtana, kun taas jakokanavan ensisijainen tehtävä on jakaa materiaali tasaisesti koko muottiin.
3. Mikä on Spruen rooli roolituksessa?
Valamisessa syöttökanavalla on samanlainen rooli kuin ruiskuvaluun. Se on pystysuora kanava, jonka kautta nestemäinen materiaali, kuten sula metalli tai muovi, syötetään muottiin. Syötekanava luo virtausreitin materiaalille muotin onteloon varmistaen, että muotti täyttyy tasaisesti ja että valmiissa osassa ei ole virheitä tai ilmakuplia. Tämä poistaa ylimääräisen materiaalin ja jätteen.
Monissa valimoprosesseissa valukanava auttaa myös hallitsemaan sulan materiaalin virtausta ruiskutuskoneen suuttimen läpi, mikä tekee siitä kriittisen osan korkealaatuisten valettujen osien valmistuksessa.
4. Mikä on syöttökanavan muodon merkitys?
Runko-osan muoto vaikuttaa merkittävästi ruiskuvaluprosessin tehokkuuteen ja laatuun. Hyvin suunnitellun runko-osan tulisi minimoida materiaalihävikki, helpottaa sulan muovin tasaista virtausta ja vähentää vikojen, kuten tyhjien kohtien, uppoutumisjälkien ja vääntymisen, riskiä lopullisessa osassa. Tyypillisesti runko-osan sijoittaminen osan paksuimpaan kohtaan olisi parasta, mikä mahdollistaisi ontelon tehokkaan täyttämisen. Kartiomainen tai kapeneva muoto voi auttaa minimoimaan painehäviöitä materiaalin virratessa runko-osan läpi, mikä varmistaa tasaisemman ja hallitumman ruiskutusprosessin.
5. Miten muottivalun holkki toimii?
Muottikanavan holkki on ruiskuvaluprosessin kriittinen osa, joka yhdistää ruiskutuskoneen suuttimen muotin jakokanavajärjestelmään. Se muodostaa rajapinnan ruiskutuskoneen suuttimen ja kanavan välille, mikä mahdollistaa tiiviin tiivistyksen ja estää vuodot tai materiaalihävikin.
Valuputken holkki varmistaa, että sula muovimateriaali siirtyy tehokkaasti ja tarkasti ruiskutuskoneen letkusta muotin valuputkeen, mikä vähentää jätettä ja varmistaa, että materiaali saavuttaa muotin ontelon halutussa kunnossa optimaalisen osan tuotannon takaamiseksi.
Tilaa muoviosia irtotavarana
Sinun ei tarvitse huolehtia muovisten valuruiskujen laadusta asioidessasi kanssamme. Voit tilata meiltä korkealaatuisia muovisia ruiskuvaluosia. Sijainnistasi riippumatta toimitamme ne nopeasti sopimuksen mukaan.
Lähetä meille viesti sivuston asiakaspalautelomakkeen kautta tilataksesi jo tänään.