
Бризгање пластике је производни процес у коме се пластични делови израђују убризгавањем растопљеног материјала у калуп. Једна од кључних компоненти овог процеса је уливни канал, неопходан за успешно обликовање пластичних делова. Уливни канал, који се често израђује од полистирена или поливинил-хлорида, служи као пролаз којим течни материјал улази у калуп и тече до шупљина у којима се делови обликују и очвршћавају.
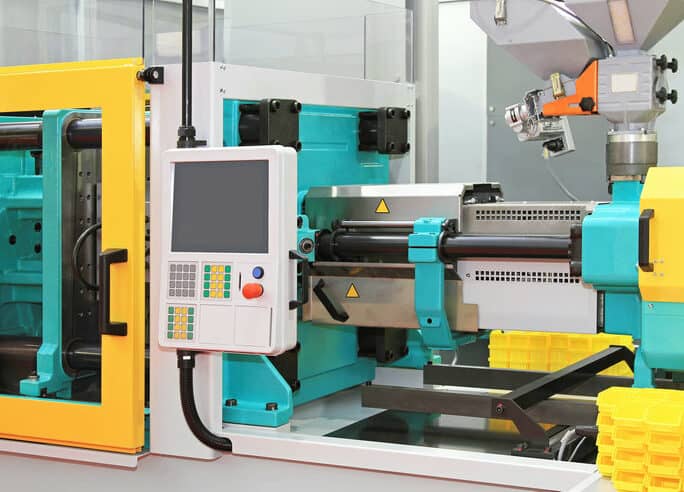
Разумевање функције пластичне шприце је од суштинског значаја за ефикасан дизајн и производњу обликованих делова. Спруе је обично повезана са мрежом тркача и капија које усмеравају и управљају протоком истопљеног материјала у буђне шупљине. Стављање на најдебљи део дела може обезбедити оптимално пуњење шупљине, смањење ризика од недостатака као што су празнине, трагови судопера и ратне странице.
Кључни закључци
- Пластична прскање је од суштинског значаја за усмеравање истопљеног материјала у калуп у процесу убризгавања.
- Прскање се повезује са тркачима и капијама да управља проток материјала и оптимизира квалитет дела.
- Позиција напрскања на најдебљи део обликованог производа минимизира дефекте и побољшава ефикасност.
разумевање улоге Спраја и његове
У обликовању убризгавања, спруе су кључне у усмеравању растопљене пластике у комору са калуповима. То је пролаз који повезује дјузу машине за убризгавање са вагоном. Спруе обезбеђује да се растопљени пластични тече ефикасно и ефективно, минимизује дефекте и производи конзистентан коначан производ.
Прскање ради са другим компонентама, као што су тркач и капије. Тркач је систем дистрибуције који усмерава истопљену пластику од упрскања до сваке шупљине у калупу. Ово обезбеђује да доследан и контролисан проток пластике досеже сваки део, олакшавајући исправно попуњавање и формирање.
Приликом одређивања пречника напрскања, неопходно је размотрити величину и дебљину обликованог дела. Пречник би требало да буде довољно велик да прилагоди проток растопљене пластике, али не толико велики да би створио прекомерни притисак и изазвао дефекте. Обично је дизајниран да се смањује, постепено уже при крају да би се смањила количина коришћеног материјала и обезбедио глађи проток.
Шприц је још једна критична компонента приликом спреја. Намењен је за обезб› ијеђење прскања и одржавање исправног поравнања са калупом. Обично је везан са два шрафца како би се спречило несагласност изазвана високим притиском убризгавања. Такође, грм помаже у обезбеђивању прецизног и доследног убризгавања истопљене пластике у калуп.
Ињекциони м› ијешање процеса и прскање
Током убризгавања како би се створили пластични делови, истопљена пластика тече кроз шприц, канал или пролаз који повезује јединицу за убризгавање са ваглом. То служи као примарна улазна тачка за истопљени материјал који тече у шупљине у калупу.
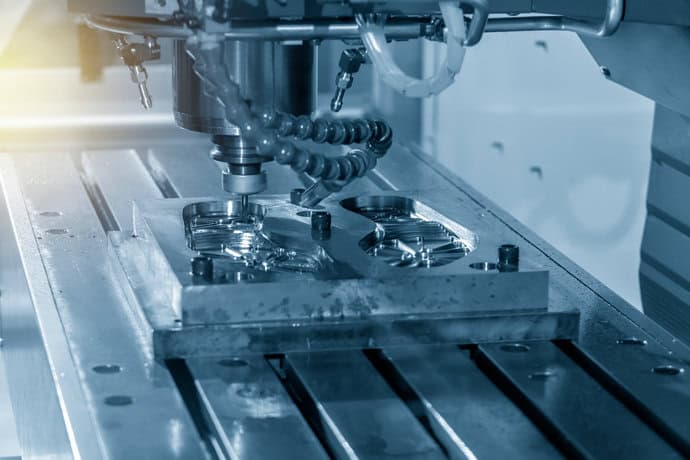
Током процеса, јединица за убризгавање загрева пластични материјал док се не истопи. Затим га потискује кроз уливни канал, који усмерава ток у шупљине калупа. Како се материјал хлади и очвршћава, поприма облик дела предвиђен конструкцијом калупа.
Оптимизовањем дизајна и локације, можете смањити време циклуса, смањење материјалног отпада и спречити дефекте дела, као што су искривљивање или помивање трагова који могу да се појаве када се материјал не попуни униформи.
Приликом дизајнирања шприцева и мувла, имајте на уму следећа питања:
- Локација прскања: Поставите на најдебљи део да би се ефикасно попунила шупљина и спречиле празнине или дефекти.
- Пречник пречника: уверите се да је шприца довољно велика да омогући одговарајући проток, али не толико велики да изазива прекомерни пад притиска или смањење проблема.
- Дужина прскања: прилагодите дужину напрскања да избалансирате притисак убризгавања и минимизирате ризик од смрзавања материјала или кратких пуцања.
Ако обратите пажњу на ове факторе, можете успешно да укључите уливни канал у процес бризгања и добијете висококвалитетне пластичне делове. Имајте на уму да је основна функција уливног канала да омогући несметан и ефикасан проток растопљене пластике од јединице за убризгавање до шупљине калупа. Зато пажљиво одредите конструкцију и димензије уливног канала како бисте обезбедили успех процеса бризгања.
дизајнирање и формирање пластичног прскања
У овом делу ћете научити о дизајну и формирању пластичне шприце у обликовању инјекције.
Најпре треба обезбедити да уливни канал буде правилно конструисан како би се оптимизовао проток растопљене пластике. Уливном каналу је потребан угао нагиба, односно благо закошење, како би се после очвршћавања лакше извадио из калупа.
Што је нацрт шири, лакше је уклонити прскање из калуп. Нацрт такође помаже да се смањи отпор током фазе пуњења, што је довело до глађег протока истопљене пластике.
По уласку у калуп, истопљена пластика тече из прскања до појединачних шупљина кроз систем извођача. Овај систем дистрибуције захтева пажљив дизајн, јер утиче на квалитет и конзистентност коначних обликованих делова.
За постизање жељене расподеле материјала могу се користити различите врсте уливних места, као што су бочна, лепезаста или тунелска. Сваки тип уливног места разликује се по величини и облику, па је важно изабрати одговарајући тип за конкретну примену.
Бочна уливна места су, на пример, танка и уска, што омогућава чисто и неприметно одвајање обликованог дела од уливног канала. Лепезаста уливна места, с друге стране, имају шири отвор и омогућавају равномернији проток растопљене пластике.
То резултира уједињенијим попуњавањем калупа, смањењем шансе за смањење материјала или извртање. Тунелске капије обично се користе при обликовању сложенијих или деликатнијих делова, јер дозвољавају прецизну контролу протока истопљеног пластичног материјала.
Потребно је размотрити и учврстивање пластичног материјала унутар прскалице током процеса дизајна. У калуп треба убацити исправне канале за хлађење, да би се материјал оладио прикладно. Ово помаже у спречавању дефекта и побољшању укупног квалитета завршног дела.
Спреј извођачки системи
У обликовању убризгавања, систем тркача је од суштинског значаја у дистрибуцији истопљеног пластичног материјала кроз калуп, који на крају достиже сваку шупљину.
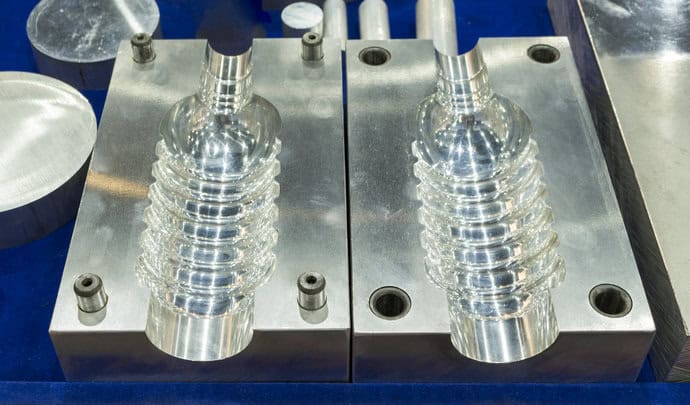
Док истопљена пластика улази у калуп кроз прскање, тече у тркаче. Тркачи су канали који преносе материјал до капије. Ове капије делују као отвор који омогућавају да пластика уђе у сваку шупљину на контролисан начин. Капије и тркачи доприносе глатком и уравнотеженом протоку за доследан квалитет производа.
Постоје различити типови капија и тркача у систему тркача. На пример, подизвођач може да ограничи водећег тркача, дајући прецизнију контролу над расподелом материјала у вишекаплима.
Коришћење под-трчака олакшава фино уклапање процеса пуњења, смањење времена циклуса и побољшање укупне ефикасности обликовања.
Приликом пројектовања система тркача за прскање, неопходно је размотрити избалансиран проток. То значи да истопљени материјал треба истовремено да достигне сваку шупљину мувла, са једнаким притисаком и запремином, што доводи до доследног попуњавања и униформног хлађења свих делова у калуп.
Ево неких кључних фактора које треба размотрити у системима извођача:
- Димензије тркача: пречник, дужина и облик тркача треба пажљиво да се дизајнира да одржи равнотежа протока и минимизира падање притиска.
- Тип и величина уливног места: изаберите одговарајуће уливно место за своју примену, узимајући у обзир конструкцију дела, материјал и жељене карактеристике протока. Уверите се да је величина уливног места погодна за одржавање уједначеног протока материјала.
- Уравнотежен проток: оптимизује дизајн прскања и тркача како би се постигао избалансиран проток кроз све шупљине, обезбеђујући униформно попуњавање и хлађење.
Упамтите, ефикасан систем тркача прскања је од суштинског значаја за успешно убризгавање. Разматрајући сваки од ових фактора пажљиво можете дизајнирати систем који нуди жељену равнотежу протока материјала и побољшава ефикасност и квалитет ваших обликованих делова.
Изазови и решења у дизајну Спраја
Правилно конструисање уливних канала од суштинског је значаја за производњу квалитетних делова и ефикасан процес. У овом одељку разматрају се неки уобичајени изазови при конструкцији уливних канала и могућа решења.
Један од главних изазова на који можете наићи при конструкцији уливног канала јесте пад притиска. Док пластика протиче кроз канал, њена брзина мора да се контролише како би се губитак притиска свео на минимум и обезбедио оптималан проток.
Решење овог изазова је избор праве величине и облика прскања који омогућава оптимални проток и смањење отпора.
Други проблем који може настати је недовољна запремина у прскању, што доводи до лошег избацивања и формирања празнина у завршеним деловима. Решавање овог проблема захтева пажљиво прорачунавање неопходне јачине материјала и прилагођавање дизајна за прилагођавање. Осим тога, коришћење исправног система избацивања спречава деформацију делова и обезбеђује уједињено хлађење у целом делу.
Регулација протока материјала у прскање такође може да помогне да се избегну трагови судопера и ратне странице у убризганим деловима.
Можда ћете морати да прилагодите брзину протока оптимизовањем пречника, величине тркача и локације капије да би то постигли.
Што се тиче материјалног отпада и одрживости, дизајн спој игра значајну улогу. Оптимизација дизајна може смањити количину материјала који треба да се преточи, што уштеди ресурсе и побољша ефикасност.
Решавањем ових проблема одговарајућим прилагођавањем дизајна и оптимизовањем, можете осигурати производњу висококвалитетних пластичних делова и побољшати укупну ефикасност процеса убризгавања.
Често постављана питања
1. & nbsp; Какве су врсте тркача у обликовању инјекције?
Постоје две главне врсте тркача у обликовању ињекције: хладне и вруће тркаче. Хладни тркачи су једноставни канали унутар калуп који директно растопљују пластику из шприцева до буђине шупљине. Могу бити направљени од истог материјала као и калуп, и зато се охлађују док се пластика учвршћује, олакшавајући уклањање дела из калупа.
С друге стране, врући тркачи су сложенији системи пројектовани да одржавају истопљену пластику на жељеној температури док путује од прскања до вале. Они обично укључују грејалице или елементе грејања који одржавају доследну температуру, смањење материјалног отпада и побољшање укупне ефикасности процеса.
2. & nbsp; Како се шприц разликује од тркача у процесу обликовања?
И уливни и разводни канали преносе растопљену пластику током бризгања, али имају различите функције. Уливни канал је почетни вертикални пролаз који повезује млазницу машине за бризгање са шупљином калупа.
За разлику од тога, тркач је канал који дистрибуира пластику на вишеструке шупљине или различите делове муљаже. Спруе служи као улазна тачка за истопљену пластику, док је примарна улога тркача је да дистрибуира материјал равномерно кроз калуп.
3. & nbsp; Коју улогу игра Спруе у ливљењу?
При ливању, у калуп игра сличну улогу као функција у обликовању убризгавања. То је вертикални пролаз кроз који се течни материјал, као што су истопљени метал или пластика, уноси у калуп. Спруе ствара путању протока за материјал да уђе у буђину шупљину, обезбеђујући да се калуп равномерно попуни и да је крајњи део без дефекта и ваздушних мехурића. Ово елиминише вишак материјала и отпад.
У многим процесима ливања, напрскање такође помаже да се контролише проток истопљеног материјала кроз шољу за машину за убризгавање, што га чини критичном компонентом у стварању висококвалитетних одлитаних делова.
4. инбсп; који је значај облика прскања?
Облик шприцева значајно утиче на ефикасност и квалитет процеса обликовања убризгавања. Добро пројектована напрсканица треба да минимизира материјални отпад, олакша глатки проток истопљене пластике, и смањи ризик од дефекта, као што су празнине, трагови потопака и ратна страница у завршном делу. Најбоље би било да се спруе стави на најдебљи део, што омогућава ефикасније попуњавање шупљине.
5. & lt; nbsp; Како буђав спојити функцију?
Шприцање мувла је кључна компонента у процесу убризгавања, повезујући дјузу машине за убризгавање са системом тркача. Формира сучеље између ваде машине за убризгавање и шприце, омогућавајући чврсто запечатљивање и спречавање цурења или губитка материјала.
Шприцање осигурава да се растопљени пластични материјал ефикасно и тачно преноси из црева машине за убризгавање у шприц калупа, смањењем отпада и обезбеђивањем да материјал достигне шупљину калупа у жељеном стању за оптималну производњу.
Поредак пластичних делова у маси
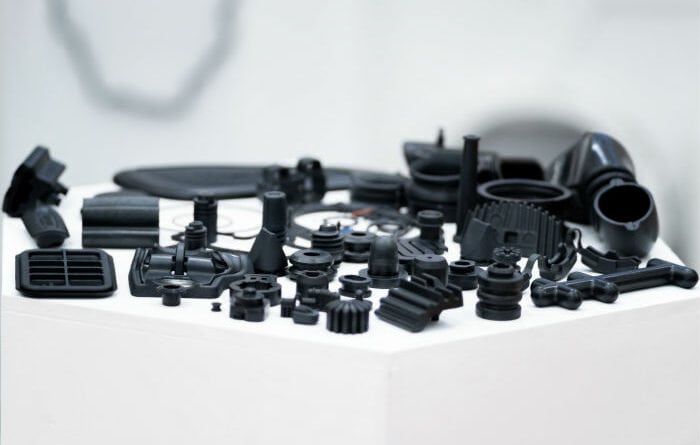
Немате бриге о квалитету пластичне шприце када се бавите нама. Можете наручити од нас висококвалитетне пластичне ињекције. Без обзира на вашу локацију, ми брзо испоручујемо, према нашем договору.
Молим вас, пошаљите нам поруку преко обрасца за контакт са клијентима на сајту да наручите данас.







