
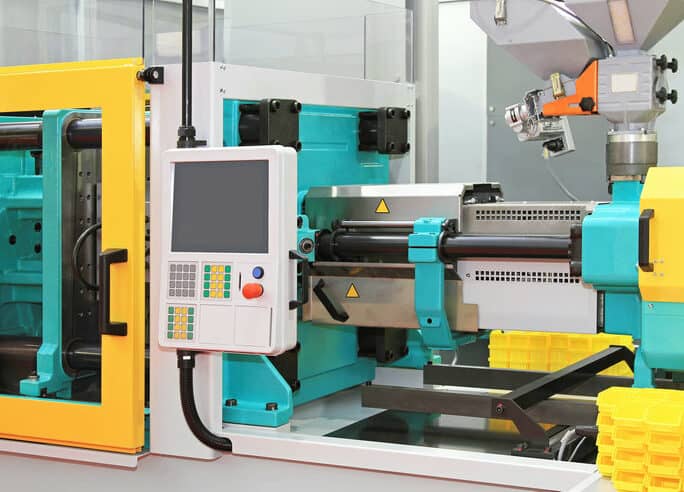
射出成形は、溶融した材料を金型に注入してプラスチック部品を製造する方法です。この工程で欠かせない部品の一つがプラスチック製スプルーで、部品を正常に成形するうえで重要な役割を果たします。ポリスチレンやポリ塩化ビニルで作られることが多いスプルーは、溶融材料が金型に流れ込み、部品キャビティへ到達するための通路です。材料はキャビティ内で固化します。
プラスチック製スプルーの役割を理解することは、成形部品を効率よく設計・製造するうえで欠かせません。スプルーは通常、ランナーとゲートのネットワークにつながっており、溶融材料を金型キャビティへ導き、その流れを調整します。部品の最も厚い部分にスプルーを配置すると、キャビティを適切に充填しやすくなり、ボイド、ヒケ、反りなどの不良リスクを低減できます。
重要なポイント
- 射出成形では、プラスチック製スプルーが溶融材料を金型へ導く重要な役割を果たします。
- スプルーはランナーやゲートにつながり、材料の流れを調整して部品の品質を高めます。
- 成形品の最も厚い部分にスプルーを配置すると、不良を抑え、生産効率を向上できます。
スプルーの概要と役割
射出成形では、溶融プラスチックを金型キャビティへ導くスプルーが重要です。射出成形機のノズルと金型キャビティをつなぐ通路として機能します。スプルーによって溶融プラスチックが効率よく流れ、不良を抑えながら安定した品質の製品を成形できます。
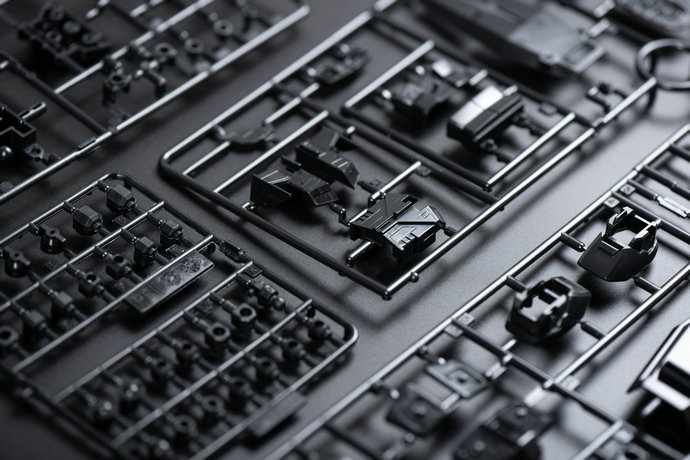
スプルーは、ランナーやゲートなどの部品と連携して機能します。ランナーは、溶融プラスチックをスプルーから金型内の各キャビティへ導く分配経路です。これにより、すべての部位にプラスチックが安定して制御された状態で供給され、適切な充填と成形が可能になります。
スプルーの直径を決める際は、成形品のサイズと厚さを考慮する必要があります。溶融プラスチックが流れるのに十分な大きさを確保しつつ、過剰な圧力や不良を招くほど大きくならないようにします。一般に、スプルーは先端に向かって徐々に細くなるテーパー形状に設計します。これにより、使用材料を減らし、流れを滑らかにできます。
スプルーブッシュも、スプルーを使用する際の重要な部品です。スプルーを固定し、金型との適切な位置合わせを保つよう設計されています。射出圧力が高いときに外れないよう、通常は2本のボルトで固定します。また、溶融プラスチックを金型へ正確かつ安定して射出するのにも役立ちます。
射出成形プロセスとスプルー
プラスチック部品を射出成形する際、溶融プラスチックは射出ユニットと金型キャビティをつなぐ流路であるスプルーを通ります。スプルーは、溶融材料が金型内のキャビティへ流れ込むための主要な入口です。
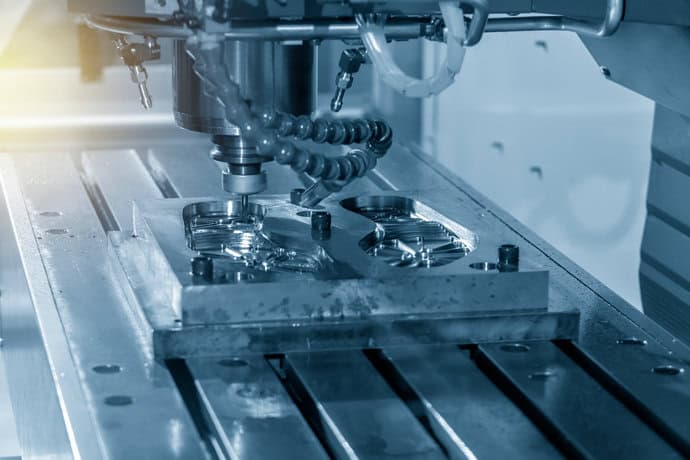
工程では、射出ユニットがプラスチック材料を溶融状態になるまで加熱します。次に、材料をスプルーへ押し出し、金型キャビティへ導きます。材料は冷えて固化すると、金型設計で指定された部品形状になります。
スプルーの設計と位置を最適化すれば、成形サイクルを短縮し、材料の無駄を抑えられます。また、材料がキャビティに均一に充填されない場合に生じる反りやヒケなどの不良も防止できます。
スプルーと金型キャビティを設計する際は、次の点を考慮してください。
- スプルーの位置: キャビティを効果的に充填し、ボイドや欠陥を防ぐため、スプルーは部品の最も厚い部分に配置します。
- スプルー径: 十分な流動性を確保できる大きさにしつつ、圧力損失や収縮の問題が過度に生じないようにします。
- スプルー長さ: 射出圧力とのバランスを取り、材料の凍結やショートショットのリスクを最小限に抑えるよう、スプルーの長さを調整します。
これらの要素に配慮すれば、スプルーを射出成形工程に適切に取り入れ、高品質なプラスチック部品を製造できます。スプルーの主な役割は、射出ユニットから金型キャビティへ溶融プラスチックを滑らかかつ効率よく流すことです。射出成形を成功させるため、スプルーの設計や寸法に十分注意しましょう。
プラスチックスプルーの設計と形成
このセクションでは、射出成形におけるプラスチック製スプルーの設計と成形について解説します。
まず、溶融プラスチックの流れを最適化するため、スプルーを適切に設計することが重要です。固化後に金型から取り外しやすくするため、スプルーには抜き勾配、つまりわずかな傾斜を設ける必要があります。
抜き勾配が大きいほど、スプルーを金型から取り外しやすくなります。また、充填時の抵抗を減らし、溶融プラスチックの流れを滑らかにする効果もあります。
溶融プラスチックは金型に入ると、ランナーシステムを通ってスプルーから各キャビティへ流れます。この分配システムは最終的な成形品の品質と均一性に影響するため、慎重な設計が必要です。
材料を適切に分配するため、エッジゲート、ファンゲート、トンネルゲートなど、さまざまな種類のゲートを使用できます。ゲートは種類によってサイズや形状が異なるため、用途に合ったものを選ぶことが重要です。
たとえば、エッジゲートは薄くて幅が狭く、成形品とスプルーをきれいに分離できます。一方、ファンゲートは開口部が広く、溶融プラスチックをより均一に流すことができます。
これにより金型キャビティがより均一に充填され、材料の収縮や反りが生じる可能性を抑えられます。トンネルゲートは、溶融プラスチックの流れを精密に制御できるため、通常、複雑な部品や繊細な部品の成形に使用されます。
設計時には、スプルー内のプラスチック材料が固化する過程も考慮します。材料が適切に冷えるよう、金型に適切な冷却回路を組み込みます。これにより不良を防ぎ、最終製品の品質を総合的に高められます。
スプルー・ランナーシステム
射出成形では、スプルー・ランナーシステムが、溶融プラスチックを金型内に分配し、最終的に各キャビティへ届ける重要な役割を果たします。
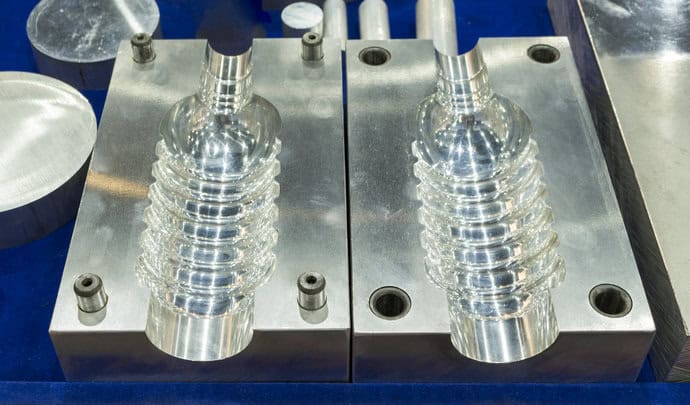
溶融プラスチックは、金型のスプルーから流入し、ランナーへと流れ込みます。ランナーは材料をゲートへ運ぶ流路です。ゲートは、プラスチックを各キャビティに制御しながら流し込むための開口部です。ゲートとランナーは、安定した製品品質につながる、滑らかでバランスの取れた流れを実現します。
スプルー・ランナーシステムには、さまざまな種類のゲートとランナーがあります。たとえば、サブランナーはメインランナーから分岐させることができ、多数個取り金型における材料分配をより正確に制御できます。
サブランナーを使うと充填工程を細かく調整でき、成形サイクルを短縮して、成形全体の効率を高められます。
スプルー・ランナーシステムの設計では、バランスの取れた流動を考慮することが重要です。これは、溶融材料が各キャビティに同時に、同じ圧力と量で到達することを意味します。その結果、金型内のすべての部品を均一に充填・冷却できます。
スプルー・ランナーシステムの設計で考慮すべき主な要素は次のとおりです。
- ランナーの寸法:流れのバランスを保ち、圧力損失を抑えるため、ランナーの直径、長さ、形状を慎重に設計します。
- ゲートの種類とサイズ:部品の設計、材料、求める流動特性などを考慮し、用途に適したゲートを選びます。材料の流れを一定に保てるサイズにしてください。
- 流れのバランス:スプルーとランナーの設計を最適化し、すべてのキャビティにわたって流れのバランスを整えることで、均一な充填と冷却を実現します。
効率的なスプルー・ランナーシステムは、射出成形を成功させるうえで欠かせません。これらの要素を一つひとつ慎重に検討すれば、材料の流れを適切に調整し、成形品の効率と品質を高めるシステムを設計できます。
スプルー設計における課題と解決策
品質の高い製品を実現し、効率的な製造工程を確立するには、スプルーを適切に設計することが不可欠です。このセクションでは、スプルー設計でよくある課題と、その解決策をご紹介します。
スプルー設計で直面する主な課題の一つは、圧力損失です。樹脂がスプルーを通過する際は、圧力損失を最小限に抑え、最適な流量を確保できるよう、流速を管理する必要があります。
この課題を解決するには、樹脂がスムーズに流れ、抵抗を抑えられる適切なサイズと形状のスプルーを選ぶことが重要です。
スプルーの容量不足も問題になることがあります。成形品の離型不良や、完成部品内部のボイドにつながるためです。この問題を解決するには、必要な材料の量を慎重に計算し、それに合わせてスプルーの設計を調整する必要があります。また、適切な離型システムを使用することで、成形品の変形を防ぎ、全体を均一に冷却できます。
スプルー内の樹脂の流れを調整することも、成形品のヒケや反りの防止に役立ちます。
そのためには、スプルーの直径、ランナーのサイズ、ゲートの位置を最適化し、流量を調整する必要があります。
材料の無駄や持続可能性の面でも、スプルー設計は重要な役割を果たします。設計を最適化すれば、粉砕・再利用が必要な材料の量を減らし、資源を節約しながら効率を高められます。再粉砕しやすい材料にはコールドランナーシステムを採用することも、廃棄物の削減につながります。
適切な設計変更と最適化によってこれらの課題に対処すれば、高品質なプラスチック部品を製造し、射出成形工程全体の効率を向上させることができます。
よくあるご質問
1. 射出成形におけるランナーの種類は?
射出成形のランナーには、主にコールドランナーとホットランナーの2種類があります。コールドランナーは、スプルーから金型キャビティへ溶融樹脂を導く、金型内のシンプルな流路です。金型と同じ材料で作られることがあり、その場合、樹脂の固化に伴ってランナーも冷却されるため、成形品を金型から取り出しやすくなります。
一方、ホットランナーは、スプルーから金型キャビティへ移動する溶融樹脂を所定の温度に保つ、より複雑なシステムです。通常はヒーターなどの加熱部品を備え、温度を一定に保つことで材料の無駄を減らし、工程全体の効率を高めます。
2. 成形工程におけるスプルーとランナーの違いは?
スプルーとランナーは、どちらも射出成形で溶融樹脂を運ぶ流路ですが、役割は異なります。スプルーは、射出成形機のノズルと金型キャビティをつなぐ、最初の垂直流路です。
一方、ランナーは樹脂を複数のキャビティや金型内の各部に分配する流路です。スプルーが溶融樹脂の入口となるのに対し、ランナーは樹脂を金型全体に均等に行き渡らせる役割を担います。
3. 鋳造におけるスプルーの役割は?
鋳造におけるスプルーは、射出成形の場合と同様の役割を果たします。溶融金属やプラスチックなどの液状材料を金型に注入するための垂直流路です。スプルーによって材料が金型キャビティへ流れ込み、金型全体に均等に充填されるため、最終部品の欠陥や気泡を防げます。これにより、余分な材料や廃棄物も削減できます。
多くの鋳造工程では、スプルーが射出機のノズルを通る溶融材料の流れを制御する役割も担い、高品質な鋳造部品を作るうえで重要な構成要素となっています。
4. スプルーの形状が重要なのはなぜですか?
スプルーの形状は、射出成形工程の効率と品質に大きく影響します。適切に設計されたスプルーは、材料の無駄を抑え、溶融樹脂をスムーズに流し、最終部品のボイド、ヒケ、反りなどの欠陥リスクを低減します。一般的には、キャビティを効率よく充填できるよう、部品の最も厚い部分にスプルーを配置するのが理想的です。先細り、または円錐形にすると、樹脂がスプルーを通過する際の圧力損失を抑え、よりスムーズで制御しやすい射出を実現できます。
5. 金型のスプルーブッシュはどのような働きをしますか?
金型のスプルーブッシュは、射出成形工程における重要な部品で、射出成形機のノズルと金型のランナーシステムをつなぎます。射出成形機のノズルとスプルーの接続部となり、しっかり密着させることで、漏れや材料の損失を防ぎます。
スプルーブッシュは、射出成形機のノズルから金型のスプルーへ溶融樹脂を効率よく正確に送り込み、材料の無駄を抑えます。また、部品を最適な状態で製造できるよう、樹脂を金型キャビティへ適切な状態で届けます。
プラスチック部品を大量注文
当社にお任せいただければ、プラスチック用スプルーの品質を心配する必要はありません。高品質なプラスチック射出成形部品をご注文いただけます。お届け先を問わず、お約束どおり迅速に納品いたします。
ご注文は、サイトのお問い合わせフォームからメッセージをお送りください。







