
O tempo de ciclo de moldagem por injeção afeta diretamente a capacidade da máquina, o custo unitário e o desempenho de entrega. O alvo correto não é o ciclo mais curto possível, mas o ciclo repetível mais curto que ainda atende aos requisitos dimensionais, cosméticos e funcionais em cada cavidade.
O que é tempo de ciclo de moldagem por injeção
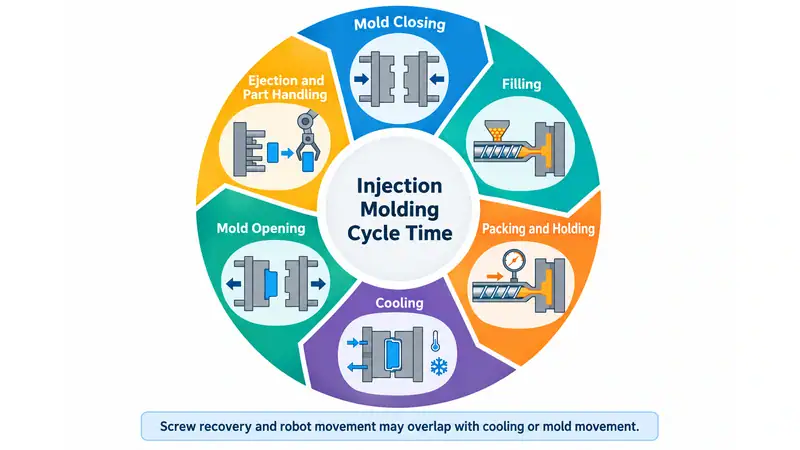
O tempo de ciclo de moldagem por injeção é o tempo necessário para completar um ciclo de moldagem e começar o próximo. Normalmente inclui o fechamento, o enchimento, a embalagem e a retenção do molde, o resfriamento, a abertura do molde, a ejeção e o manuseio de peças. Algumas atividades, como a recuperação do parafuso e o movimento do robô, podem se sobrepor ao movimento do resfriamento ou do molde.
| Fase do ciclo | Propósito típico | Oportunidade comum |
| Fechamento do molde | Preparar a ferramenta para injecção | Melhore as configurações da máquina e o alinhamento do molde |
| Preenchimento | Entregue resina derretida na cavidade | Otimize o caminho de fluxo, o design do ponto de injeção e o perfil de injeção |
| Embalagem/mantendo | Compensar para encolhimento de material | Defina apenas o tempo e a pressão que a peça requer |
| Refrigeração | Solidificar a peça para ejeção | Melhore os canais de resfriamento, o fluxo de água e o design da peça |
| Abertura do molde | Cavidade e núcleo separados | Reduza a distância aberta desnecessária |
| Ejeção e manuseamento | Remova e transfira a peça | Melhore a ejeção, automação e layout a jusante |
Como reduzir o tempo de ciclo de moldagem por injeção
A redução do tempo de ciclo deve começar com o estágio que realmente limita a máquina. Grave uma série de ciclos estáveis e enchimento separado, retenção, resfriamento, recuperação de parafuso, movimento do molde, ejeção e manuseio. O tempo médio identifica a maior oportunidade; A variação revela atrasos causados por processamento instável, peças adesivas, recuperação inconsistente ou intervenção manual.
1. Reduza o tempo de resfriamento através de melhor remoção de calor
O resfriamento costuma representar a maior parte do ciclo. O objetivo é extrair a peça assim que ela tiver rigidez suficiente para manter a forma, e não simplesmente reduzir o tempo configurado para o resfriamento. Se o molde abrir cedo demais, a economia aparente de tempo poderá ser anulada pelo empenamento, por desvios dimensionais ou por peças danificadas.
A espessura da parede costuma ser o fator de projeto de maior influência. Em modelos simplificados de resfriamento, o tempo de resfriamento aumenta aproximadamente com o quadrado da espessura da parede que controla o processo. Assim, um ressalto espesso, um canto, um canal de alimentação ou uma nervura pode determinar o ciclo de toda a injeção. Paredes mais uniformes, seções espessas aliviadas por cavidades, nervuras dimensionadas corretamente, transições suaves e ângulos de saída adequados podem reduzir o tempo de resfriamento e melhorar a qualidade da peça ao mesmo tempo.
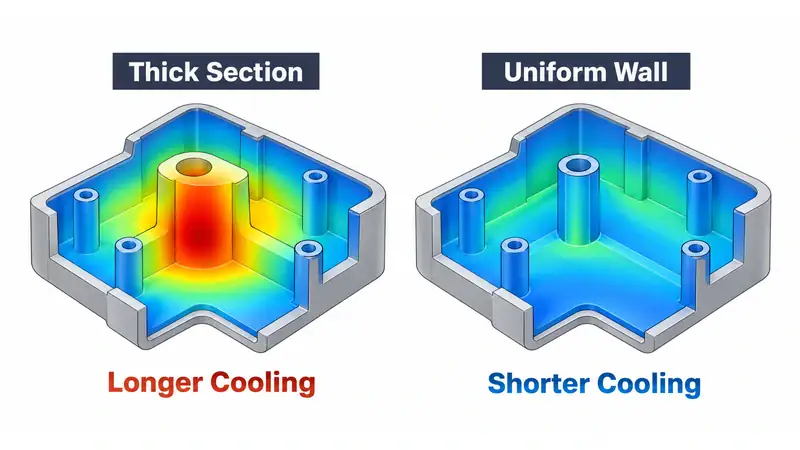
O sistema de resfriamento deve remover o calor uniformemente, em vez de apenas usar água mais fria. Verifique o fluxo de refrigerante, as temperaturas de entrada e saída, a queda de pressão, a temperatura da superfície do molde e os pontos quentes locais. Escala, acessórios restritivos, circuitos paralelos desiguais e canais localizados muito longe da cavidade reduzem a transferência de calor. Baffles, bubblers, circuitos separados, inserções de alta condutividade de dados ou resfriamento conformal podem ajudar onde os canais perfurados não podem seguir a geometria, simulação térmica.
2. Otimize o enchimento em vez de usar a velocidade máxima
Um tempo de enchimento mais curto é útil apenas se a frente de fluxo permanecer equilibrada e repetível. A velocidade excessiva pode aumentar o aquecimento do cisalhamento, prender o gás, criar queimaduras ou jateamento e aumentar a pressão na linha de partida. A baixa velocidade pode causar hesitação, marcas de fluxo, congelamento prematuro ou tiros curtos.
Um perfil de injeção encenado geralmente funciona melhor do que uma velocidade máxima. Use a velocidade necessária através do ponto de injeção e seções de fluxo estáveis, em seguida, diminua o fluxo onde o ar deve escapar ou onde as características cosméticas são sensíveis. Confirme o equilíbrio do canal de alimentação, ventilação, capacidade do ponto de injeção, pressão de pico e peso da peça da cavidade para a cavidade antes de aceitar o perfil mais rápido.
3. Ajuste a embalagem e o tempo de retenção do selo do ponto de injeção
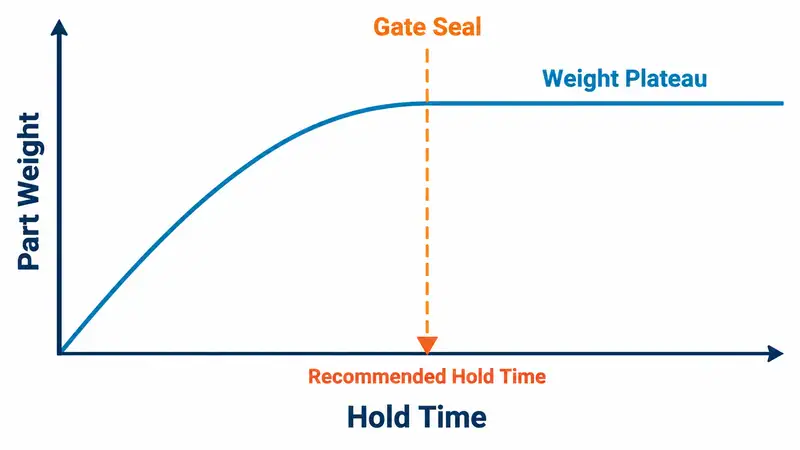
A pressão de retenção compensa o encolhimento apenas enquanto a ponto de injeção permanece aberta. Após as vedações da ponto de injeção, o tempo de retenção adicional não adiciona mais material à cavidade e apenas estende o ciclo. Um estudo de vedação de ponto de injeção fornece um ponto final prático: mantenha as outras configurações constantes, aumente o tempo de retenção em pequenos passos e pese as peças de cada cavidade após um período de condicionamento consistente. Quando o peso da peça atingir um patamar repetível, adicione uma pequena margem de processo e confirme dimensões, pia, vazios, aparência e e e ejeção.
A pressão de embalagem também precisa de uma janela estável. Muito pouco pode deixar pia, vazios ou características de tamanho inferior; Muito pode causar flash, estresse residual e liberação difícil. O tamanho do ponto de injeção afeta tanto a embalagem quanto o tempo de ciclo. Um pequeno ponto de injeção congela rapidamente, mas pode exigir alto cisalhamento e pressão, enquanto um ponto de injeção maior pode melhorar a embalagem, mas aumentar o tempo de vestígio e vedação do ponto de injeção.
4. Mantenha a recuperação do parafuso dentro da janela de resfriamento
A recuperação do parafuso ocorre normalmente enquanto a peça esfria, por isso não prolonga o ciclo, a menos que a dosagem termine tarde ou varie de tiro a tiro. Se a recuperação for o gargalo, revise a capacidade de plastificação da máquina, a utilização do tiro, a velocidade do parafuso, a pressão traseira, o perfil do barril e a condição de alimentação do material. Fique dentro da orientação de processamento do fornecedor de resina. A velocidade excessiva do parafuso ou a pressão traseira pode elevar a temperatura de fusão, degradar materiais sensíveis, encurtar fibras de reforço e tornar a dosagem menos estável.
5. Encurte a ejeção e o manuseio do movimento do molde
Use apenas a distância aberta do molde necessária para a peça, canal de alimentação, ferramenta robô e qualquer movimento deslizante ou do núcleo. A aceleração e a desaceleração controladas podem reduzir o tempo de movimento sem criar problemas de impacto ou proteção do molde. Quando uma peça precisa de movimentos repetidos do ejetor ou assistência manual, corrija o problema de liberação em vez de aumentar a velocidade do ejetor. As causas típicas incluem rascunho insuficiente, vácuo no núcleo, direção inadequada da textura, encolhimento desigual ou força do ejetor mal distribuído.
A automação é mais valiosa quando o manuseio limita o ciclo ou cria riscos de qualidade e segurança. Coordene o caminho do robô, a pinça, a seqência do ejetor, a distância aberta ao molde e a colocação a jusante como um plano de movimento. Um robô mais rápido fornece pouco benefício se esperar por viagens excessivas do molde ou uma seqência de ejeção não confiável.
6. Manter e validar o processo melhorado
Um ciclo validado pode derivar à medida que as passagens de resfriamento escalam, as aberturas obstruem, o desgaste das pontos de injeção, os ejetores se ligam ou os slides perdem o alinhamento. Acompanhe o fluxo de refrigerante, a condição da ventilação, o desgaste da ponto de injeção e da linha de separação, os componentes móveis, o desempenho do secador e a repetibilidade do sensor. A manutenção preventiva protege o tempo do ciclo e a janela de qualidade.
Após cada mudança, permita que o processo retorne ao estado estacionário e confirme os resultados em todas as cavidades. A validação deve incluir a média do ciclo e a variação, o peso da peça, as dimensões críticas após o período de condicionamento especificado, a aparência, a função, o rendimento, os alarmes, o tempo de inatividade e a intervenção manual. Um ciclo de máquina mais curto não é uma melhoria real se a sucata ou a correção a jusante aumentar.
Reduza o tempo de ciclo com o Moldie através da engenharia prática de ferramentas
Na Moldie, abordamos a redução do tempo de ciclo através do efeito combinado de design de peças, resfriamento de moldes, design de canal de alimentação e ponto de injeção, ejeção e manuseio de produção. Nós nos concentramos em encontrar a limitação real no ciclo de moldagem e, em seguida, melhorá-lo sem comprometer a qualidade da peça ou a confiabilidade da ferramenta.
Para projetos de moldagem por injeção com requisitos definidos de volume, resina e qualidade, entre em contato conosco para revisar a abordagem de ferramental cedo e ajudar a construir um processo de produção mais estável e eficiente.







