
O que é um acabamento de superfície em moldagem por injeção?
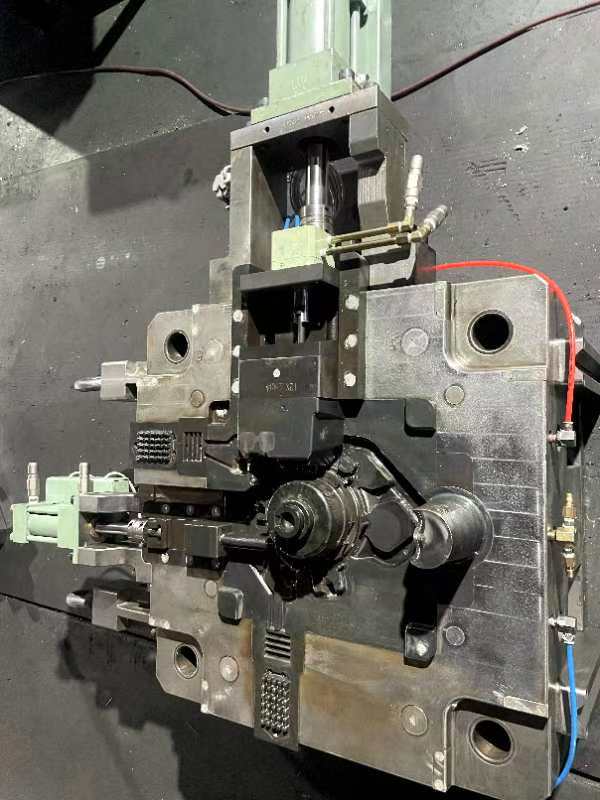
No campo do processo de moldagem por injeção, o acabamento de superfície escolhido pode afetar significativamente a aparência e a funcionalidade do produto final.
Definição de Surface Finish
Um acabamento de superfície & nbsp; refere-se à textura da superfície de uma peça que foi fabricada através de moldagem por injeção. Inclui o nível de brilho, rugosidade e padrão transmitido na superfície da parte moldada. Este acabamento é determinado pela qualidade do próprio molde, bem como os materiais usados no processo de moldagem por injeção. Vários acabamentos de superfície podem ser alcançados, incluindo acabamentos foscos, texturizados ou altamente brilhantes, que são atingidos através de diferentes processos de moldagem.
Importância do acabamento de superfície na moldagem por injeção
O acabamento da superfície na moldagem por injeção é primordial porque afeta diretamente a aparência e a funcionalidade da peça.
Importância para o recurso visual
- Um acabamento liso e brilhante (graus SPI A) fornece um visual polido de alta qualidade adequado para peças cosméticas, lentes, etc.
- Os acabamentos semi-brilho (graus SPI B) e fosco (graus SPI C) podem esconder imperfeições como linhas de fluxo, linhas de solda e marcas de ferramentas para melhorar a aparência.
- Os acabamentos texturizados (graus SPI D) oferecem opções estéticas exclusivas, como grãos de couro, grãos de madeira, padrões geométricos, etc.
Importância para a funcionalidade
- Os acabamentos texturizados podem fornecer melhor aderência e resistência ao deslizamento para produtos como dispositivos portáteis, volantes, etc.
- Acabamentos específicos podem melhorar a adesão da tinta e da etiqueta na superfície da peça moldada.
- A textura permite que os gases escapem do molde e pode ser usada para criar cortes inferiores.
- A rugosidade da superfície afeta a resistência ao atrito e ao desgaste, o que pode ser importante para peças mecânicas.
Como são aplicados os padrões de acabamento de superfície SPI, VDI e Mold-tech?
Os padrões de acabamento de superfície, como SPI e VDI, definem a qualidade estética e a funcionalidade das peças moldadas, especificando os parâmetros de brilho, textura e rugosidade. Esses padrões garantem que as superfícies atendam a critérios predeterminados cruciais para o desempenho e o apelo estético do produto.
Visão geral dos padrões de acabamento do molde SPI
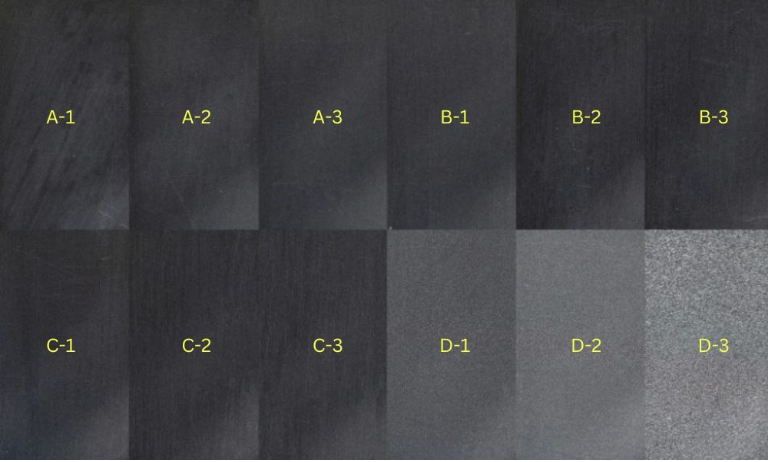
A Society of the Plastics Industry (SPI) & nbsp; estabeleceu um sistema de classificação para acabamentos de superfície de moldes de injeção. Este sistema categoriza os acabamentos em graus brilhantes (A), semi-brilhantes (B), foscos (C) e texturizados (D), cada um com níveis especificados de brilho e rugosidade:
- SPI A é o pináculo, proporcionando acabamentos altamente polidos e brilhantes. Muitas vezes envolve o uso intensivo de trabalho de polimento de diamante, adequado para peças onde um visual premium é primordial.
- SPI B oferece acabamentos semi-brilhantes, conseguidos através de lixamento de grão mais fino e polimento menos intensivo. Estes acabamentos são um equilíbrio de apelo estético e custo-efetividade.
- O SPI C reflete um acabamento fosco padrão, normalmente produzido com abrasivos de pedra.
- O SPI D cria as superfícies mais texturizadas e não brilhantes, adequadas para peças onde são desejadas propriedades de aderência ou não reflectoras.
Em todo este espectro, os valores exatos de rugosidade são transmitidos sobre a superfície do molde, garantindo que a peça mantenha a aparência pretendida.
| Padrão SPI | Acabamento (grau) | Acabamento (tipo) | Método de acabamento | Rugosidade de superfície típica (Ra m) |
| A-1 | Glossy | Super Glossy alto | Grau #3, 6000 Grit Diamond Buff | 0.012 a 0.025 |
| A-2 | Glossy | Alta Glossy | Grau #6, 3000 Grit Diamond Buff | 0.025 a 0.05 |
| A-3 | Glossy | Glossy normal | Grau #15, 1200 Grit Diamond Buff | 0.05 a 0.10 |
| B-1 | Semi-Glossy | Fino Semi-Glossy | 600 papel moído | 0.05 a 0.10 |
| B-2 | Semi-Glossy | Médio Semi-Glossy | 400 papel moído | 0,10 a 0,15 |
| B-3 | Semi-Glossy | Semi-Glossy normal | 320 papel moído | 0.28 a 0.32 |
| C-1 | Matte | Fine Matte | 600 Grit Stone | 0,35 a 0,40 |
| C-2 | Matte | Medium Matte | 400 Grit Stone | 0.45 a 0.55 |
| C-3 | Matte | Normal Matte | 320 Grit Stone | 0.63 a 0.70 |
| D-1 | Texturado | Satin texturizado | Seco Blast Glass Bead | 0,80 a 1,00 |
| D-2 | Texturado | Dull Textured | Explosão seca #240 xido | 1.00 a 2.80 |
| D-3 | Texturado | Rough Texturizado | Explosão seca #24 xido | 3.20 a 18.0 |
Entendendo os padrões VDI 3400
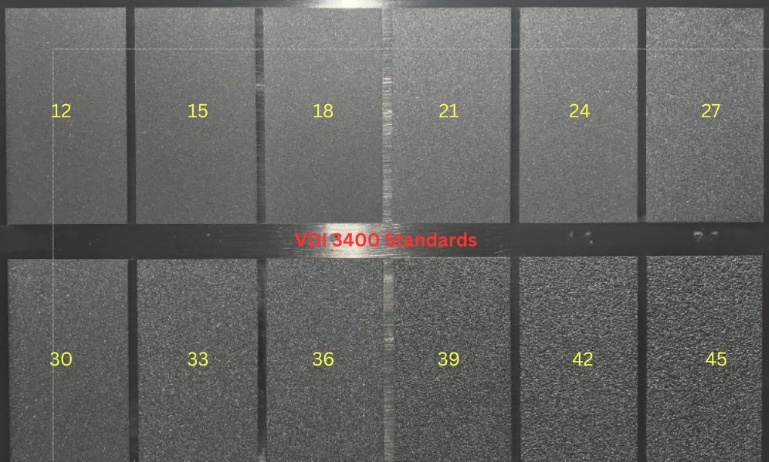
As normas VDI 3400 têm origem na Verein Deutscher Ingenieure, a Associação de Engenheiros Alemães. Estas normas abrangem uma gama de texturas, desde muito lisas até altamente texturizadas, permitindo controlar com precisão as características táteis e visuais da peça moldada por injeção. Ao contrário da SPI, a VDI 3400 utiliza uma série de moldes 3D com diferentes níveis de rugosidade, correspondentes a graus específicos, como VDI 12 a VDI 45. Estas amostras físicas facilitam a comparação e a seleção. As normas VDI 3400 aplicam-se a diversos materiais e processos e são especialmente adequadas para obter texturas complexas e detalhadas.
| Valor VDI | Descrição | Aplicações | Rugosidade da superfície (Ra m) |
| VDI 12 | 600 Pedra | Peças de baixo polimento | 0.40 |
| VDI 15 | 400 Pedra | Peças de baixo polimento | 0.56 |
| VDI 18 | Seco Blast Glass Bead | Acabamento de cetim | 0.80 |
| VDI 21 | Explosão seca # 240 xido | Acabamento fosco | 1.12 |
| VDI 24 | Explosão seca # 240 xido | Acabamento fosco | 1.60 |
| VDI 27 | Explosão seca # 240 xido | Acabamento fosco | 2.24 |
| VDI 30 | Jateamento a seco # 24 Oxide | Acabamento fosco | 3.15 |
| VDI 33 | Jateamento a seco # 24 Oxide | Acabamento fosco | 4.50 |
| VDI 36 | Jateamento a seco # 24 Oxide | Acabamento fosco | 6.30 |
| VDI 39 | Jateamento a seco # 24 Oxide | Acabamento fosco | 9.00 |
| VDI 42 | Jateamento a seco # 24 Oxide | Acabamento fosco | 12.50 |
| VDI 45 | Jateamento a seco # 24 Oxide | Acabamento fosco | 18.00 |
Padrões de acabamento de superfície Mold-tech
| Série | Número da textura | Profundidade da textura (polegada) | Profundidade da textura (mm) | Ângulo de saída mínimo | Descrição |
| MT-A | MT-11010 | 0.001″ | 0.0254 mm | 1.5° | Fino acabamento fosco semelhante a areia |
| MT-A | MT-11020 | 0.0015″ | 0.0381 mm | 2.5° | Acabamento fosco médio |
| MT-A | MT-11030 | 0.002″ | 0.0508 mm | 3° | Acabamento fosco grosseiro |
| MT-A | MT-11040 | 0.003″ | 0.0762 mm | 4.5° | Acabamento mate muito grosseiro |
| MT-A | MT-11050 | 0.0045″ | 0.1143 mm | 6.5° | Acabamento mate agressivo |
| MT-B | MT-11200 | 0.003″ | 0.0762 mm | 4.5° | Padrão geométrico |
| MT-B | MT-11210 | 0.0035″ | 0,0889 mm | 5.5° | Padrão geométrico |
| MT-B | MT-11220 | 0.004″ | 0,1016 mm | 6° | Padrão geométrico |
| MT-D | MT-11550 | 0.0045″ | 0.1143 mm | 6.5° | Padrão de grão de madeira |
| MT-D | MT-11555 | 0.006″ | 0,1524 mm | 9° | Padrão de grão de madeira grossa |
Como a textura do molde afeta a peça moldada por injeção?
A textura do molde desempenha um papel crucial na definição da estética e funcionalidade das peças moldadas por injeção. Influencia diretamente a rugosidade da superfície e pode levar a vários desafios de produção se não for gerenciada adequadamente.
Papel da superfície do molde em injeções
A superfície de um molde & nbsp; é primordial na determinação da qualidade de uma peça moldada por injeção. Durante o processo de moldagem, o material plástico fundido transmite a textura da superfície do molde para o produto final. O grau de polimento & nbsp; na superfície do molde pode afetar a adesão da tinta; uma superfície altamente polida resulta em um acabamento brilhante que pode ser mais desafiador para a pintura aderir, enquanto uma superfície texturizada & nbsp;
Alcançar a Rugosidade da Superfície Desejada
Os processos de texturização criam padrões específicos no molde que são transferidos para a superfície da peça. Esses padrões podem variar de texturas muito finas que alteram ligeiramente o brilho da peça a texturas pesadas que criam uma rugosidade perceptível. A seleção de textura deve se alinhar ao uso pretendido da peça e às expectativas de qualidade do produto final. Por exemplo, uma textura semelhante a couro pode ser usada em interiores automotivos para uma aderência aprimorada e sensação luxuosa.
Molde comum termina problemas e soluções
Linhas de fluxo
Linhas de fluxo aparecem como padrões ondulados ou estrias fora de cor na superfície da parte moldada. Eles são causados por variações na velocidade de resfriamento do material à medida que flui através do molde em diferentes taxas.
Soluções:
- Aumente a velocidade de injeção, a pressão e a temperatura do material para garantir que o molde encha antes de esfriar
- Redondo os cantos do molde onde a espessura da parede aumenta para manter a taxa de fluxo consistente
- Mude as pontos de injeção do molde para criar mais distância do refrigerante do molde para evitar o resfriamento precoce durante o fluxo
Jateamento
O jato se manifesta como redemoinhos parecidos com vermes perto de áreas espessas de pontos de injeção. É causado por variações de temperatura dentro do fluxo de material, muitas vezes devido a pontos de injeção que são muito pequenos ou velocidades de injeção que são muito rápidas.
Soluções:
- Aumentar o tamanho do ponto de injeção e mudar os pontos de injeção laterais para pontos de injeção de volta
- Reduza a velocidade de injeção para evitar o excesso de cisalhamento do material
Sink Marks
As marcas de tinta são pequenas depressões ou covinhas que aparecem em seções transversais mais grossas da peça. Eles ocorrem quando a porção interna esfria e encolhe mais rapidamente do que a porção externa.
Soluções:
- Aumentar a pressão de injeção e manter a pressão para garantir a embalagem adequada
- Aumente o tamanho do ponto de injeção ou altere a posição do ponto de injeção
- Reprojete a peça para obter uma espessura de parede mais uniforme, com nervuras e ressaltos de fixação que não excedam 60% da espessura nominal.
Como escolher o acabamento de superfície certo para sua peça moldada por injeção?
Combinando o acabamento de superfície com os requisitos do produto
O uso final do produto dita as opções de acabamento de superfície. Para itens que exigem alta estética, como produtos de consumo, um acabamento brilhante pode ser necessário. Por outro lado, as peças industriais podem se beneficiar de acabamentos texturizados para melhor aderência ou aderência à tinta. & nbsp; Acabamentos SPI & nbsp; (A sociedade dos padrões da indústria de plásticos) como o SPI A-2 é frequentemente usada quando um alto polonês é necessário, enquanto um acabamento SPI C-1 pode ser suficiente.
Ângulo de saída
Incorporar o ângulo de rascunho apropriado no design da peça não é negociável para garantir a liberação adequada do molde. Um ângulo de rascunho mais íngreme facilitará a desmoldação, o que pode permitir o uso de texturas mais agressivas sem arriscar a integridade da peça.
Material de moldagem
O material de moldagem escolhido influencia o acabamento superficial atingível. Plásticos mais duros podem atingir níveis mais altos de brilho, enquanto materiais mais macios podem exigir uma abordagem diferente para alcançar efeitos semelhantes. Os projetistas de peças devem entender como o material interage com o acabamento para atender à qualidade desejada.
Custo de ferramentas
Níveis mais altos de acabamento superficial elevam os custos de ferramentas devido ao aumento do tempo de usinagem e polimento. Os designers de produtos devem equilibrar os requisitos estéticos com a viabilidade econômica, tendo em mente que certos acabamentos exigem processos de ferramentas mais intrincados e trabalhosos.
Material da ferramenta do molde
O material da ferramenta do molde determina sua longevidade e o nível de detalhe que pode transmitir. Para corridas de produção longas ou acabamentos altamente detalhados, o aço robusto da ferramenta é benéfico. Em cenários onde as economias de custos são primordiais, os moldes de alumínio podem ser usados, com a ressalva de que eles podem usar mais rapidamente ou não atingir o mesmo nível de detalhe que o aço.







