
Od produktów konsumpcyjnych do systemów przemysłowych, formowanie wtryskowe jest jedną z najpopularniejszych metod produkcji części z tworzywa sztucznego występujących w różnych elektronikach. Proces wtrysku przekształca pelety termoplastyczne w precyzyjne, powtarzalne elementy, które chronią obwody, sygnały trasowe i dają urządzenia ich formy fizycznej.
Dla projektantów produktów, zarządców i inżynierów wartość formowania wtrysku w przemyśle elektronicznym spada do trzech rzeczy: dokładność wymiarów w skali, szerokie możliwości materialne dla wydajności elektrycznej i termicznej, a także możliwość integracji wielu funkcji w jedną część formowaną.
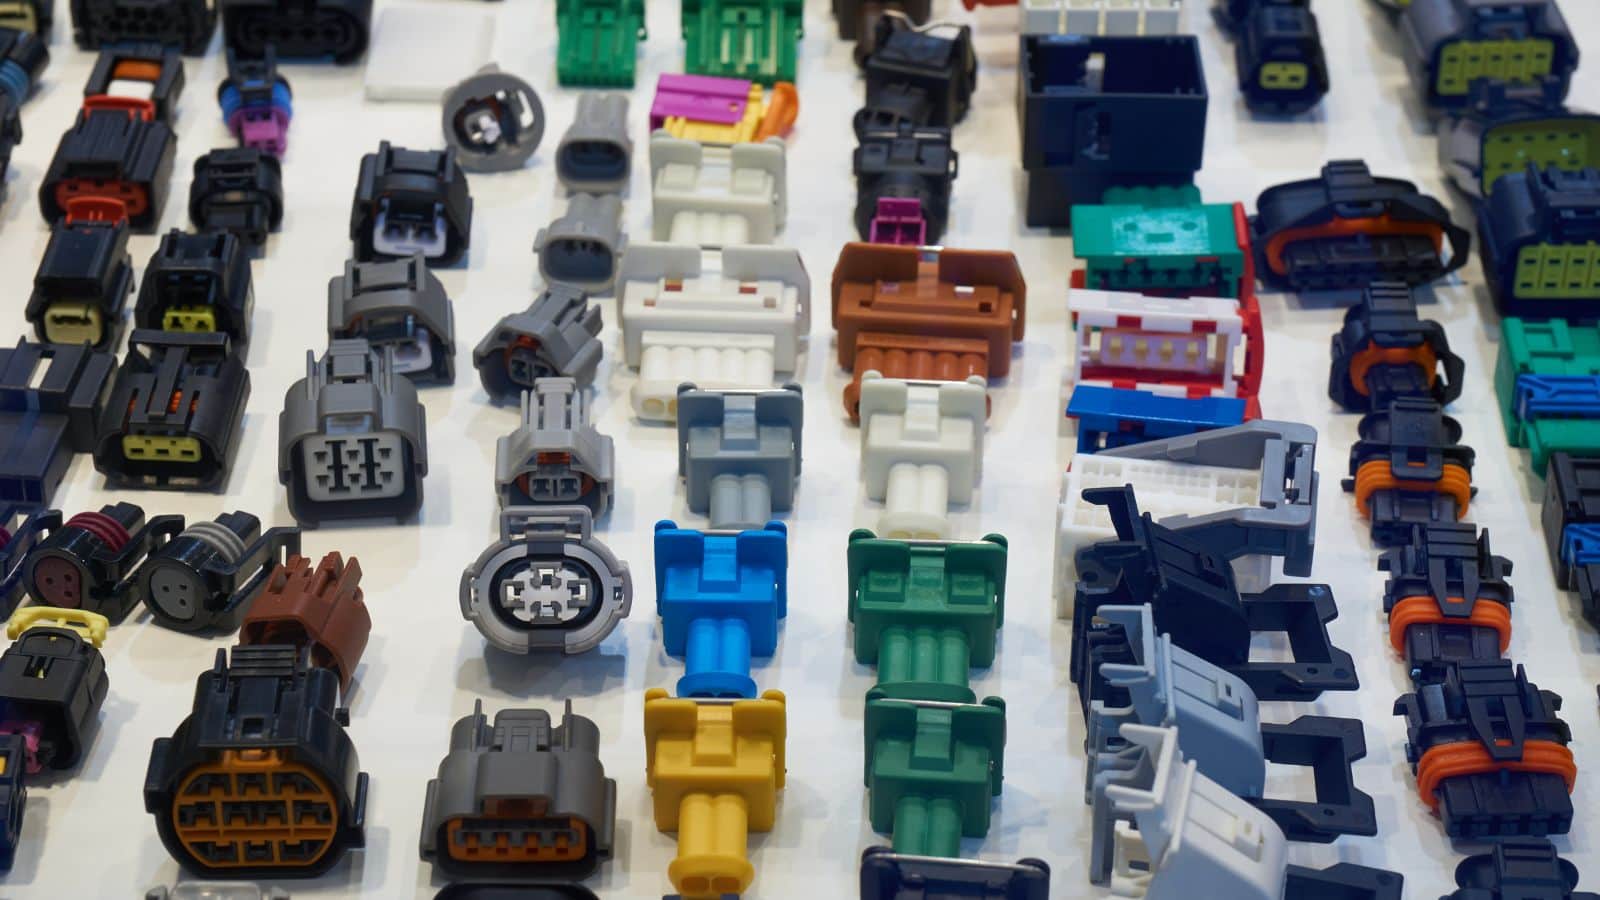
Wspólne elementy elektroniki wykonane z wtrysku przeplatania
Zakres wtryskiwanej elektroniki obejmuje od prostych pokryć ochronnych do wysoce zintegrowanych części konstrukcyjnych.
Elektronika do wtrysku
Elektroniczne obudowy należą do najczęstszych części wtrysku. Mieszkania dla urządzeń konsumpcyjnych, kontrolerów przemysłowych i monitorów medycznych wszystkie opierają się na formowaniu wtrysku dla spójnej grubości ściany i precyzyjnego umieszczenia funkcji.
Szczegóły projektowe, takie jak lokalizacje szefa dla śrub, trzpienie i ustawianie żeber są wbudowane bezpośrednio do formy. To eliminuje drugorzędne obróbka dla wielu elementów montażowych.
Złącze elektryczne i elementy układów obwodowych
Złącze elektryczne wymagają niektórych z najcięższych tolerancji w formowaniu elektroniki. Na przykład, obudowy o kilka tysięcy centymetrów może nie być siedzenie prawidłowo na PCB. Co więcej, odstępu pinów, geometrii zatrzasku i regulacji obudowy musi być dokładne, aby zapewnić niezawodne przeniesienie sygnału i mocy.
Te dokładne wymiary są utrzymywane poprzez kontrolowane parametry procesu, w tym powtarzalne ciśnienie jamy, temperaturę topnienia i szybkość chłodzenia.
Korpusy łącznikowe są często formowane z wysokosprawnych żywic, takich jak nylon lub ciekły, kryształowy polimer (LCP), który wytrzymuje temperaturę lutowania i oporu wilgoci. Wstaw formowanie jest często używane do wiązania terminali metalowych bezpośrednio do tworzywa sztucznego podczas cyklu formowania.
Osłony, płyty przełączające i części do zarządzania kablami
Codziennie części elektryczne, takie jak osłony wylotowe, tablice rozdzielcze, osprzęt przewodowy, taśmy kablowe i śruby przewodowe, są produkowane w bardzo dużych ilościach poprzez formowanie wtryskowe.
- Odporność elektryczna zapobiegająca zagrożeniom wstrząsowym
- Oporność ognia na normy UL lub IEC
- Konsystencja wymiarowa dopasowana do standardowych skrzynek elektrycznych i sprzętu
Przełączniki i pokrętła deski rozdzielcze w zastosowaniach samochodowych również wchodzą w skład tej kategorii, gdzie czucie, trwałość i wygląd wszystkich materii.
Materiał Wybór do przeplatania wtrysku elektronicznego
Wybór oporu na izolację, odporność na ciepło i trwałość
Elektroniczne części stoją przed kombinacją wymagań, które zawężą pole odpowiednich tworzyw sztucznych. Żywica musi izolować elektrycznie, oprzeć się ciepła generowanego przez obwody lub lutowania, i trzymać się wielokrotnego naprężenia mechanicznego, takich jak zapięcie i odłączanie złącza.
Kluczowe właściwości do oceny obejmują:
| Właściwość | Dlaczego to ma znaczenie? |
|---|---|
| Wytrzymałość dielektryczna | Zapobiega rozkładowi elektrycznemu między przewodami |
| Temperatura odkształcenia ciepła | Określa wydajność w pobliżu źródeł ciepła |
| UL 94 płomień | Wymagane do wielu zastosowań elektrycznych i elektronicznych |
| Wchłanianie wilgotności | Wpływa na stabilność i izolację wymiarów w czasie |
| Oporność na uderzenia | Chroni przed kroplami i obciążeniem mechanicznym |
Poliwęglan, Nylon i poliamid w zastosowaniach elektronicznych
Poliwęglan (PC) jest powszechnie stosowany w przezroczystych lub przezroczystych częściach, takich jak pokrywy LED i okna wyświetlające. Zapewnia wysoką odporność na uderzenia i dobrą stabilność termiczną.
Nylon (poliamid, PA) jest materiałem go-to dla łączników i komponentów konstrukcyjnych. PA 6/6 zapewnia doskonałą wytrzymałość, odporność na zużycie i tolerancję dla podwyższonych temperatur w pobliżu stawów lutowniczych.
Inne żywice powszechnie stosowane w elektronice obejmują ABS dla obudowy urządzeń, PBT dla łączników, a PC-ABS mieszane, które równoważą wytrzymałość z procesownością.
Elastyczność projektowania równomiernego z wydajnością końcowego użycia
Elastyczność projektu jest jedną z mocnych stron formowania wtrysku. Inżynierowie mogą obejmować cienkie ściany, zawiasy, wewnętrzne żebra i złożone tekstury powierzchniowe. Wyzwaniem jest zapewnienie, że wybrany żywica wspiera wszystkie te cechy bez szkodliwego wykorzystania.
Cienkościenna obudowa uformowana z kruchego materiału może na przykład pęknąć podczas testów upadku. Obudowa złącza wykonana z żywicy o dużym skurczu może utracić dokładność wymiarową. Wczesny przegląd DFM i analiza przepływu tworzywa w formie pomagają wykryć takie problemy przed rozpoczęciem produkcji oprzyrządowania.
Zaawansowane procesy funkcjonalnych części elektronicznych
Standardowe wtryskiwanie obejmuje szeroką gamę elementów elektronicznych, ale bardziej wymagających zastosowań wymaga wyspecjalizowanych procesów.
Wstaw molling i Overmolding dla łączników i ochrony
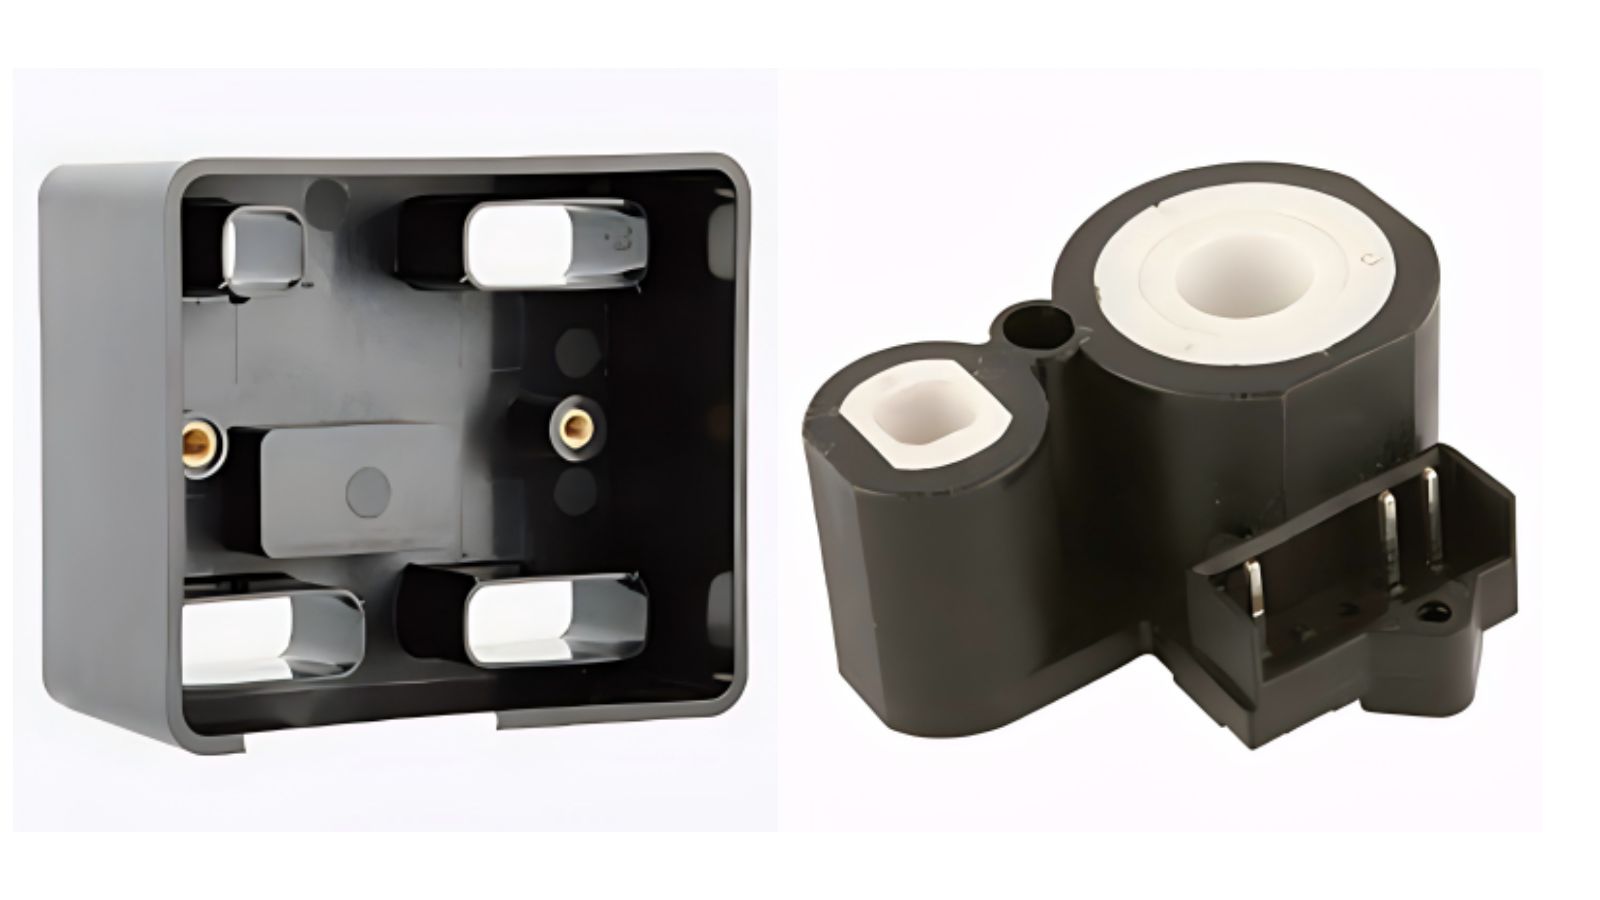
Wstaw formowanie umieszcza wstępnie formowany element, zwykle metalowy, do jamy formowej przed wstrzyknięciem plastiku. Jest to standardowa metoda produkcji złączek elektrycznych ze zintegrowanymi terminalami metalowymi, z gwintowanymi wkładkami lub barami autobusowymi. Efektem jest pojedyncza część z trwałym wiązaniem między metalem i tworzywem sztucznym.
Overmolding dodaje drugą warstwę materiału nad istniejącą formowaną lub montowaną częścią. Wspólne zastosowania obejmują miękkie uchwyty dotykowe na ręcznej elektronice, uszczelnienie przewodów oraz uszczelnienia środowiskowe na obudowie czujników. Maszyny do wtryskiwania wtrysku mogą wykonywać w jednym cyklu nadmierną wydajność.
Wbudowana elektronika i elektronika strukturalna
Elektronika in-mold (IME) jest nowszym procesem, który montuje obwody drukowane, diody LED, czujniki lub pojemne elementy dotykowe bezpośrednio do formowanej części z tworzywa sztucznego. Proces ten zazwyczaj rozpoczyna się od atramentów przewodzących i elementów funkcjonalnych na folię płaską, a następnie termoformuje folię w kształcie 3D, a następnie w końcu napełnia ją tworzywem sztucznym.
Wtryskowa elektronika konstrukcyjna (IMSE) zajmuje się tym dalej poprzez integrację konstrukcji obwodu w strukturze samej części. Wynik jest cieńszy, lżejszy zespoły z mniejszą ilością dyskretnych elementów oraz zmniejszone etapy montażu.
Termoforming, projektowanie obwodów i Capacitive Touch Interfaces
IME i elektronika konstrukcyjna opierają się na termoformowaniu, aby kształtować folię drukowaną przed wejściem do formy wtrysku. Krok ten musi być ściśle kontrolowany, aby uniknąć pęknięcia przewodzących śladów lub odplątywania elementów.
Kapacitywne interfejsy dotykowe są jednym z najbardziej widocznych zastosowań. Automotive wewnętrzne panele, sterowanie urządzeniami i konsumpcyjna elektronika wykorzystują powierzchnie dotykowe oparte na IME, które zastępują guziki mechaniczne za pomocą delikatnych, zamkniętych paneli. Te części łączą konstrukcję obwodów, dekorację powierzchni i konstrukcyjną plastik w jednym z zintegrowanych elementów.
Projektowanie, jakość i operacje wtórne
Priorytety DFM dla geometrii i montażu części elektronicznej
Przed rozpoczęciem projektowania pleśń należy rozpocząć przegląd wykonalności (DFM). Dla części elektronicznych kluczowe priorytety DFM obejmują:
- Jednolita grubość ściany, aby zapobiec oznakom zlewu i wojnie podczas cyklu termicznego
- Pojedyncze kąty, które pozwalają na czyste wyrzuty bez zakłócania cienkich cech
- Umieszczenie przewężek z dala od powierzchni widocznych i linii łączenia w pobliżu obszarów konstrukcyjnych
- Konstrukcja żłobka i żebra, która obsługuje montaż śrub i płyty bez nadmiernego gromadzenia materiałów
Dogłębny proces DFM rozważa również sposób montażu części. Cechy snap-fit, łączniki i kanały przesunięcia kabli powinny być zwalidowane przy pełnym montażu urządzenia, a nie tylko na poszczególnych częściach.
Systemy kontroli, weryfikacji i ISO 9001 Quality Systems
Kontrola jakości wtrysku elektronicznego polega na kontroli wymiarowej, kontroli wzroku i walidacji funkcjonalnej. Maszyny pomiarowe współrzędne (CMM), skanery 3D oraz raporty z kontroli pierwszego artykułu (FAI) sprawdzają, czy części spełniają specyfikacje rysunku przed rampą produkcyjną.
Producenci obsługujący programy elektroniczne zazwyczaj działają w ramach systemów zarządzania jakością ISO 9001. W przypadku elektroniki samochodowej certyfikacja IATF 16949 dodaje kolejną warstwę sterowania procesem i identyfikowalności.
Drukowanie, drukowanie ekranu i inne operacje wtórne
Wiele części elektronicznych wymaga oznakowania, etykiet, lub obróbki powierzchni po formowaniu. Wspólne operacje drugorzędne obejmują:
- Drukowanie wyściełane do logo, znaków regulacyjnych i naklejek na złączach
- Drukowanie ekranu dla większej liczby legend graficznych lub paneli sterujących
- Grawerowanie laserowe do trwałych, odpornych na zużycie
- Ultradźwiękowe spawanie do łączenia obudów o połowę bez kleju
- Instalacja wkładów gwintowanych przy użyciu metod cieplnych lub ultradźwiękowych
Planowanie produkcji i wybór dostawców
Prototype-to-Production Workflow for Electronics Programs
Typowy program formowania wtrysku elektroniki jest zgodny z tą sekwencją:
- Projektowanie części i przegląd DFM na podstawie modeli 3D lub części próbkujących
- Oprzyrządowanie prototypowe do walidacji wymiarowej i funkcjonalnej
- Analiza przepływu łodygi w celu optymalizacji lokalizacji bram, chłodzenia i balansu wypełnienia
- Oprzyrządowanie produkcyjne zbudowane ze stali twardej dla docelowej objętości i długości życia
- Badanie zdolności inspekcji i procesu pierwszego artykułu
- Pilotowa produkcja w celu potwierdzenia czasu trwania cyklu, wydajności i powtarzalności
- Produkcja masowa przy bieżącym monitorowaniu jakości
Na tym etapie czasy cykliczne dla małych części elektronicznych mogą upaść poniżej 30 sekund, wykorzystując automatyczne wyrzuty, ruchome obsługi części robotycznych i formy wielokwasowe, aby zmaksymalizować wydajność.
Dostawa w czasie, Wsparcie narzędziowe i Koordynacja łańcucha dostaw
Terminowa dostawa zależy od realistycznych szacunków czasu realizacji, gotowości oprzyrządowania i dostępności materiałów. Kompetentny dostawca utrzymuje oprzyrządowanie we własnym zakładzie lub u ściśle nadzorowanych partnerów, śledzi harmonogramy konserwacji form i utrzymuje zapas bezpieczeństwa kluczowych żywic.
W przypadku programów, które obejmują montaż, pakowanie lub źródła komponentów, koordynacja łańcucha dostaw staje się jeszcze ważniejsza. Partnerzy produkcji Turnkey, którzy obsługują formowanie, formowanie, obrabianie, montaż i pakowanie pod jednym dachem zmniejszają opóźnienia i luki w komunikacji.
Partner z Moldie do precyzji w produkcji elektronicznej
Wprowadzenie urządzenia elektronicznego na rynek wymaga więcej niż tylko fotografowania tworzywa sztucznego w formę. Wymaga to ścisłej tolerancji, rygorystycznej selekcji materiału, oraz partnera produkcyjnego, który rozumie złożoności integracji tworzyw sztucznych z wrażliwą elektroniką. Niezależnie od tego, czy rozwijasz złącze wysokiej temperatury, złożone elementy z wkładką, lub smutne, kompetentne interfejsy dotykowe, prawy partner łagodzi ryzyko i przyspiesza czas na rynek.
W firmie Moldie łączymy precyzyjne oprzyrządowanie z certyfikowanymi systemami jakości ISO 9001 i IATF 16949 w celu dostarczenia bezsprzecznych elementów elektronicznych na skalę.
Gotowy, aby zoptymalizować kolejny program electronics? Skontaktuj się z naszym zespołem inżynierskim i załadowuj swoje pliki 3D CAD, aby omówić wybór materiałów, strategie oprzyrządowania i prototypowania dzisiaj.







