
Formowanie transferowe jest procesem produkcyjnym, w którym wstępnie podgrzewany materiał polimerowy jest wpychany do jamy formowej zamkniętej.
W tym procesie, najpierw umieścić zważoną ilość materiału do komory znanej jako garnek transferowy. Następnie materiał jest podgrzewany, aż do osiągnięcia płynnego stanu.
Gdy wszystko jest gotowe, ciśnienie przepycha materiał kanałami, zwanymi również kanałami wlewającymi, do gniazda formy. Metoda ta pozwala precyzyjnie kontrolować sposób wypełniania formy.
Historia i ewolucja przelewów
Formowanie transferowe pojawiło się, gdy producenci zaczęli potrzebować dokładniejszych metod wytwarzania złożonych części z tworzyw sztucznych. Rozwinęło się z formowania prasowego; dodano do niego komorę transferową i kanały wlewowe, aby poprawić przepływ materiału i powtarzalność części.
Technika ta zyskała popularność w połowie 20. wieku, gdy rozwój elektroniki i dóbr konsumpcyjnych zwiększył zapotrzebowanie na bardziej złożone elementy z tworzyw sztucznych. Wczesne zastosowania koncentrowały się na częściach elektrycznych, w których kluczowe były precyzyjne wymiary.
Z czasem urządzenia stały się bardziej zautomatyzowane, z komputerem sterującym zastępujące ręczne operacje. Nowoczesne maszyny do formowania zapewniają precyzyjne regulacje temperatury, regulację ciśnienia i czas cyklu.
Dzisiejsze systemy mogą produkować części o ciasnych tolerancjach i złożonych geometriach, które nie były możliwe przy wcześniejszych metodach.
Materiały użyte w przelewach
Polimery termosetowe
Materiały te zaczynają się jako żywice ciekłe lub półstałe, które trwale twardną podczas podgrzewania. W przeciwieństwie do termoplastyki, termosety nie mogą być ponownie rozpuszczone po uzdrowieniu.
Popularne opcje termosetu obejmują:
- Żywice Epoksy: Doskonałe dla elementów elektronicznych ze względu na ich właściwości izolacyjne
- Poliuretan: oferuje dobrą elastyczność i odporność chemiczną
- Związki fenolowe: Zapewnić wysoką odporność na ciepło i stabilność wymiarową
Rezyny termoplastyczne
Chociaż w procesie formowania przenikania mniej często, żywice termoplastyczne mogą być stosowane, gdy potrzebne są określone właściwości. W przeciwieństwie do termosetów, termoplastyki można wzbogacić i ponownie użyć.
Dwa popularne termoplasty, które działają dobrze w formowaniu transferowym są:
- Polipropylen: Oferuje dobre właściwości przepływu i odporność chemiczna
- Poliwęglan: Zapewnia doskonałą siłę uderzenia i jasność optyczną
Materiały złożone
Materiały kompozytowe łączą żywice polimerowe z włóknami wzmacniającymi lub wypełniającymi, aby zwiększyć wydajność. Materiały te oferują lepsze proporcje wytrzymałości do wagi w porównaniu do standardowych polimerów.
Wspólne wzmocnienia obejmują:
Włókna szklane: Poprawa sztywności konstrukcyjnej i stabilności wymiarów Włókna węglowe: Zapewnienie wyjątkowej wytrzymałości z minimalnymi napełniaczami mineralnymi: Zwiększenie odporności cieplnej i zmniejszenie kosztów
W przypadku potrzeb specjalistycznych właściwości, takich jak przewodność elektryczna lub odporność na płomienie, dodatki mogą być włączone do żywicy bazowej. Na przykład, dodawanie węgla czarne tworzy części przewodzących elektrycznie.
Kompozyty są szczególnie cenne w zastosowaniach lotniczych i motoryzacyjnych, gdzie oszczędność i wytrzymałość są krytyczne. Można je sformułować w celu spełnienia szczególnych wymagań dotyczących ekspansji cieplnej, opóźnienia ognia lub stabilności UV.
Proces przelewów
Przygotowanie materiałów
Po pierwsze, należy wybrać odpowiedni składnik formowania dla projektu.
Musisz zmierzyć dokładną ilość materiału potrzebnego do Twojej części. To nazywa się „naładowanie” lub „masa ładowania.” Zbyt mało materiału oznacza części niekompletne, podczas gdy zbyt wiele powoduje nadmiar błysku i odpadów.
Urządzenia do formowania
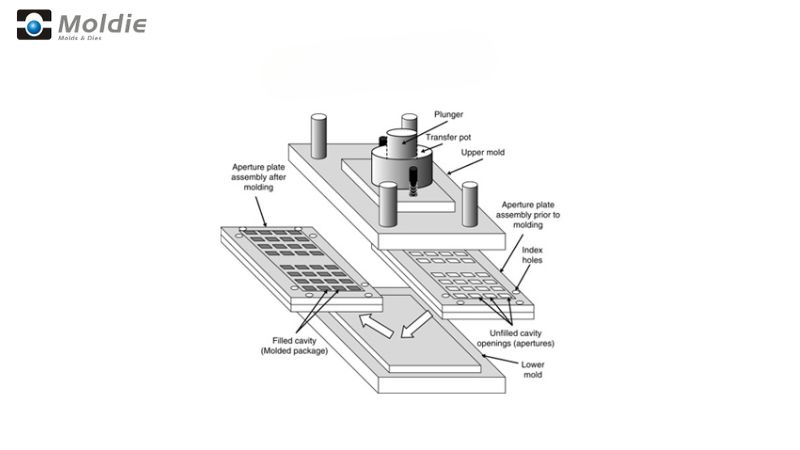
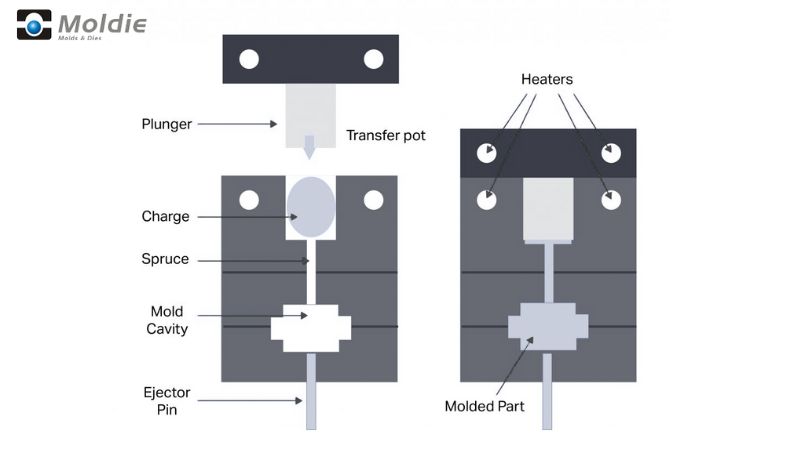
Ustawienia formowania będą obejmować kilka kluczowych elementów. Głównymi elementami są pochłaniacz (gdzie materiał jest po raz pierwszy umieszczony), tłok i jama pleśń.
Przenoszenie garnku leży na szczycie montażu, a to jest miejsce, gdzie położysz wstępnie zmierzony ładunek materiałowy zanim zostanie wepchnięty do formy.
Kanały wlewowe i przewężki łączą komorę transferową z gniazdem formy. Tworzą drogę przepływu materiału, a ich konstrukcja wpływa na skuteczność wypełniania formy.
Materiał musi osiągnąć określoną temperaturę, zazwyczaj między 300-400°F w zależności od związku.
W miarę nagrzewania materiał staje się bardziej płynny. Następnie tłok wywiera ciśnienie (zazwyczaj 1,000-10,000 psi), wtłaczając zmiękczony materiał przez kanały rozprowadzające do gniazda formy.
Ciśnienie musi być spójne, aby zapewnić nawet wypełnienie formy. Zbyt małe ciśnienie może powodować pustkę lub części niekompletne.
Ciepło jest utrzymywane przez cały proces. Temperatury łodygi są starannie kontrolowane w celu zapewnienia właściwego przepływu i początkowego uzdrowienia.
Kurcze i wydalanie
Czasy leczenia różnią się na podstawie grubości materiału i części. Może to zająć od kilku sekund do kilku minut.
Po usunięciu pleśń jest ukończona, otwiera się i wypychacz wypycha końcową część. Na tym etapie twoja część jest w pełni twarda i utrzymuje kształt.
Po wyrzuceniu, trzeba usunąć nadmiar materiału (blisk) z części. Dzieje się to wzdłuż linii pożegnalnej, gdzie połówki pleśń spotykają się.
Wnioski o przeniesienie
Elementy elektryczne
Złącze elektryczne, wtyczki i przełączniki, wiele jest wykonanych poprzez formowanie transferowe. Technologia ta pozwala na precyzyjne wstawianie metalowych kontaktów przy zachowaniu właściwości izolacji elektrycznej.
Korzyści z tego procesu korzystają również bloki końcowe i skrzynki łącznikowe. Wysokie ciśnienie zapewnia pełne napełnienie skomplikowanych ścieków, co skutkuje niezawodnymi częściami o spójnych wymiarach.
Wspólne zastosowania elektryczne obejmują:
- Opakowanie półprzewodnikowe
- Izolatory elektryczne
- Części do wyłączników obwodowych
- Obudowy łącznikowe
Części samochodowe
Części podzespołów, takie jak czujniki, moduły zapłonu i jednostki sterujące, wymagają oporu ciepła i stabilności wymiarów, którą zapewnia ten proces.
Części te potrzebują precyzyjnych wymiarów, aby zapobiec wyciekom, a jednocześnie wytrzymujące się ekstremalne temperatury i narażeniu chemiczne.
Wewnętrzne elementy, takie jak pokrętła, uchwyty i guziki są również produkowane w ten sposób. Proces pozwala na wkładanie formowania, gdzie metalowe części są „płynęły” wewnątrz jamy, a następnie otoczone przez materiał do formowania.
Kluczowe zastosowania motoryzacyjne:
- Obudowy czujników
- Elementy do zarządzania silnikiem
- Części układu hamulcowego
- Części dystrybucyjne elektryczne
Wyroby medyczne
Instrumenty chirurgiczne korzystają z możliwości przenoszenia formowania o precyzyjnym wymiarze. Proces zapewnia konsekwentną jakość potrzebnych dla zastosowań medycznych.
Urządzenia i części składowe do implantacji urządzeń diagnostycznych wymagają wysokiej precyzji, jaką dostarczają formowanie.
Zastosowanie medyczne obejmuje:
- Uchwyty i komponenty narzędzi chirurgicznych
- Części urządzeń diagnostycznych
- Składniki implantu
- Części urządzeń do dostarczania narkotyków
Korzyści płynące z przelewów przelewów
Precyzja i złożoność
Tworzenie płyty przelewowej jest znakomite w tworzeniu ostrych krawędzi i złożonych wzorów. Można uzyskać znacznie delikatniejsze szczegóły w porównaniu z innymi metodami formowania. Dzięki temu jest to idealne dla produktów, które wymagają precyzyjnych specyfikacji.
Przelew formuje się w minimalnym stopniu (nadmiar materiału na krawędziach części). Wentylacje mikrobrązowe zmniejszają potrzebę przepełnienia, co powoduje, że części nie są w stanie zapłonąć. Oznacza to, że mniej czasu i pieniędzy spędzisz na wtórnym wykończeniu.
Jeśli potrzebujesz skomplikowanych kształtów o ciasnych tolerancjach, formowanie transferowe zapewnia spójne rezultaty. Regulowana dystrybucja ciśnienia zapewnia jednolite napełnienie jamy pleśń, nawet w małych, szczegółowych obszarach.
Wydajność materiałów
Z formowaniem transferowym, będziesz zmarnować mniej materiału w porównaniu do niektórych alternatywnych procesów. Zmierzona ilość materiału używanego do każdego cyklu pomaga zminimalizować nadwyżkę.
Proces daje lepszą kontrolę nad przepływem materiałów. Oznacza to bardziej przewidywalne wyniki i mniejszą produkcję złomu podczas produkcji.
Możliwość tworzenia wielu części w jednym cyklu z dużą ilością jamy ustnej poprawia wydajność materiału. Otrzymasz więcej gotowych produktów z tej samej ilości surowca.
Wyzwania i rozważania
Kontrola i optymalizacja procesu
Zarządzanie temperaturą jest krytyczne. Jeśli temperatura jest zbyt wysoka, materiał może leczyć zbyt szybko i nie wypełniać pleśń całkowicie. Zbyt niska, i może nie przepływać prawidłowo.
Prędkość transferu ma również duże znaczenie. Przenoszenie materiału zbyt szybko może uchwycić powietrze i tworzyć pustkę w ostatnim produkcie. Przenoszenie go zbyt powoli może pozwolić na przedwczesne uzdrowienie przed wypełnieniem pleśń.
Przygotowywanie materiałów pomaga uniknąć tych problemów
Ograniczenia projektowania
Grubość ściany musi być starannie zaplanowana. Za cienkie, a materiał nie będzie prawidłowo przepływać. Zbyt grube, a będziesz miał dłuższe czasy cyklu i potencjalne problemy ze skurczeniem.
Wstaw umieszczenie wymaga szczególnej uwagi. Niewłaściwe wstawki metalowe mogą prowadzić do pęknięcia, warpowania lub słabych punktów w gotowych częściach.
Ograniczenia rozmiarów występują przy formowaniu. Bardzo duże części mogą nie być odpowiednie ze względu na ograniczenia urządzeń i nierówny rozkład ciśnienia.
Przenoszenie Molding vs. formowanie kompresyjne
Formowanie prasowe jest prostsze, ale zapewnia mniejszą kontrolę nad przepływem materiału. Formowanie transferowe udoskonala ten proces: materiał jest wstępnie podgrzewany, a kontrolowane ciśnienie pozwala bardziej równomiernie wypełnić gniazda formy.
Tworzenie formuje się w następujący sposób:
- Tworzenie części z wkładkami
- Wytwarzanie złożonych kształtów o ciasnych tolerancjach
- Praca z materiałami, które wymagają uszlachetniania termicznego
- Minimalizacja uszczelnienia powietrza w produkcie końcowym
Formowanie transferowe ma jednak również ograniczenia. W kanałach wlewowych i komorze transferowej powstaje więcej odpadów niż przy formowaniu prasowym. Cykl jest też dłuższy niż w przypadku formowania wtryskowego, przez co metoda ta gorzej nadaje się do produkcji wielkoseryjnej.
| Aspekt | Przenoszenie przelewu | Formowanie tłoczne |
|---|---|---|
| Proces | Materiał jest podgrzewany i wpychany do zamkniętej formy pod ciśnieniem. | Materiał umieszczany jest bezpośrednio w otwartej formie, która jest następnie zamknięta i podgrzewana. |
| Projekt molowy | Wykorzystuje dwuczęściową formę z komorą, tłokiem i kanałami wlewającymi. | Wykorzystuje prostą, dwuczęściową formę bez kanałów wlewowych. |
| Umiejscowienie materiału | Materiał jest umieszczony w oddzielnej komorze (pojemnik) przed przeniesieniem do jamy formowej. | Materiał umieszczany jest bezpośrednio w jamie ustnej. |
| Zastosowanie ciśnienia | Wysokie ciśnienie nakłada się na przeniesienie materiału do formy. | Materiał jest ściskany w formie pod wpływem ciśnienia. |
| Czas cyklu | Ogólnie szybsza ze względu na podgrzewanie i wydajny przepływ materiału. | Wolniejszy, ponieważ materiał musi się nagrzać i utwardzić w formie. |
| Odpady materiałów | Większe straty materiału z powodu kanałów wlewowych i wlewów głównych. | Minimalne odpady jako materiał są bezpośrednio umieszczane w formie. |
| Kompleksowość części | Nadaje się do bardziej złożonych i skomplikowanych części o drobnych szczegółach. | Lepiej dla prostszych, mniej skomplikowanych części. |
| Wielkość produkcji | Idealny dla średniej i wysokiej wielkości produkcji. | Nadaje się do małej lub średniej produkcji. |
| Typy materiałów | Działa dobrze z tworzyw sztucznych, gumy i niektórych kompozytów. | Głównie stosowane do termosetowania tworzyw sztucznych i gumy. |
Najczęściej zadawane pytania
Jak działa proces formowania w procesie transferu produktów gumowych?
Przy przenoszeniu formowania do gumy, pre-związaną kauczukową mieszankę umieszcza się w garnku lub komorze przenośnej. W przypadku stosowania ciepła i ciśnienia guma zmiękcza.
Zmiękczony materiał jest następnie wpychany przez kanały do jamy formowej. Metoda ta zapewnia nawet wypełnienie złożonych kształtów pleśń.
Kauczuk leczy wewnątrz podgrzewanej formy, tworząc kształt produktu końcowego przed otwarciem formy do usunięcia części.
Jakie czynniki należy rozważyć przy wyborze maszyny do formowania?
Przy wyborze maszyny należy wziąć pod uwagę rozmiar i złożoność części. Większe lub więcej skomplikowanych części potrzebują maszyn o odpowiedniej pojemności.
Kolejnym ważnym czynnikiem jest siła mocowania potrzebnego dla danego materiału. Różne polimery wymagają różnych nacisków.
Liczy się także wielkość produkcji – większa ilość może uzasadnić bardziej zautomatyzowane lub o większej wydajności urządzenia.
W jaki sposób przeniesienie formowania różni się od kompresji formowania pod względem procesu i zastosowań?
W formowaniu transferowym materiał jest wstępnie podgrzewany w oddzielnej komorze, a następnie przenoszony do gniazda formy. W formowaniu prasowym materiał umieszcza się bezpośrednio w otwartej formie.
Przelew formowania zazwyczaj produkuje części o lepszej konsystencji i mniej pułapek powietrznych niż formowanie kompresyjne.
Transfer będzie lepiej nadaje się do złożonych części o skomplikowanych szczegółach, podczas gdy kompresja formowania działa dobrze dla prostszych, większych części.







