
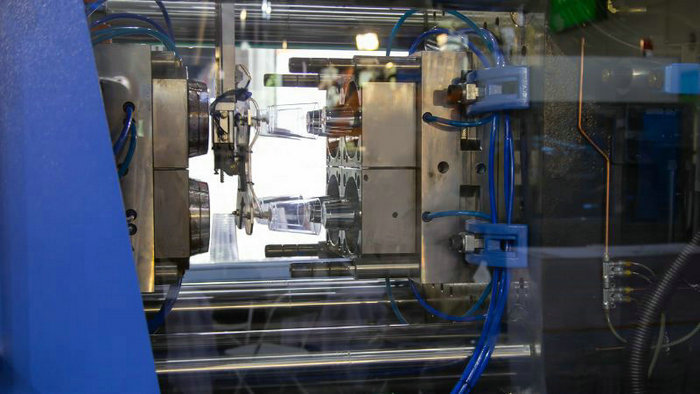
ポリカーボネート成形の基礎
ポリカーボネート成形は、優れた靭性、透明性、耐衝撃性を兼ね備えた製品を精密に作るための技術です。ポリカーボネートは、優れた特性で広く知られる非晶性熱可塑性樹脂です。
ポリカーボネートが選ばれる理由
この素材が特別である理由を詳しく見ていきましょう。
ポリカーボネートは、非常に剛性が高く、軽量な熱可塑性ポリマーです。「PC」とも呼ばれ、さまざまな用途に適した優れた特性を備えています。
化学的には、ポリマー鎖に沿って芳香環の間に炭酸エステル基が結合した構造を持つプラスチックです。この化学構造が、ポリカーボネートの強度と剛性を生み出します。非晶性で透明なため、光を透過しやすい一方、高い耐衝撃性を持ち、大きな力が加わっても破損やひび割れが起きにくい素材です。
ポリカーボネートは、ビスフェノールA(BPA)とホスゲンを反応させてポリマー骨格を形成することで製造されます。その後、用途に応じて板材にしたり、さまざまな形状に成形したりできます。
成形時には、曲げ強度や耐衝撃性などの機械的特性を保ちながら、希望する形状に加工できます。また、耐熱性にも優れているため、耐久性が高く、高温環境で使用される製品にも適しています。
さらに、このプラスチックは光学的な透明性を備えており、強度と透明性を兼ね備えた部品を作れます。こうした特性から、自動車部品、民生用電子機器、安全装備など、幅広い用途に適した素材です。
金型の設計とエンジニアリング
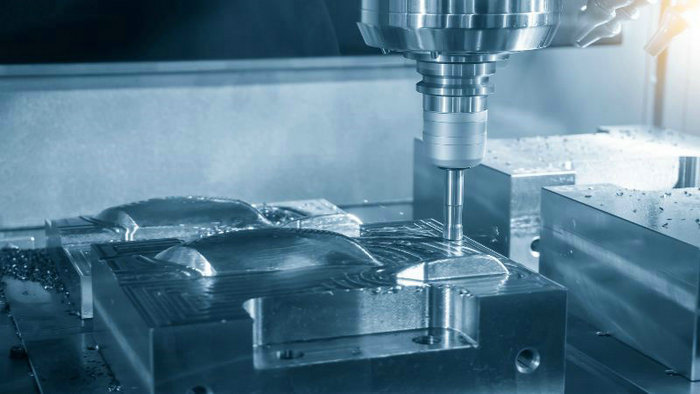
ポリカーボネート成形に取り組む前に、高品質で安定した部品を実現するうえで、金型の設計とエンジニアリングが重要な要素となります。適切な材料の選定から、精密な設計を可能にする高度なソフトウェアの活用まで、さまざまな技術的要件を考慮する必要があります。
金型材料の選定
金型材料の選択は、ポリカーボネート製品の品質と寿命に直接影響します。耐久性と耐摩耗性に優れた工具鋼がよく使われます。選定時には、次の点を考慮しましょう。
- 熱伝導率:冷却速度と成形サイクルに影響します。
- 硬度:表面欠陥や摩耗に対する耐性を左右します。
金型の精密設計
金型設計では、厳しい公差を実現することが極めて重要です。精密加工により、部品の形状やサイズに必要な仕様を金型に正確に反映できます。以下の点を押さえておきましょう。
- 公差:組み立てた部品の適合性と機能に影響します。
- 部品のサイズ:小型から大型まで、いずれも金型の精度に左右されます。
表面処理と仕上げ
金型の表面処理は、離型性を高め、表面欠陥を減らすために重要です。代表的な仕上げ方法には次のものがあります。
- 研磨:滑らかで光沢のある表面に仕上がります。
- シボ加工:機能面または意匠面に、つや消しや模様のある表面を施します。
ベントとゲートの配置
適切なベントとゲートの配置は、成形不良を防ぎ、熱可塑性樹脂の最適な流動を確保するうえで不可欠です。次の点に留意してください。
- ベント:金型キャビティから空気を逃がし、空気の巻き込みによる不良を防ぎます。
- ゲート位置:樹脂の流れを左右し、部品の外観や健全性にも影響します。
CADと金型設計ソフトウェア
CAD(コンピューター支援設計)や専用の金型設計ソフトウェアを活用すると、次のことが可能になり、製造工程を効率化できます。
- 流動解析を行う:金型内の樹脂の流れを予測し、改善できます。
- ゲート位置と部品形状を可視化する:金型製作前に、潜在的な製造上の課題を把握できます。
ポリカーボネート成形では、こうした金型設計とエンジニアリングの工夫が、原材料から完成品に至るまでの工程を支え、成功への明確な道筋を示します。
ポリカーボネート射出成形の工程
射出成形で作られるポリカーボネート部品は、優れた耐衝撃性と耐熱性を備えています。ただし、種類によっては溶融流動性が低く、加工が複雑になる場合があります。
ポリカーボネート成形では、最終製品の品質を確保するために、工程条件の管理が欠かせません。最良の結果を得るため、具体的なポイントを見ていきましょう。
ポリカーボネートの準備
- ポリカーボネートの一般的なグレードには、汎用、高耐熱、UV安定化、難燃グレードがあります。成形不良を防ぐため、PC樹脂は成形前に乾燥させ、含水率を0.02%未満にする必要があります。
- 通常、120°Cで2~4時間乾燥させます。
射出成形機の設定方法
- 型締力は、投影面積1平方インチあたり0.7~0.8トンを目安にします。
- 成形機のサイズは、部品重量の1.5~2倍を目安にします。
- スクリューのL/D比は最低15:1、理想的には20:1とし、チェックリングを設けて緩やかに移行する形状にします。
- ノズル開口部は、ゲートサイズよりわずかに小さくします。
金型の準備
- 部品を取り出しやすくするため、金型を清掃し、離型剤を塗布します。
- 金型への充填時に空気が抜けるよう、ベントを清掃しておきます。
- 均一な冷却と成形サイクルの短縮に向けて、冷却回路を最適化します。
成形条件
- 溶融温度:グレードに応じて280~320°C。
- 金型温度:70~120°C。表面仕上げの向上と残留応力の低減には、より高い温度が適しています。
- 射出圧力: 可能な限り高く設定します。通常は850~1400 barです。金型への充填を速めるのに役立ちます。
- 射出速度: 小型ゲートやエッジゲートでは遅くし、それ以外では速くします。
- 保圧: 残留応力を最小限に抑えるため、可能な限り低く設定します。
成形後の工程
- 成形品は、離型時の応力に耐えられる程度に冷却されてから取り出します。
- ゲート跡はトリミングして除去します。
- 120~130°Cで30分~1時間のアニーリングを行うと、残留応力を軽減できます。
- 部品の品質を確保するため、寸法検査と外観検査を実施します。
取り出し機構の詳細
固化したポリカーボネート成形品の損傷を防ぐため、取り出し工程は慎重に制御する必要があります。
- エジェクターピン: 取り出し力が均等に分散されるよう、ピンを配置します。
- 取り出し速度: 部品の固着や変形を防げるよう、速度を調整します。
こうした技術的な要点に注意を払うことで、ポリカーボネートの射出成形という複雑な工程に、より適切に対応できるようになります。
ポリカーボネート射出成形の高度な技術
ポリカーボネート成形を極める過程では、高度な技術が強度、外観、機能性の向上に重要な役割を果たすことがわかるでしょう。こうした革新的な手法が、製品の価値をどのように高めるのか見ていきましょう。
射出圧縮成形
射出圧縮成形では、まず少し開いた金型にポリカーボネートを射出し、その後さらに圧縮することで、製品の均一性を高めます。この方法は射出成形と圧縮成形の原理を組み合わせたもので、応力を抑えながら、より薄く精密な部品を実現します。
ガスアシスト・ウォーターアシスト射出成形
ガスアシスト射出成形では、射出後に窒素ガスを金型キャビティに注入し、内部に流路を形成します。構造的な強度を損なわずに材料使用量を削減できます。一方、ウォーターアシスト射出成形では水を使って同様の効果を得ながら、冷却工程とサイクルタイムを改善します。
- メリット:
- 軽量化
- 強度の向上
- サイクルタイムの短縮
複合材・共射出成形
複数材料(二材)成形では、1回の成形サイクルでポリカーボネートと異なる材料を組み合わせ、複合構造を成形できます。この手法の一種である共射出成形では、異なる2種類のポリマーを1つの金型に順番に射出し、層ごとに異なる特性を持つ部品を作ります。
- 複合部品の構成:
- コア材:一般に、安価な材料、または強度の低い材料です。
- スキン材:通常、部品の表面を覆う、より耐久性の高い材料です。
それぞれの方法は、構造面から意匠面まで、特定の要件に合わせてポリカーボネート部品を最適化するうえで重要な役割を果たします。こうした高度な技術を活用すれば、ポリカーボネート製品は最も厳しい用途の期待にも応え、それを上回る性能を発揮できます。
持続可能性と環境への影響
ポリカーボネートについて理解を深めるには、実用面だけでなく、その製造やライフサイクルが環境に与える影響についても知ることが大切です。このセクションでは、リサイクルと製造工程の効率化が、持続可能性にどのように貢献するかを詳しく見ていきます。
ポリカーボネートのリサイクルと再利用
ポリカーボネートは耐久性に優れ、眼鏡レンズから防弾ガラスまで、さまざまな製品に使用されています。しかし、こうした製品が寿命を迎えた際、環境廃棄物を減らすためにポリカーボネートをリサイクル・再利用することが重要になります。幸い、ポリカーボネートは機械的にリサイクルでき、環境負荷を軽減できます。工程は次のとおりです。
- 粉砕:ポリカーボネート製品を細かく砕きます。
- 洗浄:再利用に備えて、不純物を取り除きます。
- 溶融:きれいにしたポリカーボネートの端材を急速に加熱し、新しい製品やポリカーボネートシートに再成形します。
ポリカーボネート廃材を押出成形によってペレット化し、ほかのプラスチック製品に加えることで、用途を広げ、環境汚染を防ぐことができます。
製造におけるエネルギー効率
持続可能性を高めるには、ポリカーボネートの製造におけるエネルギー効率に注目することが重要です。高品質なポリカーボネートシートや製品を作るには、一般に急速加熱と精密な制御が必要です。省エネルギーのため、次のような技術が導入されています。
- 工程を最適化:製造条件を細かく調整し、エネルギーの無駄を最小限に抑えます。
- 環境配慮型技術を導入:可能な限り、省エネ設備や再生可能エネルギーを活用します。
こうした継続的な改善は、ポリカーボネート製造に伴うエネルギー消費とカーボンフットプリントの削減を目指すものです。こうした取り組みを優先することで、業界における環境負荷の低い活動に貢献できます。
よくある質問
ポリカーボネートの射出成形には、どのような温度が必要ですか?
射出成形を成功させるには、温度管理が非常に重要です。ポリカーボネートの温度は通常、-40°C/-40°Fから120°C/248°Fの範囲です。これらの条件により、成形工程中もポリカーボネートの強度と安定性を維持できます。
ポリカーボネートの射出成形でよくある問題と、その対処法を教えてください。
よくある問題には、反り、気泡、充填不良などがあります。ベントの要件を最適化し、成形条件を管理して、肉厚を均一にすることで対処できます。
ポリカーボネートシートのドレープ成形は、どのように行いますか?
ドレープ成形では、ポリカーボネートシートを成形可能な温度まで加熱し、金型に沿わせて目的の形状にします。その後、冷却して形状を固定します。
ポリカーボネート材料の加工手順を教えてください。
ポリカーボネートの加工では、材料を推奨温度まで加熱し、金型に射出して冷却・固化させた後、射出成形品を取り出します。
ポリカーボネートの熱成形は、どのような方法で行いますか?
ポリカーボネートの熱成形では、シートを軟化点まで加熱し、金型に沿って伸ばした後、冷却して剛性のある所定の形状の製品に仕上げます。
ポリカーボネートの射出成形にはどのようなデメリットがありますか?
ポリカーボネートは粘度が高いため、成形サイクルが長くなり、より高い成形圧力が必要です。また、より頑丈な金型が求められるため、射出成形のコストに影響することがあります。不良の管理もより重要になります。







