
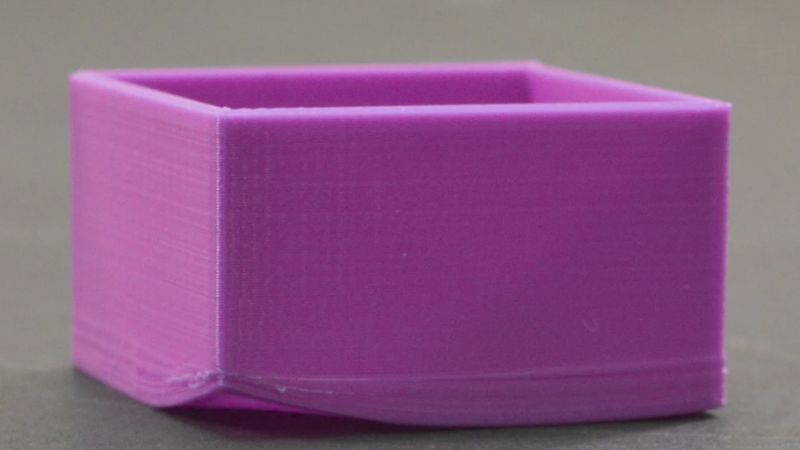
Warpage può essere fastidioso. Sia per i produttori che per i progettisti di prodotti, è importante comprendere le cause profonde della deformazione e implementare strategie di prevenzione efficaci è fondamentale per mantenere una produzione di alta qualità e ridurre al minimo i costi di produzione.
In questa guida completa, esploreremo i fattori principali che contribuiscono alla deformazione nello stampaggio a iniezione e forniremo soluzioni pratiche per mitigare questo problema.
Applicando queste informazioni, i produttori possono migliorare la loro efficienza produttiva, ridurre i tassi di scarto e, infine, fornire parti stampate a iniezione superiori.
Che cosa è Molding Warpage
Warpage è uno dei problemi di qualità cruciali nello stampaggio a iniezione di plastica, che spesso porta all’instabilità dimensionale nelle parti in plastica.
Warpage si riferisce alla deviazione indesiderabile dalla geometria del prodotto previsto che può verificarsi in parti in plastica durante il processo di stampaggio a iniezione. Questo difetto si manifesta come distorsioni come torsione, flessione o arricciatura della parte stampata.
La gravità della deformazione varia da lievi deformazioni, appena visibili ad occhio nudo, a distorsioni significative che interferiscono con la funzione o l’assemblaggio della parte.
L’impatto di Warpage sui prodotti stampati
La presenza di warpage nello stampaggio a iniezione ha implicazioni sostanziali sulla qualità e sulla funzionalità delle parti in plastica:
- Qualità Estetica: L’appeal visivo è compromesso, rendendo i prodotti finali meno competitivi sul mercato.
- Stabilità dimensionaleLe parti deformate potrebbero non adattarsi agli assemblaggi o non soddisfare le dimensioni precise richieste per l’interfacciamento con altri componenti.
- Carenze funzionali: Oltre all’estetica, il warpage può compromettere le prestazioni meccaniche e l’integrità strutturale del componente.
Qual è la causa di Warpage nello stampaggio a iniezione?
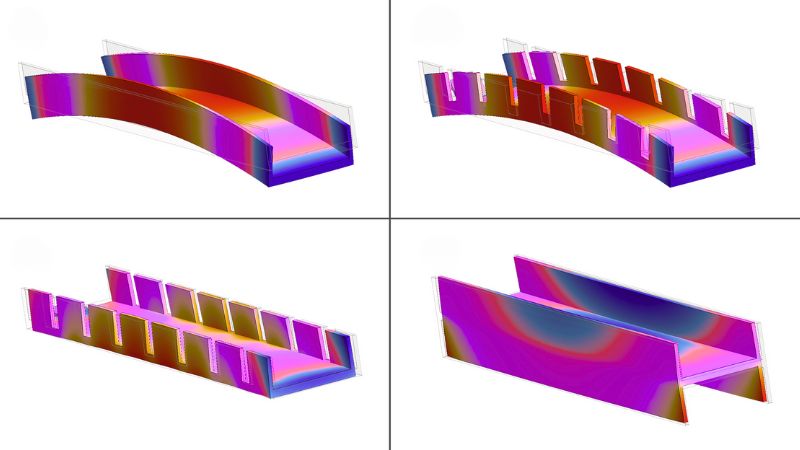
Questa sezione esplora le complessità di macchina, stampo, e fattori materiali contribuire alla deformazione e fornire alcune soluzioni pratiche per mitigare questi problemi.
Errori della macchina
Pressione o tempo di iniezione inadeguati
La pressione di iniezione insufficiente o il tempo di attesa possono portare a un imballaggio inadeguato dello stampo. Questo può far raffreddare e solidificare il materiale plastico prima che lo stampo sia correttamente riempito.
Entrambi gli scenari si traducono in un movimento incontrollato di molecole durante il raffreddamento, che porta a restringimento irregolare e deformazione.
Temperatura del barile non corretta
Se la temperatura del barile è troppo bassa, la resina non raggiungerà la sua giusta temperatura di flusso, portando a solidificazione prematura, imballaggio inadeguato dello stampo e, in definitiva, restringimento irregolare e deformazione.
Tempo di residenza improprio
Il tempo di permanenza inadeguato impedisce l’assorbimento uniforme del calore in tutta la resina. Questo può causare porzioni sotto-riscaldate del materiale a diventare rigido e solidificare prematuramente, con conseguente imballaggio stampo incompleto e warpage.
Eccessivo strato interno
Elevate pressioni di iniezione possono creare sollecitazioni interne all’interno della parte stampata, che può manifestarsi come deformazione dopo l’espulsione dallo stampo.
Tempo di avanzamento della vite non corretto
Se il tempo di avanzamento della vite è troppo lungo, può portare a un eccesso di imballaggio dello stampo, creando sollecitazioni interne che si traducono in deformazioni.
Tempo di raffreddamento insufficiente
Il tempo di raffreddamento insufficiente può impedire che la parte si raffreddi uniformemente e completamente prima dell’espulsione, portando a restringimento e deformazione irregolari mentre continua a raffreddarsi all’esterno dello stampo.
Errori di stampo
Posizione e progettazione impropria di Gate
Il posizionamento errato del punto di iniezione può portare a riempimento e imballaggio irregolari della cavità dello stampo. Ciò si traduce in una distribuzione della pressione e tassi di raffreddamento incoerenti, causando deformazioni.
Inadeguato posizionamento del perno dell’eiettori
I perni eiettori posizionati male o insufficienti possono causare stress irregolare quando la parte viene espulsa dallo stampo. Questo può portare a deformazioni, soprattutto in parti con geometrie complesse.
Circuiti di raffreddamento sbilanciati
Circuiti di raffreddamento impropriamente bilanciati possono causare un raffreddamento irregolare tra le cavità, portando a deformazioni in alcune parti mentre altre rimangono inalterate.
Errori di selezione del materiale
Tassi di restringimento elevati
I materiali con alti tassi di restringimento sono più inclini a deformazioni.
Ad esempio, polimeri semicristallini come polietilene (PE) e polipropilene (PP) hanno tassi di restringimento più elevati rispetto ai polimeri amorfi come policarbonato (PC) o polistirolo (PS).
Restringimento incoerente
Alcuni materiali si restringono in modo diverso nella direzione del flusso rispetto alla direzione del flusso incrociato. Questo restringimento anisotropico può portare a deformazioni, specialmente in parti con lunghi percorsi di flusso.
Crystallinity
I materiali altamente cristallini sono più suscettibili alla deformazione a causa della loro tendenza a ridursi di più durante il raffreddamento.
Sensibilità all’umidità
Alcuni materiali, come il nylon, sono igroscopici e possono assorbire l’umidità dall’aria. Ciò può portare a risultati di stampaggio incoerenti e a potenziali deformazioni se non essiccati correttamente prima della lavorazione.
Come ridurre Warpage in stampaggio ad iniezione?
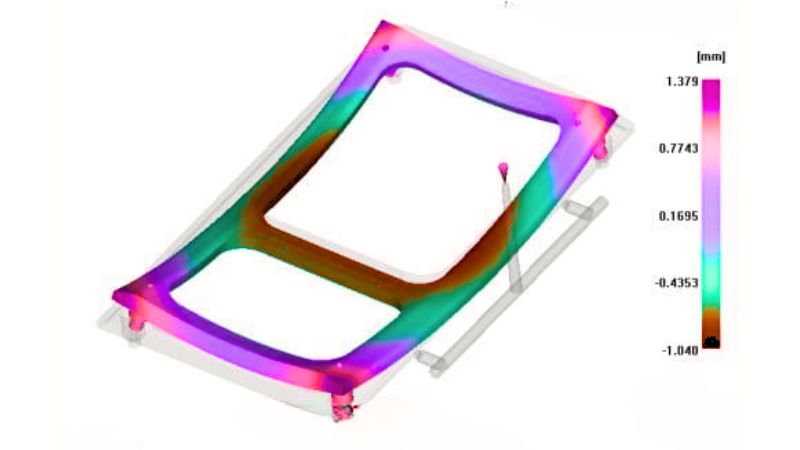
L’ottimizzazione dei parametri di elaborazione è fondamentale, a partire dalla regolazione della pressione di iniezione e dal tempo di attesa per garantire un corretto imballaggio della cavità dello stampo. Ciò limita le molecole di plastica e impedisce il movimento incontrollato durante il raffreddamento.
L’aumento del tempo di raffreddamento consente un raffreddamento completo e uniforme, contribuendo a prevenire i tassi di restringimento differenziale che spesso portano a deformazioni.
Le impostazioni di temperatura di fine-tuning sono ugualmente importanti; l’aumento della temperatura del barile garantisce il corretto flusso del materiale mentre la regolazione della temperatura dello stampo in base alle raccomandazioni dei fornitori di resina promuove l’uniformità.
Ove possibile, l’implementazione di canali di raffreddamento conformi può migliorare ulteriormente anche il raffreddamento attraverso la parte.
Progettazione di stampi e considerazioni sui materiali
Ottimizzare punti d’iniezione e canale di alimentazione utilizzando tipi di punto d’iniezione appropriati per specifiche materie plastiche e progetti di prodotto, implementare più punti d’iniezione per parti piatte e ampliare punti d’iniezione e canale di alimentazione può migliorare significativamente il riempimento dello stampo.
Anche il corretto posizionamento del perno eiettore è fondamentale; garantire che siano sufficientemente ampi, ben distribuiti e situati vicino alle aree con la maggiore resistenza all’espulsione può prevenire la deformazione durante la rimozione della parte.
La selezione e la movimentazione dei materiali sono fattori chiave. Scegliere resine meno soggette a deformazioni, come plastiche amorfe come policarbonato e polistirolo invece di plastiche cristalline, può fare una differenza sostanziale.
Per le parti che utilizzano inserti metallici, preriscaldarli a circa 100 ° C aiuta ad accogliere le differenze di restringimento tra metallo e plastica, riducendo lo stress e il potenziale di deformazione.
Ottimizzazione del design e controllo qualità
L’ottimizzazione del design delle parti è un altro aspetto critico. Mantenere uno spessore uniforme della parete in tutta la parte favorisce anche il raffreddamento e il restringimento, mentre l’aggiunta di nervature rinforzanti può migliorare la rigidità della parte e ridurre la tendenza al warpage.
Collabora con Professional Moldie
Lavorare con Moldie può portare a qualità ed efficienza all’interno del processo di iniezione di plastica stampata. Siamo dotati delle competenze necessarie per gestire una vasta gamma di materiali plastici, assicurando che i prodotti in plastica risultanti sposano la durata con l’estetica.
Moldie enfatizza la precisione nelle sue tecniche di produzione. Il nostro approccio prevede:
- Progettazione avanzata della stampo: Ottimizzando le dimensioni e la forma del punto d’iniezione, Moldie aiuta a mantenere un flusso e un raffreddamento uniformi, con conseguente minore stress interno e riduzione della deformazione.
- Selezione del materiale: La loro conoscenza di varie materie plastiche consente una scelta informata del materiale, adattando le proprietà all’applicazione prevista e mitigando i difetti.
- Ottimizzazione dei processi: Moldie ottimizza la temperatura dello stampo e i tassi di raffreddamento, in quanto queste variabili svolgono un ruolo fondamentale nella produzione di componenti privi di ordito di alta qualità.
Riteniamo che tale collaborazione possa elevare significativamente lo standard dei componenti in plastica prodotti, migliorando in ultima analisi la funzionalità e l’aspetto del prodotto finale.







