
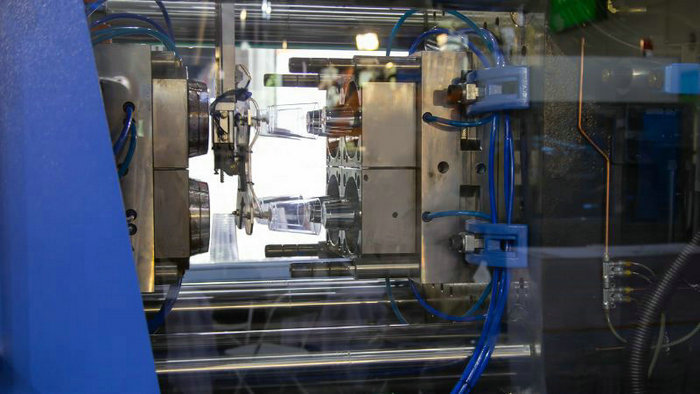
Introduzione allo stampaggio del policarbonato
Lo stampaggio al policarbonato è una tecnica che puoi impiegare per creare oggetti con una combinazione precisa di eccellente tenacità, chiarezza e resistenza agli urti. Questo materiale, in policarbonato, è un termoplastico amorfo ampiamente celebrato per le sue notevoli proprietà.
Ciò che rende il policarbonato si distingue
Analizziamo cosa rende questo materiale così speciale.
Il policarbonato è una forma di polimero termoplastico nota per essere eccezionale. rigida e leggero. Spesso indicato con la sua abbreviazione “PC”, il policarbonato ha diverse proprietà desiderabili che lo rendono utile per varie applicazioni.
Chimicamente, questa plastica è costituita da gruppi di carbonati legati tra anelli aromatici lungo la catena del polimero. Questa struttura chimica conferisce al policarbonato la sua resistenza e rigidità. È amorfo e trasparente, permettendo alla luce di passare facilmente. Eppure il policarbonato è altamente resistente agli urti e può resistere a una forza significativa senza rompersi o rompersi.
La produzione di policarbonato inizia con la reazione del bisfenolo A (BPA) e del fosfene per formare la spina dorsale del polimero. A seconda del suo uso finale, può quindi essere formato in fogli solidi o modellato in varie forme.
Durante lo stampaggio, il policarbonato può essere modellato nel tuo forma desiderata preservando la sua proprietà meccaniche come la resistenza alla flessione e all’impatto. Il materiale è resistente al calore, che si aggiunge alla sua durata e lo rende adatto per prodotti sottoposti a temperature elevate.
Inoltre, l’ottica chiarezza di questa plastica è simile alla trasparenza, creando parti che sono allo stesso tempo forti e chiare. Queste caratteristiche lo rendono una scelta eccezionale per una varietà di applicazioni, tra cui componenti automobilistici, elettronica di consumo e apparecchiature di sicurezza.
Progettazione e Ingegneria di Stampi
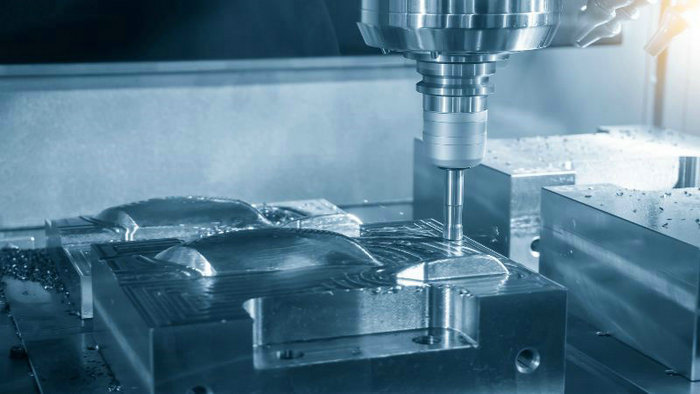
Prima di avventurarti nello stampaggio di policarbonato, troverai che la progettazione e l’ingegneria degli stampi sono un fattore critico per ottenere parti di alta qualità e coerenti. Questo processo racchiude una serie di considerazioni tecniche, dalla selezione dei materiali giusti all’utilizzo di software avanzati per la progettazione di precisione.
Selezione del materiale della stampo
La tua scelta di materiale della stampo influenza direttamente la qualità e il ciclo di vita dei vostri prodotti in policarbonato. Gli acciai per utensili sono comunemente utilizzati a causa della loro durata e resistenza all’usura. Quando si sceglie, considerare:
- Conducibilità termica: Influisce sulla velocità di raffreddamento e sul tempo di ciclo.
- Durezza: Determina la resistenza ai difetti di superficie e all’abrasione.
Ingegneria di precisione per stampi
Raggiungere Tolleranza stretta è fondamentale nell’ingegneria della stampo. La lavorazione di precisione garantisce che gli stampi soddisfino le specifiche esatte necessarie per la forma e le dimensioni desiderate delle parti. Capire che:
- Tolleranze: Influenzare la misura e la funzione delle parti assemblate.
- Dimensioni delle parti: che vanno da minuto a grande dipendono tutti dalla precisione dei vostri stampi.
Trattamenti superficiali e Finitura
Il trattamento superficiale degli stampi è essenziale per migliorare le proprietà di rilascio e ridurre i difetti superficiali. Le opzioni di finitura che incontrerai includono:
- Lucidatura: risultati in una superficie liscia e lucida.
- Texture: fornisce una superficie opaca o modellata, che può essere funzionale o estetica.
Sfiato e posto del punto di iniezione
Corretto sfiato e posizionamento punto di iniezione sono fondamentali per prevenire i difetti e garantire flusso ottimale delle resine termoplastiche. Tenete a mente:
- SfiatoPermette all’aria di fuoriuscire dalla cavità dello stampo per prevenire i difetti dell’aria intrappolata.
- Localizzazione punto di iniezioneInfluenza il flusso della resina e può influenzare l’aspetto e l’integrità della parte.
Software di progettazione CAD e stampi
L’utilizzo di CAD (Computer-Aided Design) e di software di progettazione di stampi specializzati facilita la processo di fabbricazione permettendoti di:
- Condotta analisi del flusso: Prevedere e migliorare la distribuzione della resina in tutto lo stampo.
- Visualizza posizioni del punto di iniezione e forme delle parti: Aiuta ad affrontare le potenziali sfide di produzione prima degli utensili.
Nel tuo viaggio nello stampaggio del policarbonato, queste complessità nella progettazione e nell’ingegneria degli stampi modellano il viaggio dalla materia prima al prodotto finito, fornendo un chiaro progetto per il successo.
Tecnica del processo di stampaggio a iniezione di policarbonato
Le parti in policarbonato prodotte attraverso lo stampaggio a iniezione hanno qualità impressionanti come l’impatto e la resistenza al calore. Tuttavia, la lavorazione del policarbonato può essere complessa in quanto alcune varianti presentano basse portate di fusione.
Durante lo stampaggio del policarbonato, il controllo dei parametri del processo è fondamentale per la qualità del prodotto finale. Immergiamoci nelle specifiche per assicurarci di ottenere i migliori risultati.
Preparare il policarbonato
- I gradi comuni di policarbonato includono uso generale, calore elevato, stabilizzato ai raggi UV e ritardante di fiamma. La resina del PC deve essere essiccata prima dello stampaggio ad un contenuto di umidità inferiore allo 0,02% per evitare difetti.
- L’essiccazione è tipicamente fatta a 120°C per 2-4 ore.
Come impostare la macchina per lo stampaggio a iniezione
- La forza di serraggio dovrebbe essere 0,7-0,8 tonnellate per pollice quadrato di area della parte proiettata.
- La dimensione della macchina dovrebbe essere 1,5-2 volte il peso della parte.
- La vite dovrebbe avere un rapporto L/D di almeno 15:1, idealmente 20:1, con un anello di controllo e una transizione graduale.
- L’apertura dell’ugello dovrebbe essere leggermente più piccola della dimensione del punto di iniezione.
Preparazione della stampo
- La stampo deve essere pulita e rivestita con un agente di rilascio per facilitare l’espulsione della parte.
- Le bocchette devono essere chiare per consentire all’aria di fuoriuscire quando lo stampo viene riempito.
- I canali di raffreddamento dovrebbero essere ottimizzati per un raffreddamento uniforme e tempi di ciclo ridotti.
Impostazioni di processo
- Temperatura di fusione: 280-320 ° C a seconda del grado.
- Temperatura della stampo: 70-120°C. Maggiore per una migliore finitura superficiale e minore stress.
- Pressione di iniezione: Il più in alto possibile, in genere 850-1400 bar. Aiuta a riempire rapidamente la stampo.
- Velocità di iniezione: Più lento per i punti di iniezione piccoli / edge, più veloce altrimenti.
- Pressione di imballaggio: Il più basso possibile per ridurre al minimo lo stress residuo.
Procedure Post-Molding
- Le parti in plastica vengono espulse quando sono sufficientemente fredde da gestire le sollecitazioni di sformatura.
- I segni del punto di iniezione vengono rimossi attraverso il taglio.
- La ricottura a 120-130 ° C per 30 minuti – 1 ora può alleviare le tensioni residue.
- Vengono eseguiti controlli dimensionali e ispezioni visive per garantire la qualità delle parti.
Dettagli del meccanismo di espulsione
Il espulsione il processo deve essere attentamente controllato per evitare di danneggiare le parti stampate in policarbonato solidificato.
- Perni dell’iniettore: Assicurarsi che i perni siano posizionati per distribuire uniformemente le forze di espulsione.
- Velocità di espulsione: Regolare la velocità per evitare che la parte si attacchi o si deformi.
Prestando attenzione a queste specifiche tecniche, sarete meglio attrezzati per gestire il complesso processo di stampaggio a iniezione in policarbonato.
Tecniche avanzate nello stampaggio a iniezione di plastica al policarbonato
Nel tuo viaggio per padroneggiare lo stampaggio in policarbonato, scoprirai che le tecniche avanzate possono essere fondamentali per migliorare la forza, l’estetica e la funzionalità. Esaminiamo come questi metodi innovativi possono elevare i vostri prodotti.
Stampaggio ad iniezione-compressione
Nello stampaggio a compressione ad iniezione, il policarbonato viene prima iniettato in uno stampo leggermente aperto e poi ulteriormente compresso, migliorando l’uniformità del prodotto. Questo metodo combina i principi di stampaggio ad iniezione e stampaggio a compressione, garantendo una riduzione dello stress ottenendo componenti più sottili e precisi.
Stampaggio ad iniezione gas-assist e acqua-assist
Stampaggio ad iniezione gas-assist introduce gas azoto nella cavità dello stampo dopo l’iniezione, creando canali interni e riducendo l’uso del materiale senza compromettere l’integrità strutturale. Dall’altra parte, stampaggio ad iniezione acqua-assist ottiene risultati simili con l’acqua, migliorando il processo di raffreddamento e il tempo di ciclo.
- Vantaggi:
- Riduzione del peso
- Aumento della forza
- Tempi di ciclo più rapidi
Stampaggio multi-materiale e co-iniezione
Passando a stampaggio multi-materiale (due componenti), è possibile modellare policarbonato con materiali diversi in un unico ciclo per strutture composite. Stampaggio a co-iniezione, un sottoinsieme di questa tecnica, comporta l’iniezione di due polimeri distinti in uno stampo, uno dopo l’altro, per creare una parte con proprietà stratificate.
- Composizione composita della parte:
- Materiale principale: Di solito il materiale più economico o meno robusto.
- Materiale della pelle: Tipicamente il materiale più durevole che superficie la parte.
Ogni metodo svolge un ruolo fondamentale nel personalizzare i componenti in policarbonato per soddisfare esigenze specifiche, dagli aspetti strutturali alle caratteristiche estetiche. Utilizzando queste tecniche avanzate, i tuoi prodotti in policarbonato non solo soddisfano ma superano le aspettative anche delle applicazioni più impegnative.
Sostenibilità e impatto ambientale
Mentre esplori il mondo del policarbonato, è essenziale comprendere non solo le sue applicazioni pratiche, ma anche l’impatto che la sua produzione e il suo ciclo di vita hanno sull’ambiente. In questa sezione, daremo un’occhiata più da vicino a come il riciclaggio e l’efficienza dei suoi processi produttivi contribuiscono alla sostenibilità.
Riciclo e riutilizzo del policarbonato
La natura robusta del policarbonato ne consente l’uso in vari prodotti, dalle lenti per occhiali al vetro antiproiettile. Tuttavia, quando questi elementi raggiungono la fine del loro ciclo di vita, riciclaggio e riutilizzo Il policarbonato diventa fondamentale per ridurre i rifiuti ambientali. Fortunatamente, il policarbonato può essere riciclato meccanicamente per ridurre la sua impronta ecologica. Il processo prevede:
- Rettifica: I prodotti in policarbonato vengono macinati in pezzi più piccoli.
- Pulizia: I contaminanti vengono rimossi per prepararsi al reinserimento.
- Fusione: Gli scarti di policarbonato pulito vengono rapidamente riscaldati e rimodellati in nuovi prodotti o fogli di policarbonato.
Convertendo i rifiuti di policarbonato in granuli attraverso l’estrusione, può essere aggiunto ad altri prodotti di plastica, estendendo efficacemente la sua utilità e prevenendo l’inquinamento.
Efficienza energetica nella produzione
Per migliorare la sostenibilità, è fondamentale concentrarsi sul efficienza energetica di produrre policarbonato. Il processo di produzione comporta tipicamente un rapido riscaldamento e un controllo preciso per produrre lastre o prodotti in policarbonato di alta qualità. Per risparmiare energia, sono stati implementati progressi che:
- Ottimizzare i processi: Fine-tuning parametri di produzione per ridurre al minimo gli sprechi energetici.
- Incorporare la tecnologia verde: Utilizzare attrezzature a risparmio energetico e fonti di energia rinnovabile quando possibile.
Questo sforzo di miglioramento continuo mira a ridurre il consumo energetico complessivo e l’impronta di carbonio associati alla produzione di policarbonato. Dando priorità a queste pratiche, è possibile partecipare a iniziative più eco-compatibili all’interno del settore.
Domande frequenti
Quali temperature sono necessarie per lo stampaggio a iniezione in policarbonato?
Per lo stampaggio a iniezione di successo, il controllo della temperatura è molto importante. Il policarbonato richiede tipicamente temperature che vanno da -40°C/-40°F a 120°C/248°F. Questi parametri assicurano che il policarbonato mantenga la sua forza e stabilità durante il processo.
Quali sono i problemi comuni nello stampaggio a iniezione in policarbonato e come possono essere affrontati?
I problemi comuni includono la deformazione, il rigonfiamento e la scarsa otturazione. Affrontali ottimizzando i requisiti di sfiato, controllando i parametri di processo e mantenendo uno spessore uniforme della parete.
Qual è il processo per la formazione di lastre in policarbonato?
La formazione di drappeggio comporta il riscaldamento del foglio di policarbonato a una temperatura flessibile, quindi il drappeggio su uno stampo per ottenere la forma desiderata. Raffreddamento giù conserva la forma.
Quali sono i passaggi coinvolti nella lavorazione dei materiali in policarbonato?
La lavorazione del policarbonato consiste nel riscaldare il materiale alla temperatura raccomandata, iniettarlo negli stampi, raffreddarlo per solidificare e quindi espellere le parti stampate a iniezione finale.
Qual è la metodologia per la termoformatura del policarbonato?
Il policarbonato termoformante include il riscaldamento del foglio al suo punto di ammorbidimento, allungandolo su uno stampo e quindi raffreddandolo per formare un prodotto finito rigido e sagomato.
Quali sono gli svantaggi dello stampaggio a iniezione in policarbonato?
La maggiore viscosità del policarbonato porta a cicli di stampaggio più lenti, pressioni di stampaggio più elevate e la necessità di stampi più robusti che possono influire sul costo dello stampaggio a iniezione. Anche la gestione dei difetti è più critica.







