
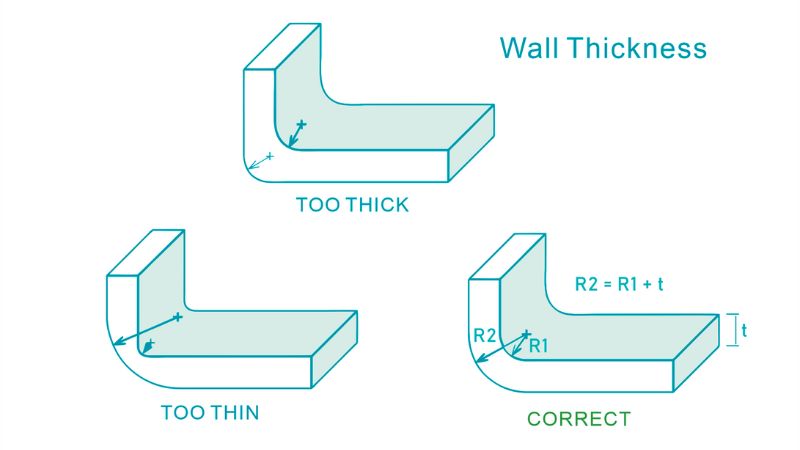
Պատի հաստության հիմունքները հասկանալուց մինչև նյութին հատուկ նկատառումների ուսումնասիրությունը՝ այս ուղեցույցն ընդգրկում է այն կարևոր կողմերը, որոնք պետք է իմանան նախագծողները, ինժեներներն ու արտադրողները։
Այս համապարփակ ուղեցույցում ուսումնասիրվում է ներարկմամբ ձուլման ժամանակ պատի ճիշտ հաստության նախագծման կարևորությունը և ներկայացվում են դետալների արտադրությունն օպտիմալացնելու լավագույն գործելակերպերը, տարածված դժվարություններն ու լուծումները։
Ի՞նչ է պատի հաստությունը ներարկմամբ ձուլման մեջ
Պատի հաստությունը ներարկմամբ ձուլման գործընթացում նախագծման կարևոր գործոն է․ այն ձուլվող պլաստմասսայե դետալի լայնական հատույթի հաստությունն է։
Այն ներարկմամբ ձուլման նախագծման ամենակարևոր նկատառումներից է, քանի որ զգալիորեն ազդում է վերջնական դետալի արտադրելիության, արժեքի, որակի և արդյունավետության վրա։
Ի՞նչն է ազդում պատի հաստության վրա
Ներարկմամբ ձուլման ժամանակ պատի հաստության վրա ազդում են երկու հիմնական գործոն՝ պլաստմասսայի նյութը և դետալի կառուցվածքը։
- Սովորաբար լազերային հատվածները պահանջում են հաստության պարիսպներ, իսկ փոքր մասերը կարող են բարակ լինել պարիսպների համար ։
- Պլաստմասսայի նյութը․ տարբեր պլաստմասսաներ ունեն հոսքի տարբեր բնութագրեր և սառեցման արագություններ։ Ավելի ցածր մածուցիկությամբ կամ հալույթի ավելի բարձր հոսունությամբ նյութերը սովորաբար կարելի է օգտագործել ավելի բարակ պատերի դեպքում։
Ահա աղյուսակ, որի միջոցով կարող եք ստուգել տարբեր նյութերի պատի օպտիմալ հաստությունը․
| Նյութ | Պատի առաջարկվող հաստության միջակայքը |
| ABS | 0.045 — 0.140 in (1.14 — 3.56 mm) |
| Ադրիան (ՊԻՏ) | 0.030 — 0.120 in (0.76 — 3.05 mm) |
| Ատրիբուտ (ՄԻԵԴ) | 0.025 — 0.500 in (0.64 — 12.7 mm) |
| Նելլոն (Պոռնկագրություն) | 0.030 — 0.115 in (0.76 — 2.92 mm) |
| Պոլիկարբոնատ (PC) | 0.040 — 0.150 in (1.02 — 3.81 mm) |
| Պոլիէթիլեն (PE) | 0.030 — 0.200 in (0.76 — 5.08 mm) |
| Պոլիպրոպիլեն (PP) | 0.025 — 0.150 in (0.64 — 3.81 mm) |
| Պոլիստիրոլ (PS) | 0.035 — 0.150 in (0.89 — 3.81 mm) |
Ի՞նչ խնդիրներ են առաջանում պատի հաստության հետ կապված։
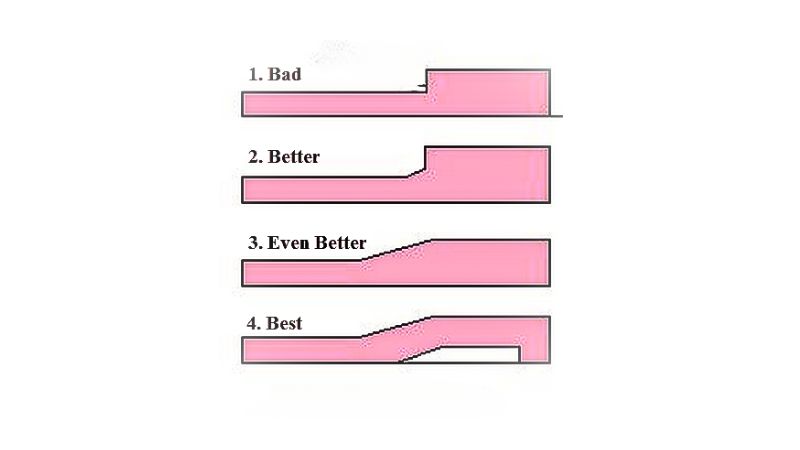
Ներարկմամբ ձուլման համար պատի սխալ հաստությունը կարող է վերջնական արտադրանքում մի շարք արատների հանգեցնել․
| Բացել | պատճառները | Վերասեղմել |
| Ծռում | Պատի անհավասար հաստություն | Տարբեր խտրականություն է առաջանում ներքին սթրեսների պատճառով, ինչի հետեւանքով առաջ են գալիս պատերազմներ կամ համաճարակներ ։ |
| Նստվածքային հետքեր | Թերթերը | Ատամնաբույժը թույլ է տալիս, որ մակերեսը սուզվի ՝ ստեղծելով փոքր դեպրեսիաներ |
| Ստորակետեր | Պատի հաստության տատանումներ | Հիմնական պլաստմասսայե պլաստմասսայե հեղուկը առաջացնում է տեսանելի խողովակների կամ մակերեսի վրա գտնվող գծերի տարբեր հոսանքներ |
| Պիտակ | Թռչունների տարածումը | Ջրազրկումը կանխում է հաստ լարերի ամբողջականությունը |
| Գործիքներ | Թռչուններ | Ավիադիսպետչերներ |
| Հետադարձ հայացք նետելով | Թաքնված պարիսպներ | Rapling հոսանքների արդյունքում օձի մակերեսի մակերեսի վրա օբյեկտներ են առաջանում |
| Պայքար թուլության դեմ | Պատի ոչ միատեսակ հաստություն | Մասնակցում է զորությանն ու անարատությանը |
| Հասարակական անվստահություններ | Հիվանդությունը տարբեր է | Չափազանց հետաքրքիր է, որ հանդիպումների վայրերը չեն բաժանվում իրարից |
| Մասնավորապես սթրեսը մեծանում է | Պայքար ՝ հաստության դեմ | Տարբեր սառցաբեկորների արդյունքում առաջացող ներքին սթրեսները դառնում են ավելի բարձր |
| Պոռնկագրություն | Պատի ոչ պատշաճ հաստություն | Հիմնական պատճառը անկատարությունն է, ինչպիսիք են խճճանկարները կամ կեղտոտությունը |
Պատի միատեսակ հաստություն ապահովելու նախագծային նկատառումներ
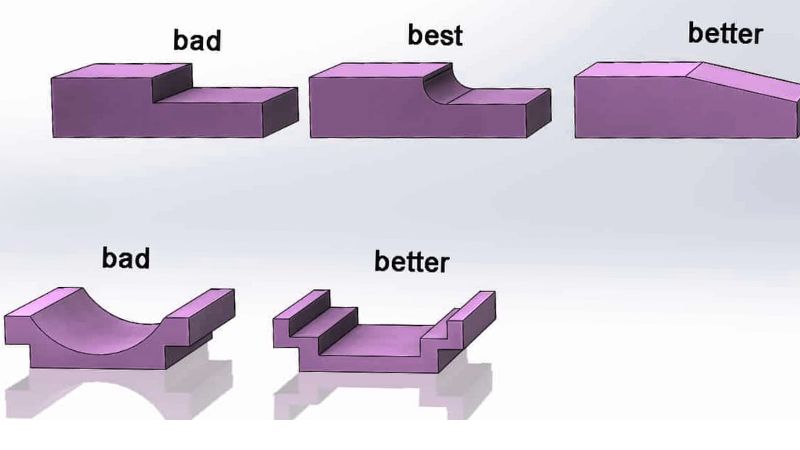
Արտադրելիության համար նախագծման (DFM) վերլուծությունն օգնում է որոշել օպտիմալ, միատեսակ հաստությունը՝ ներքին լարվածությունը նվազագույնի հասցնելու և կայունությունը բարելավելու համար։
Կաղապարի լցումը բարելավելու համար թեքության անկյունների օգտագործում
Թեքության անկյունները ներարկմամբ ձուլվող բաղադրիչների նախագծման անբաժանելի մասն են․ դրանք հեշտացնում են պատրաստի դետալի դուրսբերումը կաղապարից։ Թեքության անկյուն ներառելը պարզապես լավ գործելակերպ չէ․ դա վճռորոշ է պատի միատեսակ հաստությունն ապահովելու համար։
Առաջարկվող՝ 0.5-1.5 աստիճան արտաքին թեքության անկյունը և 0.5 աստիճան ներքին անկյունը կարող են զգալիորեն բարելավել կաղապարի լցման գործընթացը։
Այս փոքր անկյունները թույլ են տալիս նյութին ավելի սահուն հոսել և կանխում են պատի հաստության անհամապատասխանության առաջացումը, որը հաճախ դետալի տարբեր արատների հիմնական պատճառն է։
Պատի ոչ միատեսակ հաստության պատճառով առաջացող ներքին լարվածությունների նվազեցում
Պատի հաստության տարբերությունները կարող են դետալի ներսում լարվածություններ առաջացնել, երբ այն սառչում և պնդանում է։ Ավելի հաստ պատով հատվածներն ավելի դանդաղ են սառչում, ինչի հետևանքով տարբեր արագությամբ կծկում է տեղի ունենում, որը կարող է դետալը ծռել կամ ձևախախտել։
Անհրաժեշտ է, որ այդ սթրեսները տարածվեն նույնիսկ այս սթրեսներում եւ վերարտադրվեն ։
Դետալներ նախագծելիս պետք է հաշվի առնել բարձր ռիսկի գոտիները և կիրառել պատի միատեսակ հաստություն՝ ներքին լարվածությունների առաջացումը նվազեցնելու համար։
Հաղթահարել բացասական զգացումները
Պատի նվազագույն հաստությունը կախված է օգտագործվող պլաստմասսայի կոնկրետ նյութից և դետալի չափից ու բարդությունից։
Մեջբերում
Փոքր դետալների և մեծ ծավալով արդյունավետ արտադրության համար առաջարկվում է պատի 0.025-0.030 in (0.64-0.76 mm) նվազագույն հաստություն։
Ավելի մեծ դետալների համար առաջարկվում է 0.040-0.050 in (1.0-1.3 mm) նվազագույն հաստություն։
Ավանդական ներարկմամբ ձուլման դեպքում պատի գործնական նվազագույն հաստությունը 0.030-0.040 in (0.76-1.0 mm) է։
Բարակ պատերով ձուլման որոշ մասնագիտացված կիրառություններում հնարավոր է ստանալ նույնիսկ 0.010 in (0.25 mm) հաստությամբ պատեր, սակայն դրա համար պահանջվում են բարձր ճնշումներ, և դետալի չափը սահմանափակվում է։
Հաղորդագրված չարության մասին
Ներարկմամբ ձուլման ժամանակ հնարավորության դեպքում պետք է խուսափել չափազանց հաստ պատերից, քանի որ դրանք կարող են արատների և անարդյունավետության պատճառ դառնալ։
Հիմնական խորհուրդները
Ներարկմամբ ձուլված դետալների մեծ մասի պատի առավելագույն հաստությունը 0.125-0.250 in (3.2-6.4 mm) է։
0.250 in (6.4 mm)-ից ավելի հաստ պատերն ավելի մեծ վտանգ են ներկայացնում նստվածքային հետքերի, դատարկությունների, մնացորդային լարվածությունների և ծռման առաջացման համար։
Որոշ մասնագիտացված կիրառություններում հնարավոր է մինչև 4.5 in (114 mm) պատի հաստություն, սակայն դրա համար պահանջվում են շատ երկար ցիկլեր։
Արդյունավետության և որակի լավագույն գործելակերպի համաձայն՝ դետալների մեծ մասի համար առաջարկվում է պատի առավելագույնը 0.125-0.160 in (3.2-4.0 mm) հաստություն։
Ինչպես լուծել ձուլված դետալների պատի հաստության խնդիրները
Ներարկմամբ ձուլված դետալների հաստ պատով հատվածների հետ կապված խնդիրների լուծում
Խնդիրը մեղմելու համար խորհուրդ է տրվում պահպանել այնպիսի պատի հաստություն, որն ապահովում է արագ սառեցում՝ միաժամանակ տալով բավարար ամրություն։ Օրինակ՝ 8mm հաստությամբ PA6 նյութի դեպքում ներարկմամբ ձուլման ամբողջ ցիկլը մոտ 93 վայրկյան է, իսկ սառեցումը տևում է շուրջ 70 վայրկյան։
Հաստ պատերի պատճառով ցիկլի երկար տևողության խնդիրը հաղթահարելու համար օգտակար կարող է լինել միջուկի հեռացում (core out) կոչվող տեխնիկան։ Այն ենթադրում է հաստ պատի մեջ սնամեջ հատվածների ստեղծում՝ առանց դետալի ամբողջականությունը կամ ամրությունը վտանգելու։
Ինչպես զսպել բարկությունը
Արտադրանքի նախագծողներին խորհուրդ է տրվում դետալները նախագծել անհրաժեշտ նվազագույն պատի հաստությամբ՝ առանց դետալի ամբողջականությունը վտանգելու։
Հիմնական պատը պահանջում է հիմնովին հասկանալ նյութի հիերոգլիֆները, որոնք կանխելու համար:
Այնպիսի գործոններ, ինչպիսիք են ներարկման ճնշումը, կաղապարի ջերմաստիճանը և նախագծային տարրերի՝ կողերի կամ ամրացնող հենակների ներառումը, կարող են ամրացնել բարակ պատերով դետալները, բարելավել դրանց ձուլելիությունը և նվազեցնել ծռման, նստվածքային հետքերի կամ պղպջակների առաջացման հավանականությունը։







