
A zsugorodás a fröccsöntés egyik leggyakoribb kihívása, amely közvetlenül befolyásolja a fröccsöntött alkatrészek pontosságát és minőségét. A zsugorodás megelőzésének leghatékonyabb módja az anyagválasztás, a szerszám kialakítása, a feldolgozási beállítások és a hűtési körülmények szabályozása.
Aki jól kezeli ezeket a tényezőket, nemcsak jobb méretpontosságot ér el, hanem a hulladékot és a gyártási költségeket is csökkenti. A Moldie.com oldalán ma a fröccsöntés közbeni zsugorodás megelőzésének stratégiáit ismerheti meg.
A fröccsöntés közbeni zsugorodás megértése
A fröccsöntés során akkor következik be zsugorodás, amikor az olvadt műanyag lehűl és összehúzódik, így a kész öntvény mérete csökken. Ez a változás befolyásolja a méretstabilitást, a felület minőségét és a termék általános teljesítményét. A zsugorodás kezeléséhez meg kell érteni, miért következik be, hogyan hat a minőségre, és milyen hibákat okozhat.
Mi a zsugorodás, és mi okozza?
A fröccsöntés közbeni zsugorodás az olvadt polimer térfogatának csökkenése, amely a szerszámban történő lehűlés és megszilárdulás során következik be. Minden műanyag valamennyire összehúzódik, ennek mértéke azonban a polimer típusától, a szerszám kialakításától és a feldolgozási körülményektől függ.
A nagyobb kristályosságú hőre lágyuló műanyagok, például a nejlon vagy a polipropilén, általában jobban zsugorodnak, mint az amorf anyagok, például az ABS. A kristályos szerkezetű anyagok lehűlés közben szorosabban rendeződnek, ezért nagyobb mértékben húzódnak össze.
Az egyenetlen vagy gyors hűlés helyi zsugorodást is okozhat, ami rontja a méretstabilitást. A tartónyomás és a nyomástartási idő szintén befolyásolja a zsugorodást, mivel ezek határozzák meg, hogy mennyi anyag tölti ki a szerszámot a megszilárdulás előtt.
Az anyagtulajdonságok, a szerszám hőmérséklete és a falvastagság összetett módon hatnak egymásra. A vastagabb falak például lassabban hűlnek, ezért gyakran jobban zsugorodnak, mint a vékonyabb részek.
A zsugorodás hatása a termék minőségére
A zsugorodás közvetlenül befolyásolja az öntött alkatrészek pontosságát és teljesítményét. Ha az összehúzódás nem egyenletes, az alkatrészek méretei eltérhetnek az __specifikációktól__, ami összeszerelési problémákhoz vagy rossz illeszkedéshez vezethet.
Az egyenetlen zsugorodás felületi hibákat is okozhat. Az alkatrész vetemedettnek vagy egyenetlennek tűnhet, ami rontja a megjelenését, és megnehezíti a precíziós alkalmazásokban való felhasználását.
A méretstabilitás különösen fontos az olyan iparágakban, mint az autóipar és az orvostechnikai eszközök gyártása, ahol már a kis eltérések is működési problémákat okozhatnak. A nem megfelelően szabályozott zsugorodás a mechanikai szilárdságot is csökkentheti, mivel a belső feszültségek gyengíthetik az anyagot.
A gyártók gyakran módosítják az olyan fröccsöntési paramétereket, mint a tömörítőnyomás, a hűtési idő és a szerszám hőmérséklete, hogy javítsák az egyenletességet. A megfelelő anyagválasztás szintén kulcsfontosságú a változékonyság csökkentésében és a termékminőség megőrzésében.
Az anyagválasztás szerepe a zsugorodásban
A gyanta típusa, molekulaszerkezete és az adalékanyagok használata mind befolyásolja, hogy a fröccsöntött alkatrész mennyire zsugorodik lehűlés közben. Az anyagok megfelelő szárítása és kezelése szintén közvetlenül hozzájárul a pontosság megőrzéséhez és a hibák csökkentéséhez.
Az anyagok zsugorodási aránya
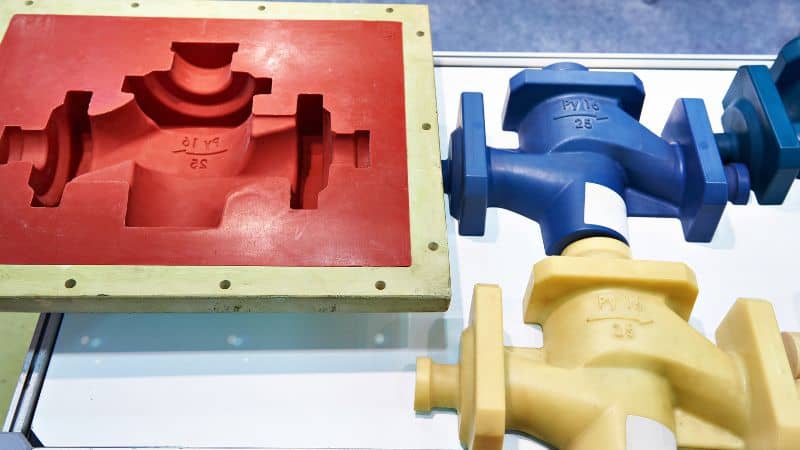
Minden műanyagnak meghatározott zsugorodási aránya van, amelyet az anyag beszállítói rendszerint feltüntetnek. Ez az érték jelzi, hogy az alkatrész mennyire húzódik össze a fröccsöntés után.
A félkristályos műanyagok, például a polipropilén (PP) és a poliamid (PA/nejlon) általában jobban zsugorodnak, mint az amorf műanyagok, például a polikarbonát (PC) vagy az ABS. A PP például akár 2%-ot is zsugorodhat, míg a PC zsugorodása gyakran 0,7% alatt marad.
| Anyag | Jellemző zsugorodási arány | Megjegyzések |
|---|---|---|
| PP | 1.0–2.5% | Nagy zsugorodás, gyakori az autóiparban |
| PA (nejlon) | 0.7–1.5% | A zsugorodás a nedvességtartalomtól függ |
| PC | 0.5–0.7% | Kis zsugorodás, precíziós alkatrészekhez ideális |
| ABS | 0.4–0.7% | Stabil, széles körben használják az elektronikában |
A kisebb zsugorodási arányú anyagok kiválasztása segít a szűkebb tűrések betartásában, és csökkenti a szerszám, illetve az alkatrész kialakításának módosítására vonatkozó igényt.
A molekulaszerkezet hatása
A polimer belső szerkezete jelentősen befolyásolja a zsugorodást. A félkristályos műanyagok lehűlés közben rendezett tartományokat alkotnak, ami nagyobb összehúzódáshoz vezet. Az amorf műanyagok nem rendelkeznek ilyen rendezett szerkezettel, ezért kevésbé és egyenletesebben zsugorodnak.
A nejlon (PA) például félkristályos szerkezetű, ezért jobban zsugorodik, mint az ABS. Emiatt gyakran ABS-t választanak olyan alkatrészekhez, amelyeknél fontos a méretstabilitás.
A molekulatömeg is számít. A nagyobb molekulatömegű polimerek nehezebben folynak, ezért a szerszám egyenetlenül telhet meg, ami a vastagabb részeken fokozhatja a zsugorodást. E szerkezeti különbségek ismeretében a mérnökök az alkatrész geometriájához és tűrési követelményeihez illő anyagot választhatnak.
Az adalékanyagok hatása
Az adalékanyagok és töltőanyagok jelentősen csökkenthetik a zsugorodást. A üvegszálak, a talkum vagy a kalcium-karbonát korlátozza a polimermátrix lehűlés közbeni összehúzódását.
- Az üvegszállal töltött nejlon kevésbé zsugorodik, mint a töltetlen nejlon, és jobb méretstabilitást biztosít.
- A talkummal töltött polipropilén csökkenti a zsugorodást és növeli a merevséget, ami előnyös az autóipari karosszériaelemeknél.
A töltőanyag aránya is befolyásolja az eredményt. A nagyobb töltőanyag-tartalom általában kisebb zsugorodást jelent, de ridegebbé teheti az anyagot. A töltött anyagok kiválasztásakor a mérnököknek egyensúlyt kell teremteniük a zsugorodás szabályozása és a mechanikai teljesítmény között.
A szárítás és az anyagkezelés fontossága
Az anyag nedvességtartalma, különösen a nedvszívó gyanták, például a nejlon (PA) esetében, közvetlenül befolyásolja a zsugorodást. Ha az anyagot nem szárítják meg megfelelően, a felszívott víz a fröccsöntés során hidrolízist okozhat, ami egyenetlen zsugorodáshoz és gyengébb alkatrészekhez vezet.
A zárt tárolóedényekben történő megfelelő tárolás és a nedvszívó szárítók használata segít megőrizni az anyag tulajdonságainak stabilitását. A PC és az ABS esetében már kis mennyiségű nedvesség is buborékokat vagy felületi hibákat okozhat, amelyek rontják a pontosságot.
Az anyag kezelése is számít. A szennyezett vagy károsodott granulátum megváltoztathatja a folyási viselkedést, ami egyenetlen szerszámkitöltéshez és zsugorodáshoz vezethet. Az állandó szárítási hőmérséklet és a tiszta kezelési gyakorlat biztosítja, hogy az anyag a fröccsöntés során elvárható módon viselkedjen.
A szerszám kialakításának optimalizálása a zsugorodás csökkentésére
A fröccsöntés közbeni zsugorodást gyakran a szerszám kialakítása és a műanyag azon belüli hűlése okozza. A szerszám méreteinek, a falvastagságnak és a hűtőrendszereknek a gondos megtervezése segít szabályozni az anyag áramlását és megszilárdulását, ezáltal csökkenti az egyenetlen zsugorodást és javítja a pontosságot.
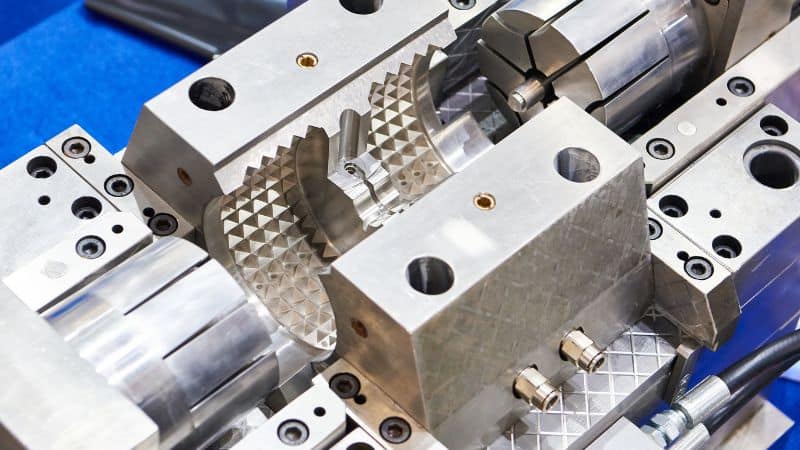
A zsugorodás figyelembevétele a szerszámméreteknél
Minden műanyag anyagnak ismert zsugorodási aránya van, amelyet figyelembe kell venni a szerszám tervezésekor. Ha ezt figyelmen kívül hagyják, a kész alkatrész mérete eltér a kívánttól. A tervezők az anyagbeszállítók zsugorodási adatai alapján méretezik a szerszámüreget, hogy a lehűlt alkatrész megfeleljen az előírt méretnek.
Ennek során gyakran kis mértékben módosítják az szerszámüreg méreteit. Például 1,5%-os zsugorodású anyag esetén a szerszámnak kissé nagyobbnak kell lennie a kívánt alkatrészméretnél.
Precíziós alkalmazásoknál a mérnökök az irányfüggő zsugorodást is figyelembe veszik. Egyes műanyagok az áramlás irányában jobban zsugorodnak, mint arra merőlegesen. Ennek az anizotrópiának a figyelembevétele biztosítja az alkatrészek megfelelő illeszkedését az összeállításokban.
A legfontosabb gyakorlatok:
- A beszállítói zsugorodási adatok használata
- A szerszámüreg méreteinek megfelelő növelése
- Az irányfüggő zsugorodás figyelembevétele
Az egyenletes falvastagság biztosítása
Az egyenetlen falvastagság a zsugorodás változékonyságának egyik leggyakoribb oka. A vastagabb részek lassabban hűlnek, mint a vékonyabbak, ami olyan hibákhoz vezethet, mint a vetemedés.
A tervezők arra törekszenek, hogy az alkatrész teljes felületén egyenletes falvastagságot alakítsanak ki az egyenletes hűtés és a következetes zsugorodás elősegítésére. Ha a vastagság módosítása elkerülhetetlen, az íves vagy elvékonyodó átmenetek segítenek csökkenteni a feszültséget és a deformációt.
Egyszerű irányelvként érdemes a vastagságot szűk tartományon belül tartani: sok hőre lágyuló műanyagnál például 2–4 mm között. Ha a szilárdság növeléséhez bordákra vagy merevítőkre van szükség, vastagságuk ne haladja meg a csatlakozó falvastagság 50–70%-át a túlzott zsugorodás elkerülésére.
A falvastagság kialakításának bevált gyakorlatai:
- Tartsa egyenletesen a falvastagságot
- Alkalmazzon fokozatos átmeneteket a szakaszok között
- A bordák és merevítők méretét korlátozza a falvastagsághoz képest
Hatékony hűtőcsatornák tervezése
A szerszám hűtőrendszere közvetlenül befolyásolja a zsugorodást. Az egyenetlen hűtés hőmérséklet-különbségeket okoz, amelyek egyenetlen összehúzódáshoz vezetnek. A megfelelően elhelyezett hűtőcsatornák egyenletes hőelvonást tesznek lehetővé, csökkentik a deformációt és javítják a ciklusidőt.
A csatornákat a szerszám felületéhez közel kell elhelyezni úgy, hogy ne gyengítsék a szerszám szerkezetét. A hatékonyság és a szerszám szilárdsága közötti egyensúly érdekében optimalizálni kell a csatornák távolságát és átmérőjét.
A korszerű kialakításokban konform hűtés is alkalmazható, amikor a csatornák követik a szerszámüreg alakját. Ez a módszer javítja a hőmérséklet-szabályozást összetett alkatrészeknél, és mérsékli a helyi zsugorodást.
Tervezési szempontok:
- A csatornákat egyenletesen helyezze el a kritikus területek körül
- Tartsa állandó értéken a csatornák mélységét és távolságát
- Összetett alkatrész-geometria esetén alkalmazzon konform hűtést
A feldolgozási paraméterek szabályozása
A feldolgozási paraméterek pontos szabályozása csökkenti a méretbeli hibákat, és segít megőrizni az alkatrészek egyenletes minőségét. A legfontosabb tényezők közé tartozik a nyomás, a sebesség, a hőmérséklet és az idő beállítása; mindegyik közvetlenül befolyásolja a fröccsöntött alkatrészek zsugorodását.
Fröccsöntési nyomás és tartónyomás
A fröccsöntési nyomás határozza meg, hogy a megolvadt műanyag mennyire tölti ki a szerszámüreget. Ha a nyomás túl alacsony, az anyag nem tömörödik megfelelően, ami üregekhez és nagyobb zsugorodáshoz vezethet. A túl nagy nyomás viszont feszültséget és vetemedést okozhat.
A tartónyomás ugyanilyen fontos. A szerszám megtöltése után az állandó nyomás fenntartja az anyag tömörödését, miközben az lehűl. Ez az anyag összehúzódásának ellensúlyozásával csökkenti a térfogati zsugorodást.
A nyomás szabályozásának fő szempontjai:
- Alkalmazzon elegendő fröccsnyomást a forma teljes kitöltéséhez.
- Használjon utónyomást a zsugorodás ellensúlyozására.
- Kerülje a túlzott nyomást, mert feszültséget okozhat az alkatrészben.
A fröccsnyomás és az utónyomás megfelelő egyensúlya biztosítja, hogy az alkatrész megőrizze a kívánt méreteket anélkül, hogy túltömörödne.
A fröccssebesség optimalizálása
A fröccssebesség befolyásolja, hogyan áramlik az olvadt polimer a formába. A túl gyors töltés egyenetlen áramlást, bezárt levegőt vagy hegedési vonalakat okozhat. A túl lassú töltés idő előtti lehűlést eredményezhet, ami fokozza a zsugorodást és a hibák kialakulását.
A mérsékelt és egyenletes fröccssebesség általában jobb méretstabilitást eredményez. A beállításokat az alkatrész geometriája és az anyag típusa alapján kell módosítani. A vékony falú alkatrészeknél például gyakran nagyobb sebességre van szükség a hiányos kitöltés elkerüléséhez.
A sebesség szabályozásának bevált gyakorlatai:
- Vastag alkatrészeknél használjon alacsonyabb sebességet a belső feszültségek megelőzésére.
- Vékony részeknél alkalmazzon nagyobb sebességet a hiányos kitöltés elkerülésére.
- Többfészkes szerszámoknál ellenőrizze az áramlás egyensúlyát.
A henger és a szerszám hőmérséklete
A henger hőmérséklete határozza meg, mennyire olvad meg a polimer. Ha az olvadék hőmérséklete túl alacsony, előfordulhat, hogy az anyag nem tömörödik megfelelően, ami zsugorodáshoz vezet. Ha túl magas, a polimer lebomolhat, illetve a hőmérséklet csökkenésekor nagyobb mértékben zsugorodhat.
A szerszám hőmérséklete szintén kulcsfontosságú. A hűvösebb szerszám általában lerövidíti a ciklusidőt, de a gyors összehúzódás miatt növelheti a zsugorodást. A melegebb szerszám egyenletesebb hűlést tesz lehetővé, ami javíthatja a méretpontosságot.
A hőmérséklet-szabályozás szempontjai:
- Állítsa be a henger zónáit az olvadék viszkozitásának egyenletesen tartásához.
- Tartsa a hőmérsékletet az egyes polimerek számára ajánlott tartományon belül.
- Használjon hőmérséklet-szabályozó egységeket a túl meleg vagy hideg pontok elkerülésére.
Utónyomási és hűtési idő
Az utónyomási idő alatt a nyomás az anyagra nehezedik, miközben az megszilárdul. A túl rövid utónyomási idő üregeket vagy beszívódásokat hagyhat maga után. A túl hosszú idő jelentős javulás nélkül növelheti a ciklusidőt.
A hűtési idő ugyancsak fontos. Az egyenetlen vagy nem megfelelő hűtés belső feszültséget és változó mértékű összehúzódást okoz. Ha a teljes fröccsöntési folyamat szabályozott körülmények között zajlik, az alkatrész teljes keresztmetszetében egyenletesen szilárdulhat meg.
Útmutató az idők beállításához:
- Az utónyomási időt igazítsa az alkatrész falvastagságához.
- A vetemedés megelőzésére vastagabb alkatrészeknél növelje a hűtési időt.
- Használjon kiegyensúlyozott hűtőcsatornákat az egyenletes hőmérséklet-eloszlás fenntartásához.
Az utónyomási és hűtési idők optimalizálása csökkenti az összehúzódást, miközben hatékonyan tartja a ciklusidőt. A megfelelő időzítés méretstabil és gyakori fröccsöntési hibáktól mentes alkatrészeket eredményez.







