
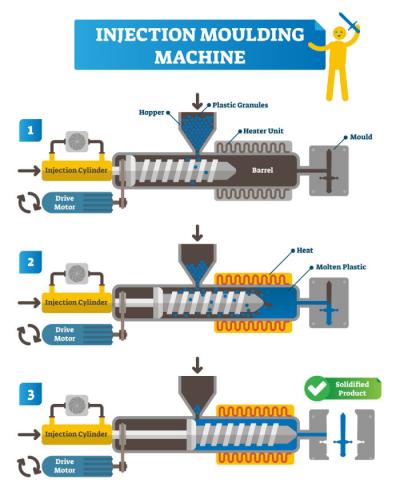
A lövetméret a fröccsöntési ciklus során befecskendezhető műanyag legnagyobb mennyisége. A granulátum az adagolótölcséren keresztül jut a hengerbe és a csigához.
A fröccsöntési eljárás során az olvadt anyagot a forma üregébe fecskendezik, hogy nagy mennyiségű műanyag alkatrészt állítsanak elő.
A műanyag fröccsöntésekor a nyersanyagot a hengerbe adagolják, ahol megolvad, majd a műanyagot a zárt forma üregébe fecskendezik, hogy lehűljön és megszilárduljon. Végül a forma kinyílik, és a kész alkatrészeket kilökik.
A lövetméret kiszámítása
A tartózkodási időt a lövetméret és a henger mérete is befolyásolja, ami a végtermék minőségére is hatással lehet. A kis lövetméret, amely a henger kapacitásának csak kis részét veszi igénybe, hosszú tartózkodási időt és a polimer lebomlását eredményezheti.
A henger kapacitásának kevesebb mint 20%-át elfoglaló kis lövetméret gyakran hosszú tartózkodási időt eredményez, ami a polimer lebomlásához és a folyamat nem megfelelő szabályozásához vezet.
Ezzel szemben a nagy lövetméret és az 50%-nál nagyobb hengertöltöttség egyenetlen olvadást és lassú csigavisszahúzást okozhat.
Emellett a nagyobb átmérőjű csigák műanyagolvadékra kifejtett nyomása jellemzően kisebb. A henger kapacitásának több mint 65%-át elfoglaló nagy lövetméret gyakran olvadékminőségi problémákat okoz, például meg nem olvadt anyagot, egyenetlen olvadékot és hosszú csigavisszahúzási időt.
A biztonság kedvéért érdemes lehet két hengerrel rendelni. Ráadásul a formák két hengerrel is használhatók. Ha az új géppel együtt egy második hengert is rendel, kellemes meglepetésként érheti az alacsony ára. Megfelelő specifikációk és tapasztalt kezelő mellett a hengerek akár 30 perc alatt is cserélhetők, még akkor is, ha a henger forró.
A formához szükséges lövetméret képlete fröccsöntésnél
A forma lövetméretének kiszámítására szolgáló legegyszerűbb képlet:
Zsugorodás + beömlőcsatorna térfogata + termék térfogata + elosztócsatorna térfogata = forma lövetmérete
A gép lövettérfogatának/lövetméretének képlete
A csiga által egy fröccsöntési ciklus alatt befecskendezett teljes tömeget vagy térfogatot a gép lövettérfogata (g)/lövetmérete (mm) fejezi ki; ezt a gép fröccskapacitásának is nevezik.
A nyomás figyelembevételével végzett számítások a következők:
Löket × a csigadugattyú felülete = befecskendezési térfogat
Befecskendező erő / a csigadugattyú felülete = befecskendezési nyomás
Tehát:
Maximális befecskendezési térfogat köbegységenként × maximális befecskendezési nyomás (bar köbegységenként) / 1000 = a fröccsegység lövettérfogata.
A csiga tömege és az anyag sűrűsége alapján végzett számítások a következők:
Tömeg / sűrűség = térfogat
ᴨ*D2*lövetméret/4 = henger/lövet térfogata
A termék lövetméretét befolyásoló tényezők
A lövetméret kiszámításakor több tényezőt is figyelembe kell venni. Ezek a következők:
- A lövetméret meghatározásakor figyelembe kell venni a beömlőcsatorna, az elosztócsatorna és a termék térfogatát. A polimernek ugyanis a formába fecskendezve ki kell töltenie a beömlőcsatornát, az elosztócsatornát és a termék térfogatát.
- A lövetméret kiszámítását befolyásoló másik fontos tényező a polimer zsugorodása. A zsugorodás az olvadt polimer lehűlésekor következik be. Mivel a polimerek sűrűsége eltérő, a forma zsugorodása is változó.
- A polimer típusa és a hozzáadott adalékanyagok mennyisége megváltoztathatja annak sűrűségét és folyási tulajdonságait.
Ezek a tényezők segíthetnek a lövetméret, a térfogat és a hengerkapacitás becslésében.
Fröccsegység
A fröccsegység feladata a műanyag egyenletes megolvasztása, majd a formába történő befecskendezése előre meghatározott nyomással és áramlási sebességgel. Ez kihívást jelent, mivel a fluorpolimerek hővezető képessége korlátozott, fajhőjük és olvadékviszkozitásuk pedig nagy.
A felmerülő összetett problémák kezelésére számos változatot fejlesztettek ki. Ezek általánosságban négy fő fröccsegység-kialakításba sorolhatók:
- Egyfokozatú dugattyú vagy nyomórúd
- Kétfokozatú nyomórúd
- Egyfokozatú csiga
- Kétfokozatú csiga/nyomórúd
Bár kis gépekben és bizonyos speciális berendezésekben még megtalálható, az egyfokozatú nyomórudas egység lényegében elavult, mivel nem hatékony a fűtés, a keverés és a nyomásátvitel terén. Előnye az egyszerűség és az alacsony ár.
A kétfokozatú nyomórúd is szinte teljesen elavult. A fűtési és nyomásátviteli műveletek szétválasztásával próbálták továbbfejleszteni, de a nyomórúd továbbra sem hatékony keverő- és fűtőelem.
A kétfokozatú csiga/nyomórúd egység a keverést és a fűtést végző csiga helyett a befecskendezéshez használt nyomórúddal tovább választja szét az áramlás és a hő szerepét. Az ötlet vonzó, mert mindkét eszköz hatékonyan végzi a saját feladatát.
A fröccsegységeket gyakran a maximális befecskendezési nyomással és a rendelkezésre álló befecskendezési térfogattal jellemzik. A csiga végén elérhető legnagyobb nyomást befecskendezési nyomásnak nevezik. Ez a csiga átmérőjétől és az arra ható erőtől függ.
Ne tévessze össze azonban a csigát mozgató fröccsdugattyúra ható hidraulikus vezeték nyomásával, és ne értelmezze úgy sem, mint a formaüregek kitöltéséhez szükséges nyomást. A fúvókában és a forma beömlőrendszerében fellépő nyomásveszteségek miatt ez utóbbi jelentősen kisebb.
A fröccsegység fő műveletei a következők:
- A csiga forgásakor az anyag felmelegszik és megolvad, majd a csigamenetek mentén a csiga végéhez jut. A henger fúvókája mechanikus vagy hőmérsékleti szeleppel, illetve egy korábbi fröccsöntésből visszamaradt anyaggal zárható el.
Amíg nem gyűlik össze elegendő olvadék a következő darab előállításához, a felhalmozódó olvadék szabályozott ellenállással (ellennyomással) szemben hátrafelé tolja a továbbra is forgó csigát. Ekkor a csiga forgása leáll. Az olvadék készen áll a befecskendezésre.
- A henger fúvókájának kinyitásakor a csiga forgás nélkül, tengelyirányban előremozdul, és dugattyúként működik. Ennek hatására a csiga vége előtt összegyűlt olvadék a fúvókán keresztül a formába préselődik (befecskendeződik).
A csiga végére szerelt szeleprendszer megakadályozhatja, hogy az olvadék visszaáramoljon a csigamenetek mentén. Ez a befecskendezési, más néven formatöltési szakasz.
- A forma megtöltése után rövid ideig fennmarad a csiganyomás, hogy kompenzálja a formában lévő olvadék hűlés okozta térfogati zsugorodását. Ekkor következik a tömörítési, illetve utónyomási szakasz.
- Ezt követi a tartási szakasz, amelyben a fröccsegység ciklusa a csiga forgásával és az olvadék előkészítésével folytatódik, miközben a forma zárva marad, és a termék a kilökési hőmérsékletre hűl.
Jelentős nyomásesés lép fel, amikor a műanyagolvadékot a fröccsfúvókán, majd a forma beömlőrendszerén és üregein keresztül préselik. Ezek a nyomásveszteségek egyszerű szabályokkal nem számíthatók ki.
Záróegység
A fröccsöntőgép záróegysége a zárt formába befecskendezett műanyag által kifejtett erőkkel szemben biztosítja a forma zárva tartását. Meghajtórendszere legalább egy irányba képes mozgatni a fröccsöntőgép mozgó szerszámlapját.
A záróegységek típusai
A fröccsöntésben többféle záróegységet használnak. Ezek a következők:
Térdes zárószerkezet
A térdes zárószerkezet olyan mechanikus eszköz, amely megsokszorozza az erőt. A fröccsöntőgépben két rudat egy csukló köt össze. Az egyik rúd vége az álló szerszámlaphoz, a másiké a mozgó szerszámlaphoz csatlakozik. Nyitott forma esetén a térdes mechanizmus V alakú. Amikor nyomás hat a csuklóra, a két rúd egyenes vonalat alkot.
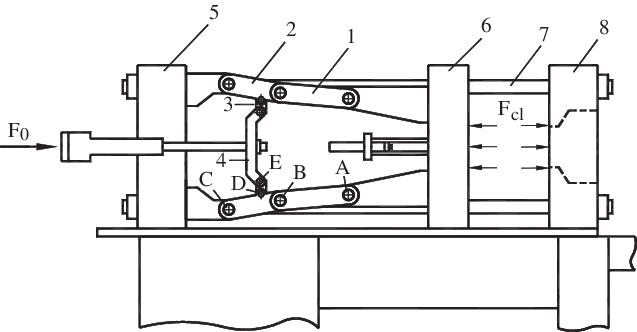
A térdes zárószerkezet előnye, hogy olcsóbban és kisebb motorteljesítménnyel működtethető, valamint biztosítja a forma megbízható zárását. Hátránya, hogy nagy karbantartási igényű és nehezen kezelhető.
Hidraulikus zárás
Ebben az esetben a hidraulikus rendszer dugattyúja a mozgó szerszámlaphoz kapcsolódik, a hidraulikus hengerrel működtetett záróegység pedig közvetlenül a mozgó formafélhez. A hidraulikus hengernek két nyílása van: az olaj bevezető- és kivezetőnyílása.
Amikor az olaj nyomás alatt belép a hengerbe, előretolja a dugattyút, ami a mozgó szerszámlap és a forma záródását okozza. Amikor az olaj távozik a hengerből, a dugattyú visszahúzódik, a forma pedig kinyílik.
A hidraulikus szerszámzárás előnyei közé tartozik a zárási sebesség egyszerű szabályozása, a bármilyen szögben biztosított alátámasztás, a záróerő egyszerű mérése, a működési mód egyszerű beállítása és a záróerő könnyű szabályozása, valamint az egyszerű karbantartás.
Ennek a szerszámzárási típusnak a hátránya, hogy drágább a térdmechanizmusos rendszernél és a pozitív noun szorítónál.
Mágneses szerszámzáró egység
A mágneses szerszámzáró lapokba vagy platnikba épített mágneses modulok hozzák létre a záróerőt. A kezelőpanel vezérli a szerszám zárását és cseréjét, valamint a platnik mágnesezését és lemágnesezését.
Ennek a szerszámzáró egységnek az előnye, hogy csak a mágnesezési és lemágnesezési fázisokban van szükség áramra, a zárás alatt nincs; emellett valós időben méri a záróerőt, számos biztonsági funkcióval rendelkezik, és nem igényel karbantartást.
A lövési tömeg
A szerszám üregének kitöltéséhez a szerszámba fecskendezett anyag mennyiségét – az adagolórendszert is beleértve – „szerszám-lövési tömegnek” vagy „termék-lövési tömegnek” nevezik. A lövési tömeg összetevői közé tartozik a termék, a beömlőcsatorna és a beömlőnyílás tömege. A csiga által a termék és az adagolórendszer kitöltéséhez megtett távolságot szerszám- vagy terméklövési méretnek nevezik.
Összegzés
A fröccsöntés során a nyers műanyagot megolvasztják, a szerszámba fecskendezik, hagyják lehűlni és megszilárdulni, majd eltávolítják a kész terméket. A lövési méret kulcsfontosságú, mert megelőzi a polimer hiányos kitöltését és a sorjaképződést. Az általános fröccsöntési folyamatot más tényezők, például a henger kapacitása is befolyásolják.







