
L’état de surface est obtenu à deux étapes. La cavité du moule reproduit le brillant, l’aspect mat ou la texture pendant le moulage. Les procédés secondaires, tels que le placage électrolytique, le revêtement sous vide, la peinture par pulvérisation, l’impression, le marquage laser et les étiquettes en relief, sont appliqués après le moulage pour ajouter de la couleur, des graphismes, des effets métalliques, une identification, une protection ou des propriétés électriques.
La finition doit être définie avant la validation de l’outillage, car elle peut influer sur le choix de la résine, la dépouille, la préparation de la cavité, l’emplacement des points d’injection et des éjecteurs, le masquage, l’inspection, le coût et le délai. Moldie prend en charge la fabrication de moules d’injection ainsi que les traitements de surface après moulage, ce qui permet d’examiner ces décisions ensemble.
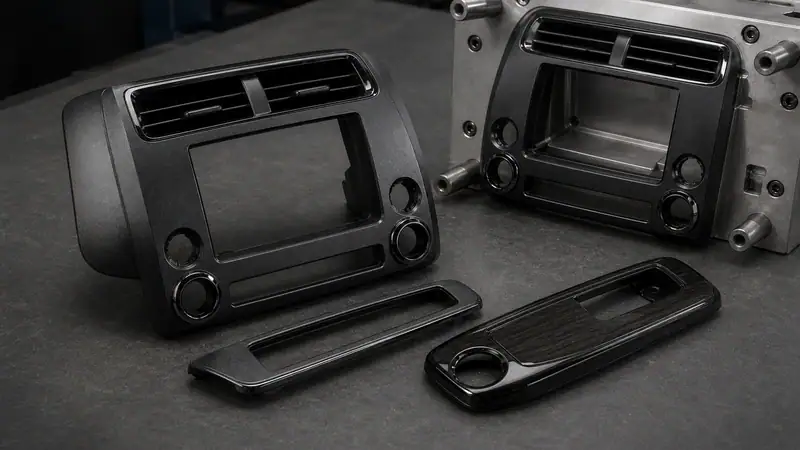
Finition du moule et traitement secondaire
La finition du moule est réalisée sur la cavité ou le noyau, puis reproduite sur chaque pièce. Elle détermine le brillant, la rugosité, le grain et le motif de la pièce moulée, sans ajout d’un film distinct. Un traitement secondaire est appliqué à chaque pièce moulée et peut ajouter un revêtement, une couche imprimée, un marquage permanent ou une étiquette.
| Point | Finition du moule | Traitement secondaire |
| Étape | Avant le moulage, sur la cavité ou le noyau | Après le moulage de la pièce |
| Résultat principal | Brillant, mat, rugosité, grain ou motif | Couleur, effet métallique, graphismes, marquage, protection ou conductivité |
| Principaux paramètres | Grade de finition, code de texture, dépouille, matériau et cartographie des surfaces esthétiques | Compatibilité, préparation, masquage, polymérisation, adhérence et essais fonctionnels |
Les deux méthodes sont souvent combinées. Un boîtier peut présenter une texture moulée à l’extérieur, des icônes de commande tampographiées et un marquage laser de traçabilité. Les plans doivent indiquer le traitement et ses limites pour chaque surface esthétique ou fonctionnelle.
Finitions de surface réalisées dans le moule
Le polissage produit des surfaces brillantes ou transparentes. Le papier abrasif et la pierre créent des finitions semi-brillantes ou mates, tandis que le grenaillage, l’EDM, la gravure chimique et la texturation laser donnent des surfaces plus rugueuses ou à motifs. SPI, VDI 3400 et Mold-Tech sont des références couramment utilisées.
Familles de finitions SPI
| Famille | Méthode | Aspect typique | Ra typique, µm |
| SPI A-1 à A-3 | Polissage au diamant | Du brillant élevé au brillant standard | 0.012 à 0.100 |
| SPI B-1 à B-3 | Papier abrasif | Du fin au semi-brillant standard | 0.05 à 0.32 |
| SPI C-1 à C-3 | Pierre | Du mat fin au mat standard | 0.35 à 0.70 |
| SPI D-1 à D-3 | Grenaillage aux billes de verre ou à l’oxyde | Du satiné à la texture rugueuse | 0.80 à 18.0 |
Les grades SPI définissent la finition du moule, mais l’aspect final dépend aussi du plastique. Lorsque la cohérence esthétique est importante, utilisez un échantillon fabriqué avec la résine et la couleur de production.
Références VDI et Mold-Tech
| Référence | Surface ou profondeur | Résultat typique | Dépouille |
| VDI 12 | Ra 0.40 µm | Polissage léger | Spécifique au projet |
| VDI 18 | Ra 0.80 µm | Satin | Spécifique au projet |
| VDI 24 | Ra 1.60 µm | Mat terne | Spécifique au projet |
| VDI 30 | Ra 3.15 µm | Texture mate plus grossière | Spécifique au projet |
| VDI 45 | Ra 18.00 µm | Texture très grossière | Spécifique au projet |
| MT-11010 | 0.001 in / 0.0254 mm | Mat fin, aspect sablé | 1.5° minimum |
| MT-11020 | 0.0015 in / 0.0381 mm | Mat moyen | 2.5° minimum |
| MT-11030 | 0.002 in / 0.0508 mm | Mat grossier | 3° minimum |
Les valeurs VDI les plus élevées indiquent une rugosité plus importante. Mold-Tech est spécifié au moyen d’un code de texture et d’une profondeur ; une profondeur accrue exige une dépouille plus importante. Des valeurs de rugosité similaires entre systèmes ne garantissent pas le même brillant ni le même motif. Les surfaces critiques doivent donc être approuvées selon une norme clairement désignée et un échantillon physique.
Dépouille du matériau et surfaces esthétiques
Une même finition de moule peut présenter un aspect différent selon le matériau. Les plastiques rigides reproduisent les textures fines plus nettement que les matériaux souples ; les couleurs foncées rendent la texture plus visible, tandis que les charges de verre ou minérales peuvent en atténuer la définition ou créer des stries. Les pièces transparentes nécessitent généralement un polissage approprié des deux faces optiques.
La texture influe également sur le démoulage. La dépouille doit être vérifiée en fonction de la profondeur de texture et de paroi, du retrait de la résine, de la rigidité et du sens d’éjection. Les nervures profondes et les évidements étroits peuvent être difficiles à polir ou à texturer de manière uniforme. Dans la mesure du possible, les traces de point d’injection, lignes de soudure, lignes de joint et marques d’éjecteurs doivent être éloignées des surfaces esthétiques critiques.
Traitements disponibles après moulage chez Moldie
| Traitement | Applications adaptées | Principaux points de contrôle |
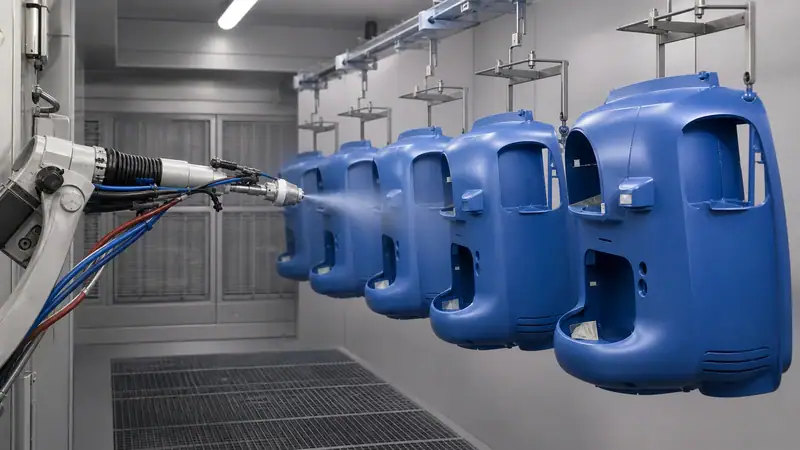
| Peinture par pulvérisation | Couleurs multiples et couverture lisse et uniforme sur des formes complexes | Adhérence à la résine, préparation, masquage, polymérisation, abrasion, produits chimiques et UV |
| Placage électrolytique | Aspect chrome brillant ou mat, avec d’éventuels gains de dureté et de résistance à la corrosion | Compatibilité du substrat, prétraitement, évidements, arêtes, points d’accrochage et coût |
| Revêtement sous vide | Film métallique fin ou surfaces conductrices et non conductrices | Résine de base, matériau déposé, couche de finition, masquage et validation électrique |
| Sérigraphie | Graphismes de grande taille sur des zones planes ou légèrement courbes | Compatibilité de l’encre, repérage, adhérence et usure |
| Tampographie | Petits graphismes sur des surfaces courbes, en retrait ou irrégulières | Zone imprimable, repérage, compatibilité de l’encre et adhérence |
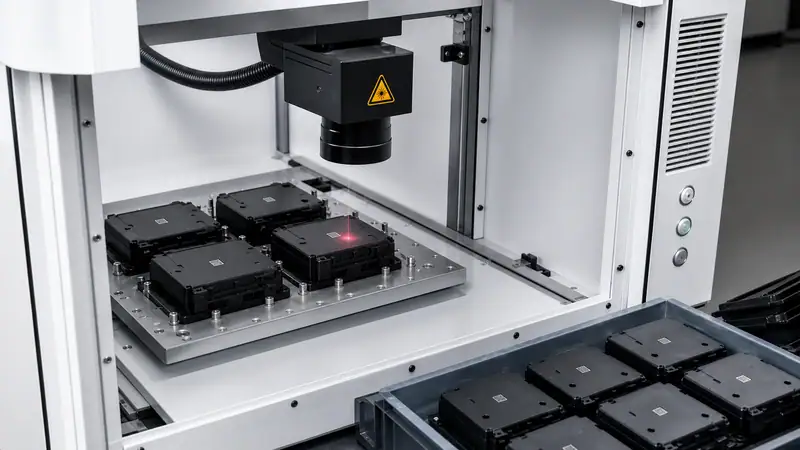
| Marquage laser | Logos permanents, symboles, numéros de série et codes de traçabilité | Le contraste dépend de la résine, du pigment, des additifs, de la finition et des réglages du laser |
| Étiquettes décoratives en relief | Marquage décoratif en relief, transparent ou translucide | Positionnement, adhérence des bords, exposition aux produits chimiques et conditions de service |
Moldie propose le chromage brillant et mat, un revêtement sous vide non conducteur à base d’indium, un revêtement conducteur à base d’aluminium, la peinture multicolore par pulvérisation, la sérigraphie et la tampographie, des traitements laser noirs et gris, ainsi que des étiquettes en relief de plusieurs motifs.
Le placage électrolytique et le revêtement sous vide produisent tous deux un effet métallique, mais leurs procédés et leurs résultats fonctionnels diffèrent. La conductivité d’une finition doit être vérifiée par des essais électriques, et non déduite de son apparence. Pour l’impression, la sérigraphie convient aux surfaces plus larges et plus planes, tandis qu’un tampon en silicone permet à la tampographie d’atteindre des géométries courbes ou irrégulières.
Comment choisir le traitement adapté
| Résultat recherché | Procédé probable | À confirmer avant le lancement |
| Brillant élevé ou transparence | Polissage SPI A ou autre finition spécifiée du moule | Transparence de la résine, deux faces optiques, point d’injection, lignes de soudure, éjection et manipulation |
| Finition mate ou grainée obtenue au moulage | SPI C ou D, VDI 3400, Mold-Tech ou texture sur mesure | Norme, grade, dépouille, direction de texture, accessibilité et échantillon en résine de production |
| Couleur ou effet de revêtement spécifique | Peinture par pulvérisation | Adhérence, masquage, système de revêtement, polymérisation et conditions d’utilisation |
| Aspect métallique brillant ou mat | Placage électrolytique | Substrat, prétraitement, géométrie, points d’accrochage et critères esthétiques |
| Effet métallique fin ou conductivité | Revêtement sous vide | Exigence de conductivité ou d’isolation et essai fonctionnel |
| Graphismes | Sérigraphie ou tampographie | Géométrie de la pièce, couleur, repérage, adhérence et résistance à l’usure |
| Code ou symbole permanent | Marquage laser | Contraste et lisibilité sur la résine finale et la finition moulée |
| Marquage décoratif en relief | Étiquette en relief | Positionnement, adhérence des bords, produits chimiques et environnement de service |
Liste de contrôle technique
- Indiquer sur le plan les surfaces esthétiques, fonctionnelles, masquées et brutes de moulage.
- Spécifier le système et le grade de finition plutôt que d’utiliser uniquement des termes comme mat ou poli.
- Confirmer la résine de production, la couleur et la teneur en charges avant l’approbation définitive de l’apparence.
- Examiner la dépouille, l’accès à la texture, les points d’injection, les lignes de joint, les marques d’éjecteurs, les points d’accrochage et les limites de masquage.
- Définir les exigences pertinentes en matière d’abrasion, de produits chimiques, d’UV, d’humidité, de chaleur et d’électricité.
- Approuver la pièce réelle dans le matériau et le procédé prévus, puis consigner les critères d’acceptation esthétiques et fonctionnels.
Choisir un traitement de surface avec Moldie
Moldie peut examiner la résine, la finition du moule, la géométrie de la pièce, le traitement secondaire, l’environnement d’utilisation et les exigences d’inspection dans le cadre d’un même processus de production. Une étude précoce aide à éviter les modifications lors des essais d’outillage et de l’échantillonnage des traitements de surface.
Pour une étude technique, fournissez le modèle CAO, la résine et la couleur, la norme de finition, la zone à traiter, le volume annuel, les conditions d’utilisation et les critères d’acceptation. Services de traitement de surface des pièces moulées par injection de Moldie ou contactez Moldie pour discuter du procédé et du plan d’échantillonnage.







