
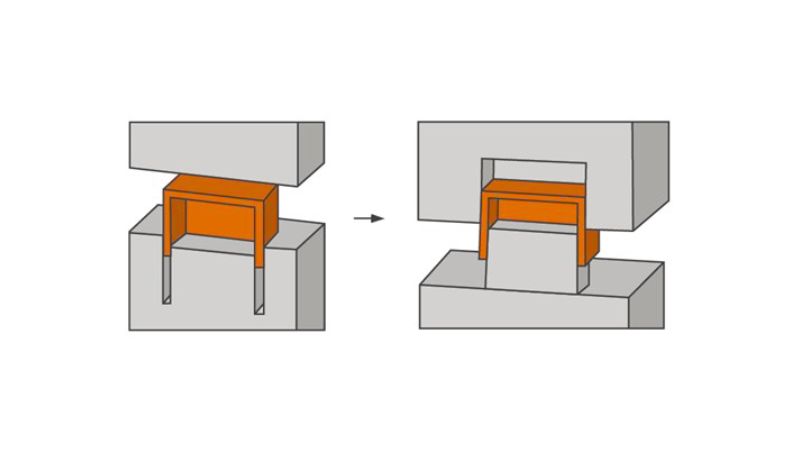
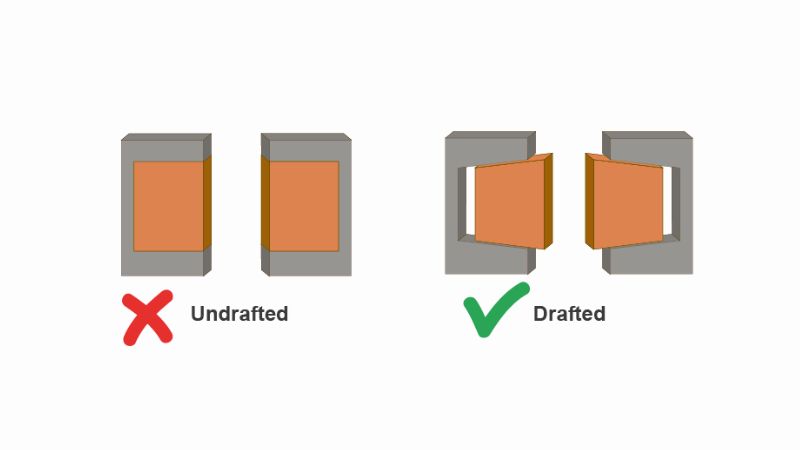
Les angles de dépouille sont essentiels à la conception des moules et influent à la fois sur la qualité et la fabricabilité des pièces moulées par injection. En donnant une pente adaptée aux surfaces verticales, on facilite l’extraction des pièces du moule sans les endommager.
Qu’est-ce qu’un angle de dépouille ?
Les angles de dépouille correspondent à la conicité ou à l’inclinaison appliquée aux parois des pièces destinées au moulage par injection. En principe, toute surface verticale de la pièce doit présenter une dépouille afin de faciliter son démoulage.
Pourquoi les angles de dépouille sont-ils importants en moulage par injection ?
Les angles de dépouille jouent un rôle essentiel dans le moulage par injection. Voici quelques raisons précises :
- Démoulage facile : la dépouille permet d’éjecter la pièce du moule en douceur.
- Qualité de surface : une dépouille insuffisante peut entraîner des rayures ou des dommages sur les pièces.
- Longévité du moule : des angles de dépouille adaptés réduisent l’usure du moule et prolongent sa durée de vie.
Les exigences minimales en matière d’angle de dépouille varient selon la complexité de la pièce et le matériau utilisé. Même un angle de 1 degré peut toutefois faire une différence notable.
Les angles de dépouille optimaux sont définis lors de la conception de la pièce et du moule, en fonction de l’état de surface souhaité et des détails de la pièce fabriquée.
Les différents paramètres à prendre en compte
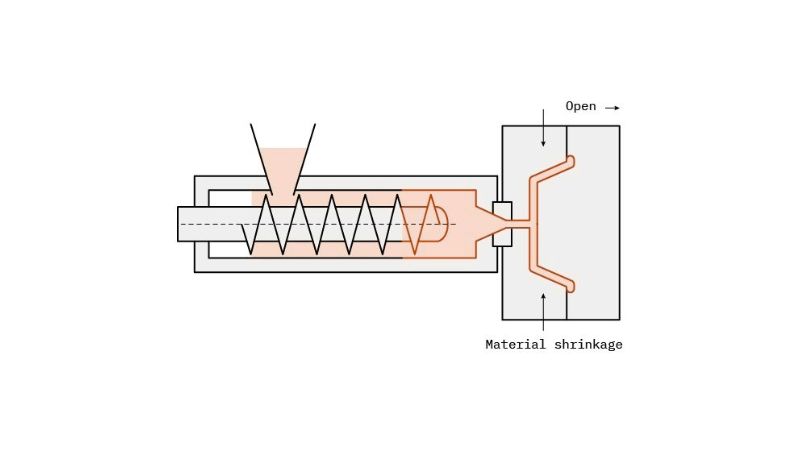
Lors de la conception de pièces destinées au moulage par injection, le choix du matériau joue un rôle déterminant dans la définition des angles de dépouille nécessaires à une éjection réussie.
Le matériau influe fortement sur l’écoulement et le refroidissement pendant le moulage. Les thermoplastiques sont très utilisés en raison de leur polyvalence, mais chacun possède des caractéristiques propres qu’il convient d’évaluer avec soin.
Les matériaux souples nécessitent généralement des angles de dépouille plus faibles, de l’ordre de 1 à 2 degrés, tandis que les matériaux rigides demandent des angles plus importants, souvent de 3 degrés ou plus, afin de permettre le démoulage sans détériorer la pièce.
Il faut également tenir compte du taux de retrait des matériaux, qui détermine la contraction de la pièce pendant le refroidissement. Un retrait plus important appelle généralement une dépouille accrue pour éviter les problèmes d’éjection, tandis qu’un retrait plus faible peut permettre des angles plus réduits.
Pour obtenir de bons résultats, il est conseillé de prévoir un angle de dépouille de 1.5 à 2 degrés pour les pièces d’une profondeur maximale de 2 pouces. Les géométries plus profondes ou plus complexes peuvent nécessiter des angles encore plus prononcés.
L’état de surface de la pièce peut également influer considérablement sur son aspect et sa fonctionnalité. Les surfaces texturées, par exemple, exigent des angles de dépouille adaptés à la profondeur de la texture : une texture légère peut être compatible avec un angle minimal de 1 à 1.5 degré, tandis qu’une texture plus prononcée peut nécessiter 3 degrés ou davantage pour garantir une éjection régulière.
Il est essentiel de concilier les exigences esthétiques et les performances fonctionnelles. Une finition lisse et brillante peut parfois se contenter d’un angle de dépouille de 0.5 degré, mais une dépouille trop faible peut gêner l’éjection et compromettre l’intégrité de la pièce.
Dépouilles requises selon les matériaux
| Matériau | Dépouille minimale | Dépouille recommandée |
|---|---|---|
| Nylon | 0° | 1° |
| Polyéthylène (PE) | 0.5° | 1.5° |
| Polychlorure de vinyle (PVC) | 0.5° | 1.5° |
| Polypropylène (PP) | 1° | 2° |
| Polycarbonate (PC) | 1.5° | 2° |
| Acrylonitrile butadiène styrène (ABS) | 1° | 2° |
| Polystyrène (PS) | 1° | 2° |
| Élastomère thermoplastique (TPE) | 0.5° | 1.5° |
| Éthylène-acétate de vinyle (EVA) | 0.5° | 1.5° |
| Polyéthylène haute densité (HDPE) | 1° | 2° |
Dépouille et caractéristiques des pièces
Pour les pièces moulées par injection, il est important de prévoir des angles de dépouille non seulement sur les parois, mais aussi sur toutes les caractéristiques verticales, comme les nervures et les bossages. L’angle nécessaire dépend de la profondeur de ces éléments et de leur épaisseur minimale. Le tableau ci-dessous indique l’épaisseur minimale et l’angle de dépouille correspondant selon la profondeur de la caractéristique.
| Profondeur de la caractéristique | Épaisseur minimale / angles de dépouille |
|---|---|
| 0.25 in. | 0.040 in. / 0.5° |
| 0.5 in. | 0.040 in. / 1°
0.060 in. / 0.5° |
| 0.75 in. | 0.040 in. / 2°
0.060 in. / 1° 0.080 in. / 0.5° |
| 1 in. | 0.060 in. / 2°
0.080 in. / 1° 0.100 in. / 0.5° |
| 1.5 in. | 0.080 in. / 2°
0.100 in. / 1° |
| 2 in. | 0.100 in. / 2° |
| 2.5 in. | 0.100 in. / 2.5° |
| 3 in. | 0.120 in. / 3° |
| 4 in. | 0.140 in. / 3° |
| 5 in. | 0.160 in. / 3.5° |
- Nervures : elles nécessitent généralement un angle de dépouille minimal de 1° pour faciliter leur démoulage.
- Bossages : lorsque leur profondeur dépasse 1 in., ils doivent présenter un angle de dépouille d’au moins 2° pour faciliter le moulage.
- Règles générales : à mesure que la profondeur de la caractéristique augmente, son épaisseur minimale doit également augmenter afin de préserver son intégrité structurelle.
Chez Modie, nous réalisons souvent des prototypes à l’aide de logiciels de conception assistée par ordinateur (CAO). Cela nous permet de visualiser le fonctionnement des angles de dépouille dans la pratique. Nous pouvons également effectuer des simulations pour évaluer l’éjection et repérer d’éventuels problèmes avant le lancement de la production.
La collaboration avec nos équipes de fabrication est essentielle pour vérifier que les angles de dépouille prévus correspondent aux capacités de nos équipements de moulage. Nous prenons en compte des facteurs tels que la conception du moule, les systèmes de refroidissement et le procédé de moulage par injection utilisé.
Après une évaluation et des essais approfondis, nous apportons les ajustements nécessaires aux angles de dépouille et finalisons la conception. Si vous avez des questions ou besoin d’aide pour vos projets de moulage par injection, notre équipe est à votre disposition !







