
El moldeo por transferencia es un proceso de fabricación en el que el material polimérico precalentado se fuerza en una cavidad de molde cerrada.
En este proceso, primero coloca una cantidad prepesada de material en una cámara conocida como olla de transferencia. El material se calienta entonces hasta que alcanza un estado fluido.
Cuando está listo, la presión fuerza el material a través de canales, que también llamados canales, en la cavidad del molde. Este método permite un control preciso sobre cómo el material llena el molde.
Historia y evolución del moldeo por transferencia
El moldeo por transferencia surgió a medida que los fabricantes necesitaban métodos más precisos para crear piezas de plástico complejas. Evolucionó desde el moldeo por compresión, agregando la olla de transferencia y los canales para mejorar el flujo de material y la consistencia de la pieza.
La técnica ganó popularidad a mediados del siglo XX, ya que la electrónica y los bienes de consumo exigían componentes de plástico más complejos. Las primeras aplicaciones se centraron en piezas eléctricas donde las dimensiones precisas eran críticas.
Con el tiempo, los equipos se volvieron más automatizados, con controles informáticos que reemplazaban las operaciones manuales. Las modernas máquinas de moldeo por transferencia ofrecen una regulación precisa de la temperatura, control de presión y sincronización del ciclo.
Los sistemas actuales pueden producir piezas con tolerancias estrictas y geometrías complejas que no eran posibles con métodos anteriores.
Materiales utilizados en el moldeo por transferencia
Polímeros termoestables
Estos materiales comienzan como resinas líquidas o semisólidas que se endurecen permanentemente cuando se calientan. A diferencia de los termoplásticos, los termoestables no pueden volver a fundirse después del curado.
Las opciones populares de termoestable incluyen:
- Resinas epoxi: Excelente para componentes electrónicos debido a sus propiedades aislantes
- Poliuretano: Ofrece buena flexibilidad y resistencia química
- Compuestos fenólicos: Proporcionar alta resistencia al calor y estabilidad dimensional
Resinas termoplásticas
Aunque son menos comunes en el moldeo por transferencia, se pueden usar resinas termoplásticas cuando se necesitan propiedades específicas. A diferencia de los termoestables, los termoplásticos pueden refundirse y reutilizarse.
Dos termoplásticos populares que funcionan bien en el moldeo por transferencia son:
- Polipropileno: Ofrece buenas características de flujo y resistencia química
- Policarbonato: Proporciona una excelente resistencia al impacto y claridad óptica
Materiales compuestos
Los materiales compuestos combinan resinas poliméricas con fibras o cargas de refuerzo para mejorar el rendimiento. Estos materiales ofrecen relaciones resistencia-peso superiores en comparación con los polímeros estándar.
Los refuerzos comunes incluyen:
Fibras de vidrio: Mejorar la rigidez estructural y la estabilidad dimensional Fibras de carbono: Proporcionar una fuerza excepcional con un peso mínimo Rellenos minerales: Mejore la resistencia al calor y reduzca los costos
Cuando necesita propiedades especializadas como conductividad eléctrica o resistencia a la llama, se pueden incorporar aditivos en la resina base. Por ejemplo, la adición de negro de carbón crea partes eléctricamente conductoras.
Los materiales compuestos son particularmente valiosos en aplicaciones aeroespaciales y automotrices donde el ahorro de peso y la resistencia son críticos. Se pueden formular para cumplir con los requisitos específicos de expansión térmica, ignifugancia o estabilidad UV.
Proceso de Moldeo por Transferencia
Preparación de materiales
En primer lugar, debe seleccionar el compuesto de moldeo adecuado para su proyecto.
Tendrá que medir la cantidad exacta de material necesario para su parte. Esto se llama «carga» o «peso de carga». Demasiado poco material significa partes incompletas, mientras que demasiado provoca un exceso de flash y desperdicio.
Equipo de moldeo
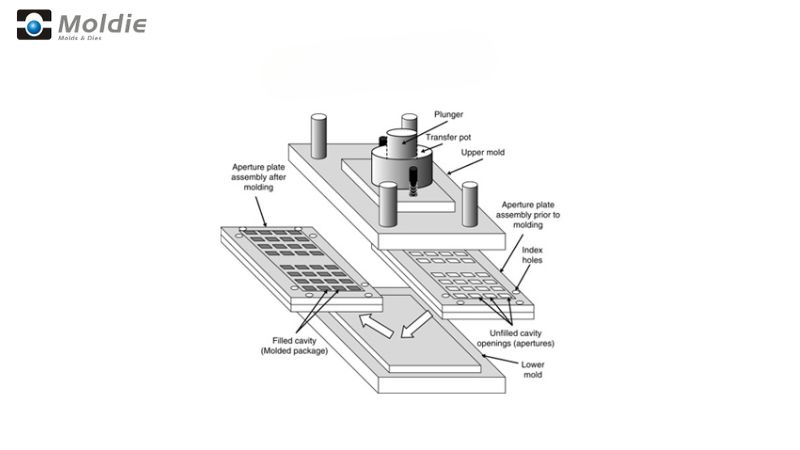
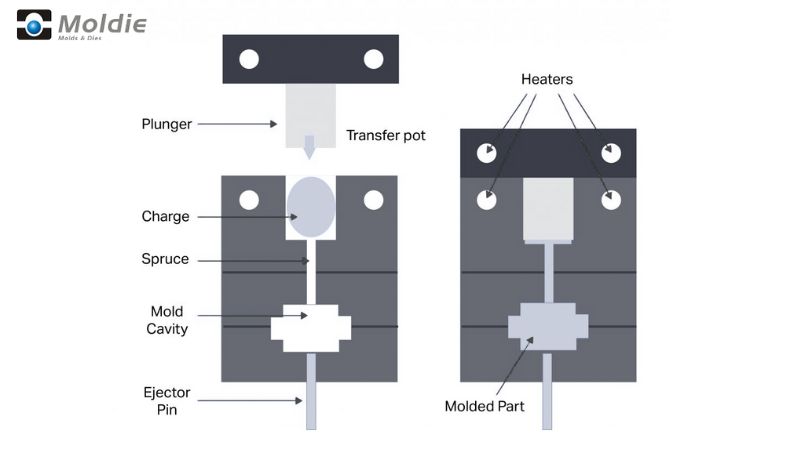
Su configuración de moldeo por transferencia incluirá varios componentes clave. Las partes principales son la olla de transferencia (donde se coloca primero el material), el émbolo y la cavidad del molde.
La olla de transferencia se encuentra en la parte superior del conjunto. Es donde colocarás la carga de material previamente medida antes de que sea empujada hacia el molde.
Los canales y las entradas conectan la olla de transferencia a la cavidad del molde. Crean caminos para que el material fluya. Su diseño afecta lo bien que el material llena el molde.
Una vez que haya cargado el material en la olla de transferencia, comienza el calentamiento. El material necesita alcanzar una temperatura específica, generalmente entre 300-400 ° F dependiendo del compuesto.
A medida que el material se calienta, se vuelve más fluido. El émbolo aplica entonces presión (típicamente 1.000-10.000 psi) para forzar el material ablandado a través de los canales y dentro de la cavidad del molde.
La presión debe ser consistente para asegurar un llenado uniforme del molde. Muy poca presión puede causar vacíos o partes incompletas.
El calor se mantiene durante todo este proceso. Las temperaturas del molde se controlan cuidadosamente para garantizar un flujo adecuado y un curado inicial.
Curado y eyección
Los tiempos de curado varían según el material y el grosor de la pieza. Esto puede tomar desde unos pocos segundos hasta varios minutos.
Una vez que se completa el curado, el molde se abre y los pasadores eyectores empujan la pieza terminada. En esta etapa, su parte está completamente endurecida y mantiene su forma.
Después de la expulsión, deberá eliminar el exceso de material (flash) de la pieza. Esto sucede a lo largo de la línea de separación donde se encuentran las mitades del molde.
Aplicaciones del moldeo por transferencia
Componentes eléctricos
Conectores eléctricos, enchufes e interruptores, muchos se hacen a través de moldeo por transferencia. Esta técnica permite la inserción precisa de contactos metálicos mientras se mantienen las propiedades de aislamiento eléctrico.
Los bloques de terminales y cajas de conexiones también se benefician de este proceso. La aplicación de alta presión asegura el llenado completo de cavidades intrincadas, lo que resulta en piezas confiables con dimensiones consistentes.
Las aplicaciones eléctricas comunes incluyen:
- Embalaje de semiconductores
- Aisladores eléctricos
- Componentes del disyuntor
- Carcasas de conectores
Piezas automotrices
Las piezas debajo del capó como sensores, módulos de encendido y unidades de control requieren la resistencia al calor y la estabilidad dimensional que proporciona este proceso.
El moldeo por transferencia funciona bien para crear sellos y juntas automotrices. Estas piezas necesitan dimensiones precisas para evitar fugas al tiempo que soportan temperaturas extremas y exposición a productos químicos.
Los componentes interiores como perillas, manijas y botones también se fabrican de esta manera. El proceso permite el moldeo por inserción, donde las piezas metálicas se «flotan» dentro de la cavidad y luego se rodean por el material de moldeo.
Aplicaciones automotrices clave:
- Carcasas de sensores
- Componentes de gestión del motor
- Piezas del sistema de frenos
- Componentes de distribución eléctrica
Dispositivos médicos
Los instrumentos quirúrgicos se benefician de la capacidad del moldeo por transferencia para producir mangos ergonómicos con dimensiones precisas. El proceso asegura la calidad constante necesaria para las aplicaciones médicas.
Los dispositivos y componentes implantables para equipos de diagnóstico requieren la alta precisión que ofrece el moldeo por transferencia.
Las aplicaciones médicas incluyen:
- Manijas y componentes de herramientas quirúrgicas
- Piezas de equipos de diagnóstico
- Componentes del implante
- Piezas del dispositivo de administración de fármacos
Ventajas del moldeo por transferencia
Precisión y complejidad
El moldeo por transferencia se destaca en la creación de piezas con bordes afilados y diseños complejos. Puede lograr detalles mucho más finos en comparación con otros métodos de moldeo. Esto lo hace perfecto para productos que necesitan especificaciones precisas.
El moldeo por transferencia produce un mínimo de rebaba (exceso de material en los bordes de la pieza). Los respiraderos de molienda micro reducen la necesidad de desbordamientos, lo que resulta en piezas casi libres de flash. Esto significa que gastará menos tiempo y dinero en operaciones de acabado secundario.
Cuando necesita formas intrincadas con tolerancias ajustadas, el moldeo por transferencia ofrece resultados consistentes. La distribución controlada de la presión asegura un llenado uniforme de la cavidad del molde, incluso en áreas pequeñas y detalladas.
Eficiencia en el uso de materiales
Con el moldeo por transferencia, desperdiciará menos material en comparación con algunos procesos alternativos. La cantidad medida de material utilizado para cada ciclo ayuda a minimizar el exceso.
El proceso le da un mejor control sobre el flujo de material. Esto significa resultados más predecibles y menos producción de chatarra durante las operaciones de fabricación.
La capacidad de crear múltiples piezas en un solo ciclo con altos recuentos de cavidades mejora la eficiencia del material. Obtiene más productos terminados de la misma cantidad de materia prima.
Retos y consideraciones
Control y optimización de procesos
La gestión de la temperatura es crítica. Si su temperatura es demasiado alta, el material podría curarse demasiado rápido y no llenar el molde por completo. Demasiado bajo, y podría no fluir correctamente.
La velocidad de transferencia también importa mucho. Mover el material demasiado rápido puede atrapar aire y crear vacíos en el producto final. Moverlo demasiado lentamente podría permitir el curado prematuro antes de que el molde se llene.
Precalentar sus materiales adecuadamente ayuda a evitar estos problemas
Limitaciones del diseño
El grosor de la pared debe planificarse cuidadosamente. Demasiado delgado, y el material no fluirá correctamente. Demasiado grueso, y tendrás tiempos de ciclo más largos y posibles problemas de contracción.
La colocación del inserto requiere una atención especial. Colocar insertos de metal incorrectamente puede provocar grietas, deformaciones o puntos débiles en las piezas terminadas.
Las restricciones de tamaño existen con el moldeo por transferencia. Las piezas muy grandes pueden no ser adecuadas debido a las limitaciones del equipo y la distribución desigual de la presión.
Moldeo por transferencia vs. Moldeo por compresión
El moldeo por compresión es más simple, pero ofrece menos control sobre el flujo de material. El moldeo por transferencia mejora esto precalentando el material y utilizando una presión controlada para llenar las cavidades del molde de manera más consistente.
El moldeo por transferencia sobresale en:
- Creación de piezas con insertos
- Producir formas complejas con tolerancias ajustadas
- Trabajar con materiales que requieren curado por calor
- Minimizar el atrapamiento de aire en el producto final
Sin embargo, también tiene limitaciones. El proceso genera más material de desecho en los canales y la olla de transferencia que el moldeo por compresión. También tiene tiempos de ciclo más largos que el moldeo por inyección, por lo que es menos adecuado para la producción de alto volumen.
| Aspecto | Moldeo por transferencia | Moldeo por compresión |
|---|---|---|
| Proceso | El material se precalienta y se fuerza en un molde cerrado bajo presión. | El material se coloca directamente en un molde abierto, que luego se cierra y se calienta. |
| Diseño de moldes | Utiliza un molde de dos partes con una olla, un émbolo y canales. | Utiliza un molde simple de dos partes sin canales. |
| Colocación del material | El material se coloca en una cámara (recipiente) separada antes de ser transferido a la cavidad del molde. | El material se coloca directamente en la cavidad del molde. |
| Aplicación de presión | Se aplica alta presión para transferir el material al molde. | Se aplica presión para comprimir el material en el molde. |
| Tiempo de ciclo | Generalmente más rápido debido al precalentamiento y al flujo eficiente del material. | Más lento debido a la necesidad de material para calentar y curar en el molde. |
| Residuos materiales | Mayor desperdicio debido a canales y bebederos. | Los residuos mínimos como material se colocan directamente en el molde. |
| Complejidad de partes | Adecuado para piezas más complejas e intrincadas con detalles finos. | Mejor para piezas más simples y menos complejas. |
| Volumen de producción | Ideal para volúmenes de producción medios a altos. | Adecuado para volúmenes de producción bajos a medios. |
| Tipos de materiales | Funciona bien con plásticos termoendurecibles, caucho y algunos compuestos. | Principalmente utilizado para plásticos termoendurecibles y caucho. |
Preguntas frecuentes
¿Cómo funciona el proceso de moldeo por transferencia para productos de caucho?
En el moldeo por transferencia para caucho, se coloca un compuesto de caucho pesado previamente en un recipiente o cámara de transferencia. Cuando se aplican calor y presión, el caucho se ablanda.
El material ablandado se fuerza entonces a través de los canales en la cavidad del molde. Este método asegura el llenado uniforme de formas de molde complejas.
El caucho se cura dentro del molde calentado, creando la forma del producto final antes de que el molde se abra para la eliminación de la pieza.
¿Qué factores deben tenerse en cuenta al elegir una máquina de moldeo por transferencia?
Debe tener en cuenta el tamaño y la complejidad de la pieza al seleccionar una máquina. Las piezas más grandes o más intrincadas requieren máquinas con la capacidad apropiada.
La fuerza de sujeción necesaria para su material específico es otro factor importante. Diferentes polímeros requieren diferentes presiones.
El volumen de producción también es importante: los volúmenes más altos podrían justificar equipos más automatizados o de mayor capacidad.
¿En qué se diferencia el moldeo por transferencia del moldeo por compresión en términos de proceso y aplicaciones?
En el moldeo por transferencia, el material se precalienta en una cámara separada antes de transferirse a la cavidad del molde. El moldeo por compresión coloca el material directamente en el molde abierto.
El moldeo por transferencia produce típicamente piezas con mejor consistencia y menos trampas de aire que el moldeo por compresión.
Encontrará que el moldeo por transferencia es más adecuado para piezas complejas con detalles intrincados, mientras que el moldeo por compresión funciona bien para piezas más simples y grandes.







