
El moldeo por inyección se utiliza para fabricar piezas idénticas, conocidas como componentes moldeados. Este proceso requiere alta presión: el plástico fundido u otro material se inyecta en la cavidad del molde.
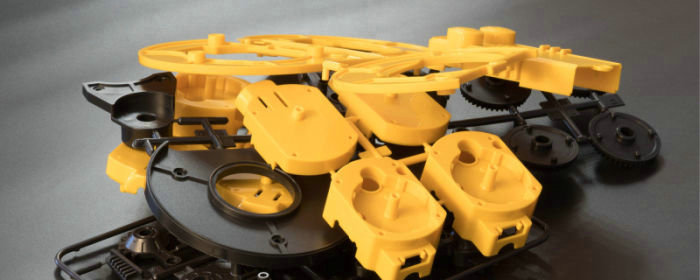
La segunda etapa tiene lugar dentro del molde, donde el material se enfría y solidifica adoptando la forma de la cavidad. Después se abre el molde y se extrae la pieza. El procedimiento se repite para producir numerosas piezas idénticas.
Además, los moldes de inyección suelen fabricarse con acero de gran resistencia para soportar la alta presión y el calor que se generan durante el proceso. Los moldes deben ser precisos para producir piezas exactas y uniformes.
El diseño del molde influye considerablemente en la calidad del producto terminado y puede ser complejo, ya que debe tener en cuenta factores como el material que se va a moldear, la forma deseada de la pieza y los procedimientos de producción.
Las piezas moldeadas se utilizan en numerosos productos, desde artículos domésticos sencillos hasta complejos componentes mecánicos para los sectores automotriz, electrónico y de dispositivos médicos. Gracias a su versatilidad y rentabilidad, el moldeo por inyección es un método de fabricación muy utilizado.
Productos de moldeo por inyección: equipos y proceso
El moldeo por inyección es un proceso industrial que utiliza maquinaria especializada para fabricar componentes moldeados con materiales termoplásticos o termoestables. Los siguientes elementos son esenciales para producir piezas mediante este proceso:
Equipos
Durante el proceso de moldeo por inyección se utilizan los siguientes equipos:
- Máquina de moldeo por inyección: Esta máquina incluye componentes como una tolva, un cilindro calefactor, un husillo reciprocante y un sistema de cierre del molde, que conforman el núcleo del proceso de moldeo por inyección. La máquina funde los gránulos de plástico y los inyecta a presión en el molde para formar una pieza.
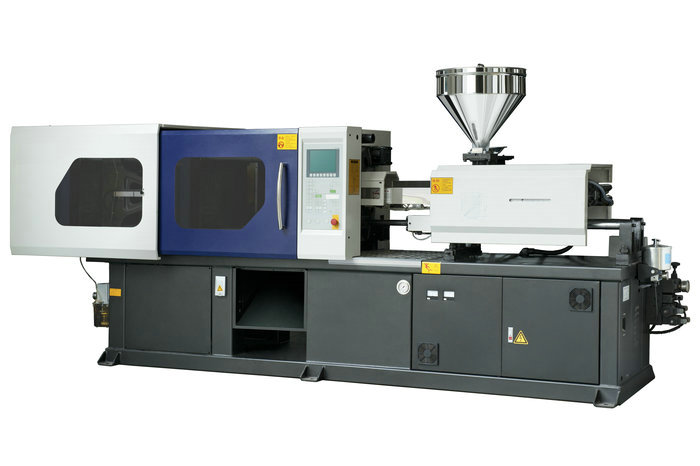
- Cavidad del molde: Esta herramienta, normalmente fabricada en acero o aluminio, da forma al plástico. Durante el proceso de moldeo por inyección, las dos mitades del molde se unen.
- Tolva de material: Aquí se almacenan los gránulos de plástico antes de introducirlos en el cilindro calefactor de la máquina de moldeo por inyección.
- Cilindro calefactor: En esta parte del proceso, los gránulos de plástico se funden para que puedan inyectarse en el molde.
- Husillo reciprocante: Este componente de la máquina de moldeo por inyección calienta el plástico y lo conduce hacia el molde.
- Sistema de cierre del molde: Este sistema aplica la fuerza necesaria para inyectar el plástico fundido y mantiene cerrado el molde durante el proceso de moldeo por inyección.
- Sistema de enfriamiento: Se utiliza para enfriar los componentes moldeados por inyección. El enfriamiento puede realizarse con aire, agua o una combinación de ambos.
Estos son los elementos esenciales de una instalación de moldeo por inyección. Según las necesidades específicas del proceso, también pueden utilizarse equipos auxiliares, como granuladores, secadores de material y unidades de control de temperatura.
Unidad de inyección de plástico
En el moldeo por inyección, la unidad de inyección funde el plástico y lo inyecta en la cavidad del molde. Para ello utiliza un cilindro calefactor, un husillo y una boquilla.
A continuación, el plástico se introduce en el cilindro, donde el husillo en movimiento lo calienta y mezcla. Una vez que alcanza la temperatura y consistencia adecuadas, la boquilla lo inyecta en la cavidad del molde; allí se enfría y endurece hasta obtener la forma deseada.
Para mantener una producción uniforme y de alta calidad, es necesario controlar adecuadamente la unidad de inyección, un componente fundamental del proceso.
Unidad de cierre del molde
Durante la inyección y el enfriamiento, la unidad de cierre debe mantener bien unidas las dos mitades del molde. Esta unidad aplica y mantiene la fuerza de cierre necesaria para sujetarlas firmemente e impedir que el plástico se escape de la cavidad.
La unidad de cierre consta de una placa fija y una placa móvil conectada a un sistema hidráulico o mecánico. Al instalar el molde en la máquina, las placas se juntan y se aplica la fuerza de cierre para mantenerlo cerrado.
La fuerza de cierre necesaria depende del tamaño y la complejidad de la pieza, del tipo de plástico y del molde. Para garantizar una producción segura y eficiente, es necesario supervisar de cerca esta unidad, fundamental en el proceso de moldeo por inyección.
Procesos: moldeo por inyección de polímeros termoplásticos
El proceso de moldeo por inyección de polímeros termoplásticos suele incluir las siguientes etapas:
El molde
El moldeo por inyección de polímeros termoplásticos depende en gran medida del molde de inyección. Este dispositivo da forma al plástico fundido para obtener el producto terminado deseado. Sus dos componentes principales, la cavidad y el núcleo, suelen diseñarse para encajar y formar una geometría tridimensional.
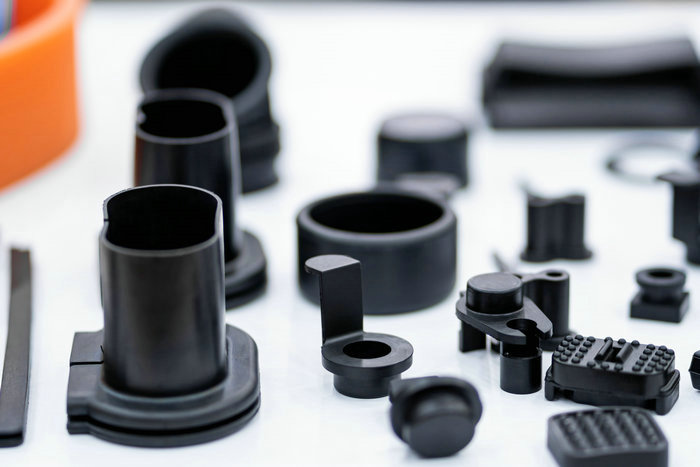
Una vez inyectado en la cavidad, el plástico se enfría y endurece para adoptar la forma del molde. El diseño de este determina la forma y las dimensiones finales del producto, por lo que es un componente esencial del proceso de moldeo por inyección.
El molde debe diseñarse cuidadosamente para garantizar que el plástico fluya sin dificultad por todas las cavidades y que se enfríe de forma rápida y uniforme. Además, debe fabricarse con materiales capaces de soportar las altas temperaturas y presiones del proceso de moldeo por inyección.
Como el molde se reutiliza en cada ciclo de inyección, permite fabricar numerosas piezas idénticas. Puede ser necesario limpiarlo y mantenerlo periódicamente para conservarlo en buen estado y seguir produciendo piezas de alta calidad.
Molde de dos placas
El molde de dos placas es un diseño habitual para inyectar polímeros termoplásticos. Consta de dos mitades —la de la cavidad y la del núcleo— fijadas a las dos placas de la máquina de moldeo. Se denomina así porque su diseño se divide en dos partes separadas por una línea de partición.
La función del molde de dos placas es dar al plástico fundido la forma final requerida. El material se inyecta en la mitad de la cavidad a través de una compuerta situada en la línea de partición. Una vez llena, la cavidad se deja enfriar y solidificar. El producto terminado se libera al separar las dos mitades del molde.
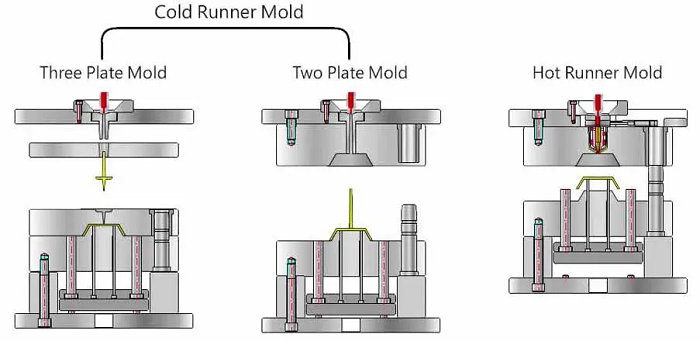
Como solo requiere dos placas y unos pocos componentes sencillos, el molde de dos placas es relativamente fácil y económico. Funciona bien con componentes de geometría sencilla, incluidas formas planas o curvas redondeadas.
Sin embargo, puede no ser adecuado para piezas con geometrías más complejas, ya que en esos casos puede resultar difícil llenar la cavidad de plástico. El molde de dos placas es versátil y se utiliza con frecuencia, sobre todo para piezas sencillas y series de producción moderadas.
Molde de tres placas
El molde de tres placas se utiliza para el moldeo por inyección de polímeros termoplásticos. Frente al molde de dos placas, ofrece más funciones y versatilidad porque consta de tres placas: dos móviles y una fija.
El molde de tres placas da a las piezas de plástico inyectado la forma final requerida. El plástico se inyecta en la mitad de la cavidad a través de una compuerta situada en la línea de partición.
Una vez que el plástico fundido se encuentra en la cavidad, las dos placas móviles se separan de la placa fija y permiten expulsar la pieza del molde. La tercera placa, situada entre las mitades de la cavidad y del núcleo, se denomina placa de canales o placa secundaria.
Esta placa permite crear un sistema de canales especial para dirigir el flujo de plástico a distintas cavidades o zonas dentro de una misma cavidad. Como resultado, el proceso de moldeo por inyección puede ser más flexible y eficiente.
El molde de tres placas se utiliza con frecuencia para fabricar piezas grandes cuando un molde de dos placas tendría que ser más grande o requerir elementos adicionales, como elevadores. Al incorporar varias cavidades en el diseño, puede producir distintas piezas en un solo ciclo.
El molde de tres placas es versátil y eficiente, y se utiliza con frecuencia en el moldeo por inyección, especialmente para piezas grandes y series de producción.
Reutilización del bebedero y los canales en moldes de dos y tres placas
La cantidad de bebedero y canales que puede reutilizarse en el moldeo por inyección depende del material, la geometría de la pieza y las propiedades deseadas del producto terminado. La industria suele reutilizarlos para reducir los costos y los residuos.
En un molde de dos placas, el bebedero y los canales suelen quedar unidos a la pieza moldeada, y el conjunto se expulsa del molde. Luego, la pieza se separa manualmente del bebedero y los canales, que pueden utilizarse en otros ciclos de moldeo.
La reutilización del bebedero y los canales puede requerir procesos adicionales, como triturado o refundición, para acondicionar el material. En un molde de tres placas, la expulsión separa el bebedero y los canales de la pieza moldeada, y el bebedero suele reutilizarse en ciclos posteriores.
La placa de canales suele ser desmontable, lo que facilita el acceso al sistema y la reutilización del bebedero y los canales. Es importante recordar que su reutilización puede afectar considerablemente la uniformidad y la calidad del producto final.
Sin embargo, el material reutilizado puede contener impurezas o presentar problemas de uniformidad que afecten la resistencia o durabilidad del plástico. Para obtener productos uniformes y de alta calidad, es necesario supervisar continuamente el proceso de moldeo y la calidad del material reciclado.
En general, la industria del moldeo por inyección reutiliza el bebedero y los canales en moldes de dos y tres placas, lo que puede reducir costos y residuos. Esta práctica requiere una evaluación y gestión rigurosas para no comprometer la calidad ni las propiedades del producto final.
Máquinas de moldeo por inyección
Las máquinas utilizadas en el proceso de moldeo por inyección incluyen las siguientes:
Unidades de inyección
La unidad de inyección, que funde e inyecta el plástico en el molde, es una parte esencial de la máquina de moldeo por inyección. Sus componentes habituales son el cilindro, el calentador, el husillo o émbolo, la tolva y la propia unidad de inyección.
Primero, el material plástico se introduce en la tolva, donde se almacena antes de pasar al cilindro. El husillo o émbolo móvil y el calor del calentador funden y homogeneizan el plástico dentro del cilindro. A medida que avanza, el husillo o émbolo inyecta el plástico fundido en el molde a través de una compuerta.
La unidad de inyección regula con precisión la temperatura, la presión y el caudal del plástico durante todo el proceso. Así se garantiza que el material quede uniformemente homogeneizado, se funda correctamente y se inyecte en el molde.
También es posible ajustar la velocidad, la presión y el volumen de la unidad de inyección, algo fundamental al moldear piezas de geometría compleja o tolerancias estrictas. El tipo y tamaño de la unidad varían según la aplicación: algunas máquinas están diseñadas para grandes volúmenes y otras para moldeo de precisión o a pequeña escala.
La unidad de inyección es fundamental para fabricar productos plásticos de alta calidad y suele ser uno de los componentes que más influyen en el rendimiento y la capacidad de la máquina.
Máquina de husillo reciprocante
La máquina de husillo reciprocante es un equipo de moldeo por inyección que funde el plástico y lo inyecta en el molde mediante un husillo de movimiento alternativo. Se utiliza ampliamente en el sector por su adaptabilidad, eficiencia y capacidad para fabricar productos plásticos de alta calidad.
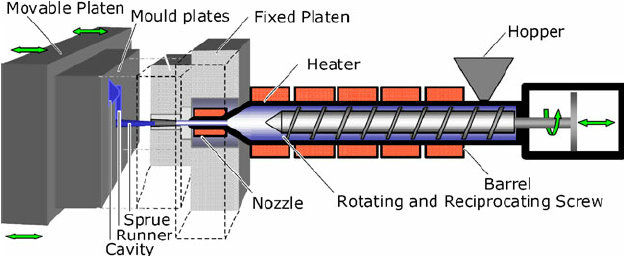
En el moldeo por inyección, la máquina de husillo reciprocante funde e inyecta materiales termoplásticos en un molde. El husillo introduce los gránulos de plástico en el cilindro, donde se funden mediante presión y calor.
Una vez fundido, el plástico se inyecta en el molde mediante el husillo y a alta presión para dar al producto terminado la forma deseada.
Máquina plastificadora con husillo previo o máquina de dos etapas
La máquina de dos etapas es una máquina de moldeo por inyección que utiliza dos unidades independientes: una para fundir el plástico y otra para inyectarlo en el molde.
La primera etapa, o «plastificación», consiste en fundir y preparar el plástico para la inyección. En esta fase, un husillo reciprocante genera el calor y la presión necesarios para fundir el material que se introduce en la unidad de inyección primaria de la máquina.
En la segunda etapa, también llamada «dosificación», el plástico fundido se bombea al molde. Para ello, se transfiere desde la unidad de inyección primaria hasta la secundaria, donde se inyecta en el molde a presión.
Las máquinas de dos etapas se utilizan con frecuencia para fabricar piezas grandes y complejas, ya que ofrecen un mejor control del proceso y permiten inyectar el plástico en el molde con mayor precisión.
Unidades de cierre
Para fabricar piezas moldeadas por inyección se utilizan las siguientes unidades de cierre:
Cierres de rodillera
En el moldeo por inyección se utilizan cierres de rodillera para mantener unidas las dos mitades del molde durante la inyección. Estos cierres generan una gran fuerza de cierre para mantener el molde cerrado y correctamente alineado mientras se inyecta el plástico fundido.
Los cierres de rodillera aumentan la fuerza aplicada al molde mediante un sistema de palancas. Al accionarse, este mecanismo proporciona una ventaja mecánica que incrementa la fuerza ejercida sobre el molde. Así, los cierres generan una gran fuerza con una fuerza de entrada reducida.
Además, son populares en el moldeo por inyección porque proporcionan una fuerza de sujeción fiable y robusta, que puede ajustarse a las necesidades específicas del proceso. Se accionan y liberan rápidamente y son fáciles de utilizar, lo que contribuye a reducir el tiempo total del ciclo.
Cierres hidráulicos
Los cierres hidráulicos se utilizan con frecuencia para mantener unidas las dos mitades del molde durante la inyección. Aplican presión hidráulica para ejercer una gran fuerza de cierre y mantener el molde bien cerrado y alineado mientras se inyecta el plástico fundido.
El sistema hidráulico convencional del mecanismo de cierre consta de una bomba, válvulas de control y cilindros. Cuando se activa, los cilindros desplazan la placa de cierre o la placa de montaje del molde y, de ese modo, aplican presión al molde.
Cierres hidromecánicos
El moldeo por inyección utiliza cierres hidromecánicos, también llamados cierres asistidos por rodillera, para mantener unidas las dos partes del molde durante el proceso.
Los cierres hidromecánicos combinan las ventajas de los sistemas hidráulicos y mecánicos: utilizan un sistema hidráulico para iniciar el cierre y un mecanismo de rodillera para aumentar y mantener la fuerza de cierre.
La fuerza de cierre la genera un cilindro hidráulico que desplaza la placa móvil hacia la placa fija. Al alcanzar un nivel determinado, el cilindro se bloquea y el mecanismo mecánico de rodillera continúa aplicando la fuerza de cierre.







