
Werkzeugstahl für Kunststoffspritzgussformen bildet die Grundlage einer Spritzgussform, denn er beeinflusst Teilequalität, Zykluszeit, Wartungsbedarf und Gesamtkosten. Wählt ein Unternehmen den passenden Stahl, schützt es seine Investition und hält die Produktion stabil.
Dieser Artikel dient als Leitfaden zur Auswahl von Werkzeugstahl für Kunststoffspritzgussformen und stellt außerdem vor, wie Moldie Sie als professioneller Formenhersteller bei der Umsetzung Ihrer Projektziele unterstützen kann.
Wichtige Eigenschaften von Werkzeugstählen für Spritzgussformen
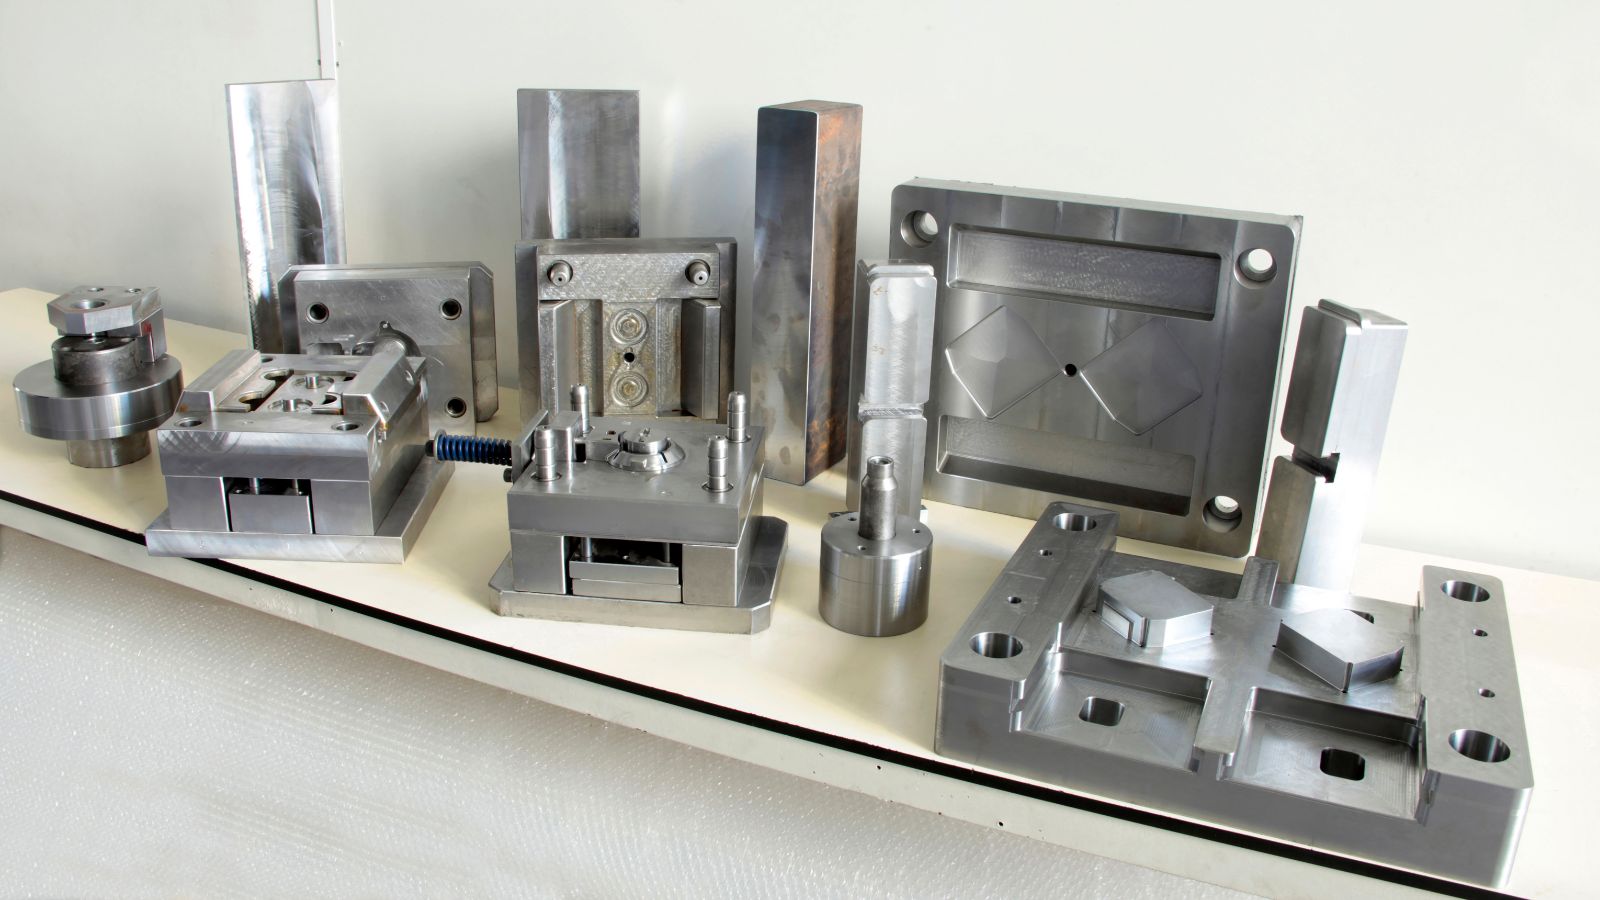
Die Eigenschaften von Werkzeugstählen für Spritzgussformen zu kennen, ist der erste Schritt zu einer fundierten Wahl im Formenbau. Härte, Zähigkeit, thermisches Verhalten und Korrosionsbeständigkeit beeinflussen unmittelbar die Werkzeugauslegung für Spritzgussformen.
Härte und Verschleißbeständigkeit
Härte beschreibt die Fähigkeit eines Stahls, Oberflächeneindrückungen und Verformungen zu widerstehen.
Beim Spritzguss hilft Härte der Form vor allem, ihre Geometrie unter zwei Arten von Kräften beizubehalten:
- Schließkraft und Einspritzdruck.
- Abrieb durch glasfaser- oder mineralgefüllte Kunststoffe
Übermäßige Härte kann jedoch die Zerspanbarkeit verringern und die Werkzeugkosten erhöhen. Häufig wird die Härte mit guter Bearbeitungs- und Polierbarkeit abgewogen, um Oberflächengüte und Maßhaltigkeit zu gewährleisten.
Zähigkeit und Haltbarkeit
Zähigkeit beschreibt, wie gut ein Stahl Spannungen aufnehmen kann, ohne zu reißen.
Spritzgussformen sind wiederholten mechanischen Belastungen ausgesetzt, besonders an Ecken, Rippen und dünnen Formkernen. Zäher Stahl widersteht Absplitterungen und plötzlichen Brüchen. Das ist bei Formen mit vielen Formnestern oder komplexen Konstruktionen wichtig, bei denen sich Spannungen auf kleine Bereiche konzentrieren.
Die Haltbarkeit hängt sowohl von Härte als auch Zähigkeit ab. Ein sehr harter, aber spröder Stahl kann früh versagen, während eine zähere Sorte Stoß und Druck in langen Produktionsläufen besser standhält.
Eine gute Zähigkeit trägt auch zu einer langen Werkzeuglebensdauer bei. Sie verringert das Risiko, dass sich Risse über Millionen von Zyklen ausbreiten, und begrenzt ungeplante Reparaturstillstände.
Wärmeleitfähigkeit
Spritzgussformen erwärmen sich, wenn geschmolzener Kunststoff den Formhohlraum füllt, und kühlen sich in jedem Zyklus wieder ab. Wie gut der Werkzeugstahl diese Schwankungen der Formtemperatur aushält, hängt maßgeblich vom Stahl ab.
Die entscheidende Kenngröße ist die Wärmeleitfähigkeit, die bestimmt, wie schnell Wärme durch den Stahl geleitet wird. Eine höhere Wärmeleitfähigkeit verkürzt die Abkühlzeit und verbessert die Zykluseffizienz. Sie sorgt außerdem für gleichmäßige Kühlung, wodurch Bauteilabmessungen und Oberflächenqualität erhalten bleiben.
Korrosionsbeständigkeit und Zerspanbarkeit
Korrosionsbeständigkeit
Manche Kunststoffe setzen beim Formen korrosive Gase frei. PVC und flammhemmende Materialien können ungeschützte Stahloberflächen angreifen. Daher ist Korrosionsbeständigkeit wichtig, um Rost, Lochfraß und Oberflächenschäden zu verhindern.
Korrosionsbeständigkeit trägt auch dazu bei, eine gute Polierbarkeit zu erhalten. Das ist für transparente Teile oder dekorative Oberflächen wichtig, die eine spiegelglatte Oberfläche erfordern.
Zerspanbarkeit
Die Zerspanbarkeit beeinflusst, wie leicht sich Stahl schneiden, bohren und polieren lässt. Sie wirkt sich maßgeblich auf Lieferzeit und Kosten des Formenbaus aus.
Gängige Werkzeugstahlsorten für den Kunststoffspritzguss
Werkzeugstähle für Spritzgussformen müssen Härte, Zähigkeit, Verschleißbeständigkeit und Kosten in Einklang bringen. Die folgenden Sorten werden häufig für Formplatten und Formhohlräume verwendet und eignen sich jeweils für bestimmte Kunststofftypen und Produktionsmengen.
Vorvergüteter Werkzeugstahl P20
P20-Stahl ist eines der am häufigsten verwendeten Materialien für Kunststoffspritzgussformen. Hersteller liefern ihn vorgehärtet, üblicherweise mit einer Härte von etwa 28–32 HRC. Dadurch entfällt eine vollständige Wärmebehandlung nach der Bearbeitung.
Dieser vorgehärtete Werkzeugstahl bietet gute Zerspanbarkeit und Maßstabilität. Werkzeugbauer können Formhohlräume schneller und mit geringerem Werkzeugverschleiß bearbeiten. Dadurch Werkzeugstahl P20 ist eine praktische Wahl bei kürzeren Lieferzeiten und begrenztem Werkzeugbudget.
P20 eignet sich gut für:
- Kleine bis mittlere Produktionsmengen
- Große Formplatten
- Standardkunststoffe wie Polypropylen und Polyethylen
- Formen mit 1–4 Formnestern
P20 bietet nicht die Verschleißbeständigkeit von gehärtetem Stahl wie H13. Bei glasfasergefüllten oder stark abrasiven Materialien kann er schneller verschleißen. Viele Betriebe verwenden P20 für Prototypenwerkzeuge, Überbrückungswerkzeuge und mittlere Produktionsläufe.
Gehärteter Werkzeugstahl H13
H13-Werkzeugstahl ist ein durchgehärteter Stahl für anspruchsvolle Einsatzbedingungen. Nach der Wärmebehandlung erreicht er typischerweise 48–54 HRC. Dadurch bietet er eine hohe Verschleißbeständigkeit und gute Festigkeit bei hohen Temperaturen.
Dieser gehärtete Werkzeugstahl hält wiederholten Heiz- und Kühlzyklen stand, ohne leicht zu reißen. Er ist widerstandsfähiger gegen thermische Ermüdung als viele gängige Werkzeugstähle und eignet sich daher für Spritzgussformen zur Großserienfertigung.
H13 wird häufig verwendet für den Spritzguss von:
- glasfaserverstärkten Kunststoffen
- technischen Kunststoffen
- Hochtemperaturmaterialien
- Teilen, die Millionen von Zyklen standhalten müssen
Im Vergleich zu P20 ist H13 teurer und erfordert eine vollständige Wärmebehandlung. Aufgrund seiner höheren Härte dauert die Bearbeitung länger. Bei langen Produktionsläufen rechtfertigt seine Haltbarkeit jedoch häufig die zusätzlichen Kosten.
Edelstahl 420
Edelstahl 420 (420 SS) verbindet Härte mit Korrosionsbeständigkeit. Nach der Wärmebehandlung kann Edelstahl 420 je nach Güte und Prozesskontrolle etwa 48–52 HRCerreichen.
Dieser Edelstahl widersteht Rost und chemischen Angriffen und eignet sich für den Spritzguss korrosiver Kunststoffe. Auch feuchte Umgebungen und wassergekühlte Formen profitieren von seiner Korrosionsbeständigkeit.
Edelstahl 420 lässt sich außerdem auf hohe Oberflächengüte polieren. Formenbauer wählen ihn häufig für:
- transparente Kunststoffteile
- optische Komponenten
- Medizinprodukte
- Formen mit spiegelglatter Oberfläche
Obwohl er eine gute Härte bietet, ist seine Beständigkeit gegen thermische Ermüdung möglicherweise geringer als die von H13-Werkzeugstahl. Eine geeignete Wärmebehandlung und Wartung sind entscheidend, um Verzug oder Risse zu verhindern.
Werkzeugstahl S7
S7-Werkzeugstahl ist für seine hohe Schlagzähigkeit bekannt. Es handelt sich um einen lufthärtenden Stahl, der nach der Wärmebehandlung typischerweise 54–58 HRC erreicht.
Im Gegensatz zu manchen gehärteten Stahlsorten, bei denen hauptsächlich die Verschleißbeständigkeit im Vordergrund steht, ist S7 auf Stoßfestigkeit ausgelegt. Er widersteht mechanischer Belastung und plötzlichen Kräften gut. Dadurch eignet er sich für Schieber, Auswerfer und andere Formkomponenten, die Stößen oder starken Bewegungen ausgesetzt sind.
S7 bietet eine mittlere Verschleißbeständigkeit, erreicht aber nicht die Abriebfestigkeit von H13. Außerdem ist er weniger korrosionsbeständig als Edelstahl 420.
Werkzeugbauer verwenden S7 häufig für:
- Auswerferkomponenten
- Formkerne unter hoher Belastung
- Formen mit komplexen beweglichen Teilen
Für vollständige Formhohlraumblöcke kommt S7 seltener zum Einsatz. In anspruchsvollen Formbereichen, in denen Zähigkeit entscheidend ist, spielt er jedoch eine wichtige Rolle.
Auswahlkriterien für Werkzeugstahl im Formenbau
Nachdem wir die wichtigen Eigenschaften und die Leistung der einzelnen Werkzeugstähle betrachtet haben, können wir sie konkreten Szenarien und Bedingungen zuordnen. Dieses Kapitel ist zur besseren Übersicht in drei Abschnitte mit Tabellen gegliedert.
Produktionsmenge und Werkzeuglebensdauer
Neben der Teilezahl hängen Produktionsmenge und Planung auch von der erwarteten Werkzeuglaufzeit, Wartungsintervallen und der Frage ab, ob das Werkzeug für eine Überbrückungsproduktion oder die Fertigung im großen Maßstab vorgesehen ist. Bei großen Formen verwenden Betriebe in stark verschleißbeanspruchten Bereichen häufig gehärtete Einsätze, während die Formbasis aus kostengünstigerem Stahl besteht. Dieser hybride Ansatz bringt Kosten und Werkzeuglebensdauer ins Gleichgewicht, ohne das gesamte Werkzeug übermäßig auszulegen.
| Produktionsvolumen | Empfohlener Stahl | Begründung |
|---|---|---|
| Kleine Stückzahl (<50.000 Schuss) | P20 (vorgehärtet) | Niedrige Kosten, schnelle Bearbeitung, keine Wärmebehandlung erforderlich |
| Mittlere Stückzahl (50.000–500.000 Schuss) | P20 oder 718H | Ausgewogenes Verhältnis von Kosten und Haltbarkeit |
| Große Stückzahl (>1.000.000 Schuss) | H13, S136 (durchgehärtet) | Hohe Härte, Verschleißbeständigkeit und thermische Stabilität |
Materialverträglichkeit und abrasive Materialien
Der Kunststoff beeinflusst die Stahlauswahl maßgeblich, da viele moderne Kunststoffe Zusatzstoffe enthalten, die Korrosions- und Verschleißeigenschaften verändern können. Wenn der Stahl auf den Kunststoff abgestimmt ist, sinken Stillstandszeiten und kostspielige Reparaturen. In feuchten Umgebungen schützt Korrosionsbeständigkeit auch ungenutzte Formen zwischen Produktionsläufen, selbst wenn nichtkorrosive Kunststoffe verarbeitet werden.
| Kunststoffkategorie | Beispiele | Risiko | Empfohlener Stahl |
|---|---|---|---|
| Standardkunststoffe | PP, PE | Geringer Verschleiß | P20 |
| technischen Kunststoffen | PC, PA, POM | Hohe Temperatur und thermische Belastung | H13 (gute Warmhärte und Ermüdungsbeständigkeit) |
| Gefüllte bzw. abrasive Kunststoffe | Glasfaser- und mineralgefüllte Kunststoffe | Erosion (wie durch Schleifpapier) | Gehärteter Stahl (H13) oder Oberflächenbehandlung |
| Korrosive Kunststoffe | PVC und flammhemmende Qualitäten | Gasangriff, Rost und Lochfraß | Edelstahl (420, S136) |
Oberflächengüte, Polierbarkeit und Texturierung
Das Erscheinungsbild des Teils beeinflusst die Stahlwahl oft ebenso stark wie die Haltbarkeit. Bei strukturierten Oberflächen, die chemisch oder per Laser geätzt werden, sorgen gleichmäßige Härte und saubere Metallurgie dafür, dass feine Texturdetails auch über lange Produktionsläufe erhalten bleiben.
| Anforderung an das Teil | Benötigter Stahl | Begründung |
|---|---|---|
| Nicht sichtbare bzw. innenliegende Teile | Vorgehärtet (P20) | Ausreichende Bearbeitungs- oder leichte Poliergüte zu geringeren Kosten |
| Transparente Teile, Linsen und Medizinprodukte | Edelstahl (S136, 420) | Lässt sich spiegelglatt polieren (SPI A-1); feines, gleichmäßiges Gefüge |
| Strukturierte Oberflächen (chemisch oder per Laser) | Gleichmäßige Härte und saubere Metallurgie | Bewahrt feine Texturdetails über lange Produktionsläufe |
Wie die Stahlwahl Produktionseffizienz und Gesamtkosten beeinflusst
Werkzeugkosten sind die wichtigsten Faktoren bei der Wahl des richtigen Werkzeugstahls. Zusammen mit Wärmebehandlung und Bearbeitungsmethoden beeinflusst die Stahlauswahl unmittelbar Werkzeuglebensdauer und Teilequalität.
Wärmebehandlung und Härtbarkeit
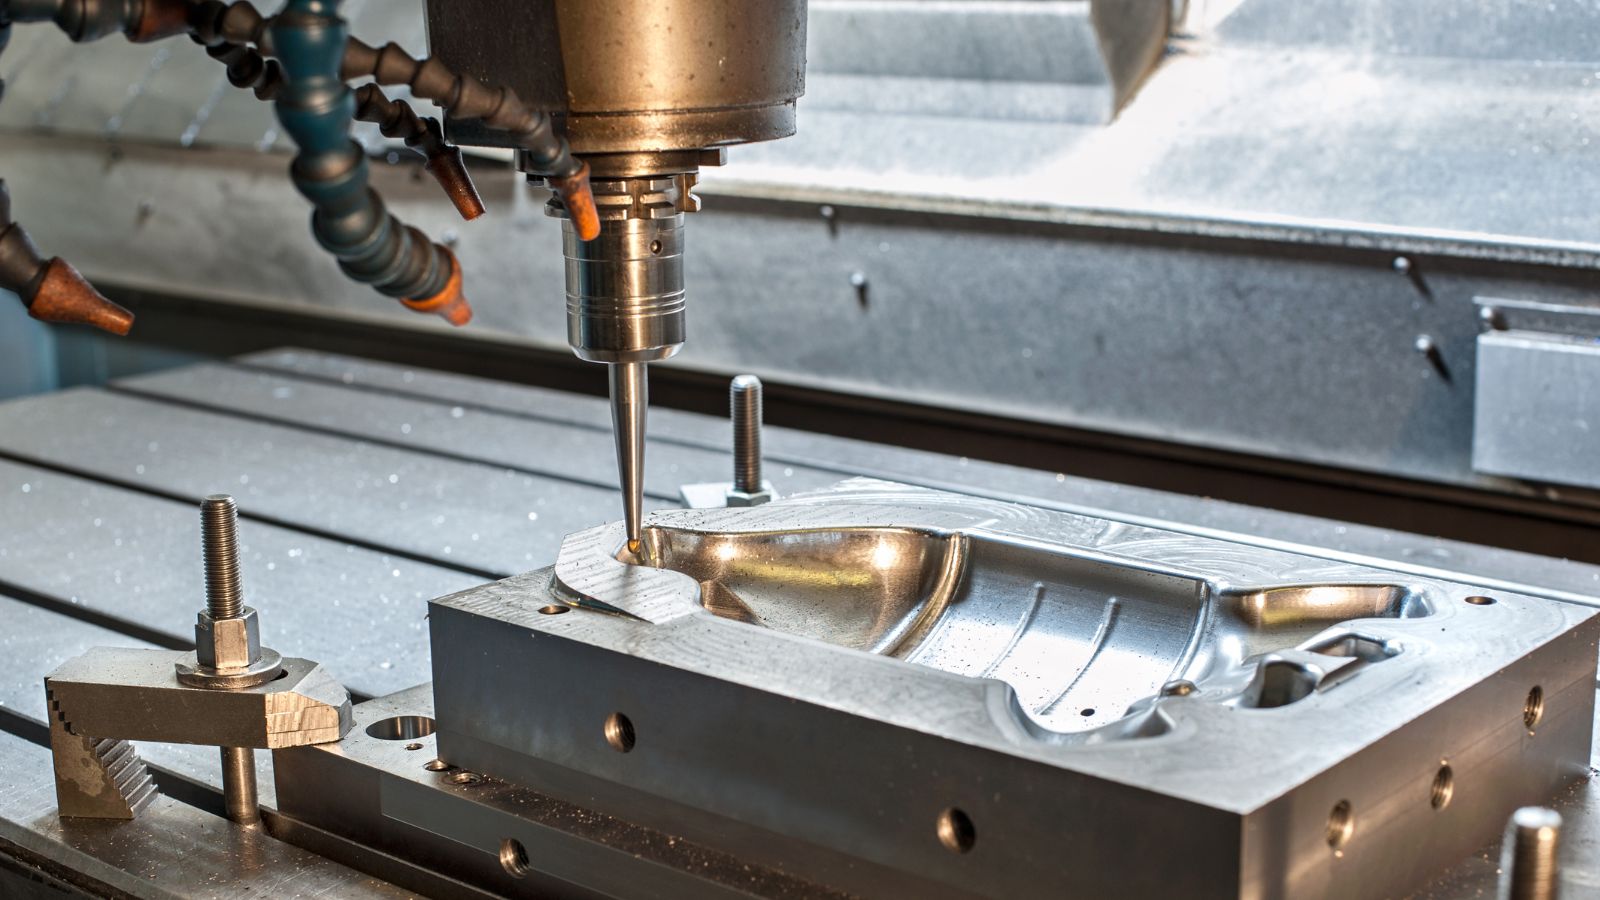
Stähle mit guter Härtbarkeit erreichen auch in dicken Querschnitten eine gleichmäßige Härte. Das ist bei großen Formen entscheidend, bei denen der Kern ähnliche Eigenschaften wie die Oberfläche aufweisen muss. Ungleichmäßige Härte kann unter Schließdruck Risse oder Verformungen verursachen.
Vorgehärtete Sorten wie P20 verkürzen die Lieferzeit, da nach der Bearbeitung keine vollständige Härtung erforderlich ist. Voll härtbare Stähle wie H13 oder S136 müssen dagegen kontrolliert abgeschreckt und angelassen werden.
Die Wärmebehandlung beeinflusst auch, wie der Stahl auf Polieren und Funkenerosion reagiert. Überhärteter Stahl kann bei der Funkenerosion reißen, während zu weicher Stahl in der Großserienfertigung schnell verschleißt.
Zykluszeiten und Effizienz
Werkzeugstahl beeinflusst die Zykluszeit durch seine Wärmeleitfähigkeit und seinen Oberflächenzustand. Stahl, der Wärme gut leitet, ermöglicht stabile Kühlung und gleichmäßigere Bauteilabmessungen. Kurze Zyklen erfordern eine schnelle und gleichmäßige Wärmeabfuhr: Kühlt der Stahl ungleichmäßig, kann sich das Teil verziehen und die Maschine längere Nachdruckzeiten benötigen. Das senkt die Effizienz und erhöht die Stückkosten.
Härtere Stähle widerstehen Verschleiß an Anschnitten und Trennlinien. Dadurch bleiben Entlüftungstiefe und Passung der Absperrungen über viele Zyklen innerhalb der Toleranz. Diese Stabilität sorgt für gleichmäßige Spritzgussbedingungen und reduziert ungeplante Stillstände.
Auch die Oberflächengüte spielt eine Rolle: Polierte Formhohlräume verringern die Reibung und erleichtern das schnellere Auswerfen der Teile. Dadurch sinkt die Auswerfkraft und die Form kann schneller geöffnet werden, ohne das Teil zu beschädigen. All diese Faktoren verbinden die Stahlwahl unmittelbar mit Durchsatz, Ausschussquote und Gesamtproduktionskosten.
Bauen Sie Ihre Form noch heute mit Moldie
Die Auswahl des richtigen Werkzeugstahls für Ihre Kunststoffspritzgussform beeinflusst Zykluszeiten, Teilequalität und langfristige Rentabilität unmittelbar.
Möchten Sie Ihr nächstes Spritzgussprojekt mit dem passenden Werkzeugstahl optimieren?
Kontaktieren Sie Moldie noch heute – Unsere erfahrenen Ingenieure helfen Ihnen, die ideale Stahlsorte passend zu Kunststoff, Produktionszielen und Budget auszuwählen. Von der Konstruktionsberatung bis zur fertigen Form liefern wir präzise Werkzeuge, die zuverlässig funktionieren.







