
У обликовању инјекције, пластична смола се обрађује и челик изабран за алат су два од највећих фактора за то колико муљаж може да одржи квалитет дела, димензионалност и стабилну производњу.
Када разматрамо нови пројекат бризгања, калуп не посматрамо као засебну куповину. Заједно анализирамо смолу, годишњи обим, геометрију дела, захтеве за изглед, услове бризгања и план одржавања. Тако бирамо решење за алат које одговара стварним производним захтевима, уместо да једноставно изаберемо материјал са најнижом почетном ценом.
Шта значи Молд живот?
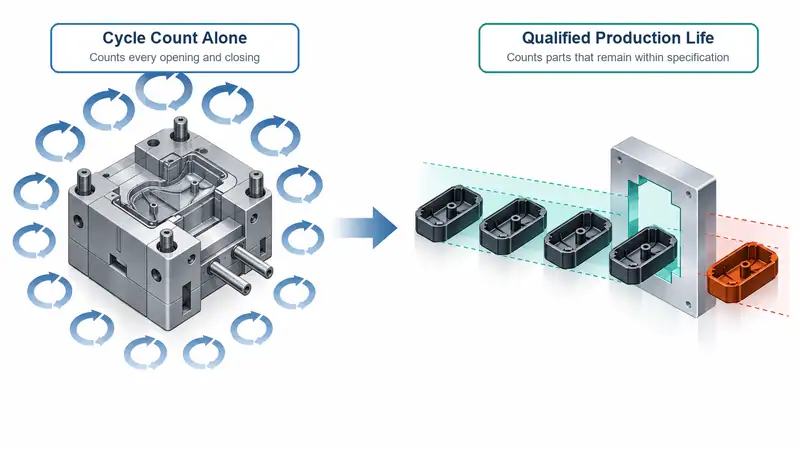
Живот м› ијешања је број циклуса обликовања који се може поуздано завршити пре него што је потребна велика поправка, реконструкција или замена. Калуп може бити још увек отворен и затворен након почетка видљивог коришћења, али се његов корисни животни век производње смањује када више не може доследно да испуњава неопходну спецификацију.
Типични знаци погоршавања живота у облику муља:
- Флеш на линији за раздвајање
- Димензиони дрифт у критичним могућностима
- Носите капије, тркаче, слајдове и шипке за избацивање
- Површни дефекти или губитак текстуре
- Трагови корозије у шупљинама или каналима за хлађење
- Дужа циклусна времена изазвана проблемима са хлађењем или избацивањем
За В2Б купце, кључно питање није једноставно, „Колико снимака овај калуп може да направи?“ То је „Колико квалификованих делова овај калуп може да направи под нашим стварним материјалним и оперативним условима? “
1. Производни материјал има директан ефекат на Молд Ношење
Смола која се користи за финални производ поставља механичке, термичке и хемијске захтеве пред алат. Два калупа исте геометрије могу имати веома различит век трајања ако се у једном бризга полипропилен широке потрошње, а у другом најлон ојачан стакленим влакнима.
Абразивни потпуњачи и појачања
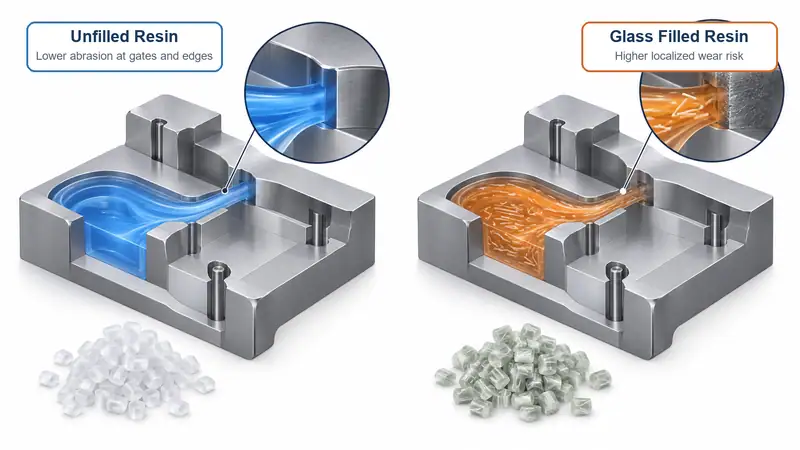
Ојачане инжењерске смоле спадају међу најважније факторе везане за материјал. Стаклена влакна, минерална пунила, угљенична влакна и поједини адитиви за успоравање горења могу да повећају абразију док материјал пролази кроз уливне отворе, разводнике, шупљине и зоне прелаза са великом брзином течења.
Па, ПБТ, ППС и слични материјали често се бирају за аутомобилске, електричне и индустријске производе јер нуде снагу и топлотну перформансу. Међутим, влакна могу постепено носити ивице, капије, искључивање и ситне детаље површине.
Обраћамо посебну пажњу на:
- Убацивање капије и капије
- Танка ребра и оштре ивице шупљине
- Клизачи, подизачи и покретни гашења
- текстуалне или полиране пластичне површине
- подручја високог протока у близини капије
За абразивне материјале, обично је привредније улагати у прикладан челик, локализоване уметке или подношење површине од почетка.
Температура и притисак обраде
Смоле за високе температуре стварају веће термичко оптерећење калупа. Материјали као што су PC, PA, PBT, PPS, PEI и PEEK могу захтевати више температуре растопа и калупа него PP или PE. Поновљени циклуси загревања и хлађења могу допринети термичком замору, нарочито ако је хлађење неуједначено или су делови калупа танки.
Високи притисак на убризгавање такође повећава стрес на линији раздвајања, језгра, убацивања шупљина и угашене површине. Комплексни танки зидови, дуги путеви протока или рестриктивне капије могу захтевати повишени притисак.
Хемијско понашање и корозија
Неки смоле и додатаци могу да направе корозивне услове, нарочито ако су влажна контрола и подешавања процеса лоши. ПВЦ је познат пример, али ризик од корозије може да настане и из формулација за ретардирање пламена, рециклираног садржаја или деградације смоле узрок прекомерног времена резиденције.
Корозија може оштетити површине шупљине, вентилације, хладњаке и детаље раздвајања, такође може учинити ослобађање мање стабилним, што доводи до огреботина, лепљења или повећане силе избацивања.
За примене осетљиве на корозију, генерално разматрамо челике од нерђајућег муљажа или корозијске отпорне уметке, заједно са исправним процедурама вентилације, сушења, чишћења и складишта.
Геометрија дела и проток смоле
Дизајн производа интерагује са материјалом који утиче на живот калупа, оштрих углова, дубока ребра, доњих резова, танких зидова и дугих дужина протока могу све да повећају стрес или локализовану ношењу.
На пример, смола напуњена стаклом која тече великом брзином кроз уску капију може брже да ублажи подручје капије од неиспуњене смоле. Слично томе, део са дубоким ребрима може да створи веће оптерећење избацивања, повећавајући уношење на шипке избацивача и језгра.
Практични преглед ДФМ-а би требало да процени понашање протока смоле, дебљину зида, локацију капије, угао нацрта, распоред хлађења и вероватно силу избацивања пре финализације дизајна алата.
2. Материјал за м› ијешање одређује како добро се алати одупирају
Калупни материјал мора бити одабран према смоли, запремини, захтевима тачности, завршецима површине и окружењу производње. За сваки ињекциони калуп нема појединачног „најбољег“ челика.
Тврдоћа и отпор на ношење
Тврђи челици обично пружају бољу отпорност на абразивно хабање, нарочито при бризгању ојачане инжењерске пластике или производњи великог обима. Каљени алатни челици често се бирају за компоненте шупљине и језгра изложене поновљеном контакту и великом напрезању.
Међутим, тврд челик може бити мање опроштајан у одређеним областима напуњеним ударом или сложеним подручјима. Право решење често комбинује различите челике или убацивања у различите зоне муљаже. На пример, можемо користити трајни учвршћени основни материјал за структуру калупа, док наводимо укочене уметке за капије, језгре, искључивање или високо абразивне области.
Снага и отпор на пукотине
Жилавост је важна када калуп има танка језгра, дубоке шупљине, клизаче, избациваче или елементе изложене поновљеним механичким оптерећењима. Челик са високом отпорношћу на хабање, али недовољном жилавошћу, може бити подложнији крзању или пуцању у одређеним условима.
Зато избор материјала из калупова треба да прати геометрију и механизам калупа — не само лист података о смоли. Само велики материјал не може да надокнади неподржано језгро, лош дизајн за гашење, или недостатно поравнање.
Покрет отпора корозија
У влажним производним условима, при дуготрајном складиштењу, излагању расхладној води или корозивним смолама, материјали калупа отпорни на корозију могу заштитити и изглед и функцију. Нерђајући алатни челици често се бирају за медицинске примене, контакт са храном, оптику или примене осетљиве на корозију, иако коначан избор зависи од потребног полирања, тврдоће, захтева машинске обраде и буџета.
Добар отпор корозије такође подржава стабилнији квалитет површине. Ово је посебно значајно за видљиве производе где хрђа или убадање брзо могу да постану козметички дефекти.
Површински третман и премази
Површински третмани могу да продуже живот калупа побољшањем тврдоће, ослобађања, лубритације или корозијског отпора. Уобичајене опције су нитридирање, хромирање, ПВД облога и специјализовани третмани за програм.
Премаз није замена за одговарајући основни челик, али може бити користан додатни заштитни слој. На пример, обрада отпорна на хабање може бити корисна на клизачима, језгрима, компонентама уливног система или површинама изложеним току ојачане смоле.
3. Поклапам материјал производа са м› ијешаним материјалом
Доња табела пружа практичну почетну тачку. Коначни избор треба увек да разматра облик делова, годишњи захт› јев за површином и процес обликовања.
| Производни материјал | Главни ризик од живота калупа | Приступ прилагођавања за разматрање |
| PP, PE, ABS, PS | Умерено механичко ношење; могући козметички захтеви | Предтегнут челик за стандардну производњу; полирани уметци где је изглед битан |
| PC, PC/ABS | виша температура обраде и притисак | Челик за стабилну алатку, ефикасно хлађење, подршка за снажну шупљину |
| ПА, ПБТ | Топлота, смањење варијација, могућих проблема са процесирањем влаге | Учвршћени убаци за критичне могућности; контролисано хлађење и вентилација |
| пуна стакла PA/PBT/PPS | Абразија на капијама, шупљине, и затварање | Замењиви уметци, заштитни третман. |
| ПВЦ или корозивне формуле | Корозија и ризик деградације материјала | Челик отпоран на корозије, пажљива вентилација, дисциплиновано чишћење и складиштење |
|
Инжењерске смоле високог температуре |
Термоумор, притисак, и носи | Високо функционалан челик, снажан дизајн хлађења, потврђени прозор процеса |
4. Други фактори који краће траје живот
Иако су производни материјали и материјали за мувла централни, неколико фактора производње може да убрза ношење.
Лоша контрола процеса
Прекомерна снага стезања, притисак убризгавања, брзина убризгавања или температура топљења могу наглашавати калуп изван намењеног оперативног прозора. Нестабилне поставке такође отежавају разлику нормалног износа од оштећења везаних за процес.
Неадекватно управљање хлађењем и водом
Каменац, корозија и загађење у расхладним каналима смањују пренос топлоте. Како ефикасност хлађења опада, време циклуса може да се повећа, а температурне разлике могу утицати на квалитет дела. Превентивно испирање и контрола квалитета воде штите и перформансе хлађења и век калупа.
Несагласност и механичко одржавање
Стубови и чауре за вођење, системи избацивања, клизачи и површине за закључавање захтевају редовну контролу и подмазивање. Мањи проблеми са поравнањем могу постати озбиљно хабање ако се занемаре, нарочито код алата са више шупљина или производње великог обима.
Неправилно складиштење
Калуп сачуван без чишћења, превенције рђе или заштитног паковања може да се укори пре следећег производње. Пре складишта, препоручујемо уклањање остатка, проверу хлађења, примену одговарајуће заштите рђе и снимање стања калупа.
5. Како штитимо м› ијењање живота током пројекта
Најефикаснија стратегија је доношење одлука о животу калупа пре него што почне сплетање. У нашим ревизијама пројекта, препоручујемо потврђивање следећих тачака раније:
- Наведите тачан разред смоле, укључујући проценат стаклених влакана, ретардиран пламен, рециклиран садржај, и боје где је релевантно.
- Дефиниши очекивану годишњу и животну запремину уместо да обезбедиш само количину првог редоследа.
- Идентификујте захтеве за критичним квалитетом, као што су запечаћене површине, уска толеранција, високог сјаја завршетка, или текстура козметика.
- Геометрија дела кроз ДФМ, са фокусом на локацију капије, дебелина зида, нацрт, хлађење, и избацивање.
- Изаберите челик и убацивања по области ризика, уместо да примењујете један материјал свуда.
- Поставите распоред превентивног одржавања заснован на смоли, запремини производње и механизмима кретања калупа.
Сарађујте са Moldie на стратегији века калупа прилагођеној вашој производњи
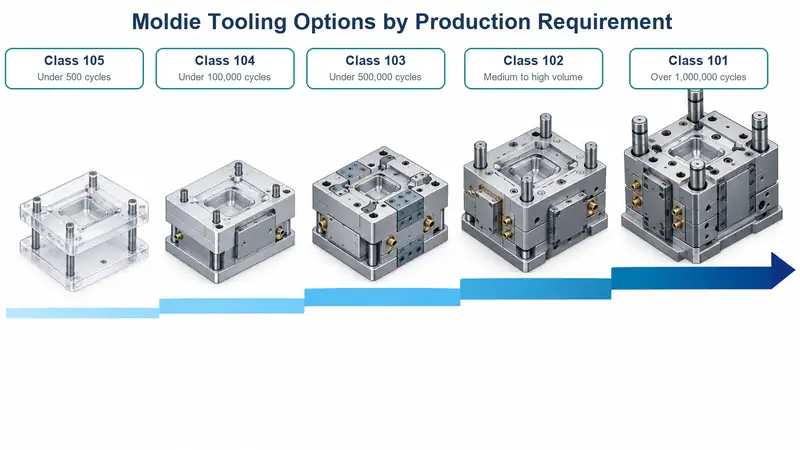
Према објављеној SPI класификацији калупа компаније Moldie, опције обухватају прототипске калупе класе 105 предвиђене за мање од 500 циклуса и производне калупе класе 101 предвиђене за више од 1,000,000 циклуса. У распону су и алати класе 104 за мање од 100,000 циклуса, класе 103 за мање од 500,000 циклуса и класе 102 за средњи и велики обим, укључујући абразивне материјале или делове са уским толеранцијама.
За сваки пројекат, Moldie ће потврдити циљани век заједно са тачном смолом и садржајем пунила, годишњим и укупним обимом, класама и тврдоћом челика, конфигурацијом шупљина и разводника, интервалима одржавања, заменљивим деловима изложеним хабању и критеријумима прихватања. Циклус доприноси практичном веку калупа само док алат наставља да производи делове у оквиру договорених димензионих и козметичких захтева. Обратите се Moldie да разговарамо о смоли, годишњем обиму, циљаном веку калупа и захтевима за алат са нашим инжењерским тимом.







