
Čas cyklu vstrekovania priamo ovplyvňuje kapacitu stroja, jednotkové náklady a dodacie lehoty. Správnym cieľom nie je najkratší možný cyklus, ale najkratší opakovateľný cyklus, ktorý stále spĺňa rozmerové, vzhľadové a funkčné požiadavky v každej dutine.
Čo je čas cyklu vstrekovania?
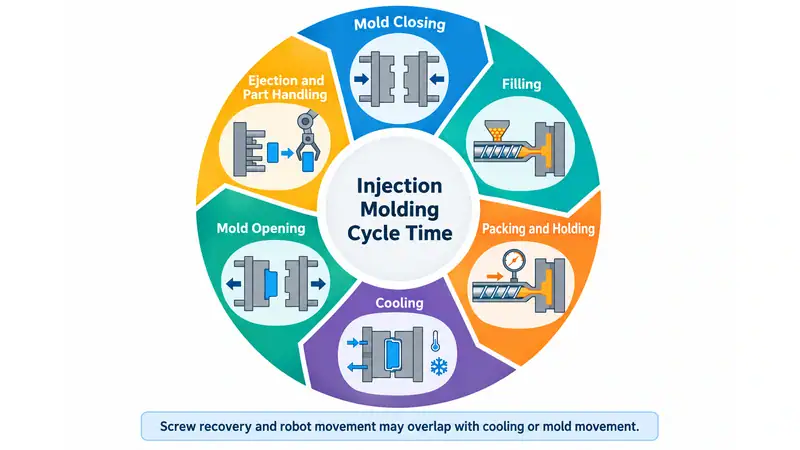
Čas cyklu vstrekovania je čas potrebný na dokončenie jedného cyklu lisovania a začatie ďalšieho. Zvyčajne zahŕňa zatvorenie formy, plnenie, dotlak a dotláčanie, chladenie, otvorenie formy, vyhadzovanie a manipuláciu s dielom. Niektoré činnosti, napríklad spätný pohyb skrutky a pohyb robota, sa môžu prekrývať s chladením alebo pohybom formy.
| Fáza cyklu | Typický účel | Spoločná príležitosť |
| Zatvorenie formy | Príprava nástroja na vstrekovanie | Optimalizácia nastavení stroja a zarovnania formy |
| Plnenie | Vstrekovanie roztavenej živice do dutiny | Optimalizácia dráhy toku, návrhu vtoku a profilu vstrekovania |
| Balenie/chov | Kompenzácia za zmenšovanie materiálu | Nastavenie iba takého času a tlaku, aké diel vyžaduje |
| Chladenie | Spevnite časť pre vyvrhnutie | Zlepšiť chladiace kanály, prietok vody a konštrukcia dielcov |
| Otvorenie formy | Oddelenie dutiny a jadra | Znížiť zbytočnú otvorenú vzdialenosť |
| Odmietnutie a zaobchádzanie | Odstrániť a previesť časť | Zlepšiť vyhadzovanie, automatizáciu a usporiadanie po prúde |
Ako skrátiť čas cyklu vstrekovania
Znižovanie času cyklu začnite od fázy, ktorá skutočne obmedzuje stroj. Zaznamenajte sériu stabilných cyklov a oddeľte plnenie, dotlak, chladenie, dávkovanie skrutkou, pohyb formy, vyhadzovanie a manipuláciu. Priemerný čas ukáže najväčšiu príležitosť na skrátenie; odchýlky odhalia oneskorenia spôsobené nestabilným procesom, lepením dielov, nerovnomerným dávkovaním alebo ručným zásahom.
1. Znížiť čas chladenia lepším odstránením tepla
Chladenie zvyčajne tvorí najväčšiu časť cyklu. Cieľom je vyhodiť diel hneď, keď má dostatočnú tuhosť na zachovanie tvaru, nie iba skrátiť časovač chladenia. Ak sa forma otvorí priskoro, zdanlivú úsporu času môžu zmazať deformácia, rozmerový posun alebo poškodené diely.
Hrúbka steny má zvyčajne najväčší vplyv na návrh. V zjednodušených modeloch chladenia rastie čas chladenia približne s druhou mocninou rozhodujúcej hrúbky steny. Ťažký výstupok, roh, vtokový kanál alebo rebro preto môže určovať čas cyklu celej dávky. Rovnomernejšie steny, odľahčené hrubé časti, správne dimenzované rebrá, plynulé prechody a dostatočný úkos môžu súčasne skrátiť chladenie a zlepšiť kvalitu dielu.
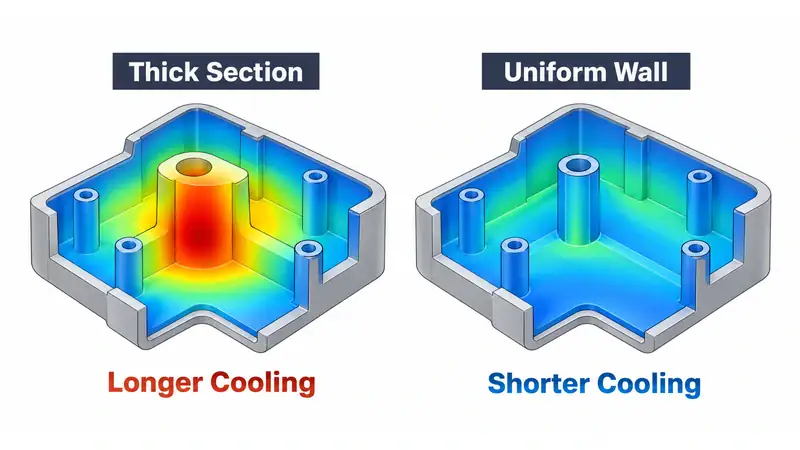
Chladiaci systém má odvádzať teplo rovnomerne, nielen používať chladnejšiu vodu. Skontrolujte prietok chladiacej kvapaliny, teploty na vstupe a výstupe, tlakovú stratu, teplotu povrchu formy a miestne horúce miesta. Vodný kameň, obmedzujúce armatúry, nerovnaké paralelné okruhy a kanály umiestnené príliš ďaleko od dutiny znižujú prestup tepla. Tam, kde priame vŕtané kanály nedokážu sledovať geometriu, môžu pomôcť usmerňovače, bubblery, samostatné okruhy, vložky s vysokou tepelnou vodivosťou alebo konformné chladenie. Tepelná simulácia je užitočná, ak zahŕňa skutočné rozloženie kanálov, podmienky chladiacej kvapaliny, materiály formy a údaje o živici.
2. Optimalizácia plnenia namiesto použitia maximálnej rýchlosti
Kratší čas plnenia je prínosom iba vtedy, ak čelo toku zostáva vyvážené a opakovateľné. Príliš vysoká rýchlosť môže zvýšiť šmykové zahrievanie, zachytiť plyn, spôsobiť spáleniny alebo tryskový tok a zvýšiť tlak na deliacej rovine. Nízka rýchlosť môže viesť k váhaniu toku, stopám po toku, predčasnému zamrznutiu alebo nedostrekom.
Stupňovitý profil vstrekovania často funguje lepšie než jediná maximálna rýchlosť. Použite potrebnú rýchlosť pri prechode cez vtok a v stabilných častiach toku, potom spomaľte tam, kde musí unikať vzduch alebo kde sú vzhľadové prvky citlivé. Pred schválením rýchlejšieho profilu overte vyváženie vtokových kanálov, odvzdušnenie, kapacitu vtoku, špičkový tlak a hmotnosť dielov z jednotlivých dutín.
3. Nastavte dotlak a čas dotláčania podľa uzavretia vtoku
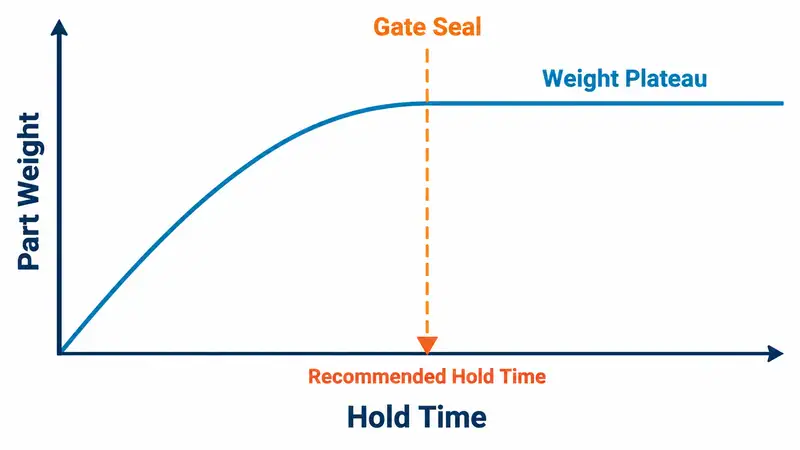
Dotlak kompenzuje zmršťovanie iba dovtedy, kým zostáva vtok otvorený. Po uzavretí vtoku už ďalší čas dotláčania nepridáva materiál do dutiny a iba predlžuje cyklus. Praktický koncový bod určí skúška uzavretia vtoku: ostatné nastavenia ponechajte rovnaké, čas dotláčania postupne predlžujte v malých krokoch a po rovnakej kondicionácii odvážte diely z každej dutiny. Keď hmotnosť dielu dosiahne opakovateľné plató, pridajte malú procesnú rezervu a overte rozmery, prepadliny, dutiny, vzhľad a vyhadzovanie.
Aj tlak dotláčania potrebuje stabilné pracovné rozpätie. Príliš nízky tlak môže zanechať prepadliny, dutiny alebo nedostatočne vytvorené prvky; príliš vysoký môže spôsobiť otrepy, zvyškové napätie a ťažké odformovanie. Veľkosť vtoku ovplyvňuje dotláčanie aj čas cyklu. Malý vtok rýchlo zamrzne, ale môže vyžadovať vysoký šmyk a tlak; väčší vtok môže zlepšiť dotláčanie, no zväčšiť stopu po vtoku a predĺžiť čas do jeho uzavretia.
4. Držte skrutkovanie obnovenie vnútri chladiaceho okna
Dávkovanie skrutkou zvyčajne prebieha počas chladenia dielu, a preto nepredlžuje cyklus, pokiaľ dávkovanie nekončí neskoro alebo sa jeho trvanie nemení medzi vstrekmi. Ak je úzkym miestom spätný pohyb skrutky, skontrolujte plastifikačnú kapacitu stroja, využitie dávky, otáčky skrutky, protitlak, profil teplôt valca a stav podávania materiálu. Dodržiavajte odporúčania dodávateľa živice na spracovanie. Nadmerné otáčky skrutky alebo protitlak môžu zvýšiť teplotu taveniny, znehodnotiť citlivé materiály, skrátiť výstužné vlákna a znížiť stabilitu dávkovania.
5. Skráťte pohyb formy, vyhadzovanie a manipuláciu
Použite iba takú vzdialenosť otvorenia formy, akú vyžaduje diel, vtokový systém, robotické uchopenie a prípadný pohyb posúvačov alebo jadier. Riadené zrýchlenie a spomalenie môžu skrátiť čas pohybu bez nárazov alebo problémov s ochranou formy. Ak diel potrebuje opakované zdvihy vyhadzovačov alebo ručnú pomoc, odstráňte príčinu ťažkého odformovania namiesto zvyšovania rýchlosti vyhadzovačov. Typické príčiny sú nedostatočný úkos, podtlak na jadre, nevhodný smer textúry, nerovnomerné zmršťovanie alebo zle rozložená sila vyhadzovačov.
Automatizácia prináša najväčší úžitok, keď manipulácia obmedzuje čas cyklu alebo vytvára riziká pre kvalitu a bezpečnosť. Zlaďte dráhu robota, chápadlo, sekvenciu vyhadzovania, vzdialenosť otvorenia formy a následné uloženie dielu do jedného pohybového plánu. Rýchlejší robot veľmi nepomôže, ak čaká na nadmerné otvorenie formy alebo nespoľahlivú sekvenciu vyhadzovania.
6. Udržiavať a validovať zlepšený proces
Overený cyklus sa môže meniť, keď sa chladiace kanály zanášajú vodným kameňom, odvzdušnenia upchávajú, vtoky opotrebúvajú, vyhadzovače viaznu alebo posúvače strácajú zarovnanie. Sledujte prietok chladiacej kvapaliny, stav odvzdušnenia, opotrebenie vtokov a deliacej roviny, pohyblivé diely, výkon sušičky a opakovateľnosť snímačov. Preventívna údržba chráni čas cyklu aj kvalitatívne rozpätie procesu.
Po každej zmene nechajte proces ustáliť a potvrďte výsledky vo všetkých dutinách. Overenie má zahŕňať priemer a variabilitu času cyklu, hmotnosť dielu, kritické rozmery po stanovenej kondicionácii, vzhľad, funkčnosť, výťažnosť, alarmy, prestoje a ručné zásahy. Skrátenie cyklu stroja nie je skutočným zlepšením, ak narastie zmetkovitosť alebo následné opravy.
Skráťte čas cyklu pomocou praktického konštruovania nástrojov s Moldie
V Moldie pristupujeme k skracovaniu času cyklu cez spoločný účinok návrhu dielu, chladenia formy, návrhu vtokových kanálov a vtokov, vyhadzovania a manipulácie vo výrobe. Najprv hľadáme skutočné obmedzenie lisovacieho cyklu a potom ho zlepšujeme bez zníženia kvality dielu alebo spoľahlivosti nástroja.
Pri projektoch vstrekovania plastov s definovaným objemom, živicou a požiadavkami na kvalitu nás kontaktujte včas, aby sme posúdili koncepciu nástroja a pomohli vytvoriť stabilnejší a efektívnejší výrobný proces.







