
Čo je povrchová úprava pri vstrekovaní plastov?
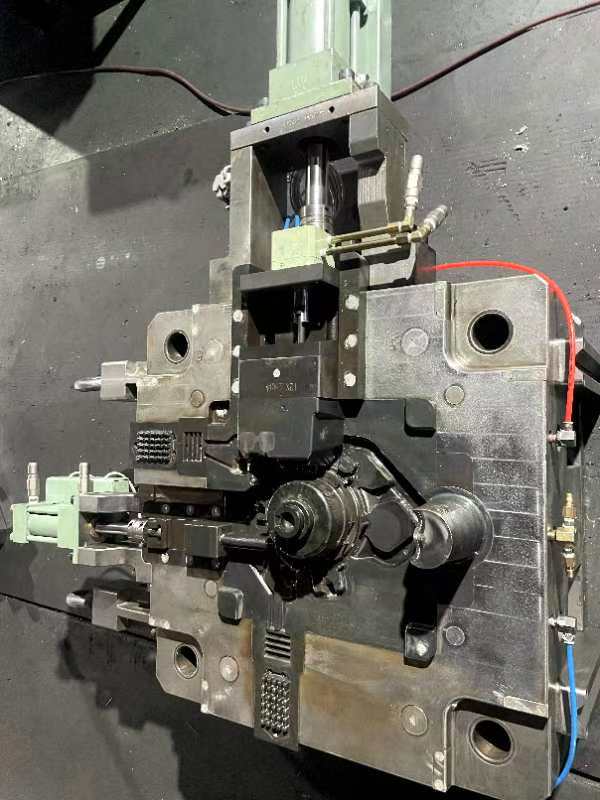
Pri vstrekovaní plastov môže zvolená povrchová úprava výrazne ovplyvniť vzhľad aj funkčnosť hotového výrobku.
Definícia povrchovej úpravy
Povrchová úprava označuje štruktúru povrchu dielu vyrobeného vstrekovaním plastov. Zahŕňa stupeň lesku, drsnosť a vzor na povrchu výlisku. Úpravu určuje kvalita samotnej formy aj materiály použité pri vstrekovaní. Možno dosiahnuť rôzne povrchy vrátane matného, štruktúrovaného alebo vysoko lesklého; získavajú sa rôznymi postupmi po formovaní, napríklad leštením alebo vytvorením textúry na forme pred výrobou.
Význam povrchovej úpravy pri vstrekovaní plastov
Povrchová úprava pri vstrekovaní plastov je mimoriadne dôležitá, pretože priamo ovplyvňuje vzhľad a funkčnosť dielu.
Dôležitosť pre vizuálnu apeláciu
- Hladká, lesklá povrchová úprava (SPI A triedy) poskytuje high-end, leštený vzhľad vhodný pre kozmetické časti, šošovky, atď.
- Pologloss (stupne SPI B) a matné (stupne SPI C) povrchové úpravy môžu skryť nedokonalosti, ako sú prietokové vedenia, zvarové linky a značky nástrojov na zlepšenie vzhľadu.
- Textúrované povrchové úpravy (trieda SPI D) ponúkajú unikátne estetické možnosti, ako je kožené zrno, drevné zrná, geometrické vzory atď.
Dôležitosť pre funkčnosť
- Tvarované povrchové úpravy môžu zabezpečiť lepšiu priľnavosť a odolnosť proti sklzu pre výrobky, ako sú ručné zariadenia, volanty atď.
- Špecifické povrchové úpravy môžu zlepšiť priľnavosť farieb a štítkov na plesňovej časti povrchu.
- Štruktúrovanie umožňuje odvádzanie plynov z formy a možno ho použiť aj na vytvorenie podrezaní.
- Hrubosť povrchu ovplyvňuje trenie a odolnosť voči opotrebovaniu, ktoré môžu byť dôležité pre mechanické časti.
Ako sa uplatňujú normy povrchovej úpravy SPI, VDI a Mold-Tech?
Normy povrchovej úpravy, ako sú SPI a VDI, určujú vzhľad a funkčnosť výliskov stanovením parametrov lesku, textúry a drsnosti. Zabezpečujú, aby povrchy spĺňali vopred určené kritériá dôležité pre funkčnosť a estetický vzhľad výrobku.
Prehľad noriem povrchovej úpravy foriem SPI
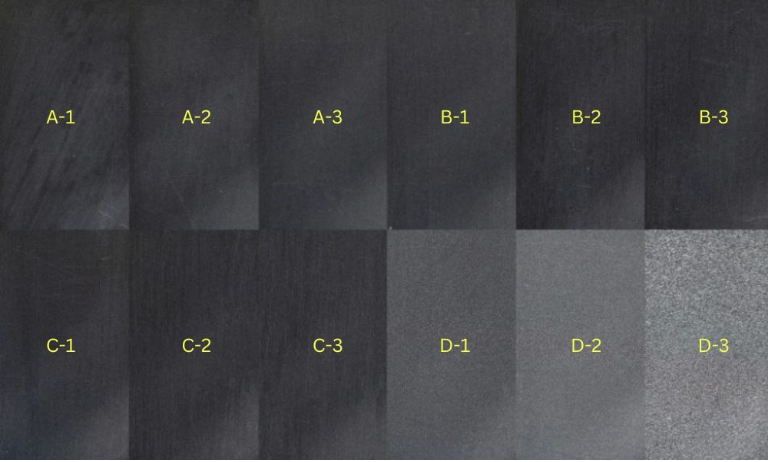
Society of the Plastics Industry (SPI) zaviedla klasifikačný systém povrchových úprav vstrekovacích foriem. Rozdeľuje ich na lesklé (A), pololesklé (B), matné (C) a štruktúrované (D) triedy, pričom pre každú stanovuje úroveň lesku a drsnosti:
- SPI A predstavuje najvyššiu úroveň a poskytuje vysoko leštený, lesklý povrch. Často sa dosahuje prácnym leštením diamantovým nástrojom a hodí sa pre diely, pri ktorých je prvotriedny vzhľad mimoriadne dôležitý.
- SPI B ponúka pololesklé povrchové úpravy, ktoré sa dosahujú jemnejším brúsením a menej intenzívnym leštením. Tieto povrchové úpravy sú vyvážením estetickej príťažlivosti a nákladovej efektívnosti.
- SPI C odráža štandardnú matnú povrchovú úpravu, ktorá sa zvyčajne vyrába z kamenných brúsnych materiálov.
- SPI D vytvára najtvarovanejšie, nelesklé povrchy, vhodné pre časti, kde sa požadujú vlastnosti priľnavosti alebo nereflexie.
V celom tomto rozsahu sa povrchu formy priraďujú presné hodnoty drsnosti, aby si diel zachoval požadovaný vzhľad.
| Štandard SPI | Finish (Stupeň) | Koniec (Typ) | Konečná metóda | Typická drsnosť povrchu (Ra μm) |
| A-1 | Lesklý | Super vysoká lesklá | Stupeň # 3, 6000 Grit Diamond Buff | 0,012 až 0,025 |
| A-2 | Lesklý | Vysoká lesklá | Stupeň # 6, 3000 Grit Diamond Buff | 0,025 až 0,05 |
| A-3 | Lesklý | Normálna lesklá | Stupeň #15, 1200 Grit Diamond Buff | 0,05 až 0,10 |
| B-1 | Pololesklé | Jemné pololesklé | 600 Grit papier | 0,05 až 0,10 |
| B-2 | Pololesklé | Stredne lesklé | 400 Grit papier | 0,10 až 0,15 |
| B-3 | Pololesklé | Normálne pololesklé | 320 Grit papier | 0,28 až 0,32 |
| C-1 | Maštaľ | Jemná masť | 600 Grit Stone | 0,35 až 0,40 |
| C-2 | Maštaľ | Stredná hmota | 400 Grit Stone | 0,45 až 0,55 |
| C-3 | Maštaľ | Normálny Matte | 320 Grit Stone | 0,63 až 0,70 |
| D-1 | Tvarované | Textúrovaný satén | Suchá sklená korálka | 0,80 až 1,00 |
| D-2 | Tvarované | Tmavá textúra | Suchý výbuch #240 Oxid | 1,00 až 2,80 |
| D-3 | Tvarované | Hrubý textúrovaný | Suchý výbuch #24 Oxid | 3,20 až 18,0 |
Pochopenie noriem VDI 3400
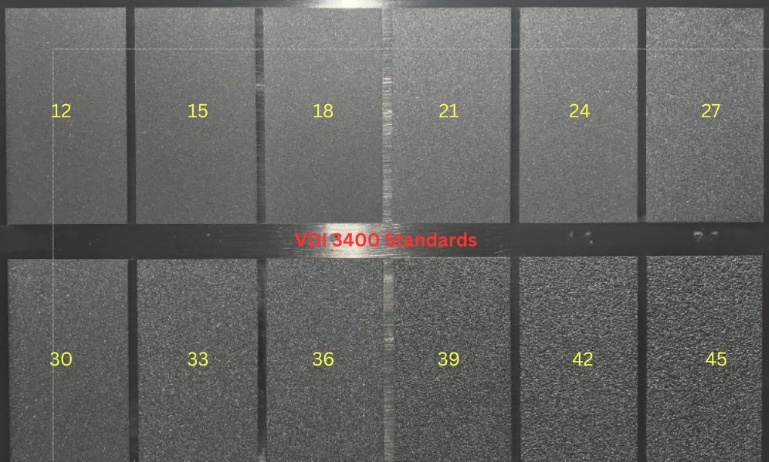
Normy VDI 3400 pochádzajú od organizácie Verein Deutscher Ingenieure, teda Združenia nemeckých inžinierov. Zahŕňajú škálu textúr od veľmi hladkých po výrazne štruktúrované a umožňujú presne riadiť hmatové aj vizuálne vlastnosti vstrekovaného dielu. Na rozdiel od SPI používa VDI 3400 súbor 3D foriem s rôznymi úrovňami drsnosti zodpovedajúcimi konkrétnym triedam, napríklad VDI 12 až VDI 45. Tieto fyzické vzorky umožňujú jednoduché porovnanie a výber. Normy VDI 3400 sa uplatňujú pri rôznych materiáloch a technikách spracovania a hodia sa najmä na vytváranie zložitých a detailných textúr.
| Hodnota VDI | Opis | Použitie | Drsnosť povrchu (Ra μm) |
| VDI 12 | 600 kameň | Nízko leštené časti | 0.40 |
| VDI 15 | 400 Kameň | Nízko leštené časti | 0.56 |
| VDI 18 | Suchá sklená korálka | Saténová úprava | 0.80 |
| VDI 21 | Suchý výbuch # 240 oxid | Matný povrch | 1.12 |
| VDI 24 | Suchý výbuch # 240 oxid | Matný povrch | 1.60 |
| VDI 27 | Suchý výbuch # 240 oxid | Matný povrch | 2.24 |
| VDI 30 | Suché tryskanie oxidovým abrazívom # 24 | Matný povrch | 3.15 |
| VDI 33 | Suché tryskanie oxidovým abrazívom # 24 | Matný povrch | 4.50 |
| VDI 36 | Suché tryskanie oxidovým abrazívom # 24 | Matný povrch | 6.30 |
| VDI 39 | Suché tryskanie oxidovým abrazívom # 24 | Matný povrch | 9.00 |
| VDI 42 | Suché tryskanie oxidovým abrazívom # 24 | Matný povrch | 12.50 |
| VDI 45 | Suché tryskanie oxidovým abrazívom # 24 | Matný povrch | 18.00 |
Normy povrchovej úpravy Mold-Tech
| Séria | Číslo textúry | Textúra Hĺbka (inch) | Hĺbka textúry (mm) | Minimálny uhol úkosu | Opis |
| MT – A | MT-11010 | 0.001″ | 0.0254 mm | 1.5° | Jemná matný piesok-like povrch |
| MT – A | MT-11020 | 0.0015″ | 0,0381 mm | 2.5° | Stredná matná úprava |
| MT – A | MT-11030 | 0.002″ | 0.0508 mm | 3° | Hrubá matná povrchová úprava |
| MT – A | MT-11040 | 0.003″ | 0.0762 mm | 4.5° | Veľmi hrubá matná úprava |
| MT – A | MT-11050 | 0.0045″ | 0.1143 mm | 6.5° | Agresívna matná úprava |
| MT- B | MT-11200 | 0.003″ | 0.0762 mm | 4.5° | Geometrický vzor |
| MT- B | MT-11210 | 0.0035″ | 0,0889 mm | 5.5° | Geometrický vzor |
| MT- B | MT-11220 | 0.004″ | 0,1016 mm | 6° | Geometrický vzor |
| MT- D | MT-11550 | 0.0045″ | 0.1143 mm | 6.5° | Vzor zrna dreva |
| MT- D | MT-11555 | 0.006″ | 0,1524 mm | 9° | Hrubý vzor zrna dreva |
Ako textúra formy ovplyvňuje vstrekovaný diel?
Textúra formy zásadne ovplyvňuje vzhľad a funkčnosť vstrekovaných dielov. Priamo určuje drsnosť povrchu a pri nesprávnom riadení môže spôsobiť rôzne výrobné problémy.
Úloha povrchu formy pri vstrekovaní
Povrch formy je kľúčový pre kvalitu vstrekovaného dielu. Počas formovania roztavený plast prenáša textúru povrchu formy na hotový výrobok. Stupeň leštenia povrchu formy môže ovplyvniť priľnavosť farby: vysoko leštený povrch vytvára lesklý vzhľad, na ktorý môže farba horšie priľnúť, zatiaľ čo štruktúrovaný povrch zabezpečuje lepšie spojenie s farbou. Niektoré textúry môžu zároveň zmierniť viditeľnosť nedokonalostí, napríklad tokových čiar – viditeľných čiar na výlisku, ktoré vznikajú v dôsledku rozdielnej rýchlosti toku roztaveného plastu.
Dosiahnutie požadovanej drsnosti povrchu
Procesy štruktúrovania vytvárajú na forme konkrétne vzory, ktoré sa prenesú na povrch dielu. Môžu siahať od veľmi jemných textúr, ktoré mierne menia lesk dielu, až po výrazné textúry vytvárajúce citeľnú drsnosť. Výber textúry má zodpovedať zamýšľanému použitiu dielu a očakávanej kvalite výrobku. Napríklad v interiéroch automobilov sa môže použiť textúra podobná koži, ktorá zlepšuje úchop a pôsobí luxusne.
Bežné problémy s povrchovou úpravou formy a ich riešenia
Prietokové čiary
Tokové čiary sa na povrchu výlisku prejavujú ako vlnité vzory alebo farebne odlišné pruhy. Spôsobujú ich rozdiely v rýchlosti chladenia materiálu, ktorý prúdi formou rôznou rýchlosťou.
Roztoky:
- Zvýšte rýchlosť vstrekovania, tlak a teplotu materiálu, aby sa forma naplnila skôr, než začne chladnúť.
- Zaoblite rohy formy v miestach, kde sa zväčšuje hrúbka steny, aby sa zachovala rovnomerná rýchlosť toku.
- Premiestnite vtoky formy ďalej od chladiaceho média, aby ste zabránili predčasnému chladnutiu počas toku materiálu.
Jetting
Tryskovanie sa prejavuje ako červovité víry v blízkosti hrubých oblastí pri vtoku. Spôsobujú ho teplotné rozdiely v toku materiálu, často v dôsledku príliš malých vtokov alebo príliš vysokej rýchlosti vstrekovania.
Roztoky:
- Zväčšite vtoky a nahraďte bočné vtoky lapovými vtokmi.
- Znížte rýchlosť vstrekovania, aby ste zabránili nadmernému šmykovému ohrevu materiálu.
Preliačiny
Preliačiny sú malé priehlbiny, ktoré sa objavujú na hrubších prierezoch dielu. Vznikajú vtedy, keď vnútorná časť chladne a zmršťuje sa rýchlejšie než vonkajšia.
Roztoky:
- Zvýšte vstrekovací a dotlakový tlak, aby sa zabezpečilo správne dotlačenie materiálu.
- Zväčšite vtok alebo zmeňte jeho polohu.
- Upravte konštrukciu dielu tak, aby mal rovnomernejšiu hrúbku steny; rebrá a nálitky by nemali presiahnuť 60% menovitej hrúbky.
Ako vybrať správnu povrchovú úpravu vstrekovaného dielu?
Prispôsobenie povrchovej úpravy požiadavkám výrobku
Povrchovú úpravu určujú konečné požiadavky na výrobok. Pri produktoch s vysokými estetickými nárokmi, napríklad spotrebnom tovare, môže byť potrebný lesklý povrch. Priemyselné diely naopak môžu profitovať zo štruktúrovaného povrchu, ktorý zlepšuje úchop alebo priľnavosť farby. Povrchové úpravy SPI (normy Society of the Plastics Industry), napríklad SPI A-2, sa často používajú pri požiadavke na vysoký lesk, zatiaľ čo úprava SPI C-1 môže postačovať pri dieloch, pri ktorých vzhľad nie je rozhodujúci.
Uhol úkosu
Zahrnutie vhodného uhla úkosu do konštrukcie dielu je nevyhnutné na jeho správne vybratie z formy. Väčší uhol úkosu uľahčuje vyberanie a môže umožniť použitie výraznejšej textúry bez rizika narušenia celistvosti dielu.
Materiál na formovanie
Zvolený materiál na formovanie ovplyvňuje dosiahnuteľnú povrchovú úpravu. Tvrdšie plasty môžu dosiahnuť vyšší lesk, zatiaľ čo pri mäkších materiáloch môže byť na dosiahnutie podobného účinku potrebný iný postup. Konštruktéri dielov musia rozumieť interakcii materiálu s povrchovou úpravou, aby dosiahli požadovanú kvalitu.
Náklady na náradie
Vyšší stupeň povrchovej úpravy zvyšuje náklady na nástroje pre dlhšie obrábanie a leštenie. Konštruktéri výrobkov musia vyvážiť estetické požiadavky s ekonomickou realizovateľnosťou a počítať s tým, že niektoré úpravy vyžadujú zložitejšiu a pracnejšiu výrobu nástrojov.
Materiál formovacieho nástroja
Materiál formovacieho nástroja určuje jeho životnosť aj úroveň detailov, ktoré dokáže vytvoriť. Pri dlhých výrobných sériách alebo veľmi detailných povrchových úpravách je výhodná odolná nástrojová oceľ. Ak sú prioritou úspory nákladov, možno použiť hliníkové formy, treba však počítať s tým, že sa môžu rýchlejšie opotrebovať alebo nedosiahnuť rovnakú úroveň detailov ako oceľové.







