
В процессе двойного литья под давлением две разные пластиковые смолы соединяются за один цикл обработки. Этот метод также называют двухкомпонентным, двухстадийным, многокомпонентным литьём или формованием поверх готовой детали.
Передовая производственная технология, называемая двойным впрыском и также известная как двухматериальное, двухкомпонентное или двух-K-формование, применяется для изготовления сложных отформованных деталей из двух разных материалов.
При двухкомпонентном литье под давлением мы тщательно контролируем впрыск разных материалов, включая два отдельных типа смолы, в одну многогнёздную пресс-форму. Для этого используется специализированная автоматизированная технология.
Процесс двухкомпонентного формования
В процессе двухкомпонентного формования применяется литьевая машина, на которой два материала формуются поверх друг друга за один цикл. Количество материала, впрыснутого в полость пресс-формы, называют дозой впрыска.
При двухкомпонентном литье сначала формуется первая часть, а после её готовности впрыскивается второй материал, который образует оставшуюся часть изделия. Чтобы процесс прошёл успешно и материалы соединились, их химические свойства должны быть совместимы.
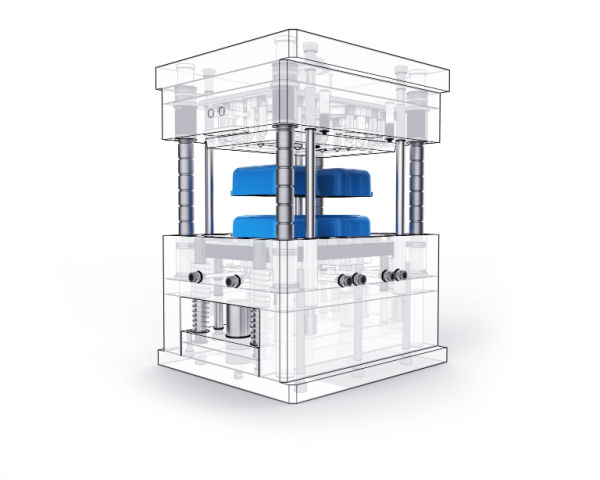
При двухкомпонентном литье под давлением деталь из твердого материала можно соединить с деталью из мягкого материала. В двухгнездной пресс-форме за один процесс формуются два компонента. Это значительно повышает привлекательность изделия с точки зрения тактильных ощущений, цвета и других характеристик. Двухкомпонентное формование открывает множество вариантов конструкции.
Технология двухкомпонентного литья под давлением состоит из двух этапов. Сначала смолу впрыскивают в пресс-форму, а затем охлаждают, чтобы получить твердое изделие, примерно так же, как при традиционном литье под давлением.
Новый смолированный объект переносится во вторую форму на второй стадии с использованием вращающейся тарелки или роботизированного рукава. В зависимости от конструкции, затем вновь смазанная часть получает вторую инжекцию смолы в конкретных районах первой формы, через нее или вокруг нее.
После формирования молекулярной связи между двумя пластиковыми смолами многорезиновый объект охлаждается и удаляется.
Даже самые незначительные ошибки могут привести к значительным финансовым потерям из-за высокого уровня технической компетентности и внимания к требуемым деталям, особенно в условиях производства большого объема продукции.
Именно поэтому важно выбирать поставщика с высокой квалификацией. Обращайте внимание на высокие показатели качества поставщика, отработанные процессы предотвращения облоя, следов потока и недолива, а также наличие резервного плана для увеличения мощностей по мере роста вашей компании и потребностей в расширении двухкомпонентного формования.
Этот процесс делает два снимка идеальным для выключателей, кнопок, зубных щёток и колпаков.
Области применения двухкомпонентного формования
Для сложных, многоцветных и многоматериальных пластиковых товаров, особенно в условиях производства большого объема, два бронежилета — это лучший метод пластиковой формации.
Кроме того, в автомобильном секторе применяется процесс изготовления двух бронежилетов для производства широкого ассортимента продуктов и частей, в том числе газонокосилок и садовых инструментов и сельскохозяйственного оборудования.
Почти во всех отраслях — от потребительских товаров до строительства — используются две запчасти, но чаще всего они используются в ситуациях, требующих следующего:
- части или компоненты, которые могут перемещаться
- жесткие поверхности с гибкими сцеплениями
- либо акустическое срабатывание, либо вибрация
- поверхностные пояснения или идентификационные данные
- элементы оборудования с несколькими материалами или цветами
Двухкомпонентное литьё под давлением особенно подходит для изготовления сложных деталей, состоящих из нескольких компонентов.
Преимущества двухкомпонентного формования
Пластиковые полимеры используются в различных производственных процессах, таких как экструзия, компрессионное формование термореактивных материалов и двухкомпонентное литье под давлением. Все эти методы применимы, однако многие производители пластмасс выбирают последний благодаря его многочисленным преимуществам.
Чтобы сформировать первый сегмент изделия, сначала впрыскивают один материал в пресс-форму. Затем выполняют второй впрыск совместимого с ним материала. Многие компании выбирают этот способ производства пластиковых изделий и полимеров по нескольким причинам.
Вот кое-какие преимущества от процесса формирования кадра:
Ветровый
Производители продукции предпочитают два метода инжекции для различных видов применения, включая автомобильные внутренние части, медицинское оборудование, инструменты и игрушки, которые позволяют изготовителям смешивать множество компонентов и цветов для производства надежного и эстетично приятного продукта.
Материалы, такие, как силикон и термопластика, нейлоновые и термопластические эластомеры или жесткие нейлоновые и мягкие прикосновения, являются несколькими примерами материалов, которые могут успешно смешиваться с этой процедурой.
Эффективность с точки зрения затрат
Для двухэтапного процесса требуется только один цикл машины: первую пресс-форму отводят, вокруг изделия устанавливают вторую, а затем в нее впрыскивают второй совместимый термопласт.
Этот метод позволяет производить больше продукции за меньшее количество денег и требует меньшего количества работников для производства готовой продукции, поскольку он использует единый, а не несколько машинных циклов.
Высокое качество продукта
Двухкомпонентное литьё под давлением приносит термопластичным изделиям множество преимуществ:
- Усовершенствованные эстетики. Когда изделия изготовлены из различных цветовых пластмасс или полимеров, они выглядят более приятнее и интереснее для потребителей. Продукт будет казаться более дорогим, если использовать несколько цветов или текстуры.
- Более качественная эргономика. Этот метод допускает мягкие поверхности; таким образом, готовая продукция может иметь ручки или другие эргономические участки. Это имеет решающее значение для инструментов, медицинского оборудования и других переносных объектов.
- Уплотнение улучшается, когда силиконовые полимеры и другие каучуконосные материалы используются для прокладк и других частей, которые нуждаются в жесткой пломбе.
- Она позволяет твердым и мягким полимерам производить предметы самого маленького размера, которые обеспечивают исключительный комфорт и полезность.
- По сравнению с перевязанными или более обычными методами вставить эти методы могут значительно снизить число неверных связок.
- Это позволяет производителям использовать несколько материалов, которые сложно эффективно соединить другими способами, и создавать более сложные конструкции формованных изделий.
- Формированная связь невероятно сильна, что делает конечный продукт более прочным, надежным и долговременным.
Двухуровневый процесс формования помогает производителям получать высококачественную продукцию.
Часть консолидации
Двухкомпонентное литье под давлением сокращает количество деталей в готовом узле и экономит в среднем USD$40K на разработке, проектировании и проверке для каждого добавленного номера детали.
Эффективные
При помощи двух сварочных форм можно создать несколько компонентов с помощью одного инструмента, что требует меньше работы, чтобы произвести ваши части, и никакого сварки или соединения компонентов после сварки.
Типы двух стреляющих строений
Чтобы сократить расходы и обеспечить качество, важно выбрать и получить подходящую конструкцию пресс-формы. Ниже перечислены несколько типов конструкций для двухкомпонентного формования:
Двухкомпонентная пресс-форма с поворотом сердечника
Двухкомпонентная система с поворотом сердечника — самый простой вариант: сердечник и полость пресс-формы не требуется перемещать. В качестве альтернативы можно перемещать ползун, изменяя геометрию полости.
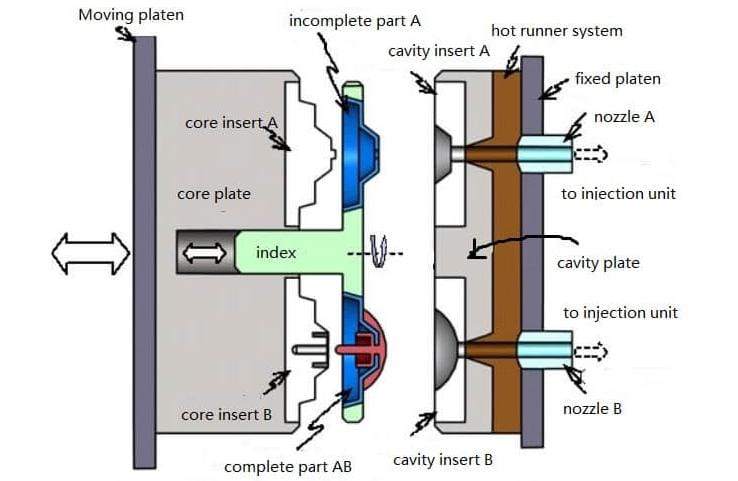
При литье под давлением в двухкомпонентной пресс-форме с поворотом сердечника сначала впрыскивают материал A в полость, когда ползун выдвинут. Затем ползун отводят, чтобы открыть новую область полости.
После впрыска материала B ползун перемещается, чтобы заполнить оставшееся пространство. Материал поступает через другой впуск в изменённую полость — выше центрального сопла.
После затвердевания пластиковую деталь выталкивают из пресс-формы. Затем процесс повторяется в той же последовательности для продолжения формования.
Установка ползуна увеличивает стоимость пресс-формы, однако она может быть значительно дешевле пресс-формы с поворотной плитой или вращающимся валом. К сожалению, с ее помощью нельзя изготавливать сложные многоцветные пластиковые детали.
Платеж " Ротари "
На центральной линии плиты пресс-формы, параллельной оси вращения, расположены два одинаковых зеркально отраженных сердечника. В плите полостей, прикрепленной к неподвижной плите, предусмотрены две полости разной геометрии.
В каждом цикле ротационная пластина завершает переключение формированных элементов, делая это без переключения на человека.
Линия, которая может содержать больше материалов, видна только здесь с двумя материалами. В зависимости от того, сколько материала используется, вращающаяся пластина может вращаться на 90°, 120o или 180°.
Конструкция двухкомпонентной пресс-формы типа «качели»
Плиты конструкции поворачиваются вокруг центра: одна сторона поднимается, другая опускается, и наоборот. В большинстве конструкций пресс-форм для клавиатур с цифрами и буквами используется качающаяся структура.
Строение содержит закрытые цифровые или алфавитные символы, такие как 0, 4, 8, A, B, D и O. Вторичный материал может легко проникнуть в замкнутый район только при использовании кавычек, создавая прекрасный внешний вид.
Структура киоска выполняет следующие функции:
- После одного цикла впрыска пресс-форма открывается.
- Сломанная иголка опускается туловищем, в результате чего пила вращается вокруг вращающегося вала.
- При нажатии на качающийся механизм верхняя плита поднимается, и сломанная игла выходит из пресс-формы.
Когда игла поднимается у края герметичной части основного изделия, образуется отверстие. Во время двухкомпонентного литья игла опускается возвратным штифтом сломанной плиты, чтобы через это отверстие впрыснуть второй материал в закрытую область.
Строение скольжения
После одного впрыска при открытии пресс-формы под действием двигателя скользит полость матрицы. Перед вторым циклом литья под давлением пресс-форму перемещают на заданное расстояние и совмещают с основной пресс-формой.
Факторы, которые следует учитывать при двухкомпонентном формовании
При двухкомпонентном формовании учитывают следующие факторы:
Выбор материала
Физическая, механическая, химическая, термическая, электрическая, воспламеняющаяся и ультрафиолетовая стойкость — все это важные соображения при выборе материала для вашего компонента.
- Какая температура будет подвергаться вашему продукту?
- Насколько гибким или жестким должен быть материал для изгиба?
- Стойкость к удару: Насколько прочной должна быть его поверхность?
- Насколько хорошо он выдерживает большие нагрузки с точки зрения силы сжатия?
- Будет ли компонент подвергаться воздействию ультрафиолетовых лучей, таких, как те, что находятся снаружи?
- Будет ли эта часть подвергаться воздействию химических веществ, которые будут влиять на то, насколько хорошо она работает, особенно со временем?
- Какой срок годности требуется для этой части?
Совместимость материалов
Химический состав материалов имеет решающее значение для принятия решения о том, какие из них следует использовать для создания двухшотной формации, в то время как некоторые материалы несовершенно связаны друг с другом, другие хорошо взаимодействуют и создают твердое молекулярное сцепление.
В тех случаях, когда сцепление является недостаточным, в конструкцию могут быть включены такие исправления, как подрезы, канавы или плечи, с целью увеличения сцепления и блокировки этих двух соединений.
Для определения того, какие полимеры будут цепляться друг за друга и какие полимеры несовместимы, пересматривается таблица совместимости материалов; кроме того, устраняется возможность загрязнения, что является проблемой при использовании двух различных форм.
Кроме того, по сравнению с производством одинакового изделия или детали двумя отдельными процессами формования, двухкомпонентное формование обеспечивает значительно более прочное соединение. Еще одно преимущество этого метода перед окрашиванием — возможность изготовления многоцветных пластиковых изделий: со временем краска может терять стойкость.
Вы можете создать более полезные, сложные элементы с помощью двух пулеметов. Кроме того, мягкий пластик может быть смешан с твердым пластиком. Продукт обладает значительно большей целостностью. Двойные пластиковые плетения часто являются гораздо более прочными и ударостойкими.
Этот метод также отлично подходит для изготовления мягких рукояток электрического оборудования, уплотнений и прокладок для кондиционеров, а также противоскользящих поверхностей. С его помощью можно наносить логотипы, которые, в отличие от окрашенных, никогда не выцветают.
Закрыть
Чтобы сформировать отверстия, защелкивающиеся элементы и длинные сквозные отверстия, в пресс-форме эти участки перекрывают, не позволяя пластику затекать в них.
В таких случаях две половины пресс-формы герметично прилегают друг к другу. Поэтому уплотняющие поверхности пресс-формы могут открываться и закрываться, не сталкиваясь. Минимальный угол уклона должен составлять от трех до пяти градусов. Чем дольше служит пресс-форма, тем выше должен быть зазор и тем больше угол уклона.
Тип врат
При литье под давлением расплавленная смола поступает в полость пресс-формы через литниковый канал. Чтобы получить деталь с правильными пропорциями и привлекательным внешним видом и предотвратить коробление, необходимо учитывать тип, конструкцию и расположение литника.
Наиболее часто для инжекторной работы используются врата, предназначенные для подкачки и прокачивания:
- Наиболее распространёнными и эффективными считаются язычковые впуски. Однако из-за своей простоты они могут не подойти для ваших задач.
- Литники с горячим наконечником имеют небольшие эллиптические отверстия. Термостатический нагреватель, установленный с задней стороны пресс-формы, поддерживает смолу достаточно горячей, чтобы она проходила через узкое отверстие литника.
Молекулярное химическое сцепление
Чтобы образовалась прочная молекулярная связь, материал основы и смола для второго впрыска должны быть химически совместимы. Для соединения двух смол лучше всего подходит область с наибольшей длиной или площадью поверхности. Если правильно выбрать материалы и конструкцию стыка, соединение после второго впрыска будет почти невозможно разъединить.
Даже когда может быть достигнута высокая химическая связь, мы настоятельно рекомендуем использовать соответствующую механическую связь, если соединение имеет важное значение для вашего применения.
Расположение входа
Это необходимо для получения качественной поверхности и однородной отливки. При одноэтапном литье под давлением благодаря расположению литника расплав сначала поступает через самую толстую часть отверстия, а затем заполняет более узкие участки.
Рекомендации по двухкомпонентному формованию
Вот некоторые рекомендации в отношении двух снимков:
Номер 1
Мягкий пластик формируется во второй раз после того, как он впервые формировался как твердый пластик. Первый раз прозрачный, а второй — нет. Первый вид формируется с высокотемпературным пластиком, в то время как двойной вид формируется с низкотемпературным пластиком.
Номер 2
Перед началом производства испытайте пресс-форму, изготовив готовое изделие.
Номер 3
До изготовления пресс-формы выявите все потенциальные дефекты и устраните их.
Номер 4
Если говорить в целом, материал, который изначально создается, влияет на упадок.
Номер 5
Второй впрыск можно выполнять только после того, как первый материал полностью затвердеет.
Номер 6
Чтобы избежать повреждений в процессе формования, рассмотрим сложившееся положение.
Номер 7
Предусмотрите чрезмерно большой край у детали, сформованной первым впрыском. Это обеспечит более высокое давление при втором впрыске.
Номер 8
Проверить, обеспечивают ли параметры впрыска необходимое давление, расход и холодопроизводительность.
Номер 9
Убедитесь, что конструктивная целостность первой из формованных частей может выдержать инжекторное давление второй формации.
Заключение
Тем, кто не знаком с двухкомпонентным литьём под давлением, этот процесс может показаться сложным. Он действительно включает второй материал и дополнительный этап, добавляющий ещё один фактор при изготовлении компонента, но в целом процесс довольно прост.
Двухкомпонентное формование можно выполнять с помощью поворотной плиты, подвижного сердечника или многослойного формования. Первые два варианта требуют двух этапов, двух литниковых систем и второго узла впрыска.
В последнем варианте часто используют две разные пресс-формы — по одной для каждого материала. Однако процесс можно выполнить и с одной пресс-формой, двумя литниковыми системами и ручной или автоматизированной передачей деталей с помощью захвата.







