
ABS — это сокращение от «акрилонитрилбутадиенстирол». Это термопластичный полимер, состоящий из трех основных компонентов (мономеров): акрилонитрила, бутадиена и стирола. Каждый из трех мономеров обладает своими свойствами, которые в сочетании образуют прочный, ударостойкий пластик ABS.
Ниже приводится более подробная информация о мономерах:
Акрилонитрил
Акрилонитрил изготовлен из пропилена и аммиака и обеспечивает высокую химическую стойкость, твердость и теплостойкость пластмассы.
Бутадиен
Бутадиен образуется в процессе образования этилена из паровых крекеров и обеспечивает ударную силу и сопротивление полимеру.
Стирен
Стирол получают путем алкилирования бензола этиленом с образованием этилбензола, который затем дегидрируют до стирола. Он обеспечивает жесткость, дополнительную прочность и глянцевую поверхность, а также отвечает за технологичность полимера ABS.
Moldie предлагает широкий спектр услуг литья под давлением, включая литье ABS на заказ. Мы гарантируем клиентам бесперебойный производственный процесс.
Свойства пластика ABS
Ниже приведены некоторые свойства материала ABS:
Химическая структура ABS: (C₈H₈·C₄H₆·C₃H₃N)ₙ
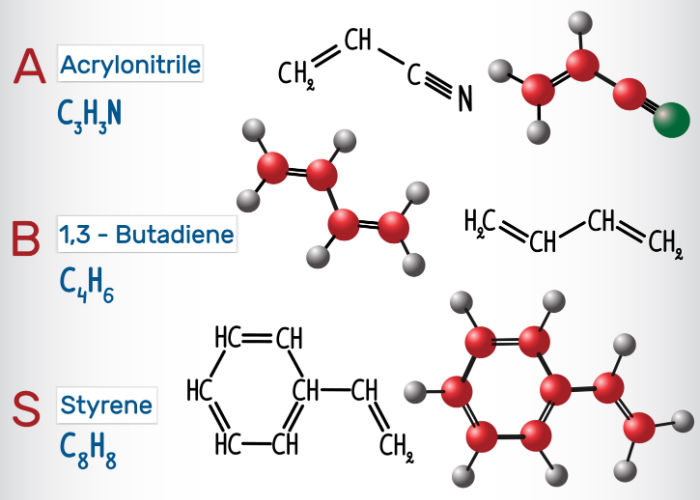
Стойкость: пластик ABS обладает высокой химической, деформационной, термической и ударной стойкостью.
Скорость крена: его скорость сокращения составляет от o.5 до 0,7%.
Температура: Это типичная температура 200-238 °C/392-460,4 °F.
Температура ликования: термопластическое сжижение, когда оно достигает 105°C / 221°F.
Удельная сила тяжести: 1,06
Предел прочности при растяжении: 46 MPa (6600 PSI)
Пластик ABS отличается сбалансированным сочетанием прочности, стойкости, электрических свойств и других характеристик. Благодаря этим свойствам полимер используют в самых разных конструкциях и изделиях.
Процесс литья ABS под давлением
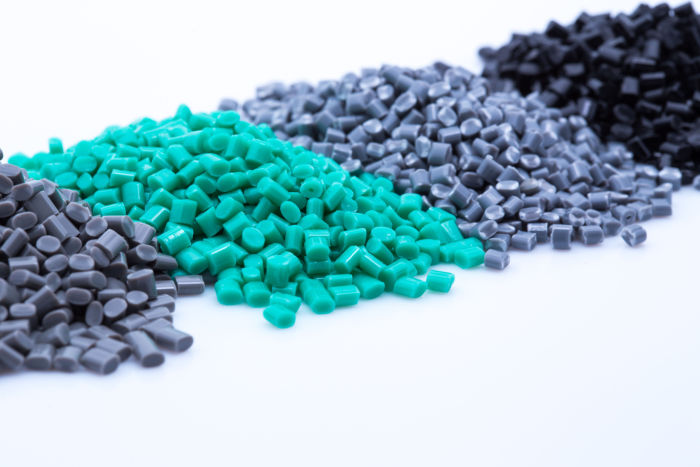
Цикл процесса литья ABS под давлением:
Впрыск: пластик ABS в виде гранул расплавляют до жидкого состояния и впрыскивают в пресс-форму. Продолжительность впрыска зависит от приложенного давления, объема впрыска (количества впрыскиваемого материала ABS) и мощности впрыска.
Охлаждение: расплавленный пластик охлаждается и затвердевает, принимая форму пресс-формы. Учтите, что во время охлаждения может происходить усадка. Поэтому в пресс-форму подают дополнительное количество расплава, чтобы уменьшить видимые следы усадки. Время охлаждения зависит от различных термодинамических свойств пластика и максимальной толщины стенки.
Извлечение: после достаточного охлаждения готовую деталь можно извлечь из пресс-формы с помощью системы выталкивания.
Пластик ABS можно перерабатывать на большинстве стандартных типов оборудования. Из него можно изготавливать изделия методом выдувного формования или литья под давлением. Кроме того, благодаря низкой температуре плавления — около 200°C или 392°F — ABS особенно удобно обрабатывать с помощью 3D-печати на FDM-принтере.
Как надежная компания по литью под давлением, мы используем новейшие производственные технологии, чтобы выпускать высококачественные формованные детали и полностью удовлетворять ваши потребности в формовании ABS.
Технологии литья ABS под давлением
Тонкостенные детали: из-за высокой вязкости ABS необходимо повысить давление впрыска при изготовлении тонкостенных деталей.
Толстые стенки: Производство толстостенных частей с использованием стандартных методов может привести к поглотительным знакам. Поэтому рекомендуется закачивать компримированную инжекцию.
Крупные пустые части: Методы инжекции с помощью газа или воды имеют жизненно важное значение для производства крупных пустых частей.
Многоматериалы: Если вы намерены создать многоматериальные части, то может потребоваться переплавка или вставка формаций.
Особенности обработки ABS методом литья под давлением
Во время литья ABS под давлением следует учитывать следующие аспекты:
Единообразная толщина стенки
Толщина стенок деталей из пластика ABS должна быть равномерной, чтобы выдерживать нагрузку и деформацию. Производитель может повысить прочность, добавив ребра жесткости или увеличив радиусы.
Предварительная сушка смол ABS
Пластик ABS склонен поглощать влагу в количестве от 0.2% до 0.8%. Поглощение влаги может увеличить продолжительность производственных циклов, потребление энергии и расходы. Кроме того, из-за влаги сформованные детали могут помутнеть. Поэтому производитель должен тщательно высушить смолы ABS до начала производства, то есть при температуре от 80 до 90°C в течение как минимум 2 часов. Это снижает уровень поглощения влаги до менее чем 0.1%.
Размер радиуса
Чем больше радиус, тем меньше нагрузка на пластиковый материал. Однако слишком большой радиус может вызвать усадку пресс-формы. Поэтому отношение радиуса ABS к толщине стенки должно составлять не менее 0.3.
Контроль температуры при литье ABS под давлением
Воздействие экстремальных температур на пластик ABS может вызвать термическое разложение. При этом нарушаются химические связи и происходят химические и физические изменения сформованной детали. Поэтому важно поддерживать оптимальную температуру в диапазоне 200 – 238°C / 392°F – 460.4°F.
Скорость впрыскивания
Слишком высокая скорость литья под давлением также может вызвать термическое разложение, уменьшить глянец или изменить цвет пластика. При слишком низкой скорости полость пресс-формы может заполниться не полностью. Поэтому производитель должен подобрать сбалансированный режим, обеспечивающий эффективную обработку и высокое качество деталей.
Давление впрыска
Из-за вязкости пластика ABS требуется высокое давление впрыска. Однако чрезмерное давление может привести к слишком сильному сцеплению сформованных деталей, из-за чего их сложнее и дороже разделять. Поэтому производитель должен поддерживать оптимальное давление, чтобы выпускать качественные готовые изделия.
Условия обработки пластика ABS
Ниже приводятся некоторые условия обработки для понимания:
Давление литья под давлением: оно должно составлять от 50 – 100 MPa.
Противодавление: высокое противодавление обеспечивает равномерное смешивание, но также может вызвать износ. Поэтому рекомендуется поддерживать противодавление на уровне 5 bar.
Конструкция литника и вентиляционных каналов: она должна быть тщательно продумана. Следует обратить внимание на длину литника (менее 1mm), ширину вентиляционного канала (4-6mm), толщину (0.025-0.05mm) и диаметр канала (3mm).
Температура плавления: рекомендуемая температура плавления колеблется от 200 до 280°C.
Преимущества и недостатки литья ABS под давлением
Ниже перечислены некоторые преимущества и недостатки пластика ABS:
Преимущества
Возможность переработки: пластик ABS можно перерабатывать и расплавлять несколько раз без потери физических свойств.
Прочность и долговечность: как отмечалось выше, пластик ABS не разрушается. Он сохраняет прочность даже при низких температурах. Кроме того, в отличие от других термореактивных пластиков, ABS не горит и не разрушается при нагреве, охлаждении или повторном нагреве. Поэтому его можно нагревать более одного раза. Он расплавляется до жидкого состояния и легко поддается литью под давлением.
Энергосбережение: оборудование для литья ABS под давлением экономит энергию. Это снижает энергопотребление и общее время обработки. В целом формование ABS повышает эффективность производства термопластов.
Воспроизводимость: процесс литья ABS под давлением позволяет создавать сложные изделия для непростых задач. Контролируемое литье под давлением и другие вспомогательные технологии обеспечивают воспроизводимость результатов и выпуск высококачественных деталей. Кроме того, ABS выдерживает экстремальные температуры и сохраняет первоначальные физические свойства.
Гибкость: пластик ABS — гибкая смола с широкими возможностями интеграции. Такая универсальность позволяет изготавливать разнообразные компоненты для разных отраслей.
Высокомерная стабильность и низкая скорость сокращения: поэтому она подходит для производства легких и жестких компонентов.
Высокая производительность: формование ABS — эффективная технология производства, позволяющая выпускать большие объемы продукции при минимальном участии человека.
Недостатки
УФ-чувствительность: Постоянное воздействие ультрафиолетового света (УФ) может вызывать разложение.
Низкое сопротивление усталости: оно может ухудшиться при последовательном нажатии с высоким коэффициентом сцепления.
Области применения литья ABS под давлением
Как правило, стоит выбрать пластик ABS, если изделие должно быть жестким, прочным и легким. Он широко используется, например, при производстве музыкальных инструментов, бытовой техники, деталей компьютеров и других компонентов. Ниже перечислены и другие области применения в разных отраслях:
Строительная промышленность: она используется главным образом в строительной промышленности для изготовления труб и фитингов, потому что это высокоустойчивый пластик.
Автомобильная промышленность: используется в качестве альтернативы металлу, особенно для частей, которые должны быть легковесными, включая части ремней безопасности, приборные панели, обрезку стойк, ручки и элементы приборной панели.
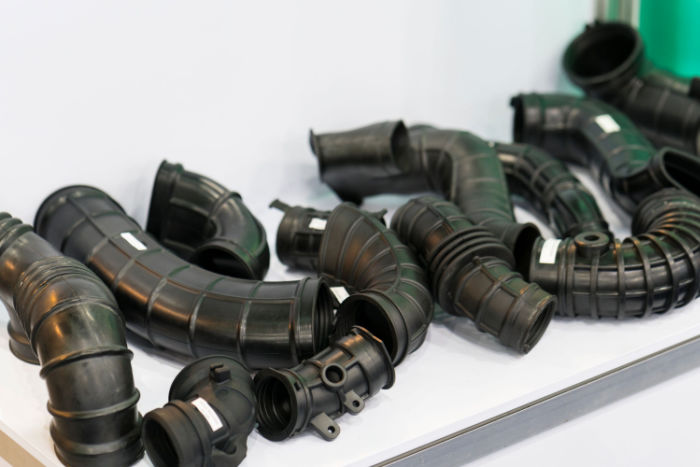
Электрическая промышленность: Использование в электрической промышленности для изготовления таких электронных компонентов, как компьютерные клавиатуры и жилые помещения для энергетических инструментов.
Коммерческое применение: литье ABS под давлением часто используют для изготовления деталей бытовых приборов. К ним относятся панели управления, пылесосы, внутренние панели холодильников и кухонные комбайны.
Хотя ABS подходит для литья под давлением, в процессе формования этого пластика могут возникать следующие распространенные проблемы:
Утяжины: возникают, когда термопласт неравномерно усаживается на этапе охлаждения. Они также могут появиться при чрезмерном нагреве или недостаточном давлении впрыска. К счастью, этого дефекта можно избежать, поддерживая высокое давление на впуске и обеспечивая равномерную толщину наружных стенок при проектировании.
Варпинг: Это происходит в случае неравномерного охлаждения, вызывающего искажение. Кроме того, измельчение может произойти, когда материал выбрасывается заблаговременно до достаточного охлаждения. К счастью, это может быть предотвращено с помощью равномерно расположенных охлаждающих каналов.
Вязкость: вязкость пластика ABS повышается с ростом температуры. Поэтому температуру расплава следует поддерживать в оптимальном диапазоне, чтобы получать качественные детали из ABS методом литья под давлением.
Кроме того, пластик ABS может быть не лучшим выбором для наружного применения, поскольку он не устойчив к суровым погодным условиям и солнечному свету. Однако с помощью наполнителей и добавок можно повысить его прочность и стойкость к ультрафиолетовым (UV) лучам. В качестве наполнителей используют, например, волокна нержавеющей стали, нейлон и акрил.







