
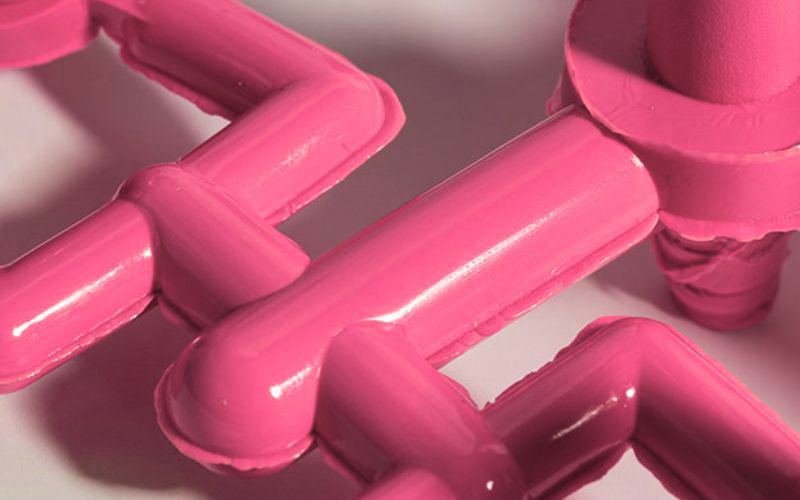
O flash é um defeito comum na fabricação de plástico que pode afetar significativamente a eficiência da produção. Como o plástico fundido é injetado em uma cavidade do molde para formar peças, o excesso de plástico muitas vezes vaza para fora das bordas. Este excesso de plástico, chamado flash, forma peças finas indesejadas em torno do componente moldado. Se não for controlado, o flash se acumula em vários ciclos de produção, entupindo as aberturas do molde e causando defeitos nos produtos finais. A implementação de locais de pontos de injeção otimizadas, sistemas de canais de alimentação e parâmetros de injeção pode reduzir o desperdício.
Este artigo irá revelar o mistério da causa do flash e como evitar a situação ao iniciar a moldagem.
Principais takeaways:
- O flash é o excesso de vazamento de plástico do molde durante a moldagem por injeção, formando abas finas nas peças.
- Normalmente, o flash ocorre em lacunas de linha de separação, ventilação fraca, baixa força de braçadeira, baixa viscosidade, sobreembalagem e alta pressão de injeção.
- O flash causa processamento adicional, resíduos, danos ao molde e defeitos de peças, prejudicando a eficiência.
- As soluções envolvem a otimização da localização do ponto de injeção, canais de alimentação, configurações de processo e o uso de moldes sem flash.
- A prevenção do flash requer design de molde adequado, suporte, força de braçadeira, configurações de processo e controle de qualidade.
- O padrão é limitar a espessura do flash a menos de 0,1 mm, precisando de controle e refinamento apertados do processo.
Introdução ao Flash de moldagem por injeção
Quando você está se aventurando no mundo da moldagem por injeção de plástico, entender os vários defeitos que podem ocorrer durante o processo de produção é crucial. Um problema comum que você pode encontrar é conhecido como moldagem por injeção flash. O flash é essencialmente excesso de plástico que sai da cavidade do molde, formando peças finas indesejadas ao redor das bordas da sua peça moldada.
Você pode se perguntar por que isso ocorre. Bem, o flash pode ser atribuído a várias causas, e muitas vezes é um sinal revelador de um problema dentro do processo de moldagem ou do design do molde. Alguns dos principais culpados incluem:
- Força de braçadeira inadequada: A pressão insuficiente para selar as metades do molde pode criar lacunas, permitindo que o plástico escape.
- Desgaste ou dano do molde: Com o tempo, um molde pode sofrer de desgaste ou dano, o que pode levar ao desalinhamento e flash.
- Velocidade de injeção excessiva ou pressão: muita velocidade ou alta pressão pode forçar o plástico para fora através das linhas de separação.
Embora lidar com flash em suas peças de plástico possa parecer assustador, é importante manter uma produção simplificada e garantir o design para a fabricação. Afinal, você quer que seu produto final pareça elegante e funcione perfeitamente. O flash não só afeta a qualidade estética, mas também o ajuste e a montagem dos produtos acabados.
Compreender e abordar as causas do flash são etapas-chave na otimização do seu processo de moldagem por injeção. Isso não apenas economiza tempo, mas também reduz o desperdício de material e ajuda a manter a qualidade do produto – elementos cruciais para qualquer operação de produção bem-sucedida.
Considerações sobre design e ferramentas
Ao projetar para moldagem por injeção, prestar muita atenção ao design do molde, fluxo de material e design geral para fabricação é essencial para evitar defeitos, como flash.
Design de moldes e linhas de separação
Seu design do molde é crítico, pois as imperfeições na linha de separação podem levar ao flash. Certifique-se de que as metades do molde se alinham precisamente para minimizar quaisquer lacunas ou incompatibilidades. Você deve se concentrar em:
- Tolerâncias apertadas: Um alto grau de precisão impedirá a resina de escorrer para fora do molde.
- Superfícies lisas: As superfícies na linha de separação devem ser lisas para permitir que o molde se feche de forma limpa.
Fluxo e viscosidade do material
Controlar o fluxo e a viscosidade do seu material de moldagem é fundamental. Alguns pontos a ter em mente:
- Propriedades do material: Cada material tem uma viscosidade específica que afeta o fluxo; escolha um que se adapte ao design da sua ferramenta.
- Análise de Fluxo: Uma análise de fluxo computacional pode prever como o material preenche o molde, ajudando a prevenir o flash potencial.
Design para Manufacturabilidade (DFM)
Projetar peças com manufaturabilidade em mente é essencial para um processo de moldagem sem flash.
- Esboço de ângulos: ngulos adequados facilitam a remoção do molde e reduzem o risco de flash.
- Localização do ponto de injeção: Isso afeta tudo, desde a estética até a integridade estrutural da peça. A colocação adequada é crucial.
Parâmetros do processo de moldagem por injeção
Na moldagem por injeção, o controle preciso sobre os parâmetros do processo é essencial para a qualidade do seu produto final. Temperatura, pressão e taxa de injeção são os pilares que definem a moldabilidade, força e aparência do item que você está criando.
Controle de temperatura
O gerenciamento da temperatura é vital, pois afeta a viscosidade e o fluxo do material no molde. As temperaturas do barril e do bocal precisam ser definidas com precisão dentro da faixa de temperatura especificada para o material que você está usando.
- Temperatura do barril: geralmente é definido em um intervalo que garante que o material seja fundido e flua facilmente, sem degradar.
- Temperatura do bocal: Um pouco menor do que o barril para evitar a solidificação prematura que poderia levar a defeitos.
Pressão de injeção e força de aperto
A pressão de injeção ajuda a empurrar o material fundido em todas as partes do molde. Ele precisa ser alto o suficiente para preencher o molde completamente, mas equilibrado para evitar o excesso:
- Pressão de aperto: Isso deve ser suficiente para manter o molde fechado contra a força do material injetado, impedindo o flash.
| Parâmetros | Finalidade |
|---|---|
| Pressão de injeção | Força o material no molde. |
| Pressão de braçadeira | Mantém as metades do molde juntas durante a injeção. |
Abaixo estão os papéis específicos de cada tipo de pressão:
- Pressão da injeção: Garante o enchimento completo da cavidade e a integridade estrutural.
- Pressão de aperto: Conta a força externa para evitar a separação e os defeitos do molde.
Taxa de injeção e processo de retenção
A velocidade com que o material é injetado a taxa de injeção afeta a consistência e a qualidade do produto. Uma taxa adequada garante o enchimento suave do molde e reduz os defeitos. Após o enchimento, o processo de retenção aplica pressão para compensar o encolhimento do material à medida que esfria, garantindo que o produto final mantenha as dimensões corretas.
| Fase | Impacto |
|---|---|
| Taxa de injeção | Determina a rapidez com que a cavidade do molde é preenchida. |
| Processo de retenção | Mantém a pressão após a injeção para garantir a qualidade. |
Compreender e controlar esses parâmetros afetará significativamente a eficiência do seu processo de moldagem por injeção e a qualidade dos itens que você produz.
Causas e Prevenção do Flash
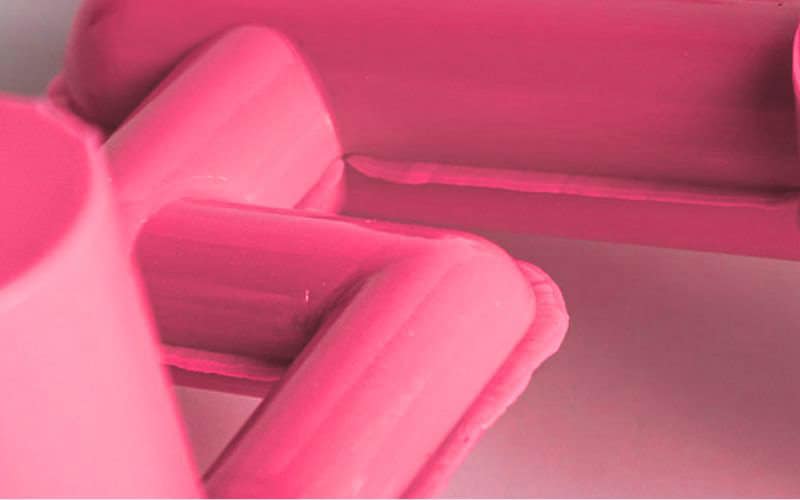
Ao abordar a questão do flash na moldagem por injeção, entender as causas é crucial para uma prevenção eficaz. Veja como você pode manter a integridade de suas peças moldadas, concentrando-se em áreas-chave de preocupação.
Identificando causas comuns
Contaminantes Ambientais: Poeira e detritos podem impedir que o molde se feche totalmente na linha de separação, permitindo que o plástico fundido escape.
Questões do molde:
- Quebras de linha de separação: Isso acontece quando as duas metades do molde não se alinham perfeitamente.
- Componentes de molde usados: Com o tempo, os componentes do molde podem se desgastar, proporcionando oportunidades para o flash ocorrer.
Imperfeições no molde e o desalinhamento da linha de separação são os principais contribuintes para a formação de flash. Manutenção regular e manuseio cuidadoso dos componentes do molde são vitais para evitar esses problemas.
Estratégias eficazes de ventilação e vedação
Ventilação e tamanho:
- Ventiladores de posição no final dos caminhos de fluxo para ajudar na fuga de ar.
- Assegure-se de que as aberturas sejam devidamente dimensionadas; muito pequenas e ineficazes, muito grandes e permitam que o plástico escape.
Componentes de vedação:
- Inspecione anéis O e selos regularmente para desgaste e danos.
- Use os materiais certos que resistem às temperaturas e pressões envolvidas no processo.
A ventilação e a vedação adequadas são essenciais para controlar o fluxo de plástico fundido. Ao permitir que o ar escape da cavidade do molde de forma eficiente, você ajuda a evitar o acúmulo de pressão que pode criar flash.
Otimização da pressão de aperto e tonelagem
- Pressão de fixação: Ajuste a força de fixação para garantir que o molde permaneça fechado durante o processo de injeção.
- Tonelagem da braçadeira: A tonelagem mais alta pode ser aplicada para neutralizar as forças que empurram as metades do molde para além.
Ajuste sua pressão de fixação e tonelagem para se adequar ao design do material e do molde com o qual você está trabalhando. A baixa pressão de fixação pode ser uma causa de flash, pois as seções do molde podem não ser mantidas juntas o suficiente contra a força do material recebido. É fundamental que você encontre um equilíbrio – muita pressão pode danificar o molde, enquanto muito pouco pode levar a defeitos.
Maneiras de corrigir o flash no processo de moldagem por injeção
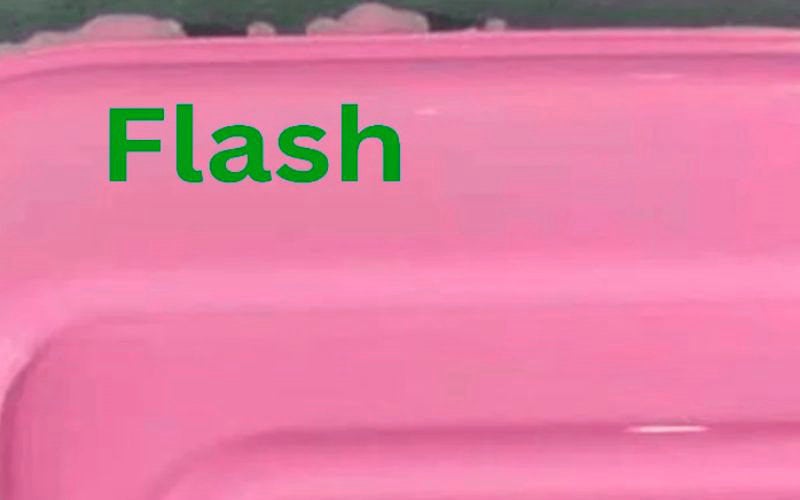
Flash na moldagem por injeção é muitas vezes um sinal de um problema dentro do processo de moldagem, onde o excesso de material escapa da cavidade do molde, criando abas indesejadas ou saliências. Aqui estão estratégias eficazes para mitigar esse problema:
Modificações de Design
Fazer mudanças no design pode ser um passo significativo para evitar o flash. Considere otimizar seu design para fabricação (DFM), o que garante que seu design de produto possa ser perfeitamente fabricado sem defeitos como o flash.
Manutenção do molde
Um molde bem mantido é menos propenso a produzir flash. Certifique-se de que seus moldes sejam limpos regularmente e que qualquer dano ou desgaste seja endereçado prontamente. Um cronograma de manutenção adequado pode ajudar a prolongar a vida útil do molde e melhorar a qualidade de suas peças moldadas.
Otimização de Processos
Ajuste seus parâmetros de processo de moldagem por injeção, como temperatura e velocidade de injeção, para reduzir a ocorrência de flash. Baixa pressão de fixação ou configuração incorreta dos parâmetros de processamento podem levar ao material fundido saindo do molde.
Força de braçadeira
Aumente a força de fixação para garantir que as metades do molde estejam fechadas com segurança. Isso é crítico porque, se o molde não estiver devidamente fechado, o plástico pode vazar, causando flash.
Viscosidade material
Garantir a viscosidade correta do material é essencial. Uma viscosidade mais baixa aumenta a probabilidade do material fluir para fora do molde, resultando em flash. Você pode controlar a viscosidade através de configurações de temperatura e seleção de material.
Lembre-se, diagnosticar e corrigir flash em seu processo de moldagem por injeção pode economizar custos e melhorar a qualidade do seu produto final. Consulte especialistas e aproveite recursos abrangentes, como os insights fornecidos em “O que causa & amp; Como evitar flash no processo de moldagem por injeção”, para entender melhor e resolver problemas relacionados ao flash.
Defeitos e solução de problemas
Na moldagem por injeção, lidar com defeitos garante prontamente a longevidade de seus moldes e a qualidade de seus produtos. Vamos explorar os problemas comuns e suas soluções.
Defeitos comuns de moldagem por injeção
A moldagem por injeção é suscetível a vários defeitos que podem afetar o acabamento da superfície e a qualidade do produto. O flash, também conhecido como flash de molde, é particularmente problemático. É o excesso de material indesejado que aparece ao longo da linha de separação ou outras áreas de separação no molde, muitas vezes resultando em uma fina barbatana de plástico no produto acabado. Outros defeitos frequentes incluem:
- Warping: Distorção que ocorre devido ao resfriamento desigual.
- Marcas de afundamento: Pequenas crateras ou depressões devido ao resfriamento ou enchimento insuficiente.
- Tiros curtos: peças incompletas devido à injeção de material insuficiente.
Identificar esses defeitos no início do processo de produção é crucial para manter o mais alto nível de qualidade do produto.
Resolução de problemas Flash
Para solucionar problemas de flash, aqui estão os passos específicos que você pode seguir:
- Inspeção do molde: Verifique se há danos ou detritos que possam impedir o fechamento total do molde.
- Integridade da linha de separação: Certifique-se de que a linha de separação corresponda corretamente sem qualquer desalinhamento.
- Pressão de aperto do molde: Ajuste a pressão de aperto; pressão muito baixa permite que o flash ocorra.
- Material e Processo: Verifique se a viscosidade do material é apropriada e otimize a pressão e a velocidade da injeção.
No caso de contaminantes, como poeira ou sujeira, uma limpeza completa do molde pode resolver o problema. Para a remoção de flash, várias técnicas como aparamento manual ou processos químicos podem ser usadas, mas a prevenção é sempre preferível. Lembre-se, uma abordagem consistente e vigilante para solução de problemas pode economizar tempo e reduzir significativamente a ocorrência de defeitos.
Pós-processamento e controle de qualidade
Depois que suas peças moldadas por injeção emergem do molde, elas nem sempre estão prontas para o cliente. Você provavelmente precisará realizar o pós-processamento para remover o excesso de material e garantir que as peças atendam aos padrões de qualidade. As subseções a seguir fornecem insights sobre as técnicas para deflashing e as medidas para garantia de qualidade.
Técnicas e Equipamentos de Deflashing
Deflashing é um passo crítico no pós-processamento para remover qualquer flash indesejado de suas peças moldadas por injeção. Aqui está uma visão concisa de alguns métodos comuns:
- Deflashing manual: Você pode usar tesouras ou facas para tarefas de deflashing simples, tornando-se uma opção direta e acessível. No entanto, requer precisão e pode ser trabalhoso.
- Deflashing criogênico: Esta técnica envolve o congelamento das peças com nitrogênio líquido para tornar o flash quebradiço, que então pode ser facilmente removido. É eficaz para peças complexas e materiais de policarbonato.
O equipamento que você escolher depende da geometria dos componentes, do material e do grau de qualidade da superfície necessária.
Garantia de qualidade para peças moldadas por injeção
A garantia de qualidade é vital para garantir a funcionalidade e a estética das suas peças:
- Inspeção visual: Realizar uma verificação visual completa para defeitos de superfície e imperfeições.
- Inspeção Dimensional: Use pinças e micrômetros para garantir que suas peças atendam às suas especificações dimensionais.
Lembre-se, as peças moldadas por injeção de alta qualidade estão livres de defeitos como flash e exibem qualidade de superfície consistente, o que reflete bem sua marca e ajuda a evitar retrabalhos caros.
Em conclusão, abordar adequadamente os problemas de moldagem design do processo oferece benefícios substanciais para a eficiência e. Minimizar a geração de flash reduz o corte e resíduos de plástico. Também evita o acúmulo de moldes, estendendo o tempo de inatividade ferramental. Moldes com flash mínimo podem durar mais tempo entre os ciclos de manutenção em alta produção. Combinado com o ajuste do processo de velocidade de injeção e pressão de embalagem, os fabricantes ganham um custo por peça produzida. Ao adotar uma abordagem holística para a redução de flash, os fabricantes de produtos de plástico podem otimizar toda a produção de ciclo.







