
Powierzchnia powstaje na dwóch etapach. W procesie formowania powstaje błyszczący, matowy lub tekstura. Wtórne procesy, takie jak elektroplating, powłoka próżniowa, spryskiwanie farb, nadrukowanie, oznakowanie laserowe oraz etykiety kryształowe stosowane są po dołożeniu koloru, grafiki, efektów metalowych, identyfikacji, ochrony lub właściwości elektrycznych.
Wykończenie należy określić przed zatwierdzeniem oprzyrządowania, ponieważ może wpływać na dobór żywicy, pochylenie, przygotowanie gniazda, rozmieszczenie przewężek i wypychaczy, maskowanie, kontrolę, koszty oraz termin realizacji. Moldie oferuje zarówno produkcję form wtryskowych, jak i obróbkę powierzchni po formowaniu, dzięki czemu wszystkie te decyzje można rozpatrywać łącznie.
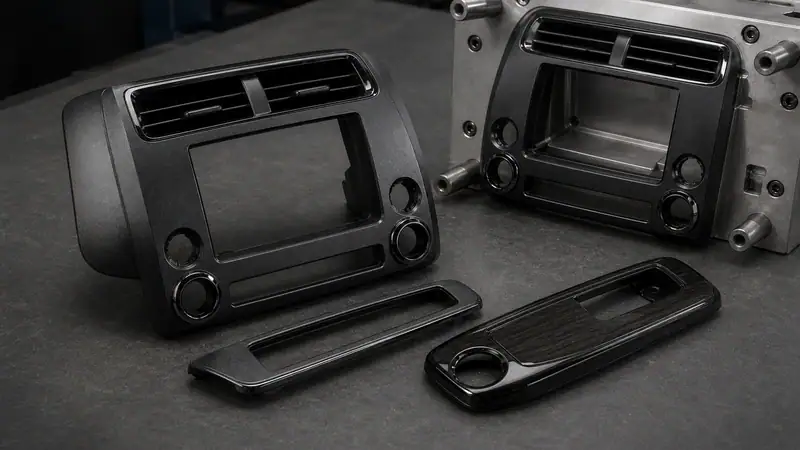
Kończenie łodygi i leczenie wtórne
Kończynę form tworzy się na jamie lub rdzeniu i powielane jest z każdej strony. Kontroluje połysk formowany, grubość, ziarno i wzór bez dodawania oddzielnej folii. Wtórne obróbkę stosuje się do każdej części formowanej i może dodawać powłokę, warstwę drukowaną, trwały znak lub etykietę.
| Punkt | Końcówka łodygi | Leczenie wtórne |
| Etap | Przed uformowaniem na jamie lub rdzeniu | Po uformowaniu części |
| Główny wynik | Gloss, matne, surowość, ziarno lub wzór | Kolor, efekt metalowy, grafika, znakowanie, ochrona lub przewodność |
| Kluczowe sterowanie | Kategoria wykończenia, kod tekstury, projekt, materiał i kosmetyczna mapa powierzchni | Kompatybilność, przygotowanie, maskowanie, wyleczenie, adhezja i badania funkcjonalne |
Te dwie metody są często połączone. Obudowa może używać uformowanej tekstury na zewnątrz, ikony sterującej na okładce, i laserowe oznakowanie dla identyfikowalności. Rysunki powinny zidentyfikować leczenie i granice dla każdej powierzchni kosmetycznej lub funkcjonalnej.
Końcówki powierzchni użytkowej w głowicy
Polerowanie produkuje błyszczące lub przezroczyste powierzchnie. Abrazywny papier i kamień tworzą półgloss lub matowe wykończenia, podczas gdy blasting, EDM, chemiczne kleszczenie, i tekstury laserowe produkują surowsze lub wzorowane powierzchnie. SPI, VDI 3400 i Mold-Tech są powszechnie używane odniesienia.
SPI kończące rodziny
| Rodzina | Metoda | Typowy wygląd | Typowy Ra μm |
| SPI A-1 do A-3 | Szarpanka diamentowa | Wysoki połysk do normalnego połysku | 0.012 do 0.100 |
| SPI B-1 do B-3 | Papier ścierny | Grzywny do normalnego | 0,05 do 0,32 |
| SPI C-1 do C-3 | Kamień | Cienka do normalnego mat | 0.35 do 0.70 |
| SPI D-1 do D-3 | Blacha szklana lub tlenkowa | Satyna o surowej kondycji | 0.80–18.0 |
Stopień SPI definiuje sposób wykończenia formy, ale końcowy wygląd zależy również od plastiku. Użyj próbki wykonanej z żywicy produkcyjnej i koloru, jeśli ma znaczenie konsystencja kosmetyczna.
Referencje techniczne VDI i Mold
| Odniesienie | Powierzchnia lub głębokość | Typowy wynik | Projekt |
| VDI 12 | Ra 0.40 µm | Niskopolak | Dostosowany do projektu |
| VDI 18 | Ra 0,80 μm | Satin | Dostosowany do projektu |
| VDI 24 | Ra 1.60 μm | Matte dull | Dostosowany do projektu |
| VDI 30 | Ra 3.15 μm | Twarda tekstura zębate | Dostosowany do projektu |
| VDI 45 | Ra 18,00 μm | Bardzo gruba tekstura | Dostosowany do projektu |
| MT-11010 | 0,001 w / 0,0254 mm | Piasek matowy | minimum 1,5° |
| MT-11020 | 0,0015 w / 0,0381 mm | Mat średni | 2,5° minimum |
| MT-11030 | 0,002 w / 0,0508 mm | Matka wieprzowa | minimum 3° |
Wyższe wartości VDI wskazują na większą twardość. Mold-Tech jest określany kodem tekstury i głębokości, z większym wzorem wymaganym w miarę wzrostu głębokości tekstury. Podobne wartości ostrości w różnych systemach nie gwarantują tego samego połysku lub wzoru, więc powierzchnie krytyczne powinny być zatwierdzane na o nazwie standardowe i fizyczne próbki.
Materiał Projekt i powierzchnie kosmetyczne
Ten sam wykończenie formy może wyglądać inaczej na różnych materiałach. Twarde tworzywa sztuczne powielać cienką teksturę bardziej niż miękkie materiały, ciemne kolory sprawiają, że tekstura jest widoczna, a szklane lub mineralne wypełniacze mogą zmniejszyć definicję lub tworzyć smug. Przezroczyste części zwykle wymagają odpowiedniego lakieru na obu twarzach optycznych.
Tekstura wpływa również na uwolnienie. Projekt musi być sprawdzany na głębokości tekstury, głębokości ściany, kurczeniu żywicy, sztywności, i kierunku wyrzutów. Głębokie żebra i wąskie przerwy mogą być trudne do polerowania lub tekstury konsekwentnie.
Leczenie po Moldingu dostępne od Moldie
| Leczenie | Najlepiej dopasować | Główne punkty kontroli |
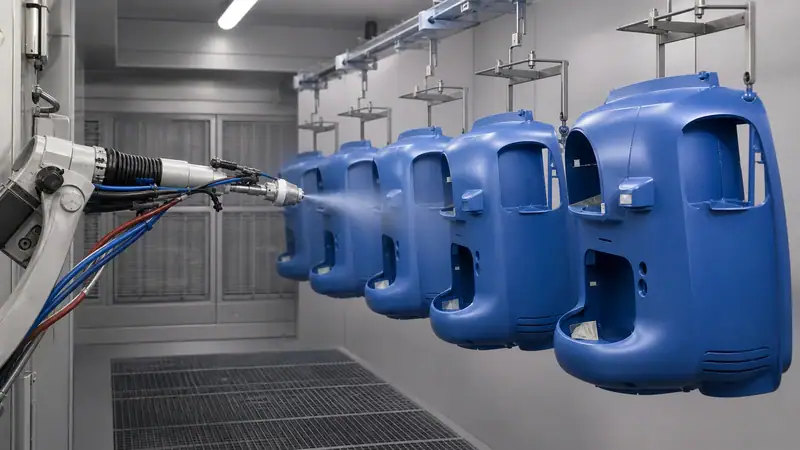
| Opryskiwanie farb | Wielokolorowe i gładkie jednolite pokrycie na złożonych kształtach | Rezyna przyczepność, przygotowanie, maskowanie, lekarstwo, ścieranie, chemikalia i UV |
| Elektroplating | Wygląd chromu jasnego lub matowego o możliwych korzyściach z twardości i korozji | Kompatybilny podłoże, wstępna obróbka, przerwy, krawędzie, punkty regałowe i koszty |
| Powlekanie próżniowe | Cienkie powierzchnie metaliczne lub przewodzące i nieprzewodowe | Żywica bazowa, materiał złożony, płaszcz, maskowanie i walidacja elektryczna |
| Drukowanie ekranu | Większa grafika na płaskich lub delikatnie zakrzywionych obszarach | Kompatybilność, rejestracja, przyczepność i zużycie |
| Drukowanie wysypki | Niewielka grafika na zakrzywionych, zakrzywionych lub nieregularnych powierzchniach | Obszar do wydrukowania, rejestracja, kompatybilność tuszu i przyczepność |
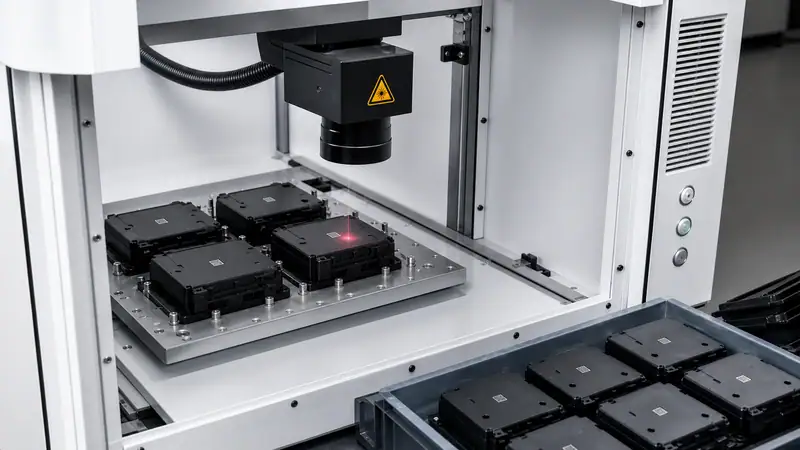
| Oznakowanie laserowe | Stałe logo, symbole, numery seryjne i kody identyfikowalności | Kontrast zależy od ustawień żywicy, pigmentu, dodatków, wykończenia i lasera |
| Etykiety na kryształach | Wysoko przejrzystą lub przezroczystą markę dekoracyjną | Umieszczenie, przyczepność krawędzi, narażenie na działanie chemiczne i warunki eksploatacji |
Moldie oferuje jasne i matowe chromowanie galwaniczne, nieprzewodzącą powłokę próżniową na bazie indu, przewodzącą powłokę na bazie aluminium, natryskiwanie wielokolorowych farb, sitodruk i tampodruk, czarne i szare znakowanie laserowe oraz etykiety kryształowe w wielu wzorach.
Elektroplating i powłoki próżniowe zarówno powodują działanie metalowe, ale ich trasy procesowe i wyniki funkcjonalne różnią się. Przewodowe wykończenia powinny być testowane w sposób elektryczny, a nie akceptowane przez wygląd. Do drukowania, ekranowych kombinezonów drukarskich szersze, pochlebne obszary, podczas gdy klozet silikonowy pozwala uzyskać krzywą lub nieregularną geometrię.
Jak wybrać odpowiednie leczenie
| Wymagany wynik | Prawdopodobna droga | Potwierdź przed zwolnieniem |
| Wysoki połysk lub przejrzystość | SPI A lub inny wyszczególniony poler pleśń | Przejrzystość żywicy, obie powierzchnie optyczne, przewężka, linie łączenia, wypychanie i obsługa |
| Matowe matowe lub ziarno | SPI C lub D, VDI 3400, Mold-Tech, lub struktura niestandardowa | Standardowa, klasa, projektowanie, kierunek tekstury, dostęp i próbka odpowiedzi na produkcję |
| Szczególny efekt koloru lub powłoki | Opryskiwanie farb | Adhezja, zamaskowanie, powlekanie, leczenie i ekspozycja na usługi |
| Blacha jasna lub matowa | Elektroplating | Kryteria podstrefy, obróbki przedwczesnej, geometrii, punktów półprzestrzennych i kosmetyki |
| Cienkie działanie lub przewodność metali | Powlekanie próżniowe | Wymóg przewodzący lub nieprzewodniczy oraz badanie funkcjonalne |
| Grafika | Drukowanie przesiewowe lub drukowanie podkładek | Geometria części, kolor, rejestracja, przyczepność i zużycie |
| Kod lub symbol stały | Oznakowanie laserowe | Odporność na końcowej żywicy i wykończenia formowane |
| Podniesione marki dekoracyjne | Etykieta na kryształ | Umieszczenie, przyczepność krawędzi, chemikalia i środowisko operacyjne |
Lista kontrolna maszynowni
- Mapa powierzchni kosmetycznych, funkcjonalnych, zamaskowanych i zamaskowanych na rysunku.
- Określ system wykończenia i klasę zamiast używać tylko terminów, takich jak mat lub polerowane.
- Potwierdź zawartość żywicy produkcyjnej, koloru i wypełniacza przed zatwierdzeniem końcowego wyglądu.
- Sprawdź pochylenie, dostęp do teksturowania, przewężki, płaszczyzny podziału, ślady wypychaczy, punkty odkładania i granice maskowania.
- Określ odpowiednie wymagania dotyczące ścierania, chemikaliów, UV, wilgotności, ciepła i energii elektrycznej.
- Zatwierdzenie rzeczywistej części zamierzonego materiału i procesu, a następnie zarejestrowanie kryteriów kosmetycznych i funkcjonalnej akceptacji.
Wybierz terapię powierzchniową za pomocą Moldie
Moldie może ocenić żywicę, wykończenie formy, geometrię części, obróbkę wtórną, warunki eksploatacji i wymagania kontrolne jako jeden ciąg produkcyjny. Wczesna ocena pomaga uniknąć zmian podczas prób oprzyrządowania i testowania obróbki powierzchniowej.
W celu dokonania przeglądu technicznego, należy zapewnić model CAD, żywicę i kolor, standard wykończenia, powierzchnię obróbki, roczną objętość, warunki obsługi i wymogi akceptacji. Moldie wtrysku części obróbki powierzchniowej lub skontaktować się z Moldie, aby omówić proces i plan prób.







