
Opieka metalowa to proces produkcyjny, który kształtuje metalowe części, które zasilają codzienne wyroby, samochody i urządzenia po urządzenia elektroniczne i medyczne. W tym intuicyjnym przewodniku pokażemy, w jaki sposób ten proces nadal wspiera innowacje w różnych branżach i dlaczego nieodzowne jest wytwarzanie niezawodnych metalowych części na skalę.
Podstawy oznakowania metalu
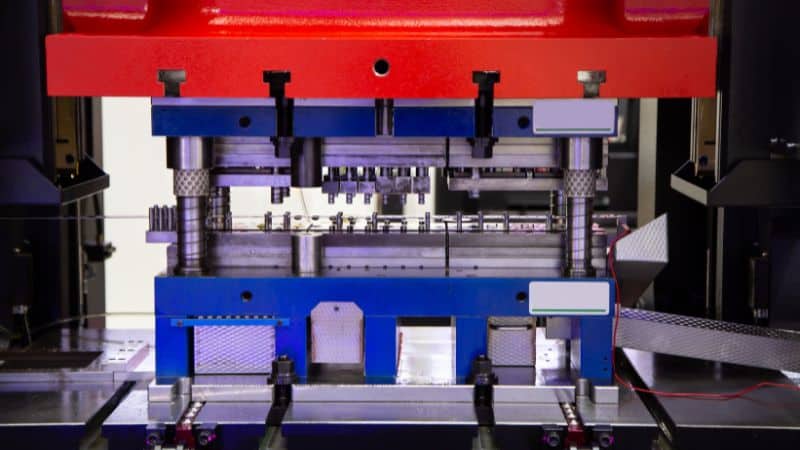
Tłoczenie metalowe jest procesem produkcyjnym, który tworzy blachy lub cewki do zdefiniowanych kształtów przy użyciu prasy i niestandardowej śmierci. Proces może obejmować kilka operacji, takich jak:
- Oplatanie – wycinanie kształtu podstawowego z arkusza
- Przebijanie – tworzenie otworów lub cięć
- Ochylenie – kształtujące kąty lub krzywe
- Wycieranie – cechy powierzchni podnoszące lub zatrzymujące
Te działania pojawiają się pod wysokim ciśnieniem, często w stanie zimnym, aby utrzymać wytrzymałość i precyzję materiału. Technologia znaczenia metalowego określana jest jako „złotne formowanie”, które jest najpopularniejszą techniką. Jednak, „gorące znaczenie” jest wykorzystywane również do zastosowań specjalistycznych.
Nowoczesne stemplowanie wykorzystuje prasy sterowane komputerem i precyzyjne spełnienie wysokich standardów. Automatyzacja i projekt cyfrowy umożliwiają teraz szybszą konfigurację, lepszą dokładność i niższe koszty produkcji.
Najważniejsze procesy znaczania kamieni
Oplatanie i piercing
Ocieranie i przekłuwanie są często pierwszymi krokami w znaczeniu metalu. Ocieplenie cięcia płaskich kawałków, zwane pustymi, z większej blachy. Pusteczki te stają się podstawą do późniejszych formowania operacji. Proces ten używa dietu i punch do czyszczenia metalu, produkując części z dokładnymi krawędziami i minimalnymi odpadami.
Tworzenie piercing tworzy dziury lub otwory w pustym, używając podobnego oprzyrządowania. Usuwa on niechciany materiał zamiast tworzenia nowego kształtu. Producenci często wykonywają zaciemnienie i przekłuwanie w tym samym udaru prasy, aby poprawić skuteczność.
Ustawianie narzędzi, prześwitowanie i grubość materiału określają jakość krawędzi i dokładność wymiarów. Procesy te wykorzystują stali o wysokiej wytrzymałości oraz odpowiednie smarowanie w celu zmniejszenia zużycia i powstawania wierzchołków, co ma zasadnicze znaczenie dla produkcji konsekwentnych części w produkcji samochodów, urządzeń i elektroniki.
Bendering i Flanging
Oparcie zmienia kształt blachy bez zmieniania ich grubości. Używa ciosu i umiera do stosowania siły wzdłuż linii prostej, tworząc kąty lub krzywe. Proces ten zależy od sztywności materiału, promienia zginania i tonażu prasy.
Klanowanie rozszerza krawędź części, zginając ją pod konkretnym kątem, często o 90 stopni lub mniej. To wzmacnia krawędzie, poprawia dopasowanie i pozwala częściom na połączenie się z innymi elementami.
Zarówno zginanie, jak i ściskanie wymagają uważnej kontroli sprężyny, tendencja powracania metalu nieznacznie w kierunku swojego oryginalnego kształtu. Operatorzy dostosowują geometrię obrabiania lub wykorzystują przeciążenie, aby utrzymać dokładność.
Puszkowanie i kręcenie
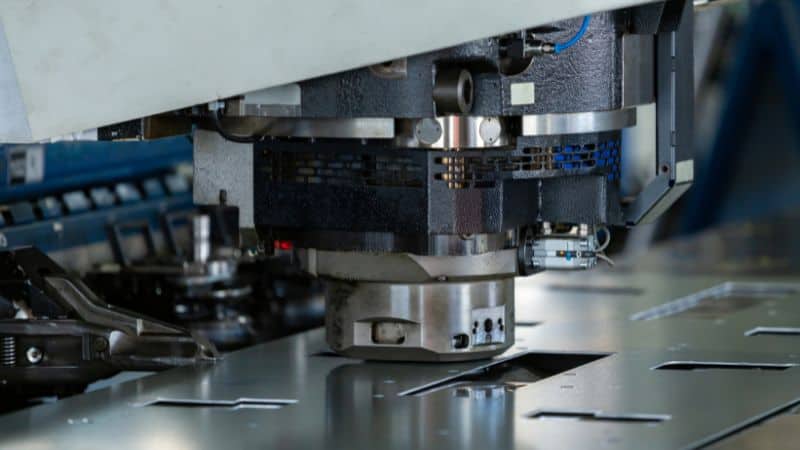
Punching usuwa materiał z arkusza, aby tworzyć otwory, sloty lub kształty. Używa punch i umierają podobnie do przekłuwania, ale często przy wyższych prędkościach dla powtarzających się wzorów. Proces ten wspiera wysoką ilość produkcji z ciasnymi tolerancjami.
Monowanie ściska metal pod ekstremalnym ciśnieniem, aby kształtować drobne szczegóły lub dostosować grubość. Ulepsza wykończenie powierzchni i zwiększa precyzję wymiarową, zmuszając materiał do przepływu do jamy die.
Monowanie jest powszechnie stosowane do produkcji z wytłoczonych logo, punktów kontaktowych i precyzyjnych podkładek. Eliminuje również zatyczki i ostre krawędzie, redukując wtórne wykończenie. Razem, punking i monetowanie zapewniają dokładność potrzebne dla złączy elektrycznych, złączy i elementów dekoracyjnych.
Wycieranie i głęboki rysunek
Wycieranie podnosi lub przerwy specyficzne obszary blachy, aby stworzyć tekstury, wzory lub znaki identyfikacyjne. Używa dopasowanych mężczyzn i samic umiera, które wciskają materiał do pożądanej ulgi bez cięcia go. Proces zwiększa wygląd i może zwiększyć sztywność w cienkich arkuszach.
Głębokie rysunki tworzą płaskie pustki w wydrążone lub w kształcie kubka. Rozciąga metal do jamy die przy użyciu punku, kontrolując przepływ materiału z pustym uchwytem. Proces ten jest idealny do produkcji zbiorników paliwa, puszek i zlewów kuchennych, które są często wykonane z materiałów z dobrym przewodnością, takich jak aluminium i stali nierdzewnej.
Materiały do operacji oznakowania metalu
Wspólne rodzaje używanych metali
Producenci często korzystają ze stali, stali nierdzewnej, aluminium, miedzi i mosiądzu do znaczania metalem. Każdy ma szczególne korzyści w zależności od zastosowania.
- Stal węglowa jest silna, przystępna cenowo i łatwa w ukształtowaniu, dzięki czemu jest przydatna dla części motoryzacyjnych i przemysłowych.
- Wysokiej wytrzymałości stali niskostopowej (HSLA) zapewnia wytrzymałość bez dodawania dużej wagi.
- Stal nierdzewna oferuje odporność na korozję i trwałość dla żywności, zdrowia i składników morskich.
- Aluminium jest lekkie i opiera się korozji, czyniąc ją idealnym do transportu i przestrzeni lotniczej.
- Miedź i mosiądz zapewniają doskonałą przewodność elektryczną dla części elektronicznych i HVAC.
Inne metale, takie jak tytan, stopy niklu i stopy cynku pojawiają się w specjalistycznych zastosowaniach, gdzie wymagana jest odporność na ciepło, wytrzymałość lub złożone kształty.
Właściwości i przydatność materiału
Najlepszy materiał zależy od właściwości mechanicznych potrzebnych dla części. Moc, przewodność i twardość wpływają na to, jak blacha tworzy się pod ciśnieniem.
Formalność określa, w jaki sposób łatwo zakręty lub rozciąga się bez pękania. Miękkie metale, takie jak aluminium i niskowęglowe stali, podczas gdy twardsze stopy mogą wymagać większej siły lub specjalistycznego oprzyrządowania. Należy jednak zauważyć, że w ramach każdego typu metalu, szczególne stopnie i temperamenty oferują różne poziomy formowalności.
Oporność na korozję ma znaczenie wtedy, gdy części stoją w obliczu wilgoci lub chemikaliów. Stal nierdzewna i powlekane stali chronią przed rdza, a aluminium naturalnie opora się utlenianiu.
Przewodność jest ważna dla elementów elektrycznych, dokonując miedzi i mosiądzu preferowanych wyborów. Waga wpływa również na wybór, lżejsze metale zmniejszają całkowitą masę produktu i zużycie energii.
Zrównoważenie tych czynników pomaga zapewnić, że stemplowane elementy metalowe spełniają zarówno cele wydajności, jak i kosztów.
Sprzęt i produkcja do robót metalowych
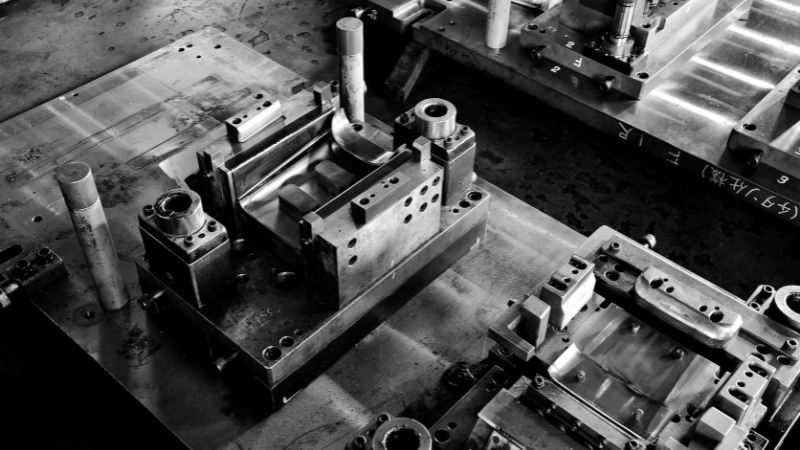
Diesy i rodzaje narzędzi do metalu
Stemplowanie die to specjalistyczne narzędzie używane w prasie do cięcia lub formowania blachy w konkretne kształty. Składa się z dwóch głównych części: zestawu die (odcinek bottom) i punch (sekcja górna). Razem sterują kształtem i wymiarami części końcowej.
Wspólnymi rodzajami stemplowania są:
| Typ składu | Funkcja |
|---|---|
| Śmierć ściskająca | Wycina płaskie kształty z blachy. |
| Piercing Die | Tworzy dziury lub otwory. |
| Śmierć formowania | Bendy lub kształtuje metal bez cięcia. |
| Związki die | Wykonuje wiele operacji jednym udarem. |
| Postępowa śmierć | Przesuwa arkusz przez kilka stacji dla wielu operacji. |
Każdy typ die wspiera różne potrzeby produkcji. Progresywne odmierania są często wykorzystywane do dużych biegów, podczas gdy pojedyncza stacja umiera prostszym lub niższym rozmiarem części.
Rodzaje pras do pieczęci
Prasy do wytłoczeń zapewniają siłę niezbędną do kształtowania blachy. Przychodzą do niej w dwóch głównych rodzajach: prasy mechaniczne i prasy hydrauliczne. Prasy mechaniczne zapewniają konsekwentne, szybkie uderzenia, dzięki czemu są idealne do wysokiej produkcji. Hydrauliczne prasy wykorzystują ciśnienie płynu do większej kontroli i są preferowane dla grubszych lub bardziej złożonych części.
Prasy wysokiej prędkości działają przy znacznie wyższych częstotliwościach uderzeń – często setki udarów na minutę. Używają zaawansowanych systemów paszowych, które poruszają zwojami metalowymi szybko i precyzyjnie. Prasy te są wspólne w produkcji samochodów i elektroniki, gdzie małe, szczegółowe elementy muszą być produkowane w dużych ilościach.
Wielostopniowe i progresywne znaczenie
Wielosuwowe stemplowanie wykorzystuje kilka ruchomych ślizgów, które uderzają metalem z różnych kątów. Ustawienie to pozwala na złożone zakręty i formy w jednej operacji. Ogranicza potrzebę obróbki wtórnej i może skutecznie obsługiwać skomplikowane geometria.
Progresywne stemplowanie die karmi metalowy pas przez serię śmierci, z każdą stacją wykonującą konkretne działania, takie jak uderzenie, gięcia, lub cięcie. Ostateczna stacja produkuje skończoną część. Metoda ta jest skuteczna do ciągłej produkcji i utrzymuje ciasne tolerancje między tysiącami identycznych części. W przeciwieństwie do tego, przeniesienie die tłoczenia wykorzystuje oddzielny system mechaniczny do przenoszenia poszczególnych części z jednej stacji do następnej.
Obie metody poprawiają wykorzystanie materiałów i zmniejszają czas obsługi. Są one powszechnie stosowane do złącza, nawiasów i małych części mechanicznych, gdzie precyzja i powtarzalność są niezbędne.
Techniki precyzyjnego robótowania
Precyzyjne stemplowanie koncentruje się na osiąganiu wyjątkowo ciasnych tolerancji i gładkich wykończeń. Często używa delikatnego zacierania, mikro-wstrząsania lub serwo-napędowych pras, aby zwiększyć kontrolę nad ciśnieniem i ruchem. Techniki pozwalają na czyste krawędzie i dokładne wymiary bez dodatkowych kroków wykończeniowych.
Producenci wykorzystują CAD (Computer-Aided Design) i CAM (Computer-Aided Manufacturing) do utrzymania spójności. Inżynierowie używają oprogramowania CAD do modelowania umierania, symulacji deformacji materiału i weryfikacji tolerancji przed produkcją. Oprogramowanie CAM zamienia te cyfrowe w instrukcję maszyn do produkcji narzędzi. Integracja ta zmniejsza błędy w projektowaniu i przyspiesza produkcję narzędzi.
Modelowanie 3D pozwala inżynierom wizualizować zestawy die i optymalizować układy do efektywnego przepływu metalu. W połączeniu z symulacjami komputerowymi, pomagają przewidzieć punkty zużycia, poprawić dokładność i skrócić czasy produkcji die.
Kontrola jakości i postgeneracja
Inspekcja i zapewnienie jakości
Kontrola jakości w przetwórstwie metalu rozpoczyna się od kontroli i badań na wielu etapach produkcji. Technicy wykorzystują narzędzia takie jak kałuki, mikrometry i współrzędne urządzeń pomiarowych (CMM) w celu weryfikacji wymiarów i tolerancji części.
Kontrole jakości w trakcie procesu (IPQC) pomagają w wykrywaniu wcześniejszych odchyleń, zapobieganiu dużych partii wadliwych części. wykresy kontroli procesu statystycznego (SPC) są często wykorzystywane do śledzenia danych produkcji i utrzymania stabilności procesu.
Typowy plan inspekcji może obejmować:
| Etap | Przeznaczenie | Metoda |
|---|---|---|
| Kontrola materiału | Weryfikacja stopnia i grubości metalu | Badania wzrokowe i chemiczne |
| Procesy | Wykrywa błędy formowania lub dostosowywania | ChPL, pobieranie próbek |
| Kontrola końcowa | Potwierdzenie specyfikacji | Kontrole wymiarowe i powierzchniowe |
Spójna dokumentacja wyników wspiera identyfikowalność i zgodność z normami przemysłowymi, takimi jak ISO 9001.
Etapy końcowe i postprodukcyjne
Po stemplowaniu i kontroli, części często wymagają przetworzenia, aby poprawić jakość i wydajność powierzchni. Wspólne etapy wykończenia obejmują odtruwanie, polerowanie, elektroplatowanie i powlekanie. Procesy te usuwają ostre krawędzie, zwiększają odporność na korozję oraz przygotowują elementy do montażu lub malowania.
Obróbka cieplna może być również zastosowana w celu wzmocnienia metalu lub złagodzenia naprężeń wewnętrznych ze stemplowania. Procesy czyszczenia, takie jak ultradźwiękowe pranie, usuwają oleje i cząstki, które pozostały z produkcji.
Producenci wybierają metody wykończenia oparte na funkcji i rodzaju materiału. Na przykład części ze stali nierdzewnej mogą otrzymać przepustowość, a aluminiowe elementy mogą być anodowane dla dodatkowej ochrony i wyglądu.
Zastosowanie oznakowania metalu
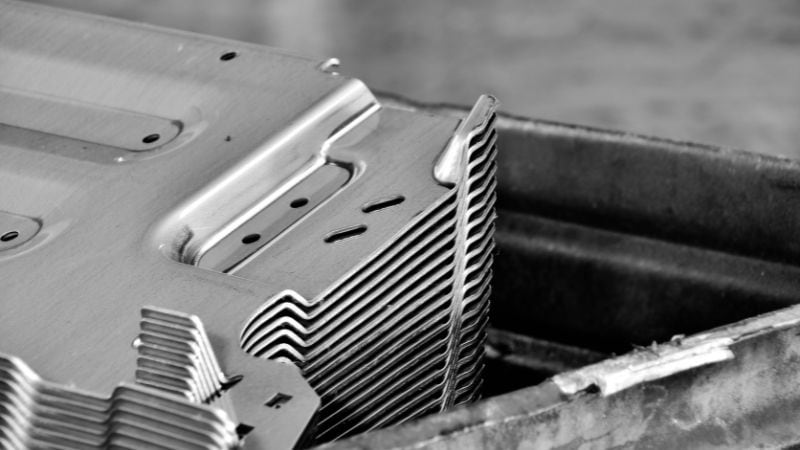
Wybór Moldie na usługi w zakresie znaczków metali
Wybór niezawodnej usługi stemplowania metalu polega na ocenie zdolności technicznych, kontroli jakości i możliwości dostosowawczych. Wykwalifikowany dostawca wykorzystuje zaawansowane technologie projektowe i produkcyjne w celu zapewnienia konsekwentnych wyników. Kupujący powinni dokonać przeglądu i skontaktować się z firmą o certyfikacjach, zdolności produkcyjnej i limitów tolerancji przed złożeniem zamówienia.
Dobrze ugruntowane procesy produkcyjne i doświadczenie, wraz ze silnym wsparciem klienta i jasną komunikacją, pomagają dostosować cele projektowe do wyników produkcji. Niektórzy dostawcy oferują również rozwój prototypów i wysoką produkcję, co umożliwia klientom efektywne testowanie i skala.
Tutaj na Moldie, mamy dokładnie to, czego potrzebujesz: sprawdzone doświadczenie w różnych praktykach i branżach produkcji metalu. Skontaktuj się z nami dzisiaj dla Państwa niezawodnych części i lepszej długoterminowej wartości!
Najczęściej zadawane pytania
Jakie są kluczowe względy projektowania tworzenia części do znaczania metalu?
Przy projektowaniu części do stemplowania, należy skupić się na takich czynnikach jak wybór materiału, zginać promienie (aby uniknąć pęknięcia), rozmiary dziury i ścinania (w związku z grubością materiału), a także na włączeniu cech takich jak żebra lub koraliki, aby wzmocnić tę część.
Jak wybrać między progresywną śmiercią a prasą transferową?
Wybór często zależy od rozmiaru i złożoności części. Progresywne odmowy są idealne dla mniejszych, pochlebnych części, które można przenosić na metalowych taśmach przez wiele stacji. Prasy transferowe są lepiej odpowiednie dla większych części lub tych, które wymagają znaczącego formowania 3D, jak system mechaniczny przenosi część z jednej stacji do następnej, uwalniając je z taśmy transportowej.







