
Tworzenie wtrysku jest procesem produkcyjnym, który tworzy części z tworzywa sztucznego poprzez wstrzyknięcie rozpuszczonego materiału do formy. Jednym z zasadniczych elementów tego procesu jest ścierka z tworzywa sztucznego, która ma kluczowe znaczenie dla pomyślnego tworzenia części z tworzywa sztucznego. Sparu, często z polistyrenu lub polichlorku winylu, służy jako przejście, przez które płynny materiał wchodzi w formę, kieruje się swoją drogą do części, w której się utrwala.
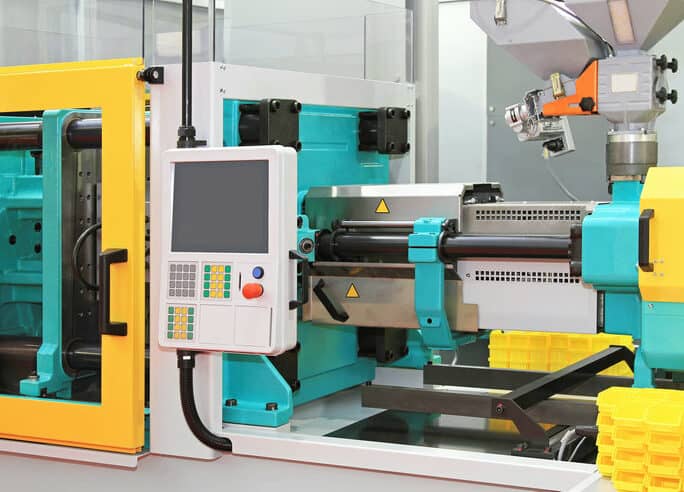
Zrozumienie funkcji wlewu głównego jest niezbędne do wydajnego projektowania i produkcji wyprasek. Wlew zwykle łączy się z siecią kanałów doprowadzających i przewężek, które kierują stopiony materiał do gniazd i zarządzają jego przepływem. Umieszczenie wlewu przy najgrubszej części wyrobu może zapewniać optymalne napełnianie, ograniczając pustki, zapadnięcia i wypaczenia.
Najważniejsze wnioski
- Płyn z tworzyw sztucznych ma zasadnicze znaczenie dla skręcania roztapianego materiału do formy w procesie wtrysku.
- Wlew główny łączy się z kanałami wlewającymi i przewężkami, aby kontrolować przepływ materiału i poprawiać jakość części.
- Umiejscowienie wysypki w najgrubszej części produktu formowanego minimalizuje wady i poprawia wydajność.
Zrozumienie Sprue i jego rola
Przy wstrzyknięciu ma kluczowe znaczenie przy skręcaniu rozpuszczonego tworzywa sztucznego do komory formowej. Jest to przejście, które łączy dyszę maszyny do wtrysku z jamą pleśń. Sprue zapewnia, że rozpuszczony plastik przepływa skutecznie i skutecznie, minimalizując wady i wytwarzając konsekwentny produkt końcowy.
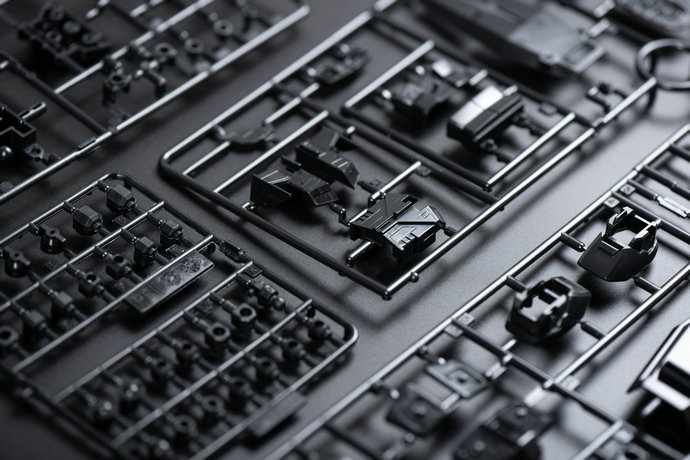
Wlew główny współpracuje z innymi elementami, takimi jak kanał wlewający i przewężki. Kanał wlewający rozprowadza stopione tworzywo z wlewu głównego do poszczególnych gniazd formy. Dzięki temu kontrolowany, równomierny przepływ tworzywa dociera do każdej części, zapewniając prawidłowe wypełnienie i uformowanie.
Przy określaniu średnicy śruby, niezbędne jest, aby rozważyć wielkość i grubość formowanej części. Średnica powinna być wystarczająco duża, aby pomieścić przepływ rozpuszczonego tworzywa sztucznego, ale nie tak duże, aby stworzyć nadmierne ciśnienie i powodować wady. Zazwyczaj jest to zaprojektowane tak, aby być przykręcone, stopniowo wąskich pod koniec, aby pomóc zmniejszyć ilość użytych materiałów i zapewnić płynniejsze przepływy.
Kosz jest kolejnym krytycznym elementem przy użyciu śruby. To jest zaprojektowane, aby zabezpieczyć rzek i utrzymać prawidłowe dopasowanie z formą. Jest zwykle zamocowane dwoma śrubami, aby zapobiec dysocjacji spowodowanej wysokim ciśnieniem wtryskowym. Ponadto, szprych krzew pomaga zapewnić dokładne i spójne wstrzyknięcie roztapianego tworzywa sztucznego do formy.
Proces przetwórni wtrysku i wtrysku
Podczas wstrzykiwania, aby stworzyć części z tworzywa sztucznego, roztapianego tworzywa sztucznego przepływa przez dreszcze, kanał lub przejście łączące jednostkę wtryskową z jamą pleśń. Służy jako podstawowy punkt wejścia dla roztopionego materiału do przepływu w jamy w obrębie formy.
W trakcie procesu, jednostka do wstrzykiwań ogrzewa materiał z tworzywa sztucznego aż do osiągnięcia stanu roztopionego. Następnie wywiera ten materiał przez wysypkę, prowadząc przepływ do jamy form. Gdy materiał chłodzi i utrwala kształt części określonej w projekcie formy.
Poprzez optymalizację wzornictwa i lokalizacji można zmniejszyć czas cyklu, zminimalizować odpady materialne i zapobiec wadom części, takich jak warpowanie lub ślady zlewu, które mogą wystąpić, gdy materiał nie wypełni się jednolicie jamy.
Podczas projektowania jamy pleśń i pleśń należy pamiętać o następujących rozważaniach:
- Sprue lokalizacja: Położenie wysypki w najgrubszej części części, aby skutecznie wypełnić jamę i zapobiec pustkowi lub wadom.
- Średnica Prue: Upewnij się, że wyprysk jest wystarczająco duży, aby umożliwić odpowiedni przepływ, ale nie tak duży, że powoduje nadmierne obniżenie ciśnienia lub problemy ze skurczeniem.
- Długość wlewu głównego: dostosuj ją tak, aby zrównoważyć ciśnienie wtrysku i ograniczyć ryzyko przedwczesnego zestalania materiału lub niedolewów.
Zwracając się do tych czynników, można z powodzeniem włączyć wtrysk do procesu formowania i uzyskać wysokiej jakości części z tworzywa sztucznego. Pamiętaj, pierwotną funkcją Sprue jest ułatwienie płynnego i wydajnego przepływu rozpuszczonego tworzywa sztucznego z jednostki wtrysku do jamy formowej. Dlatego należy zwrócić szczególną uwagę na projekt i wymiary wtrysku, aby zapewnić sukces w wysiłkach.
Projektowanie i formowanie z tworzyw sztucznych Sprue
W tej sekcji dowiesz się o projektowaniu i tworzeniu plastiku w formowaniu wtryskowym.
Po pierwsze, niezbędne jest zapewnienie właściwej konstrukcji wysypki, aby zoptymalizować roztopiony przepływ materiału z tworzywa sztucznego. Sprue potrzebuje przeciągu, lub nieznacznego kąta, aby ułatwić jej uwolnienie od pleśń po utwardzenieniu.
Im szerszy jest projekt, tym łatwiej jest usunąć wyrzeźbienie z formy. Projekt pomaga również zmniejszyć oporność w fazie napełniania, co prowadzi do płynniejszego przepływu rozpuszczonego tworzywa sztucznego.
Po wejściu do formy, rozpuszczony przepływ tworzywa sztucznego od dreszcze do poszczególnych jam poprzez system biegania. Ten system dystrybucji wymaga starannego projektowania, ponieważ wpływa na jakość i spójność końcowych formowanych części.
Aby uzyskać pożądany rozkład materiału, można zastosować różne typy przewężek, na przykład krawędziowe, wachlarzowe lub tunelowe. Poszczególne typy różnią się rozmiarem i kształtem, dlatego kluczowe jest dobranie przewężki odpowiedniej do konkretnego zastosowania.
Przewężki krawędziowe są na przykład cienkie i wąskie, co zapewnia czyste i równe oddzielenie wypraski od wlewu głównego. Przewężki wachlarzowe mają natomiast szerszy otwór, który umożliwia bardziej równomierny przepływ stopionego tworzywa.
Zapewnia to bardziej równomierne wypełnienie gniazd formy i zmniejsza ryzyko skurczu materiału lub odkształcenia. Przewężki tunelowe stosuje się zazwyczaj przy formowaniu bardziej złożonych lub delikatnych detali, ponieważ umożliwiają precyzyjną kontrolę przepływu stopionego tworzywa.
W procesie projektowania należy również rozważyć utwardzanie tworzywa sztucznego. Należy włączyć odpowiednie kanały chłodzenia do formy, zapewniając odpowiednie chłodzenie materiału. Pomaga to zapobiec wadom i poprawić ogólną jakość części końcowej.
Systemy spustoszeń
W procesie wtrysku system runningowy   jest kluczowym elementem w dystrybucji rozpuszczonego tworzywa sztucznego przez całą formę, docierając ostatecznie do każdej jamy.
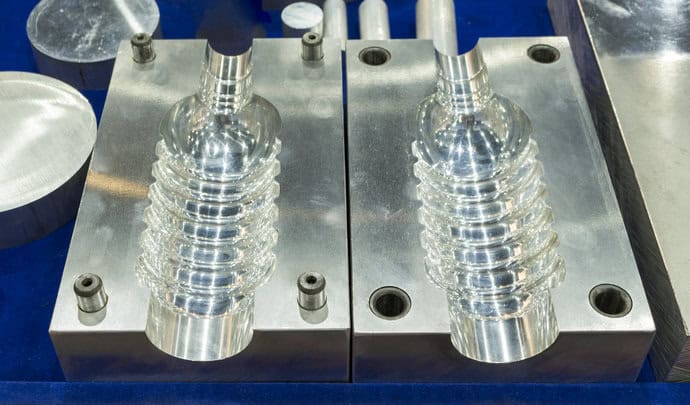
Gdy stopione tworzywo wpływa przez wlew główny do formy, przepływa dalej kanałami wlewającymi. Kanały te doprowadzają materiał do przewężek. Przewężki są otworami, przez które tworzywo w kontrolowany sposób wpływa do poszczególnych gniazd. Przewężki i kanały wlewające zapewniają płynny, zrównoważony przepływ oraz powtarzalną jakość produktu.
W układzie wlewowym występują różne typy przewężek i kanałów wlewających. Na przykład kanał pomocniczy może odgałęziać się od głównego kanału wlewającego, zapewniając dokładniejszą kontrolę rozprowadzania materiału w formach wielogniazdowych.
Wykorzystywanie podczynników ułatwia dopełnianie procesu napełniania, zmniejsza czas cyklu i poprawia ogólną wydajność formowania.
Przy projektowaniu układu wlewu głównego i kanałów rozprowadzających należy zadbać o zrównoważony przepływ. Oznacza to, że stopiony materiał powinien docierać do każdego gniazda jednocześnie, przy takim samym ciśnieniu i w takiej samej objętości, co zapewnia równomierne wypełnienie i chłodzenie wszystkich części w formie.
Oto kilka kluczowych czynników do rozważenia w układach biegania:
- Wymiary kanałów wlewających: ich średnicę, długość i kształt należy starannie zaprojektować, aby zapewnić zrównoważony przepływ i ograniczyć spadki ciśnienia.
- Typ i rozmiar przewężki: dobierz przewężkę do zastosowania, biorąc pod uwagę takie czynniki jak konstrukcja części, materiał i wymagane właściwości przepływu. Rozmiar przewężki powinien zapewniać równomierny przepływ materiału.
- Zrównoważony przepływ: zoptymalizuj konstrukcję wlewu głównego i kanałów wlewających, aby zapewnić równomierny przepływ we wszystkich gniazdach, a także ich jednolite wypełnianie i chłodzenie.
Pamiętaj, że wydajny system biegania na wtrysku ma zasadnicze znaczenie dla pomyślnego wtrysku. Dzięki starannemu rozważeniu każdego z tych czynników, można zaprojektować system, który oferuje pożądaną równowagę przepływu materiału i poprawia wydajność i jakość formowanych części.
Wyzwania i rozwiązania w projektowaniu Sprue
Odpowiednio zaprojektowanie kopu jest niezbędne dla osiągnięcia wysokiej jakości produktów i skutecznego procesu. Sekcja ta omówi kilka wspólnych wyzwań w zakresie projektowania i potencjalnych rozwiązań.
Jednym z głównych wyzwań, na które możesz napotkać w projektowaniu, jest spadek ciśnienia. Ponieważ przepływ tworzywa sztucznego przez struwę, jego prędkość musi zostać zminimalizowana i zapewnić optymalny przepływ.
Rozwiązaniem tego wyzwania jest wybór właściwej wielkości i kształtu, który pozwala na optymalny przepływ i zmniejsza odporność.
Innym problemem, który może pojawić się jest niewystarczająca objętość w wysypce, prowadząc do słabego wyrzutu i tworzenia pustki w gotowych częściach. Rozwiązanie to wymaga starannego obliczenia wymaganej objętości materiału i dostosowania strue wzoru, aby go pomieścić. Dodatkowo, za pomocą odpowiedniego systemu wyrzutowego zapobiegnie deformacji części i zapewni jednolite chłodzenie w całej części.
Regulacja przepływu materiału w strupach może również pomóc uniknąć śladów zlewu i stron wojennych w części wstrzyknięte.
Aby to osiągnąć, może być konieczna regulacja natężenia przepływu poprzez optymalizację średnicy wlewu głównego, rozmiaru kanałów wlewających i położenia przewężek.
Konstrukcja wlewu głównego ma istotne znaczenie dla ograniczenia strat materiału i wspierania zrównoważonego rozwoju. Jej optymalizacja może zmniejszyć ilość tworzywa wymagającego ponownego przemiału, oszczędzając zasoby i poprawiając wydajność. Odpady można również ograniczyć, stosując system zimnokanałowy do materiałów łatwych do ponownego przemiału.
Poprzez odpowiednie dostosowanie i optymalizację tych kwestii, można zapewnić produkcję wysokiej jakości części z tworzyw sztucznych i poprawić ogólną skuteczność procesu wtrysku.
Najczęściej zadawane pytania
1. Jakie są typy kanałów wlewających stosowanych w formowaniu wtryskowym?
W formowaniu wtryskowym stosuje się dwa główne typy kanałów: zimne i gorące. Kanały zimne to proste przewody w formie, które kierują stopione tworzywo z wlewu głównego do gniazda. Mogą być wykonane z tego samego materiału co forma, dlatego chłodzą się w miarę zestalania tworzywa, ułatwiając wyjęcie części z formy.
Z drugiej strony, gorące układy są bardziej złożonymi systemami przeznaczonymi do przechowywania roztopionego tworzywa sztucznego w pożądanej temperaturze, gdy przemieszcza się z wysypki do jamy formowej. Zazwyczaj obejmują grzejniki lub elementy grzewcze, które utrzymują konsekwentną temperaturę, redukują odpady materialne i poprawiają ogólną wydajność procesu.
2. Jak w procesie formowania różni się od biegu?
Podczas gdy zarówno sprue, jak i running są kanałami transportu rozpuszczonego tworzywa sztucznego w procesie wtrysku, służą one różnym funkcjom. Sprue jest początkowym pionowym przejściem łączącym dyszę maszyny do formowania do jamy formowej.
Kanał wlewający rozprowadza tworzywo do wielu gniazd lub różnych obszarów formy. Wlew główny stanowi wejście dla stopionego tworzywa, natomiast podstawowym zadaniem kanału wlewającego jest równomierne rozprowadzenie materiału w całej formie.
3. Jaka rola Sprue odgrywa w castingu?
W odlewaniu, pleśń odgrywa podobną rolę w procesie wtrysku. To jest pionowy przewód, przez który płynny materiał, taki jak roztapiony metal lub tworzywo sztuczne, jest wprowadzany do formy. Sprue tworzy ścieżkę przepływu dla materiału do wejścia do jamy form, zapewniając, że pleśń wypełnia równomiernie i że końcowa część jest wolna od wad i pęcherzyków powietrza. To eliminuje nadmiar materiału i odpadów.
W wielu procesach odlewania, Sprue pomaga również kontrolować przepływ roztapianego materiału przez dysze maszyny do wtrysku, co czyni go krytycznym elementem w tworzeniu wysokiej jakości części odlewanych.
4. Jakie jest znaczenie kształtu strue?
Kształt strue znacznie wpływa na skuteczność i jakość procesu formowania wtrysku. Dobrze zaprojektowane ścierki powinny minimalizować odpady materialne, ułatwiać płynny przepływ rozpuszczonego tworzywa sztucznego, a także zmniejszyć ryzyko wad, takich jak pustki, ślady zlewu i strona wojenna w końcowej części. Zazwyczaj, umieszczenie ścierki w najgrubszej części części części byłoby najlepsze, co umożliwia skuteczne wypełnienie jamy. Taśma lub kształt stożkowy może pomóc minimalizować spadek ciśnienia, jak przepływ materiału przez śrubę, zapewniając sprawniejsze i kontrolowane wstrzyknięcie.
5. Jak działa tuleja wlewowa formy?
Krzeszenie pleśń jest krytycznym elementem procesu wtrysku, łącząc dyszę maszyny do wtrysku z systemem wtrysku formy. Tworzy interfejs pomiędzy dyszą maszyny do wtrysku i wtrysku, umożliwiając ciasną uszczelkę i zapobiegając wyciekom lub utracie materiału.
Koszulki giętkie gwarantują, że rozpuszczony tworzywo sztuczne jest skutecznie i dokładnie przenoszony z węża maszyny do wlewu do łuska, redukując odpady i zapewniając, że materiał dociera do jamy formowej w pożądanym stanie do optymalnej produkcji części.
Zamów części z tworzyw sztucznych na masę
Możesz zamówić wysokiej jakości części wtrysku z tworzyw sztucznych od nas. Niezależnie od lokalizacji, dostarczamy szybko, zgodnie z naszą umową.
Prześlij nam wiadomość za pośrednictwem formularza kontaktowego klienta na stronie, aby zamówić dziś.







