
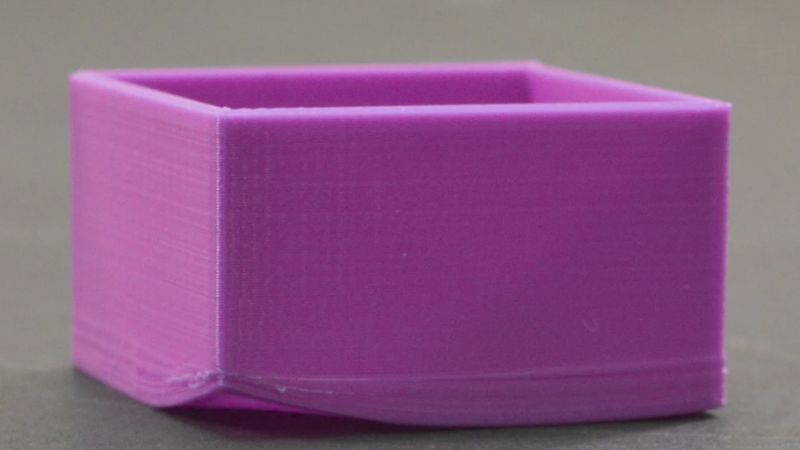
Warpage는 짜증날 수 있습니다. 제조업체와 제품 디자이너 모두에게 Warpage의 근본 원인을 이해하고 효과적인 예방 전략을 구현하는 것이 고품질 출력을 유지하고 생산 비용을 최소화하는 데 중요합니다.
이 포괄적 인 가이드에서는 사출 성형의 변형에 기여하는 주요 요인을 살펴보고이 문제를 완화하기위한 실질적인 솔루션을 제공합니다.
이러한 통찰력을 적용함으로써 제조업체는 생산 효율성을 향상시키고 스크랩 비율을 줄이며 궁극적으로 우수한 사출 성형 부품을 제공 할 수 있습니다.
성형 뒤틀림이란 무엇인가요?
Warpage는 플라스틱 사출 성형에서 중요한 품질 문제 중 하나이며, 종종 플라스틱 부품의 치수 불안정성을 초래합니다.
Warpage는 사출 성형 공정 중에 플라스틱 부품에서 발생할 수있는 의도 된 제품 형상에서 바람직하지 않은 편차를 나타냅니다. 이 결함은 성형 부품의 비틀기, 굽힘 또는 컬링과 같은 왜곡으로 나타납니다.
뒤틀림의 심각성은 육안으로는 거의 볼 수 없는 미세한 변형에서부터 부품의 기능이나 조립을 방해하는 중대한 변형에 이르기까지 다양합니다.
몰딩 제품에 대한 Warpage의 영향
사출 성형에서 warpage의 존재는 플라스틱 부품의 품질과 기능에 상당한 영향을 미칩니다.
- 미적 품질: 시각적 매력이 손상되어 최종 제품이 시장에서 경쟁력을 떨어 뜨립니다.
- 치수 안정성: 뒤틀린 부품은 어셈블리에 맞지 않거나 다른 구성 요소와의 인터페이스에 필요한 정확한 치수를 충족하지 못할 수 있습니다.
- 기능적 결함: 미학을 넘어, Warpage는 부품의 기계적 성능 및 구조적 무결성을 손상시킬 수 있습니다.
사출 성형에서 Warpage의 원인은 무엇입니까?
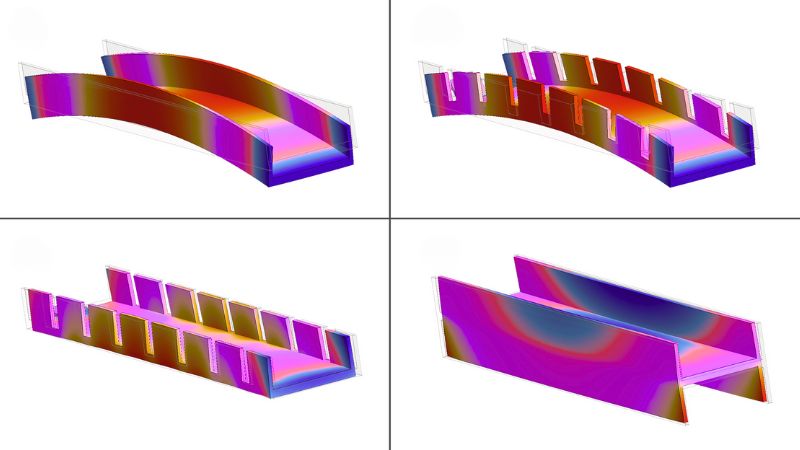
이 섹션에서는 기계, 금형 및 & nbsp; 재료 요인 & nbsp; warpage에 기여하고 이러한 문제를 완화하기위한 실용적인 솔루션을 제공합니다.
기계 오류
부적절한 주입 압력 또는 시간
주입 압력이 부족하거나 시간이 부족하면 금형의 포장이 부적절해질 수 있습니다. 이로 인해 플라스틱 재료가 냉각되어 금형이 제대로 채워지기 전에 응고 될 수 있습니다.
두 시나리오 모두 냉각 중에 분자가 제어되지 않아 수축이 고르지 못하고 뒤틀림이 발생합니다.
잘못된 배럴 온도
배럴 온도가 너무 낮 으면 수지가 적절한 흐름 온도에 도달하지 못해 조기 응고, 부적절한 금형 포장, 궁극적으로 고르지 않은 수축 및 뒤틀림이 발생합니다.
부적절한 거주 시간
부적절한 체류 시간은 수지 전반에 걸쳐 균일 한 열 흡수를 방지합니다. 이로 인해 재료의 과열 된 부분이 뻣뻣 해지고 조기에 응고되어 불완전한 금형 포장 및 변형이 발생할 수 있습니다.
과도한 내부 스트레인
높은 사출 압력은 성형 부품 내에서 내부 응력을 생성 할 수 있으며, 이는 금형에서 배출 한 후 뒤틀림으로 나타날 수 있습니다.
잘못된 스크류 포워드 시간
스크류 순방향 시간이 너무 길면 금형의 과포장으로 이어질 수 있으며 내부 스트레스가 발생하여 뒤틀림이 발생할 수 있습니다.
불충분 한 냉각 시간
냉각 시간이 부족하면 부품이 배출되기 전에 균일하고 완전히 냉각되지 않아 금형 외부에서 냉각이 진행됨에 따라 수축량과 휘장이 고르지 않게됩니다.
금형 오류
부적절한 게이트 위치 및 설계
게이트를 잘못 배치하면 금형 캐비티의 충전과 보압이 고르지 않을 수 있습니다. 그러면 압력 분포와 냉각 속도가 균일하지 않아 뒤틀림이 발생합니다.
부적절한 이젝터 핀 배치
부품이 금형에서 배출될 때 이젝터 핀의 위치가 좋지 않거나 불충분하면 고르지 않은 응력이 발생할 수 있습니다. 이로 인해 특히 복잡한 형상의 부품에서 변형이 발생할 수 있습니다.
불균형한 냉각 회로
부적절하게 균형 잡힌 냉각 회로는 충치를 가로 질러 고르지 않은 냉각을 일으킬 수 있으며 일부 부품에서는 뒤틀림이 발생하고 다른 부품은 영향을받지 않습니다.
재료 선택 오류
높은 수축량 비율
수축률이 높은 재료는 휘발성이 더 큽니다.
예를 들어, 폴리에틸렌(PE) 및 폴리프로필렌(PP)과 같은 반결정성 폴리머는 폴리카보네이트(PC) 또는 폴리스티렌(PS)과 같은 비정질 폴리머에 비해 수축률이 높습니다.
일관성 없는 수축량
일부 재료는 교차 흐름 방향에 비해 흐름 방향이 다르게 축소됩니다. 이 이방성 수축은 특히 긴 흐름 경로가있는 부분에서 변형을 일으킬 수 있습니다.
결정성
고결정성 재료는 냉각 중에 더 많이 수축하는 경향이 있기 때문에 뒤틀림에 더 취약합니다.
습기 감도
나일론과 같은 일부 재료는 흡습성이 뛰어나고 공기 중 수분을 흡수 할 수 있습니다. 이것은 일관되지 않은 성형 결과와 가공 전에 제대로 건조되지 않으면 잠재적 인 뒤틀림을 초래할 수 있습니다.
사출 성형에서 Warpage를 줄이는 방법?
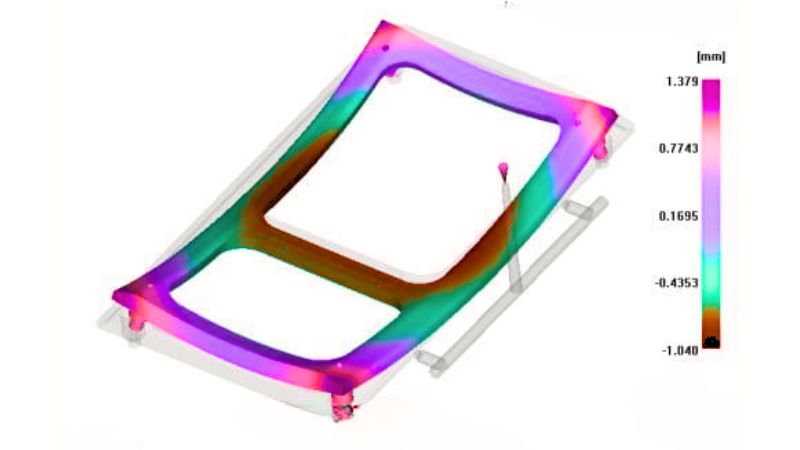
공정 파라미터 최적화는 사출 압력을 조정하고 금형 캐비티의 적절한 포장을 보장하기 위해 시간을 확보하는 것부터 중요합니다. 이것은 플라스틱 분자를 제한하고 냉각 중에 제어되지 않은 움직임을 방지합니다.
냉각 시간을 늘리면 완전하고 심지어 냉각이 가능하므로 종종 휘발성으로 이어지는 차등 수축률을 방지하는 데 도움이됩니다.
미세 조정 온도 설정은 똑같이 중요합니다. 배럴 온도를 높이면 적절한 재료 흐름이 보장되고 수지 공급 업체 권장 사항을 기반으로 금형 온도를 조정하면 균일 성이 향상됩니다.
가능한 경우, 컨포멀 냉각 채널을 구현하면 부품 전체에서 냉각을 더욱 향상시킬 수 있습니다.
금형 설계 및 재료 고려 사항
특정 플라스틱과 제품 설계에 적합한 게이트 유형을 선택하고, 평판형 부품에는 게이트 여러 개를 적용하며, 게이트와 러너를 넓히면 이를 최적화해 금형 충전을 크게 개선할 수 있습니다.
적절한 이젝터 핀 배치도 중요합니다. 충분히 넓고 잘 분산되어 있으며 배출 저항이 가장 큰 부위에 가까이 위치하면 부품 제거 중에 뒤틀림을 방지 할 수 있습니다.
소재 선택 및 취급이 핵심 요소입니다. 폴리카보네이트와 폴리스티렌과 같은 비정질 플라스틱과 같은 휘발성이 적은 수지를 선택하면 상당한 차이를 만들 수 있습니다.
금속 인서트를 사용하는 부품의 경우, 약 100°C로 예열하면 금속과 플라스틱 사이의 수축 차이를 수용하여 응력과 잠재적 인 뒤틀림을 줄일 수 있습니다.
설계 최적화 및 품질 관리
부품 설계 최적화는 또 다른 중요한 측면입니다. 부품 전체에 균일한 벽 두께를 유지하면 냉각 및 수축을 촉진하는 동시에 갈비뼈를 강화하면 부품의 강성을 향상시키고 뒤틀림 경향을 줄일 수 있습니다.
전문가와 협력하십시오 – Moldie
Moldie 로 일해서; 주조한 플라스틱 주입 과정 내의 질 그리고 효율성으로 이끌어 낼 수 있습니다. 우리는 플라스틱 물자의 다양한 배열을 취급할 것을 요구된 전문 기술로 갖춰, 유래 플라스틱 제품이 감성론을 가진 내구성을 결혼한다는 것을 보증하.
Moldie는 제조 기술에서 정밀성을 중시합니다. 당사의 접근 방식은 다음과 같습니다.
- 첨단 금형 설계: 게이트의 크기와 형상을 최적화하여 Moldie는 균일한 유동과 냉각을 유지하도록 지원하며, 그 결과 내부 응력이 줄고 뒤틀림이 감소합니다.
- 재료 선택 : 다양한 플라스틱에 대한 지식은 재료에 대한 정보에 입각 한 선택을 가능하게하여 원하는 응용 분야에 맞게 특성을 조정하고 결함을 완화합니다.
- 공정 최적화: Moldie는 금형 온도와 냉각 속도를 정밀하게 조정합니다. 이러한 변수는 고품질의 뒤틀림 없는 부품을 생산하는 데 핵심적인 역할을 하기 때문입니다.
우리는 이러한 협력이 생산된 플라스틱 부품의 표준을 크게 높여 궁극적으로 최종 제품의 기능과 외관을 향상시킬 수 있다고 믿습니다.






