
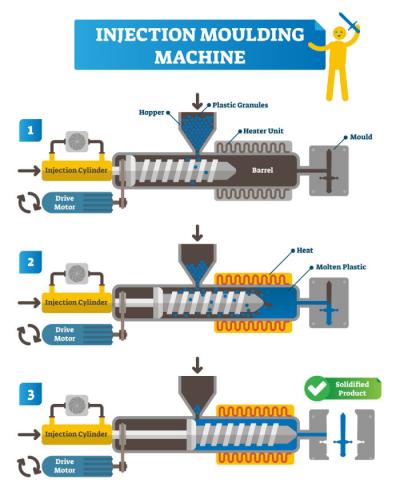
성형 사이클 동안 주입 될 수있는 가장 많은 양의 플라스틱 사출 금형은 샷 크기로 알려져 있습니다. 펠렛은 호퍼를 통해 배럴 및 스크류 어셈블리로 공급됩니다.
사출 성형 기술을 사용하여 용융 재료를 금형의 캐비티에 주입하여 대량의 플라스틱 부품을 생성합니다.
플라스틱 사출 성형 과정에서 원료가 배럴에 유입되고 용융되고 금형이 닫힌 후 플라스틱이 냉각 및 응고를 위해 금형의 캐비티에 주입됩니다. 마지막으로 금형이 열리면 구성 요소가 배출됩니다.
샷 크기를 계산하는 방법
체류 기간은 샷과 배럴의 크기에 영향을 받아 최종 제품의 품질에 영향을 줄 수 있습니다. 긴 체류 기간과 폴리머 저하는 배럴 용량이 거의 필요하지 않은 작은 샷 크기에서 비롯 될 수 있습니다.
배럴 용량의 20% 미만을 차지하는 작은 샷 크기로 인해 체류 시간이 연장되는 경우가 많으며, 이로 인해 폴리머 성능이 저하되고 공정 제어가 부적절해집니다.
반면에, 큰 샷 크기와 배럴 채우기 수준이 50 % 이상인 경우 고르지 않은 용융과 느린 스크류 복구가 발생할 수 있습니다.
또한, 더 큰 나사는 일반적으로 낮은 플라스틱 압력 기능을 가지고 있습니다. 배럴 용량의 65 % 이상을 차지하는 대형 샷 크기는 녹지 않은, 불량한 용융 균일 성 및 긴 나사 회수 시간과 같은 용융 품질의 문제를 자주 야기합니다.
두 개의 배럴을 주문하는 것을 고려해 볼 수 있습니다. 더 많은 금형을 두 개의 배럴과 함께 사용할 수 있습니다. 새로운 기계로 두 번째 배럴을 주문할 때 저렴한 비용으로 즐겁게 기뻐할 수 있습니다. 배럴은 배럴이 뜨겁더라도 올바른 사양과 숙련 된 운영자로 30 분 이내에 전환 할 수 있습니다.
사출 성형에 있는 형 탄 크기를 위한 공식
몰드 샷 크기를 계산하는 가장 간단한 공식은 다음과 같습니다.
수축량 + 가문비 나무 양 +Product 양 + 주자 양 = 형 탄 크기
포뮬러 머신 샷 용량/샷 크기
하나의 몰딩 사이클 동안 스크류가 주입하는 총 중량 또는 부피는 기계 사출 용량으로 알려진 기계 샷 용량 (g) / 기계 샷 크기 (mm)로 표현됩니다.
압력을 고려할 때의 계산은 다음과 같습니다:
치기 x 나사 피스톤 표면 = 주입 양
주입 힘 나사 피스톤 표면 = 주입 압력
따라서:
입방 단위 당 최대 주입 양 X 최대 주입 압력 (입방 단위 당 막대기) /1000 = 주입 단위의 탄 수용량.
나사 무게와 재료 밀도를 사용할 때 계산은 다음과 같이해야합니다 :
질량/밀도= 부피
⁇ *D2*Shot size/4= 배럴/탄 양
제품 샷 크기에 영향을 미치는 요인
샷 크기를 계산할 때 고려해야 할 몇 가지 요소가 있습니다. 이러한 요소는 다음과 같습니다.
- 사출량을 정할 때는 스프루 부피, 러너 부피 및 제품 부피를 고려해야 합니다. 폴리머를 금형에 주입할 때 스프루, 러너 및 제품 공간을 모두 채워야 하기 때문입니다.
- 탄 크기를 위한 계산에 영향을 미치는 또 다른 중요한 문제점은 중합체 수축량입니다. 수축량은 용해 중합체 냉각에서 유래합니다. 중합체의 다양한 조밀도 때문에, 형 수축량은 변화합니다.
- 폴리머의 종류와 첨가제의 양은 밀도와 흐름 특성을 바꿀 수 있습니다.
이러한 요소는 샷 크기, 볼륨 및 배럴 용량을 추정하는 데 도움이 될 수 있습니다.
주입 단위
주입 단위의 목적은 소성 물질을 미리 결정한 압력 및 흐름율에 형으로 주입하기 전에 획일하게 녹기 위한 것입니다. 이들은 fluoropolymers에는 한정된 열 전도도, 높은 특정한 열 및 높은 용해 점성이 있기 때문에 지나치게 요구하는 활동입니다.
다시 말하지만, 복잡한 문제를 해결하기 위해 다양한 변형이 개발되었습니다. 변형의 일반적인 분류는 네 가지 기본 주입 장치 개념으로 만들 수 있습니다.
- 단 하나 단계 플런저 또는 램
- 듀얼 스테이지 램
- 한 단 스크루
- 두 단 스크루/램
작은 기계와 일부 특수 장비에는 여전히 존재하지만 단일 단계 램 유닛은 난방, 혼합 및 압력 전송의 비효율성으로 인해 본질적으로 쓸모가 없습니다. 그것은 단순성과 경제성으로부터 이익을 얻습니다.
또한 두 단 램은 사실상 더 이상 사용되지 않습니다. 가열과 압력 유동 작업을 분리해 성능을 개선하려고 했지만 램은 여전히 혼합기와 히터로서 효과가 낮습니다.
두 단 스크루/램 장치는 혼합과 가열에 스크루를 사용하는 대신 사출에 램을 사용해 유동과 열의 역할을 더욱 분리합니다. 두 장치가 각자의 작업에 효과적이므로 이 아이디어는 매력적입니다.
또한, 사출 장치는 종종 최대 사출 압력 및 사용 가능한 사출 부피를 사용하여 평가됩니다. 스크류의 다운 스트림 엔드에서 가능한 가장 큰 압력은 사출 압력이라고합니다. 이것은 나사의 직경과 힘에 따라 다릅니다.
그러나 스크류를 구동하는 사출 실린더에 작용하는 유압 라인의 압력과 혼동하지 말고 금형 캐비티를 채우는 데 필요한 압력으로 해석해서는 안됩니다. 노즐 및 금형 공급 시스템의 압력 손실로 인해 이것은 실질적으로 적습니다.
주입 단위의 활동의 주요 시리즈는 다음과 같이 입니다:
- 나사가 돌 때 물자는 가열되고 녹고, 나사의 하류 끝에 나사 비행에 따라서 그 후에 수송됩니다. 배럴 분사구는 기계 열 벨브를 이용하여 또는 더 이른 조형의 실존에 의해 닫힙니다.
다음 성형을 제조하기에 충분한 용융이 축적 될 때까지, 수집 용 용융은 제어 된 저항 (배압)에 대해 여전히 회전중인 나사를 다시 강제합니다. 나사의 회전이 여기서 멈 춥니 다. 용융 준비가 될 때입니다.
- 배럴 노즐이 열리면 스크류는 회전하지 않고 숫양처럼 축 방향으로 앞으로 움직입니다. 결과적으로 스크류의 하류 끝 앞에 모인 용융물은 노즐을 통해 금형으로 강제 (주사)됩니다.
스크류의 하류 끝에는 밸브 시스템이 설치될 수 있습니다. 이것은 주입 또는 몰드 충진 단계입니다.
- 금형이 채워진 후 스크류 압력은 잠시 동안 유지되어 금형 내부의 냉각 용융 체적 수축을 보충합니다. 포장 또는 유지 단계는 지금입니다.
- 마지막으로, 사출 유닛 사이클이 스크류 회전으로 재개되고 금형이 사출 온도로 냉각 될 수 있도록 금형을 닫는 동안 준비를 녹이는 보류 단계에 도달합니다.
플라스틱 용해가 주입 노즐로 그리고 그 후에 형 급식 체계 및 구멍을 통해서 강제될 때 뜻깊은 압력 강하가 있습니다. 간단한 규칙은 이 압력 손실을 산출하기 위하여 이용될 수 없습니다.
클램핑 유닛
플라스틱이 IMM에 대한 클램핑 유닛을 사용하여 사출 압력에 의해 폐쇄 형으로 밀릴 때 생성 된 힘에 대해 금형 폐쇄가 유지됩니다. 그것은 사출 성형기의 움직이는 플래튼을 적어도 한 방향으로 움직일 수있는 드라이브 시스템을 가지고 있습니다.
클램핑 유닛의 종류
사출 성형 과정에 있는 단위를 죄기의 몇몇 유형이 있습니다. 그들은 다음과 같이 입니다:
클램핑 방식 토글
힘을 증폭시키는 기계 장치는 토글입니다. 두 개의 막대가 연결되어 있고 몰딩 머신의 피벗으로 끝납니다. 한 막대의 끝은 고정 된 플래튼에 연결되어 있고 다른 막대는 모바일 플래튼에 연결되어 있습니다. 토글은 금형이 열리면 V 자 모양의 모양을 갖습니다. 두 막대는 피벗에 압력을 가할 때 직선을 형성합니다.
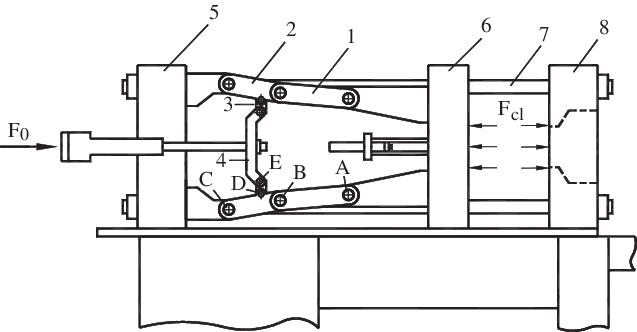
토글 유형 클램핑의 이점은 더 적은 돈과 마력을 필요로하고 금형의 긍정적 인 계획을 제공한다는 것입니다. 또한 토글 유형 클램핑의 단점은 높은 유지 보수가 필요하고 수행하기 어렵다는 것입니다.
지금 연락
이 경우 유압 시스템의 RAM은 이동 플래튼에 연결되어 있으며 유압 실린더로 구동되는 클램핑 장치는 폐쇄 이동 몰드에 직접 연결됩니다. 유압 실린더에는 오일 입력과 출구의 두 섹션이 있습니다.
오일은 실린더에 압력을 가할 때 RAM을 앞으로 밀어서 움직이는 플래튼과 몰드를 종료시킵니다. 또한 오일이 실린더에서 방출 될 때 RAM 컴백과 몰드가 열립니다.
유압 클램핑의 몇 가지 장점으로는 클램프 속도의 쉬운 제어 및 모든 각도에서의 지원, 클램핑 힘의 간단한 측정, 쉬운 모드 설정 및 클램프 힘 조정 및 유지 보수의 단순성이 있습니다.
이러한 유형의 클램핑의 단점은 토글 시스템 및 포지티브 명사 클램프보다 더 비싸고 비용이 많이 든다는 것입니다.
마그네틱 타입 클램핑 유닛
자석 형 죄는 판 또는 플래튼 안쪽에 자석 단위는 죄는 힘을 일으킵니다. 인터페이스 패널은 플래튼을 죄고, 바꾸고, 자석으로 꾸미고 demagnetizing 형을 통제할 수 있습니다.
이 클램핑 장치의 이점은 자화 및 자석 제거 단계에서만 전기가 필요하며 클램핑하는 동안에는 많은 안전 기능과 유지 보수가 필요없는 실시간 클램프 힘 측정이 포함됩니다.
형 탄 무게
공급 시스템을 포함해 금형을 채우기 위해 주입하는 소재의 양을 ‘금형 사출 중량’ 또는 ‘제품 사출 중량’이라고 합니다. 반면 스프루, 러너 및 게이트의 중량이 사출 중량을 구성합니다. 공급 시스템을 포함한 제품을 채우기 위해 스크루가 이동하는 거리는 금형/제품 사출량으로 알려져 있습니다.
결론
사출 성형 기술을 사용하여 원료 플라스틱을 녹여서 금형에 주입하고 냉각 및 응고시킨 다음 완성 된 물체를 배출합니다. 폴리머 언더 필과 플래시를 방지하기 때문에 샷 크기가 중요합니다. 배럴 용량과 같은 다른 요인도 일반 사출 성형 공정에 영향을 미칩니다.







