
量産用の射出成形と試作用の射出成形を分けるのは、金型製作の目的です。前者は大量生産に必要な工程である一方、迅速射出成形とも呼ばれる後者では、精度と機能性を備えた部品を短期間で製作し、チームが設計を改良できるようにします。読み進めて、量産前の意思決定に射出成形試作が最適な理由をご確認ください。
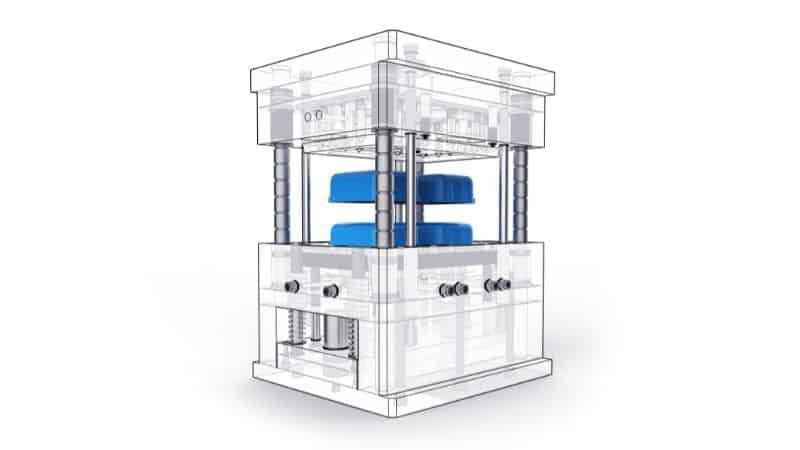
試作射出成形と量産射出成形の比較
試作射出成形と量産射出成形は、溶融プラスチックを金型に注入するという基本工程は同じですが、目的が異なります。違いをより分かりやすくするため、2つの製造方法を比較してみましょう。
| 項目 | 試作成形 | 量産成形 |
|---|---|---|
| 金型材料 | アルミニウムまたは軟鋼 | 焼入れ鋼 |
| 一般的な生産量 | 500個未満 | 数千~数百万個 |
| リードタイム | 1~4週間 | 数週間~数か月 |
| 金型寿命 | 短期(数百サイクル) | 長期(10万サイクル以上) |
| 主な目的 | 設計検証、機能試験 | コスト効率の高い大量生産 |
一般に、試作成形ではスピードと柔軟性を重視して耐久性の低い金型を使用し、部品単価の上昇を受け入れることで設計上のリスクを軽減します。一方、量産成形では耐久性と精度に優れた金型に投資し、製品寿命全体を通じた部品単価を抑えます。この段階移行は、開発の成功から本格量産へ進むための重要な関門です。
射出成形試作サービスのメリット
設計検証と機能試験
射出成形試作では、最終製品の形状、適合性、機能を忠実に再現した部品を製作できます。量産で使用するものと同じ、または類似の材料を使うことで、機械的強度、公差、実使用環境での性能を検証できます。
射出成形された試作品は、表面仕上げや寸法が安定しているため、機能試験の信頼性が高まります。これにより、肉厚の不均衡、接合部の弱さ、組み立て上の問題など、設計上の欠陥を早期に発見できます。
また、この工程は反復的な設計にも対応しており、金型を少し調整しながら複数回にわたって改良できます。設計者は各バージョンのデータを比較し、量産に移行できる段階かどうかを確信を持って判断できます。この検証工程によって、生産規模の拡大後に高額な手直しが発生するリスクを抑えられ、カスタム射出成形における規格外の設計にも大きなメリットをもたらします。
材料と工程の精度
この方法は、材料選択の柔軟性と工程精度を備え、量産条件を再現しやすいのが特長です。メーカーはABS、ポリプロピレン、ナイロンなど異なる樹脂を試し、性能の違いを評価できます。試作品の材料特性が最終製品の量産時の特性を反映しているかどうかも確認できます。
試作金型では、圧力、温度、サイクル時間など、量産と同様の工程条件を調整できます。こうした管理された試験により、工程の予測可能性が高まり、後工程での段取りミスも減らせます。その結果、開発の効率と精度を保ちながら、信頼性の高いデータを得られます。
射出成形試作に使用するプラスチック材料
熱可塑性樹脂の選定
熱可塑性樹脂は、加熱すると軟化し、冷却すると化学変化を起こさずに硬化するため、射出成形試作で最も一般的に使われる材料です。この特性により再加工が容易で、短い生産サイクルにも適しています。
一般的な熱可塑性樹脂には、ABS、ポリプロピレン、ポリカーボネート、ナイロン、アセタールなどがあります。それぞれ強度、柔軟性、コストのバランスが異なります。
- ABSは強度があり、滑らかな表面に仕上がるため試作に適していますが、耐熱性には限りがあります。
- ポリプロピレンは耐久性と柔軟性に優れ、コスト効率も高いため、リビングヒンジや包装材に適しています。
- ポリカーボネートは耐衝撃性、透明性、耐熱性に優れ、透明で耐久性があり、滅菌可能な試作品に適しています。
- ナイロンは耐摩耗性と強度に優れ、ギアやベアリングなどの機能部品に適しています。
- アセタール(POM)は低摩擦、高剛性、寸法安定性を備え、ローラーや締結部品などの精密な可動部品に最適です。
熱可塑性樹脂は、最終用途での特性を試験するためのプラスチック部品の製作にも適しています。エンジニアは、構造の健全性と性能を確認するため、量産で使用する予定の材料に近いグレードを選ぶことがよくあります。
材料選定に影響する要因
試作成形の材料選定は、必要な機械特性、部品設計、想定される使用条件によって異なります。エンジニアは、コストや金型寿命と照らし合わせながら、強度、耐熱温度、寸法安定性を検討します。
機能試験では、量産用樹脂に近い材料がよく選ばれ、性能を予測しやすくなります。透明度、色、質感などの外観上の要件も、材料選定の指針となります。
サイクル時間や金型摩耗といった生産要因も、選定に影響します。ガラス繊維強化ナイロンなど、研磨性のある充填材入り材料は金型寿命を縮め、金型費用の増加につながることがあります。一方、柔らかいプラスチックは流動性に優れています。
試作金型の製作と設計
CADモデルの作成
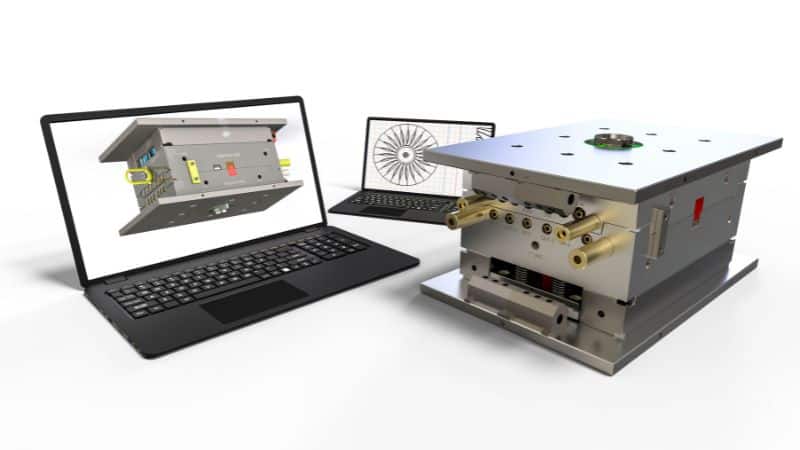
エンジニアは、部品の形状、形状の特徴、寸法を定義するCADモデルを作成し、試作金型の製作を始めます。モデルには、適切な充填と取り出しを実現するため、肉厚、抜き勾配、アンダーカットなどの機能上の詳細を盛り込む必要があります。また、アンダーカットなどの形状を試作金型でどう処理するかも検討します。柔軟性とコスト効率を保つため、手動インサートやコアピンなど、簡易的な金型構造を用いることもよくあります。
この段階では、設計チームがパラメトリックモデリングソフトウェアを使い、試験や材料に応じて素早く調整することがよくあります。CADモデルを変更すると、設計変更が部品形状や金型構造に与える影響をすぐに確認できます。
主な検討事項は次のとおりです。
- 材料収縮:冷却後の熱収縮を考慮して寸法を調整します。
- ゲート位置:溶融プラスチックがキャビティに入る位置を特定します。
- 金型のパーティングライン:バリや変形を防ぐため、金型をきれいに分割できるようにします。
精度の高いCADデータは、金型製作を円滑にし、試作工程の後半で発生する手直しを減らします。
部品設計と公差
部品形状と公差の精度によって、試作品が量産品相当の品質を再現できるかどうかが決まります。公差を厳しく設定すると、実際の条件下で組み立て、適合性、性能を正確に評価できます。
金型製作時、設計者は製造可能な範囲と機能上の要件のバランスを取ります。公差を厳しくしすぎると加工時間とコストが増加する一方、緩すぎると試作品の評価結果が不十分になる可能性があります。
エンジニアは、三次元測定機(CMM)や3Dスキャナーを使って寸法を検証します。また、ゲート位置、抜き勾配、冷却水路が反りや収縮率に与える影響も評価します。
形状と寸法精度を管理することで、試作金型から信頼性の高い試験部品を製作でき、設計意図と製造可能性の両方を確認できます。
射出成形試作の工程
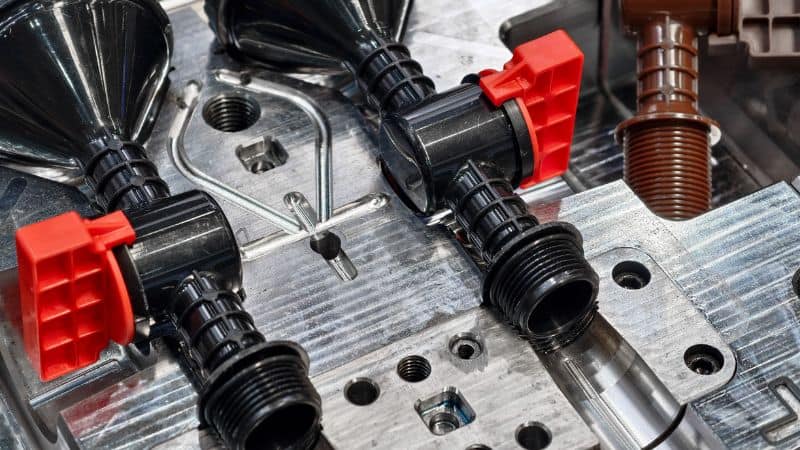
工程の概要
射出成形は、専用ソフトウェアを使って部品の3Dモデルを設計するところから始まります。このモデルをもとに、アルミニウムまたは真鍮からCNC加工で試作金型を製作します。これらの比較的柔らかい金属を使うことで、精度と耐久性を備えた試験用金型を製作しつつ、コストとリードタイムを抑えられます。
金型が完成したら、射出成形機に取り付けます.選定した熱可塑性樹脂を溶融するまで加熱し、圧力をかけて金型のキャビティに注入します。プラスチックはキャビティの形状に沿って冷却・固化します。1サイクルは通常1分未満で、同一部品を効率よく複数個製作できます。
冷却後、金型が開き、エジェクタピンが成形品を押し出します。その後、エンジニアが余分な材料を取り除き、精度や表面仕上げを検査します。
3Dプリント・CNC加工との比較
試作射出成形は、材料の特性、精度、部品あたりのコストにおいて、3DプリントやCNC加工とは異なります。
| 項目 | 射出成形 | 3Dプリント | CNC加工 |
|---|---|---|---|
| 使用材料 | 量産グレードの熱可塑性樹脂 | 積層ポリマーまたは樹脂 | 材料の塊 |
| 表面仕上げ | 滑らかで均一 | ばらつきがあり、粗くなることも多い | 滑らかだが形状に制約あり |
| 精度 | 高い | 中程度 | 高い |
| 最適な用途 | 機能試験、中規模生産 | 初期段階の設計検証 | 構造試作 |
3Dプリントは、形状や適合性の確認に適した、迅速かつ低コストのモデルを作成できますが、成形品のような材料強度や表面品質は得られません。CNC加工では耐久性のある試作品を製作できますが、複雑な形状や複数個の製作ではコストが高くなる場合があります。射出成形は、量産品の特性を再現したリアルな部品を迅速に作れる、バランスの取れた方法です。
品質検査と反復改善
最初の成形サンプルができたら、品質評価を開始します。チームは寸法精度を測定し、反りやヒケなどの欠陥を確認するとともに、組み立てた状態での適合性や機能を試験します。試作射出成形は安定した品質を実現できるため、公差や材料性能の検証に最適です。
試験で問題が見つかった場合、エンジニアは金型設計、加工温度、射出圧力を調整します。アルミ金型は加工しやすいため、変更にかかる時間は数週間ではなく数時間です。これにより、迅速な反復改善と設計検証が可能になります。
試作射出成形サービスには、詳細な検査報告書や部品の検証データが含まれることもよくあります。こうした確認により、量産金型の製作に着手する前に、設計が技術面と製造面の両方で実現可能であると確認できます。時間を節約し、後々の高額な設計変更のリスクも軽減します。
用途と業界別の活用例
製品開発とラピッドプロトタイピング
製品開発では、試作射出成形を用いて、量産品の形状と材料を再現した機能試作品を作り、量産前の検証を行います。
このプロセスは、短納期と少量生産に対応し、チームが設計を迅速に改良できるよう支援します。形状や性能を磨き上げるための、精度の高いフィードバックが得られます。
企業はこの方法を用いて、金型設計を検証し、部品の強度や材料特性を評価します。これにより、構想から量産設計の承認までのリードタイムを短縮できます。
医療機器・自動車部品
医療業界では、試作射出成形により、注射器部品、手術器具、機器の筐体などの高精度で生体適合性のある部品を製作します。医療機器には厳しい規制基準や生体適合性基準への適合が求められるため、試作成形で作る機能部品は、安全性、使いやすさ、規制適合性の初期検証に欠かせません。
自動車製造では、射出成形による試作品を、クリップ、コネクター、ダッシュボード部品などの構造部品や内装部品の試験に活用します。量産金型の製作を始める前に、機械的強度、耐熱性、組み付け時の位置合わせを検証できます。これにより、量産中の設計変更や金型調整のリスクを抑えられます。
家電・その他の業界
家電業界では、筐体、ケース、コネクターに求められる正確な形状や表面テクスチャ、厳しい公差を実現するため、試作射出成形が活用されています。実際に機能する試作品を使うことで、内部ハードウェアとの組み付け適合性を確認し、エンドユーザー向けの一貫した外観品質を実現できます。
射出成形部品を少量生産すれば、製品チームは人間工学、色、外観、質感を効率的に評価できます。大きなコストをかけずに、熱的、機械的、環境的なストレス条件下で試験を行えます。
このプロセスは航空宇宙や産業機器の分野でも、複雑で高仕様の部品を検証してから本格的な量産金型に着手するうえで、同様に重要です。







