
圧縮成形と射出成形は、プラスチック部品の大量生産に広く用いられる代表的な製造方法です。どちらも熱と圧力を加えて金型内でプラスチックを成形しますが、製法には重要な違いがあります。
圧縮成形と射出成形の違いを理解することは、用途に最適な方法を選ぶうえで重要です。しかし、プラスチック製品の製造に詳しい人でも、それぞれの工程の違いは分かりにくいことがあります。
この記事では、圧縮成形と射出成形の共通点と相違点を分かりやすく解説します。それぞれの基本的な工程と、その違いを説明します。また、部品設計との適合性、サイクルタイム、材料ロス、コスト効率などの要素についても見ていきます。
射出成形と圧縮成形の概要
射出成形とは
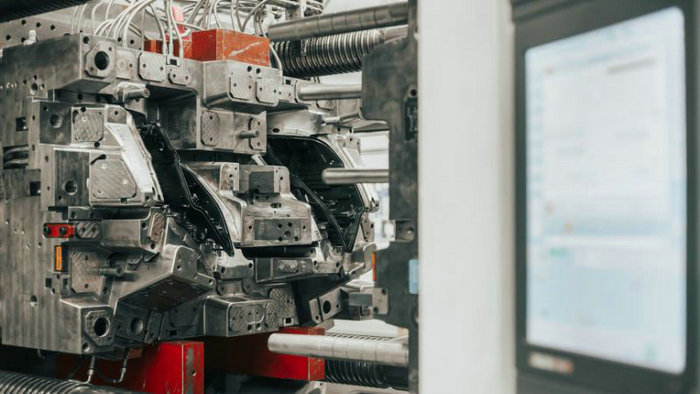
射出成形は、通常は熱可塑性樹脂などの材料を加熱し、ホッパーとスクリューを通して閉じた金型に注入する製造方法です。材料は冷却・固化して、所定の形状になります。射出成形には、次のようなさまざまな利点があります。
- 複雑な部品に適している: 細部まで作り込んだ複雑な形状の部品に適しています。
- 自動化しやすい: 通常、常時人が監視する必要はありません。
- 生産時間が短い: 圧縮成形よりもサイクルタイムが短いのが特長です。
一方で、初期の金型費用が高いことや、非常に大きな部品の製造が難しいことなど、射出成形にはデメリットもあります。
圧縮成形とは
圧縮成形は、通常は熱硬化性プラスチックなどの予熱した材料を金型のキャビティに入れて成形する製造方法です。金型を閉じて圧力をかけ、材料を金型の形状に沿わせます。単純な形状や大型パネルの成形に適していますが、次のような制約もあります。
- 単純な設計に限られる: 細かな形状や複雑な形状の成形には、あまり適していません。
- 生産速度が遅い: 射出成形に比べてサイクルタイムが長くなります。
- 労働集約型: 材料の配置には、多くの場合、より多くの手作業が必要です。
圧縮成形と射出成形の主な違い:
- 圧縮成形は、ガスケットのような大型で形状が単純な部品によく用いられます。射出成形は、小型で複雑かつ高精度が求められる部品に適しています。
- 圧縮成形は金型費用を抑えられますが、サイクルタイムは長めです。射出成形はサイクルタイムが短く、高品質な部品の製造に適しているため、多くの業界で選ばれています。
- 射出成形は、寸法精度と一貫性に優れています。
まとめると、圧縮成形は形状が比較的単純で大型パネルを含む部品に適し、射出成形はより複雑で細部にこだわった部品に適しています。どちらも汎用性の高い有用な製法ですが、プロジェクトの具体的な要件を把握することで、ニーズに最適な方法を選べます。
材料に関する考慮事項
圧縮成形における材料選定
圧縮成形では、 優れた強度、寸法安定性、耐熱性を備えた熱硬化性材料を使用します。圧縮成形によく用いられる材料には、次のようなものがあります。
- バルクモールディングコンパウンド(BMC): ポリエステル樹脂、ガラス繊維、無機充填材を混合した材料で、機械的強度と寸法安定性に優れています。自動車、電気機器、消費財などに広く使われています。
- シートモールディングコンパウンド(SMC): BMCと同様に、熱硬化性樹脂にガラス繊維を組み合わせた材料です。強度重量比に優れ、自動車の車体部品や航空宇宙部品など、大型部品に適しています。
- ジアリルフタレート(DAP): 優れた電気絶縁性を持つ熱硬化性プラスチックです。電気部品や開閉装置によく使用されます。
- フェノール樹脂とビニルエステル: これらの材料は、耐薬品性と耐熱性に優れています。フェノール樹脂は電気部品によく使われ、ビニルエステルは耐食性が求められる用途に使用されます。
射出成形における材料の使用
一方、射出成形では、溶かして再利用できる熱可塑性材料がよく使われます。射出成形によく用いられる熱可塑性樹脂には、次のようなものがあります。
- ポリエチレン(PE): 包装材、おもちゃ、消費財など、幅広い用途に使われる汎用性の高いプラスチックです。高密度ポリエチレン(HDPE)や低密度ポリエチレン(LDPE)など、さまざまな種類があります。
- ポリプロピレン(PP): 耐薬品性、耐衝撃性、耐久性に優れ、自動車部品、食品包装、医療機器などに使われます。
- ポリ塩化ビニル(PVC): パイプや継手によく使われ、優れた耐薬品性と耐候性を備えています。
- ポリスチレン(PS): 使い捨ての食品容器から家電製品まで、低コストで加工しやすいため、幅広く用いられています。
- ナイロン: 強度と耐熱性に優れ、自動車部品、繊維製品、電気部品などに使用されます。
成形機
圧縮成形機
圧縮成形機の主な構成部品は次のとおりです。
- 金型 — 通常、鋼、アルミニウム、またはエポキシ樹脂製。金型キャビティを備えた2つの半型で構成されます。
- 加熱プラテン — プラスチック樹脂を溶かすために金型を加熱します。油加熱式または電熱式が一般的です。
- 油圧ラム — 金型を閉じ、材料を圧縮するために高圧をかけます。
- エジェクターシステム — 成形品の取り出しを助けるピン、スリーブ、ストリッパーで構成されます。
原材料は粒状の状態から始まり、予熱して金型キャビティに配置します。プラテンを閉じて圧力をかけると、未溶融のプラスチック材料が金型の形状に沿って成形されます。冷却・硬化後に金型を開き、成形品を取り出します。
射出成形機
射出成形機の主な構成要素は次のとおりです。
- ホッパー — 成形前のプラスチックペレットや粒を保持します
- バレル — 回転して材料を溶かす往復スクリューを内蔵します
- スクリュー — 溶融中のプラスチックを回転・混練し、金型に射出します
- 型締めユニット — 金型の半型を開閉します
- ヒーター — バンドヒーターがバレルを囲み、プラスチックを溶かします
- 油圧システム — 射出と型締めに必要な圧力をかけます
- エジェクションシステム — ピン、スリーブ、ストリッパーが成形品の取り出しを助けます
ホッパーからバレルに粒状材料を投入します。スクリューが回転すると、摩擦と熱で材料が溶融します。次に、スクリューが溶融プラスチックを高圧で金型キャビティに射出します。材料は冷却・硬化して最終形状になった後、取り出されます。
射出成形と圧縮成形:成形プロセスを詳しく解説
圧縮成形のプロセス
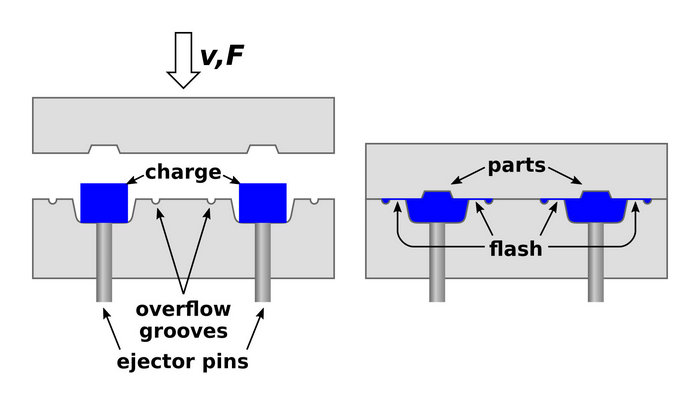
圧縮成形では、通常、予熱したゴムまたは熱硬化性プラスチックなどの原材料を、金型キャビティに直接入れます。最終製品の形状に作られたキャビティはあらかじめ加熱されており、材料の流動と硬化を促します。次に金型を閉じて圧力をかけ、材料が金型キャビティ全体に行き渡るようにします。
射出成形のプロセス
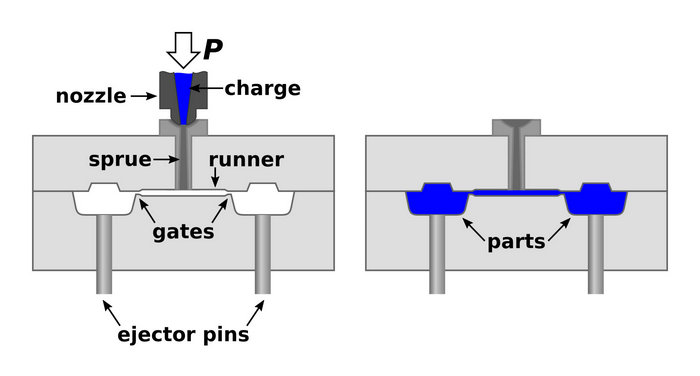
一方、射出成形は、もう少し複雑なプロセスです。まず、通常はプラスチックペレット状の原材料をホッパーに投入します。材料はスクリューで送り出され、加熱・溶融して液状になります。
次に、液状になったプラスチックを高圧で加熱された金型キャビティに射出し、隅々まで充填します。材料は金型内で冷却・固化し、目的の形状になります。最後に金型を開き、完成品を取り出します。
精密で複雑な部品を製造できるため、このプロセスは大量生産に適しています。また、射出成形は圧縮成形よりも生産速度を高められます。
簡単にまとめると、2つのプロセスの違いは次のとおりです。
| 圧縮成形 | 射出成形 | |
| 原材料の投入方法 | 加熱した金型キャビティに手作業で投入 | ホッパーとスクリューを介して、加熱した金型キャビティに投入 |
| 圧力 | 金型を閉じる際に加圧 | 射出時に高圧をかける |
| 加熱 | 金型キャビティと材料を予熱 | スクリューで材料を加熱。金型キャビティも加熱 |
| 詳細形状の複雑さ | 比較的シンプルな設計に適する | 精密なディテールや複雑な形状の製造が可能 |
| 生産量 | 中量生産 | 大量生産 |
| 作業負荷 | 材料の投入により多くの手作業が必要 | ホッパーとスクリューで材料を供給するため、作業負荷が少ない |
金型費用と製造コスト
プロジェクトに圧縮成形と射出成形のどちらを採用するか検討する際は、金型費用と製造コストの違いを理解することが重要です。以下では、コストの観点から各プロセスを詳しく説明します。
金型費用
圧縮成形:圧縮成形の金型費用は、一般に射出成形よりも低くなります。金型のメンテナンスが容易で、寿命も長い傾向があります。そのため、特に小ロット生産やシンプルな部品設計では、圧縮成形はコスト効率の高い製造方法となります。
射出成形:射出成形の金型は複雑で、複数の部品や冷却システムを必要とすることが多いため、金型費用が高くなる場合があります。ただし、長期的には、高品質な金型への初期投資が回収できる可能性があります。特に、大ロット生産や複雑な部品が必要な場合に有効です。
製造プロセスとコスト
圧縮成形:予熱した材料を金型キャビティに入れ、金型を閉じて熱と圧力を加えます。作業に手間がかかるため、特に生産量が少ない場合は、部品あたりのコストが高くなることがあります。
射出成形:溶融材料を高圧で金型キャビティに射出します。圧縮成形より生産速度が速いため、大ロット生産では部品コストを削減できる可能性があります。また、自動化されたプロセスにより、完成品の品質と一貫性の向上も期待できます。
まとめ:
| 圧縮成形 | 射出成形 | |
| 金型費用 | 低く、メンテナンスが容易 | 高く、複雑 |
| 製造 | 手作業が多く、時間がかかる | 自動化されており、速い |
| コスト効率 | 小ロット生産 | 大ロット生産 |
| 複雑な部品 | 複雑な部品には不向き | 複雑な部品に適する |
用途と適性のポイント
圧縮成形は、自動車、産業機器、消費者向け製品などに利用されています。ガスケット、シール、その他のゴム部品の製造方法として広く選ばれています。
射出成形でも自動車向け製品を製造できます。また、医療などの分野で、精密で複雑な部品を作ることができます。
以下にまとめます。
| 成形工程 | 用途 |
| 圧縮成形 | – 自動車:ガスケット、シール、ゴム部品 – 医療:生体適合性が求められるシリコーン部品 – 産業:重機向けの大型で耐久性に優れた部品 |
| 射出成形 | – 自動車:内装・外装部品、エンジン部品、コネクターなどのプラスチック部品 – 医療:高精度の医療機器、消耗品、診断機器 – 消費者向け製品:玩具、食品容器など。高い生産速度と効率 |
圧縮成形と射出成形の強度・耐久性
圧縮成形と射出成形を比較する際は、成形品の強度と耐久性を考慮することが重要です。どちらの工程でも高強度の材料を成形できますが、全体的な強度にはさまざまな要因が影響します。
強度と耐久性について、両工程を簡単に比較してみましょう。
| 圧縮成形 | 射出成形 | |
| 材料の選択肢 | ウレタン、複合材料 | プラスチック、金属 |
| 強度・耐久性 | 緻密で強度の高い部品 | 材料によって異なる |
| 複雑な形状 | 選択肢が限られる | より柔軟に対応可能 |
よくある質問
圧縮成形と射出成形の主な違いは何ですか?
圧縮成形では、あらかじめ計量した材料を金型のキャビティに入れ、金型を閉じて熱と圧力を加え、目的の形状に成形します。一方、射出成形では、加熱して液状にした材料(通常はプラスチック)を金型のキャビティに射出し、部品を作ります。一般に射出成形は自動化しやすく、複雑な部品に適しています。圧縮成形は比較的単純な形状に使われることが多く、より多くの手作業が必要になる場合があります。
圧縮成形と射出成形では、コストにどのような違いがありますか?
圧縮成形と射出成形のコストは、プロジェクトの具体的な要件によって異なります。圧縮成形は、特に初期の金型・設備費を考慮すると、単純な部品の製造では一般により低コストです。一方、射出成形は自動化と効率に優れているため、大量生産や複雑な部品の製造ではコスト面で有利になることがあります。
圧縮成形と射出成形に適した材料は何ですか?
どちらの工程でも、熱可塑性樹脂、熱硬化性樹脂、エラストマーなど、さまざまな材料を扱えます。射出成形は主に熱可塑性樹脂に用いられ、圧縮成形は熱硬化性樹脂やゴム材料によく用いられます。材料の特性と用途の要件に応じて、適切な成形方法を選ぶことが重要です。
圧縮成形と射出成形は、どの業界でよく使われますか?
圧縮成形と射出成形は、自動車、航空宇宙、医療、電子機器、消費財など、幅広い業界で利用されています。射出成形は、電子機器や医療機器向けの複雑な部品の製造によく選ばれます。圧縮成形は、ガスケットやシールなどのゴム部品の製造や、自動車・航空宇宙産業向けの大型パネルの成形によく使われます。
射出成形が圧縮成形より優れている主な点は何ですか?
射出成形には、圧縮成形と比べていくつかの利点があります。自動化によって人件費や継続的な監視の必要性を抑えられるほか、複雑な部品を高精度かつ安定して成形できます。また、サイクルタイムが短いため、生産速度も向上します。そのため、大量生産や複雑な部品設計に適した方法です。
圧縮成形と射出成形では、サイクルタイムや生産速度にどのような違いがありますか?
射出成形は通常、圧縮成形よりサイクルタイムが短く、生産速度も速くなります。より自動化された工程であり、材料の射出、冷却、固化を迅速に行えるためです。一方、圧縮成形では、材料を金型に入れ、圧縮・加熱した後、冷却して取り出すまでに時間がかかります。そのため、サイクルタイムが長い圧縮成形は、全体的な生産速度が低くなる傾向があります。







